


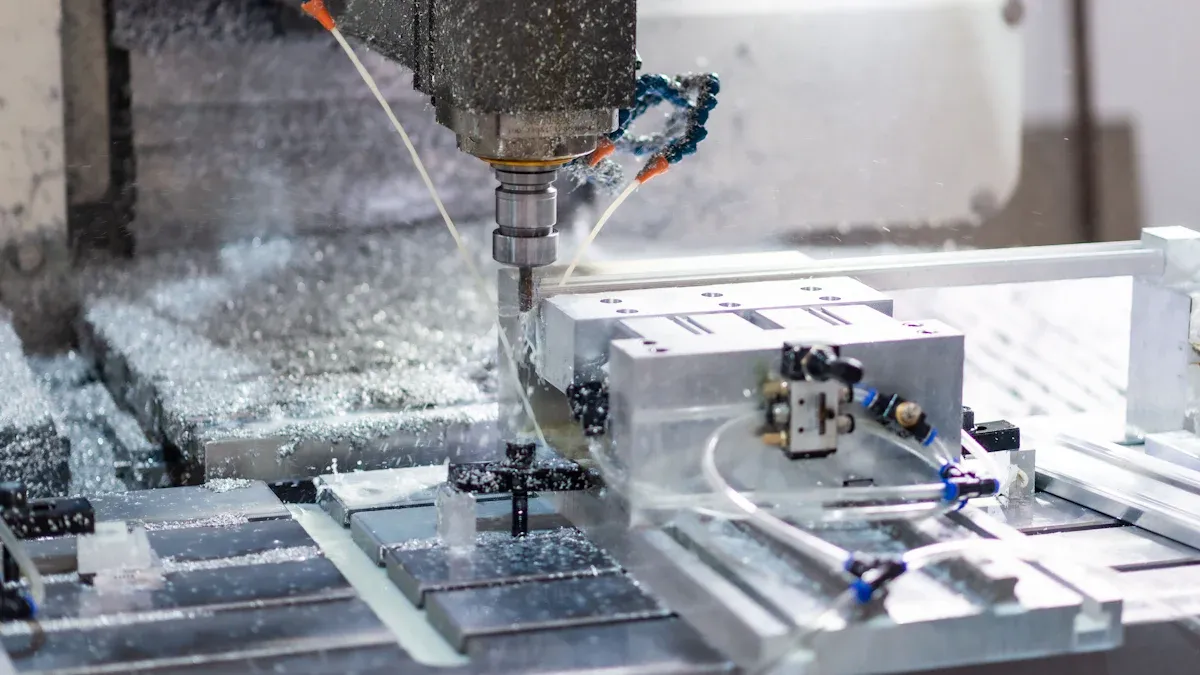
5-axlig bearbetningscentral förbättrar produktionen avsevärtCNC-komplexa delargenom att tillåta samtidig rörelse längs flera axlar. Denna förmåga leder till förbättrad precision, vilket är avgörande inom modern tillverkning. Industrier som flyg-, fordons- och medicinindustrin har upplevt mätbara förbättringar tack vareavancerade CNC-teknikerTill exempel att anställa5-axliga fräsningsstrategierkan minska produktionsledtiderna med så mycket 75 % för små batchstorlekar. Denna effektivitet gör det möjligt för tillverkare att uppfylla snäva toleranser och producera invecklade geometrier med anmärkningsvärd noggrannhet, vilket görfleraxlig precisionsbearbetningen viktig aspekt av modern tillverkning. Dessutom, för de som sökerTips för komplex CNC-geometri, genom att utnyttja dessa avancerade tekniker kan produktionsprocesserna ytterligare optimeras.
Viktiga slutsatser
- 5-axlig bearbetningmöjliggör produktion av komplexa geometrier i en enda uppställning, vilket minskar uppställningstiden och minimerar fel.
- Denna teknik förbättrar precision och noggrannhet, vilket uppnårsnäva toleranseravgörande för industrier som flyg- och rymdindustrin och medicin.
- Tillverkare kan uppleva upp till 75 % minskning av produktionsledtider för små batchstorlekar genom att använda 5-axlig bearbetning.
- Att investera i avancerad CAM-programvara och skickliga operatörer är avgörande för att övervinna programmeringsutmaningar vid 5-axlig bearbetning.
- Att använda 5-axlig bearbetning kan leda till betydande kostnadsbesparingar genom minskade kassationsnivåer och lägre arbetskostnader.
Förstå 5-axlig bearbetning
Definition och mekanism
5-axlig bearbetning avser en process som gör det möjligt för verktyg att röra sig längs fem olika axlar samtidigt. Denna funktion möjliggör skapandet av komplexa geometrier i en enda uppställning, vilket avsevärt förbättrar effektiviteten och precisionen. Mekanismen för 5-axlig bearbetning skiljer sig från traditionella metoder, såsom 3-axlig bearbetning, på flera viktiga sätt:
| Särdrag | 5-axlig bearbetning | 3-axlig bearbetning |
|---|---|---|
| Rörelse | Rör sig i fem riktningar (3 linjära + 2 roterande) | Rör sig i tre linjära riktningar |
| Installation | Enkel uppställning för komplexa delar | Flera inställningar krävs |
| Delarnas komplexitet | Kan hantera invecklade former och vinklar | Begränsad till enklare former |
| Materialavfall | Minskat materialavfall | Högre materialavfall |
| Verktygsrörelse | Samtidig förflyttning av alla axlar | Sekventiell förflyttning av axlar |
| Applikationer | Turbinblad, medicinska implantat | Allmän fräsning och svarvning |
5-axliga fleroperationsmaskiner använder både linjära och roterande rörelser, vilket möjliggör invecklade konstruktioner som skulle vara utmanande eller omöjliga med 3-axliga system. Denna avancerade funktion minskar behovet av flera uppställningar, vilket minimerar produktionstid och materialspill.
Typer av 5-axliga maskiner
Flera typer av5-axliga maskinerfinns, var och en utformad för specifika tillämpningar och konfigurationer. Att förstå dessa typer hjälper tillverkare att välja rätt maskin för sina behov:
| Maskintyp | Konfigurationsbeskrivning | Applikationer |
|---|---|---|
| Trunnion-stil 5-axlig CNC-maskin | Har ett lutande roterande bord fixerat på linjära axlar, vilket möjliggör hög styvhet och precision. | Vanligt inom flyg- och fordonsindustrin. |
| Vridbart huvud 5-axlig CNC-maskin | Roterar runt spindeln, vilket möjliggör åtkomst till olika vinklar utan att röra arbetsstycket. | Idealisk för små till medelstora delar med underskärningar. |
| Bord-bord 5-axlig CNC-maskin | Använder två roterande bord för att positionera stora, tunga arbetsstycken med minimal spindelrörelse. | Lämplig för stora, tunga delar som kräver stabilitet. |
| Huvudbord 5-axlig CNC-maskin | Kombinerar en roterande spindel med ett lutningsbord för komplexa geometrier. | Föredragen inom flyg- och rymdteknik, medicin och gjutformskomponenter. |
| Gantry-typ 5-axlig CNC-maskin | Använder en rörlig brygga för stora delar, vilket säkerställer precision genom förstyvade ramar. | Används i formar inom flyg-, bil- och industriindustrin. |
Varje maskintyp erbjuder unika fördelar. Till exempel utmärker sig trunnion-maskinen i sin styvhet, vilket gör den lämplig för komplexa delar. Maskinen med vridhuvud förbättrar åtkomsten för mindre komponenter, medan bord-bord-konfigurationen ger stabilitet för tunga arbetsstycken.
Fördelar med 5-axlig bearbetning
Ökad precision och noggrannhet
5-axlig bearbetning förbättrar avsevärt precision och noggrannhet vid tillverkning av komplexa delar. Denna teknik uppnår snäva toleranser, vilket är avgörande inom reglerade industrier som flyg- och rymdindustrin och medicin. Elimineringen av ompositioneringsfel leder till högre total noggrannhet inom delarna. Som en expert noterade,
”Kraften i en enda uppställning (”Done-in-One”) är kanske den enskilt största fördelen med 5-axlig bearbetning för noggrannhet. Genom att eliminera omfixering elimineras toleransstapling praktiskt taget, vilket leder till en mycket högre total detaljnoggrannhet.”
Kvantitativa studier stöder dessa påståenden och visar att den optimerade Dual-NURBS-metoden uppnår ett maximalt kordafel på endast 0,000379 mm, jämfört med 0,001207 mm i traditionella metoder. Denna förbättring återspeglar bättre banspårning och övergripande precision, vilket gör 5-axlig bearbetning till ett föredraget val för invecklade konstruktioner.
Minskad installationstid
En annan betydande fördel med 5-axlig bearbetning är minskningen av uppställningstiden. Tillverkare rapporterar att de kan uppnå 60–80 % färre uppställningar jämfört med traditionell 3-axlig bearbetning för komplexa detaljer. En detalj som kan kräva åtta uppställningar på en traditionell maskin kan ofta slutföras med bara en eller två uppställningar på en 5-axlig fleroperationsmaskin.
Branschdata visar att tillverkare som använder kontinuerliga 5-axliga strategier uppnår 30 % snabbare cykeltider samtidigt som de minskar uppställningsfel med 85 %. Följande tabell illustrerar skillnaden i uppställningskrav mellan 3-axlig och 5-axlig bearbetning:
| Tillverkningsmetod | Obligatoriska inställningar | Uppställningstid | Felpotential | Total produktionstid |
|---|---|---|---|---|
| 3-axlig bearbetning | 5–7 uppställningar | 4–6 timmar | Hög | 12–18 timmar |
| 5-axlig bearbetning | 1-2 uppställningar | 1–2 timmar | Låg | 6–8 timmar |
Denna effektivitet sparar inte bara tid utan minskar även arbetskostnaderna i samband med maskininstallation, vilket gör det möjligt för tillverkare att allokera resurser mer effektivt.
Förbättrad verktygslivslängd
5-axlig bearbetning bidrar till ökad verktygslivslängd, vilket är en avgörande faktor för att bibehålla produktionseffektiviteten. Studier visar att verktygslivslängden kan öka med upp till 25 % vid användning av5-axliga bearbetningsteknikerDenna förbättring är ett resultat av minskade uppställningstider, minimerade luftskärningstider och lägre omarbetningshastigheter.
Genom att optimera skärbanor och tätt placerade delar förbättrar 5-axlig bearbetning materialeffektiviteten, vilket leder till mindre spillmaterial. Denna metod gynnar inte bara tillverkarna ekonomiskt utan stöder också hållbar tillverkning genom att minimera avfall.
Jämförelse med 3-axlig bearbetning
Begränsningar med 3-axlig bearbetning
3-axlig bearbetning fungerar bra för grundläggande geometrier, såsom plana ytor eller borrade hål. Den stöter dock på betydande begränsningar vid hantering av komplexa geometrier. Följande tabell beskriver de primära begränsningarna för 3-axlig bearbetning:
| Begränsning | Beskrivning |
|---|---|
| Underskärningsåtkomst | 3-axlig bearbetning kan inte komma åt underskurna strukturer, vilket blockerar vertikal verktygsåtkomst och gör bearbetning omöjlig. |
| Installationskomplexitet | Denna metod kräver flera inställningar för komplexa geometrier, vilket kan leda till kumulativa fel. |
| Fast verktygsorientering | Den fasta verktygsaxeln begränsar bearbetning av vinklade eller konturerade ytor, vilket begränsar designflexibiliteten. |
Dessa begränsningar hindrar möjligheten att producera komplicerade delar effektivt. Som ett resultat av detta ställs tillverkare ofta inför ökade produktionstider och högre kostnader på grund av behovet av flera uppställningar.
Fördelar med 5-axlig jämfört med 3-axlig
5-axliga bearbetningscentra erbjuder tydliga fördelarjämfört med sina 3-axliga motsvarigheter. Möjligheten att utföra kontinuerlig bearbetning med en enda fastspänningsuppsättning minskar positioneringsfel avsevärt. Denna förmåga är avgörande för att bibehålla strikta toleranser och uppnå utmärkta ytjämnheter, särskilt på böjda ytor.
Dessutom tillåter 5-axlig bearbetning verktyg att närma sig delar i optimala vinklar, vilket är avgörande för att nå underskärningar och komplexa egenskaper. Detta leder till färre uppställningar och förbättrad precision över konturerade ytor. För medelstora till låga volymer, högkomplexa eller högförädlade specialdelar minimerar 5-axlig bearbetning de totala tillverkningskostnaderna genom att minska antalet uppställningar och förkorta leveranscyklerna.
Följande tabell sammanfattarprestandaskillnader mellan 3-axlig och 5-axlig bearbetning:
| Kriterier | 3-axlig bearbetning | 5-axlig bearbetning |
|---|---|---|
| Installationskrav | Flera inställningar för komplexa delar | Vanligtvis enkeluppsättningsbearbetning |
| Ytbehandling | Kan behöva efterbehandling | Ger direkt jämnare ytor |
| Cykeltid | Längre på komplexa delar | Minskad på grund av färre inställningar |
Genom att färdigställa detaljer i en enda uppställning bibehåller 5-axlig bearbetning enhetliga referenspunkter. Detta minskar fel från omspänning och verktygsböjning, vilket resulterar i högre geometrisk konsistens och förbättrade ytfinisher.
Vanliga utmaningar vid 5-axlig bearbetning
Programmeringens komplexitet
Programmering av 5-axliga maskiner innebär betydande utmaningar. Operatörer måste navigera komplexiteten i avancerad programvara för datorstödd tillverkning (CAM). Denna programvara är avgörande för att skapa verktygsbanor som effektivt koordinerar fem axlar. Viktiga programmeringsutmaningar inkluderar:
- Avancerad CAM-programvaraOperatörer behöver specialiserad programvara för att hantera komplicerade verktygsbanor.
- Rigorös simuleringNoggranna simuleringar är nödvändiga för att förhindra kollisioner och optimera skärstrategier.
- Skickliga operatörerVälutbildad personal är avgörande för att hantera maskinens komplexitet och säkerställa effektiv drift.
Traditionella 3-axliga programmerare behöver ofta omfattande utbildning för att behärska dessa avancerade tekniker. Att förstå verktygsbanoptimering och maskinkinematik blir avgörande i takt med att detaljernas komplexitet ökar.
Att tänka på vid verktyg och fixturer
Verktygs- och fixturdesign påverkar avsevärt effektiviteten vid 5-axlig bearbetning. Korrekt arbetsstyckesuppspänning säkerställer stabilitet under bearbetning, särskilt vid olika lutningsvinklar. Att beakta inkluderar:
- Säker supportArbetsstyckena måste stödjas ordentligt för att bibehålla precisionen, särskilt under överhängande områden.
- Optimala verktygsvinklar5-axlig bearbetning möjliggör bättre verktygsvinklar, vilket förbättrar ytjämnheter och noggrannhet.
- Styvhet i arbetsupphängningUtmärkt styvhet i arbetsspännsystem förhindrar vibrationer, vilket kan försämra detaljkvaliteten.
Snabba och konsekventa uppställningar kan uppnås genom palleterade system, vilket ytterligare förbättrar den totala effektiviteten.
Kostnadskonsekvenser
Att implementera 5-axlig bearbetning innebär olika kostnadskonsekvenser. Även om den initiala investeringen är högre än för enklare processer, överväger de långsiktiga fördelarna ofta dessa kostnader. Viktiga punkter inkluderar:
- Minskade skrotpriserSkrotnivåerna kan minska med upp till 25 %, vilket leder till materialbesparingar.
- Lägre arbetskraftskostnaderArbetskostnaderna för komplexa delar kan minska med 30–50 % på grund av minskade uppställningstider.
- Ökad effektivitet5-axlig bearbetning minimerar driftskostnaderna genom att möjliggöra produktion av komplexa delar i en enda uppställning.
Trots den högre initiala investeringen kan avkastningen på investeringen (ROI) vara betydande tack vare ökad produktivitet, minskade cykeltider och förbättrad detaljkvalitet.
Framtida trender inom 5-axlig bearbetning
Teknologiska framsteg
Deframtiden för 5-axlig bearbetningformas av flera tekniska framsteg. Tillverkare använder i allt högre grad intelligent programvara och automatisering för att öka produktiviteten. Viktiga utvecklingar inkluderar:
- Integrering av intelligent programvaraRealtidsövervakningssystem möjliggör omedelbara justeringar under bearbetningsprocesser.
- Adaptiva styrsystemDessa system möjliggör högre hastigheter och precision, vilket optimerar arbetsflödets effektivitet.
- Avancerad CAD/CAM-programvaraDenna programvara underlättar digital simulering och optimering, vilket förbättrar designnoggrannheten.
- RobotintegrationAutomatiska verktygsväxlare och robotsystem effektiviserar driften och minskar manuella ingrepp.
Dessa framsteg kan öka produktiviteten med upp till 30 % och avsevärt förbättra bearbetningsprecisionen. Till exempel uppnås snabbare cykeltider genom tangentiell skärning, vilket avlägsnar mer material per verktygsrotation jämfört med traditionella metoder. Den totala bearbetningstiden kan minska med 25–50 % för komplexa delar, vilket gör 5-axlig bearbetning effektivare än någonsin.
Branschimplementeringsgrad
Användningen av 5-axlig bearbetningsteknik ökar inom olika sektorer. Industrier som flyg- och rymdteknik och medicintekniska produkter drar särskilt nytta av dess kapacitet. Dessa sektorer kräver att toleranser bibehålls inom submikronnivåer, vilket är avgörande för komponenter som turbinblad och kirurgiska instrument.
Viktiga sektorer som använder 5-axlig bearbetning inkluderar:
- Flyg- och rymdfartHög precision för turbinblad och motorkomponenter.
- Medicintekniska produkterViktigt för implantat och kirurgiska instrument som kräver snäva toleranser.
- BilAnvänds för komplexa transmissionskomponenter och motorblock.
Efterfrågan på precisionstillverkning driver denna trend. I takt med att tillverkare strävar efter att minska produktionstid och kostnader uppmuntrar övergången mot Industri 4.0 och smart tillverkning uppgraderingar av bearbetningskapaciteten. Denna utveckling positionerar 5-axlig bearbetning som en viktig teknik för att upprätthålla konkurrenskraften inom högvärdesproduktion.
5-axlig bearbetning erbjuder många fördelar för att producera komplexa geometrier. Viktiga fördelar inkluderar:
| Förmån | Beskrivning |
|---|---|
| Enkeluppsättningsbearbetning | Att bearbeta nästan alla ytor i en uppställning eliminerar riskerna för feljustering och mänskliga fel. |
| Snabbare cykeltider | Minskar den totala produktionstiden genom att minimera manuell ompositionering, vilket leder till högre genomströmning. |
| Förbättrad delkvalitet och noggrannhet | Säkerställer att alla funktioner är justerade mot ett enda referensvärde, vilket minskar toleransfel och förbättrar finishen. |
| Förbättrad åtkomst till komplexa geometrier | Möjliggör bearbetning av invecklade former och underskärningar som är svåra med 3-axliga maskiner. |
Tillverkare måste ta itu med utmaningar som programmeringskomplexitet och verktygsval för att lyckas med implementeringen. Lösningar som specialiserade verktyg och kraftfull CAM-programvara kan öka effektiviteten.
Att använda 5-axlig bearbetning ger en konkurrensfördel, vilket gör det möjligt för tillverkare att förbättra effektiviteten, minska kostnaderna och få tillgång till värdefulla marknader. Att anamma denna teknik positionerar företag för framgång i ett snabbt föränderligt tillverkningslandskap.
Vanliga frågor
Vad är den främsta fördelen med 5-axlig bearbetning?
5-axlig bearbetning gör det möjligt för tillverkare att skapa komplexa geometrier i en enda uppställning. Denna funktion minskar uppställningstiden och förbättrar precisionen, vilket leder till förbättrad detaljkvalitet.
Hur skiljer sig 5-axlig bearbetning från 3-axlig bearbetning?
5-axlig bearbetning rör sig längs fem axlar samtidigt, medan 3-axlig bearbetning bara rör sig längs tre. Denna skillnad gör att 5-axliga maskiner kan hantera mer komplicerade konstruktioner och minska ompositioneringsfel.
Vilka branscher gynnas mest av 5-axlig bearbetning?
Industrier som flyg-, fordons- och medicintekniska produkter drar stor nytta av 5-axlig bearbetning. Dessa sektorer kräver hög precision och förmågan att producera komplexa delar effektivt.
Finns det några utmaningar förknippade med 5-axlig bearbetning?
Ja, utmaningarna inkluderar programmeringskomplexitet, verktygsöverväganden och högre initialkostnader. Tillverkare måste investera i kvalificerad personal och avancerad programvara för att övervinna dessa hinder.
Hur kan tillverkare förbättra sina 5-axliga bearbetningsprocesser?
Tillverkare kan förbättra sina processer genom att investera i avancerad CAM-programvara, utbilda operatörer och optimera verktygs- och fixturdesign. Dessa steg kan leda till ökad effektivitet och minskade produktionskostnader.
Publiceringstid: 17 mars 2026