


Horisontell 5-axlig CNC-bearbetningscentral TKG1600


Drag
I. Struktur med hög styvhet
Maskinen använder en låg tyngdpunkt och en integrerad karosskonstruktion, vilket säkerställer strukturell stabilitet. Kombinerat med stora linjärstyrningar och stöd med flera slider förbättrar den avsevärt skärstyvheten och den dynamiska stabiliteten.
X/Y/Z-axlarna använder kulskruvar med hög stigning, vilket uppnår höghastighetspositionering och bibehållen precision.
II. Hög hastighet och hög effektivitet i rörelseprestanda
XYZ-axelns snabbtransporthastighet når upp till 60 m/min, med verktygsbyten som bara tar 5 sekunder.
Det servodrivna verktygsmagasinsystemet kan förvälja nästa verktyg under bearbetningen, vilket möjliggör direkt inkoppling utan väntetid och förkortar vilotiden.
Under spindelverktygsbyten förpositioneras den fjärde och femte axeln synkront, vilket gör att bearbetningen kan fortsätta omedelbart efter verktygsbytet, vilket ger snabbare positionering och kortare bearbetningscykler.
Höghastighetsmatning och intelligent verktygsbyte samverkar för att avsevärt förbättra maskincykelns totala effektivitet.
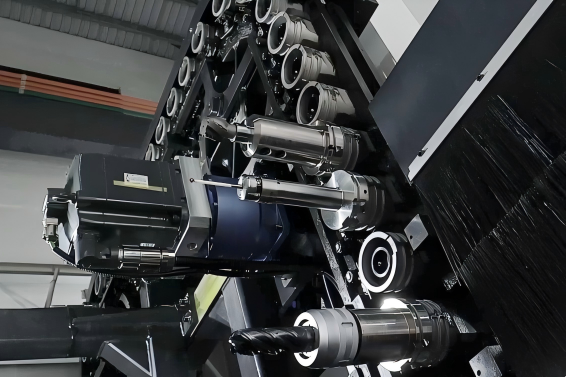
III. Spindelsystem med dubbelt stöd
Maskinverktyget är utrustad med en HSK-A100 dubbelkontaktspindelstruktur, med en maximal hastighet på 10 000 rpm och ett maximalt vridmoment på 320 Nm.
Den integrerade spindelstrukturen undertrycker effektivt termisk deformation och vibrationer, vilket säkerställer stabil noggrannhet och utmärkt ytfinish vid höga hastigheter.
Dubbelkontaktkonstruktionen ger utmärkt styvhet vid tung bearbetning, vilket minskar bearbetningstiden och förlänger spindelns och verktygets livslängd.
Ett inbyggt cirkulerande termostatstyrsystem på spindelns yttre ring avleder kontinuerligt värme, vilket förhindrar termisk drift och bibehåller hög precision.
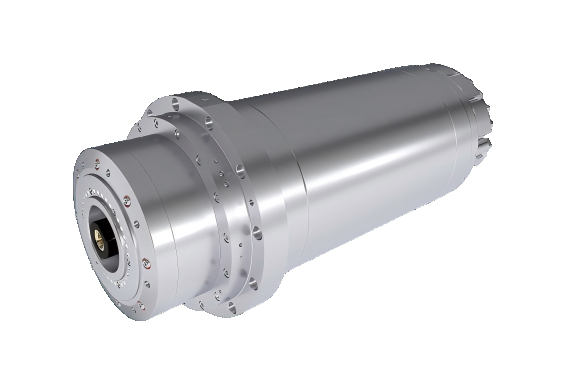
IV. Intelligent kylsystem
Högtryckskylvätska sprutas exakt från spindelns centrala genomgående hål till verktygets skäregg, vilket uppnår effektiv kylning och snabb spånborttagning.
Systemet har tryckavkännande justering som automatiskt justerar trycket (programmerbart område 30–70 kg/cm²) baserat på verktygs- och banförändringar, vilket bibehåller ett konstant skärpunktstryck.
Kombinerat med spindelns termostatiska cirkulationssystem förblir hela maskinen noggrann och stabil även under långvarig höghastighetsdrift, vilket avsevärt förlänger livslängden för både verktyg och spindel.
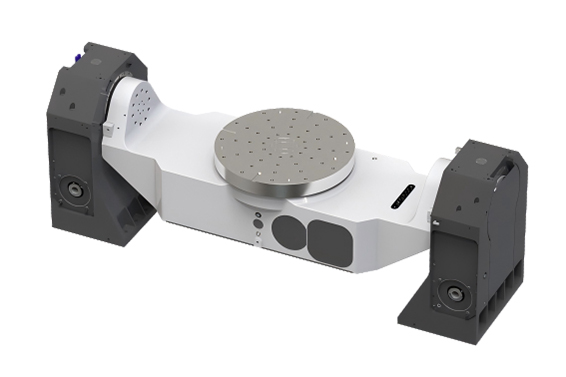
V. Storslags femaxligSamtidigStrukturera
Med en låg bordskonstruktion med dubbelt vridhuvud ger den gott om bearbetningsutrymme: maximal rotationsdiameter för arbetsstycket 1600 mm, bearbetningshöjd 550 mm, lutningsområde -140° till +20° och en maximal bordslastkapacitet på 1000 kg.
A-axeln använder ett system med dubbla motorer och dubbla bromsar, vilket ger kraftfullt bromsmoment, exakt positionering och effektivt motverkar motmomentet från kraftig skärning.
C-axeln är utrustad med en högprecisionssnäckväxelstruktur, vilket uppnår noll glapp och hög lastkapacitet, vilket säkerställer noggrannheten vid femaxlig synkron bearbetning.
VI. Automatisering och tillförlitlighet
Arbetsbordet integrerar en 12-kanalig roterande led med pneumatiskt-hydrauliska kanaler, vilket möjliggör automatiserade funktioner som automatisk fastspänning, automatisk dörrstyrning, automatisk verktygsbrottsdetektering, automatisk sprutkylning och spånavlägsning.
Spindeln har ett 8/12-kanaligt roterande kopplingssystem för att säkerställa ett stabilt hydraultryck i fixturen under bearbetning.
Maskinverktyget har också reserverade gränssnitt för lufttäthetstestning och anpassning, vilket underlättar framtida intelligent tillverkning och obemannade uppgraderingar.
Denna serie automatiserade konfigurationer gör att maskinverktyget kan arbeta kontinuerligt dygnet runt, vilket säkerställer stabil och effektiv produktion.
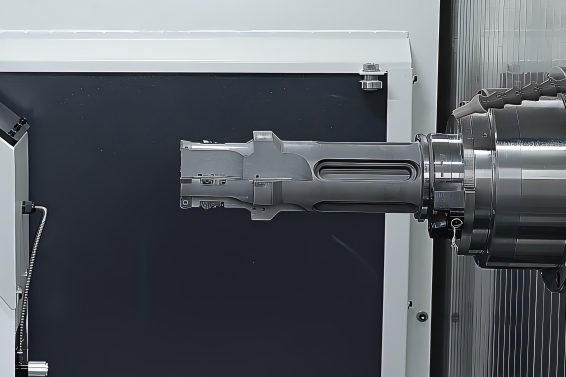
VII. Höghastighetsöverföringssystem
Hela axeln använder en kombination av kulskruvar med stor diameter och rullstyrningar, vilket uppnår höghastighetsrörelse och överlägsen styvhet.
Servomotorns direktdrivna struktur eliminerar transmissionsspel, vilket resulterar i snabbare respons och mer exakt positionering.
Utmärkt accelerations- och retardationsprestanda minskar avsevärt tiden utan skärning, vilket leder till högre produktionshastighet och bearbetningseffektivitet.
Tekniska specifikationer
| Linjära axelparametrar | ||
| 1 | X/Y/Z-axelns slaglängd (mm) | 1600/1100/850 |
| Rotationsaxelparametrar | ||
| 1 | A-axelns rörelse | -140°~+20° |
| 2 | C-axelns rörelse | 360° |
| Foder | ||
| 1 | Snabbförflyttning: m/min | 60 |
| 2 | Skärmatningshastighet: m/min | 20 |
| 3 | Snabb traversacceleration: g | 1G |
| Maskinparametrar | ||
| 1 | Totalhöjd (mm) | 4560 |
| 2 | Fotavtryck (mm) | 3 757×3 371 |
| 3 | Maskinens nettovikt: t | 22 |
| Arbetsbordsparametrar | ||
| 1 | Arbetetstorlek: mm | φ800 |
| 2 | Arbetsstyckets höjdområde: mm | 550 |
| 3 | Maxi-gunga diameter: mm | 1600 |
| 4 | Max. bordlastkapacitet: kg | 1000 |
| Parametrar för verktygsmagasin | ||
| 1 | Verktygsmagasinkapacitet: verktyg | 60 |
| 2 | TT Verktygsbytestid:s | 5 |
| 3 | Max verktygslängd: mm | 550 |
| 4 | Max verktygsvikt: kg | 25 |
| Grundkonfiguration | ||
| 1 | 5-axlig, 4-samtidig konturering · Verktygscentrumpunktskontroll | √ |
| 2 | Kylvätska genom spindeln | (50 kg/cm²) |
| 3 | Hydraulisk broms för luftkonditioneringsaxel | √ |
| 4 | Axel | 10 000 varv/min, HSK-A100 Konisk |
| 5 | A/C-axeldrivsystem | Precisionsrullande maskdrivning |
| 6 | A/C-axelbromssystem | Hydrauliskt bromssystem |
| 7 | Spindelkylsystem | √ |
| 8 | Spåntransportörsystem | √ |
| 9 | Hydraulisk kraftenhet | √ |
| 10 | Verktygshanteringsfunktion | √ |
| 11 | Manuell pulsgenerator | √ |
| System | ||
| 1 | SINUMERIK 828D | √ |
Bearbetningsexempel
I. Struktur med hög styvhet
Maskinen använder en låg tyngdpunkt och en integrerad karosskonstruktion, vilket säkerställer strukturell stabilitet. Kombinerat med stora linjärstyrningar och stöd med flera slider förbättrar den avsevärt skärstyvheten och den dynamiska stabiliteten.
X/Y/Z-axlarna använder kulskruvar med hög stigning, vilket uppnår höghastighetspositionering och bibehållen precision.
II. Hög hastighet och hög effektivitet i rörelseprestanda
XYZ-axelns snabbtransporthastighet når upp till 60 m/min, med verktygsbyten som bara tar 5 sekunder.
Det servodrivna verktygsmagasinsystemet kan förvälja nästa verktyg under bearbetningen, vilket möjliggör direkt inkoppling utan väntetid och förkortar vilotiden.
Under spindelverktygsbyten förpositioneras den fjärde och femte axeln synkront, vilket gör att bearbetningen kan fortsätta omedelbart efter verktygsbytet, vilket ger snabbare positionering och kortare bearbetningscykler.
Höghastighetsmatning och intelligent verktygsbyte samverkar för att avsevärt förbättra maskincykelns totala effektivitet.
III. Spindelsystem med dubbelt stöd
Maskinverktyget är utrustad med en HSK-A100 dubbelkontaktspindelstruktur, med en maximal hastighet på 10 000 rpm och ett maximalt vridmoment på 320 Nm.
Den integrerade spindelstrukturen undertrycker effektivt termisk deformation och vibrationer, vilket säkerställer stabil noggrannhet och utmärkt ytfinish vid höga hastigheter.
Dubbelkontaktkonstruktionen ger utmärkt styvhet vid tung bearbetning, vilket minskar bearbetningstiden och förlänger spindelns och verktygets livslängd.
Ett inbyggt cirkulerande termostatstyrsystem på spindelns yttre ring avleder kontinuerligt värme, vilket förhindrar termisk drift och bibehåller hög precision.
IV. Intelligent kylsystem
Högtryckskylvätska sprutas exakt från spindelns centrala genomgående hål till verktygets skäregg, vilket uppnår effektiv kylning och snabb spånborttagning.
Systemet har tryckavkännande justering som automatiskt justerar trycket (programmerbart område 30–70 kg/cm²) baserat på verktygs- och banförändringar, vilket bibehåller ett konstant skärpunktstryck.
Kombinerat med spindelns termostatiska cirkulationssystem förblir hela maskinen noggrann och stabil även under långvarig höghastighetsdrift, vilket avsevärt förlänger livslängden för både verktyg och spindel.
V. Storslags femaxligSamtidigStrukturera
Med en låg bordskonstruktion med dubbelt vridhuvud ger den gott om bearbetningsutrymme: maximal rotationsdiameter för arbetsstycket 1600 mm, bearbetningshöjd 550 mm, lutningsområde -140° till +20° och en maximal bordslastkapacitet på 1000 kg.
A-axeln använder ett system med dubbla motorer och dubbla bromsar, vilket ger kraftfullt bromsmoment, exakt positionering och effektivt motverkar motmomentet från kraftig skärning.
C-axeln är utrustad med en högprecisionssnäckväxelstruktur, vilket uppnår noll glapp och hög lastkapacitet, vilket säkerställer noggrannheten vid femaxlig synkron bearbetning.
VI. Automatisering och tillförlitlighet
Arbetsbordet integrerar en 12-kanalig roterande led med pneumatiskt-hydrauliska kanaler, vilket möjliggör automatiserade funktioner som automatisk fastspänning, automatisk dörrstyrning, automatisk verktygsbrottsdetektering, automatisk sprutkylning och spånavlägsning.
Spindeln har ett 8/12-kanaligt roterande kopplingssystem för att säkerställa ett stabilt hydraultryck i fixturen under bearbetning.
Maskinverktyget har också reserverade gränssnitt för lufttäthetstestning och anpassning, vilket underlättar framtida intelligent tillverkning och obemannade uppgraderingar.
Denna serie automatiserade konfigurationer gör att maskinverktyget kan arbeta kontinuerligt dygnet runt, vilket säkerställer stabil och effektiv produktion.
VII. Höghastighetsöverföringssystem
Hela axeln använder en kombination av kulskruvar med stor diameter och rullstyrningar, vilket uppnår höghastighetsrörelse och överlägsen styvhet.
Servomotorns direktdrivna struktur eliminerar transmissionsspel, vilket resulterar i snabbare respons och mer exakt positionering.
Utmärkt accelerations- och retardationsprestanda minskar avsevärt tiden utan skärning, vilket leder till högre produktionshastighet och bearbetningseffektivitet.
| Linjära axelparametrar | ||
| 1 | X/Y/Z-axelns slaglängd (mm) | 1600/1100/850 |
| Rotationsaxelparametrar | ||
| 1 | A-axelns rörelse | -140°~+20° |
| 2 | C-axelns rörelse | 360° |
| Foder | ||
| 1 | Snabbförflyttning: m/min | 60 |
| 2 | Skärmatningshastighet: m/min | 20 |
| 3 | Snabb traversacceleration: g | 1G |
| Maskinparametrar | ||
| 1 | Totalhöjd (mm) | 4560 |
| 2 | Fotavtryck (mm) | 3 757×3 371 |
| 3 | Maskinens nettovikt: t | 22 |
| Arbetsbordsparametrar | ||
| 1 | Arbetsbordets storlek: mm | φ800 |
| 2 | Arbetsstyckets höjdområde: mm | 550 |
| 3 | Maxi-gunga diameter: mm | 1600 |
| 4 | Max. bordlastkapacitet: kg | 1000 |
| Parametrar för verktygsmagasin | ||
| 1 | Verktygsmagasinkapacitet: verktyg | 60 |
| 2 | TT Verktygsbytestid:s | 5 |
| 3 | Max verktygslängd: mm | 550 |
| 4 | Max verktygsvikt: kg | 25 |
| Grundkonfiguration | ||
| 1 | 5-axlig, 4-samtidig konturering · Verktygscentrumpunktskontroll | √ |
| 2 | Kylvätska genom spindeln | (50 kg/cm²) |
| 3 | Hydraulisk broms för luftkonditioneringsaxel | √ |
| 4 | Axel | 10 000 varv/min, HSK-A100 Konisk |
| 5 | A/C-axeldrivsystem | Precisionsrullande maskdrivning |
| 6 | A/C-axelbromssystem | Hydrauliskt bromssystem |
| 7 | Spindelkylsystem | √ |
| 8 | Spåntransportörsystem | √ |
| 9 | Hydraulisk kraftenhet | √ |
| 10 | Verktygshanteringsfunktion | √ |
| 11 | Manuell pulsgenerator | √ |
| System | ||
| 1 | SINUMERIK 828D | √ |
Produktkategorier
-

VC-serien CNC-bearbetningscenter med hög styvhet med ...
-

HP-serien horisontell rörlig kolumnlinjär styrning...
-

HT-serien horisontell rörlig kolumnlinjär styrning...
-

VS-serien fyrspårig tung CNC-bearbetningsmaskin...
-

V-serien CNC-bearbetningscenter med hög styvhet
-

X-serien CNC-bearbetningscenter med dubbla kolumner
-

Horisontell 5-axlig CNC-bearbetningscentral TKG1600
-

CNC vertikal svarvning och fräsning av kompositcentr...
-

Höghastighets CNC-bearbetningscenter GM-serien
-

Höghastighets CNC-fräsning GT-serien
-

Dubbelspindel CNC-svarv SK32
-

CNC vertikal bearbetningscentral RFTV510 för hjul...