


Dubbelspindel CNC-svarv SK32

Produktkonfiguration
Produktöversikt
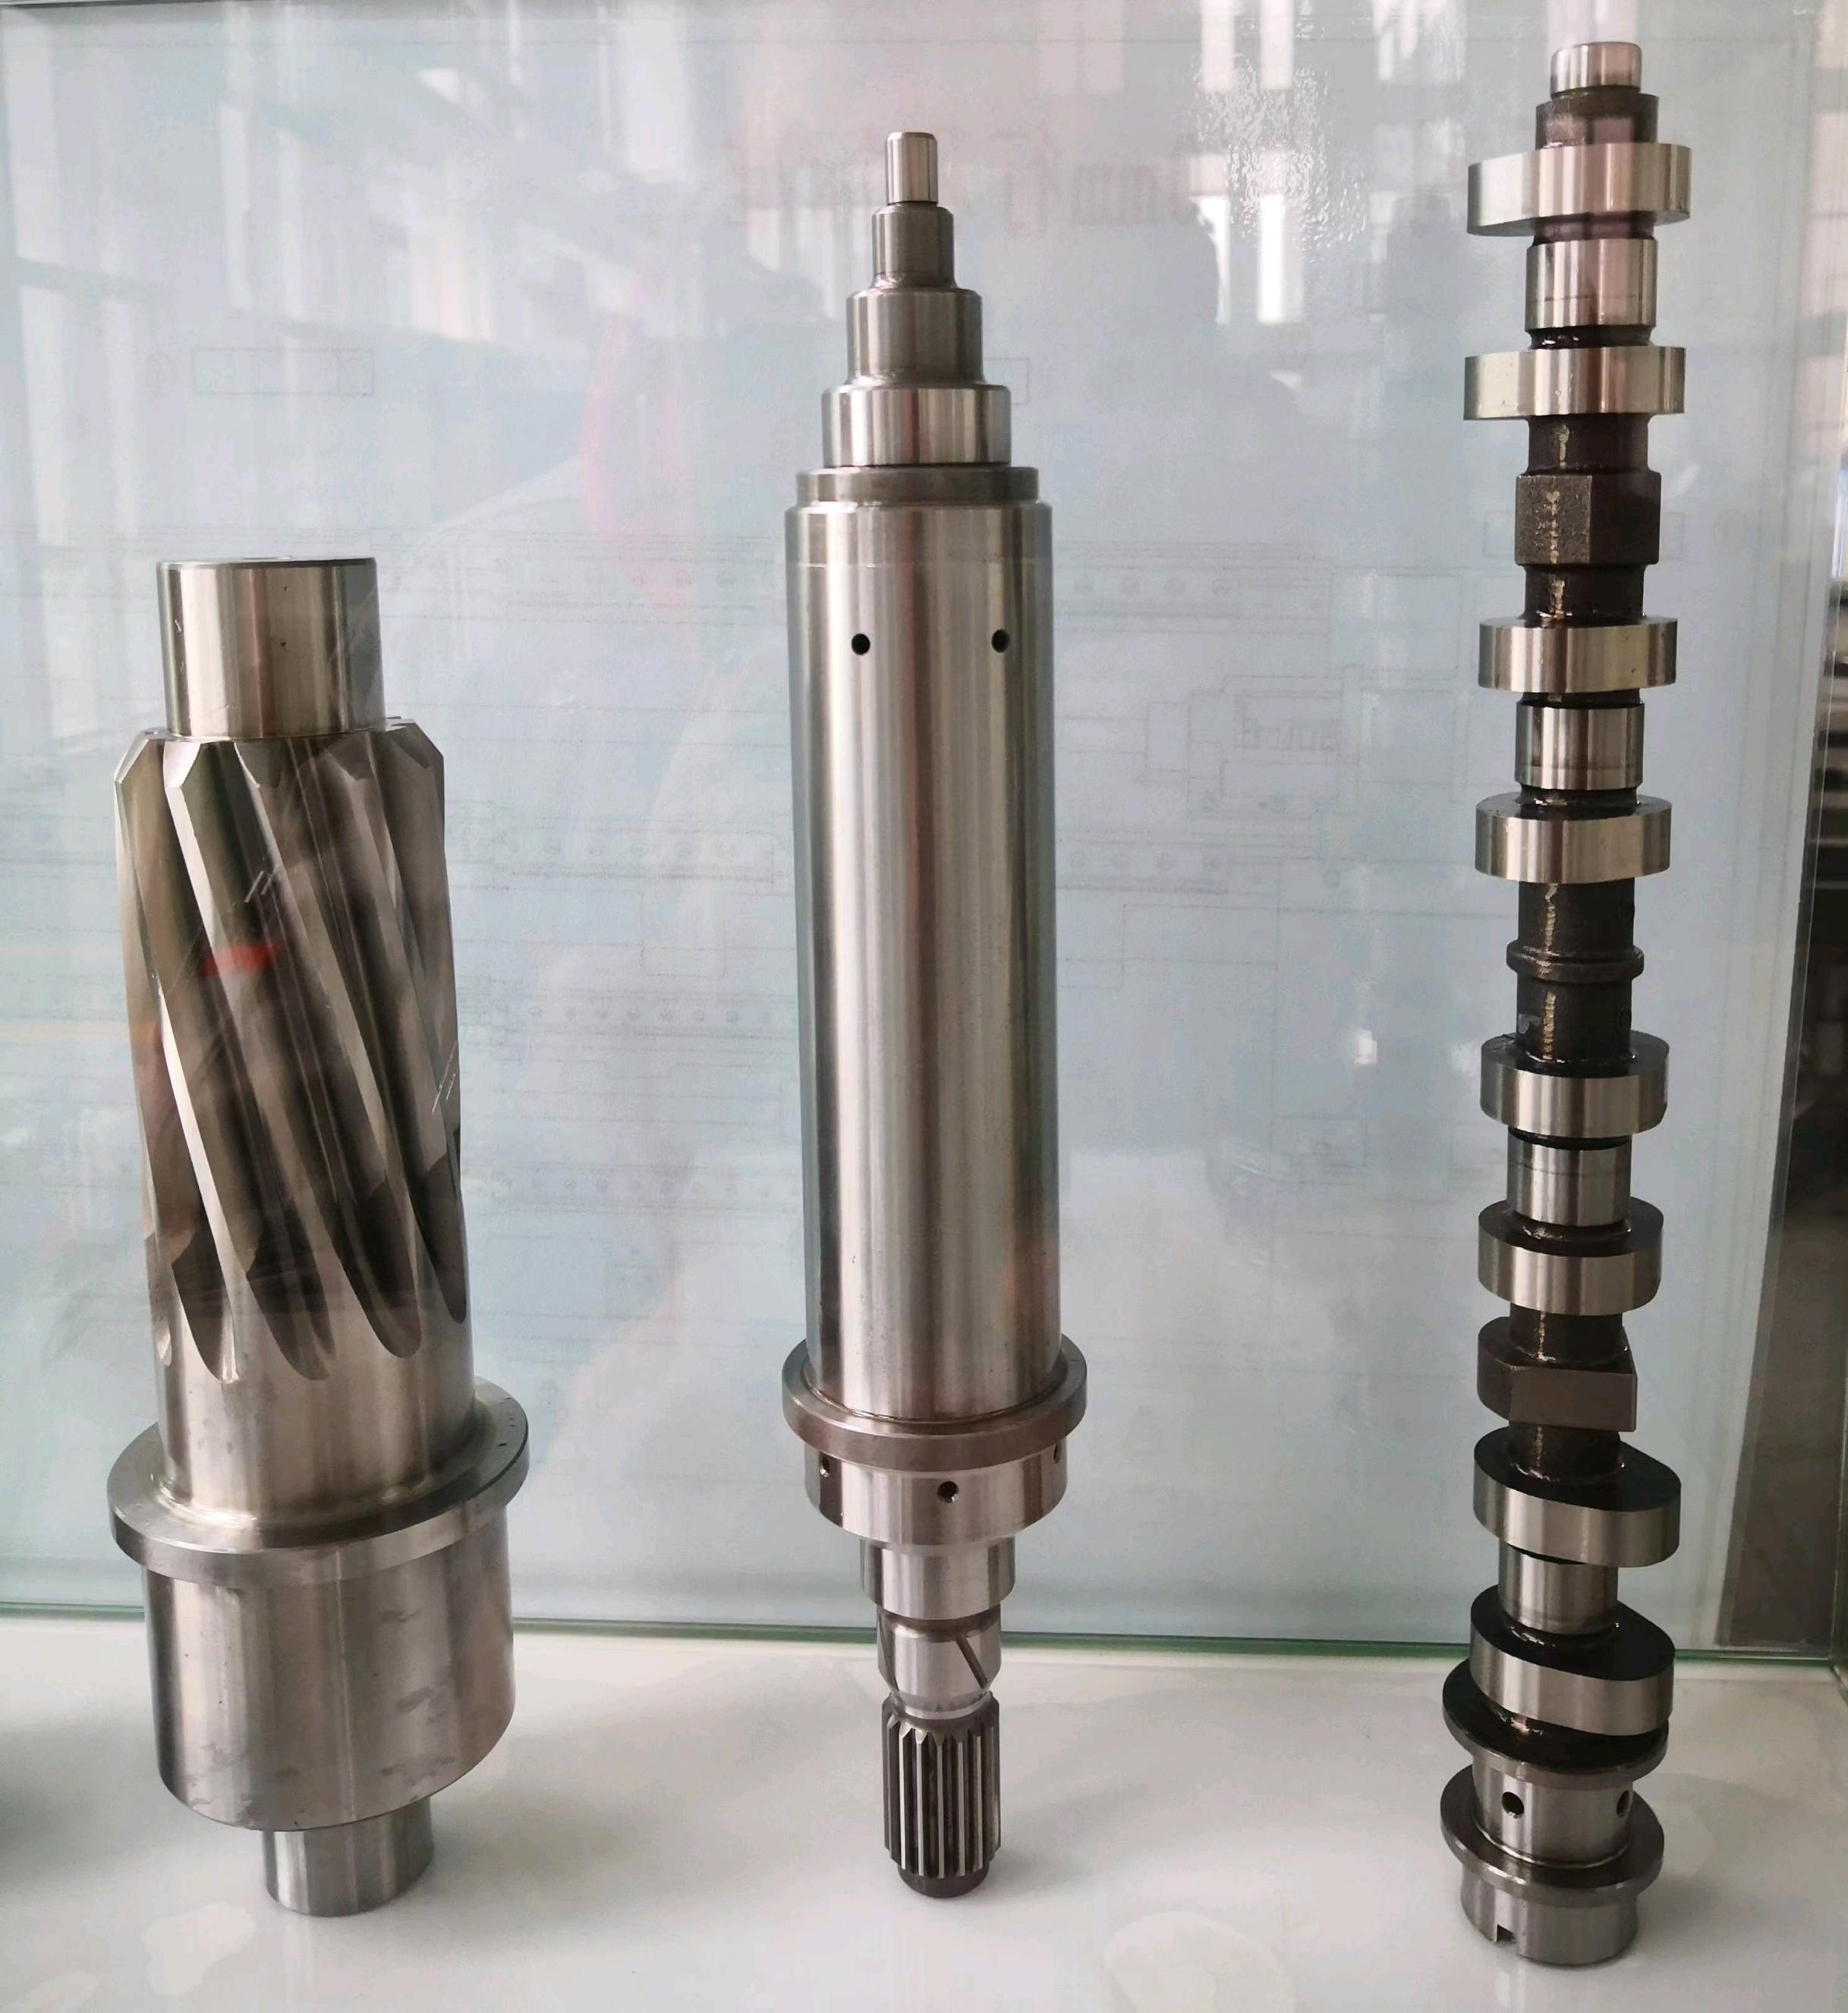
CNC-svarven med dubbla spindlar är en specialmaskin designad för högeffektiv bearbetning av flera processer. Den har en 30° lutande bäddlayout, kombinerad med en högstyv gjutjärnsstruktur och precisionslinjära rullstyrningar. Dessa funktioner förbättrar maskinens stabilitet och spånavverkningseffektivitet avsevärt. Dess dubbla kanalsstyrsystem möjliggör synkroniserade eller oberoende spindeloperationer. Detta möjliggör flexibel samtidig eller sekventiell bearbetning av båda ändar av arbetsstycken. Svarven är idealisk för högeffektiv produktion av precisionsaxlar, hylsor och komplexa komponenter. Den uppfyller de stränga kraven från industrier som fordonsindustrin, elektronikindustrin och allmän maskinindustri.
Drag
Högstyv lutande sängdesign:
30° lutande monolitisk gjutbädd förbättrar styvheten, optimerar spånavgången och säkerställer stabilitet under krävande skärförhållanden samtidigt som en ren arbetsyta bibehålls.
Dubbelkanalig intelligent kontroll:
CNC-svarvar med dubbla spindlar arbetar synkront eller oberoende, vilket möjliggör flerprocessbearbetning (t.ex. svarvning, borrning, gängning) i båda ändar av detaljerna, vilket minskar fastspänningscyklerna och ökar effektiviteten med över 30 %.
Parametrar som fastspänningsmetod, axiell längd och genomgående håldiameter kan konfigureras individuellt för att anpassas till olika arbetsstycken (max. fastspänningsdiameter: φ32 mm).
Precisionsbearbetning och flexibilitet:
Precisionslinjära rullstyrningar (X/Z-axel) och en servodubbdocka säkerställer en repeterbar positioneringsnoggrannhet på 0,006 mm (X-axel) och en ytjämnhet så låg som Ra 0,4–0,8 (aluminium/stål).
Hydraulisk revolver med 8 stationer (fyrkantiga/runda verktygshållare och spännblad) stöder integration med flera processer och snabba verktygsbyten.
Högeffektiv anpassningsförmåga:
Automatisk bakre spånborttagning och helt slutet skydd säkerställer stabil kontinuerlig produktion och driftssäkerhet.
Modulär design möjliggör bearbetningslängder på 370–600 mm, lämplig för både småskalig och storskalig produktion.
Slutsats:
I layouten med 30° lutande kropp har maskinverktyget god styvhet och gör spånborttagning enklare.
Det tvåkanaliga styrsystemet kan länkas till spindeln samtidigt eller separat, vilket möjliggör samtidig eller sekventiell bearbetning av båda ändar av delarna.
Klämmetod, axiell längd, genomgående hålsdiameter och klämdiameter kan väljas separat.
Applikationer
Branscher:Bilkomponenter, precisionselektronik, allmänna maskiner, tillverkning av hydrauliska komponenter.
Typiska scenarier:
Fordon: Synkroniserad svarvning och borrning av transmissionsaxlar och kugghjulsaxlar.
Elektronik: Högprecisionsbearbetning av mikromotoraxlar och sensorhus.
Hydraulik: Flerprocessformning av pumpkärnor och hylskomponenter.
Allmänna maskiner: Batchproduktion och renovering av precisionsaxeldelar.
Tekniska specifikationer
| Parameter | Begäran | ||
| Säng | Sängkonfiguration | Sängen och sängbotten är av standard 30° gjutjärnskonstruktion. | |
| Ledväg | X/Z-skenform | Precisionslinjära rullstyrningar | |
| Y-axel (dubbdocka) styrspårsform | |||
| Arbetsområde | Maximal bearbetningsdiameter | Axel: φ32mm | |
| Bearbetningslängd | 370–600 mm | ||
| Maximalt spetsavstånd | 1155 mm | ||
| X/Z/Y-axel | Resa | X/Z-axel | 150 mm/200 mm |
| Y-axel (dubbdocka) | Vänster: 200 mm; Höger: 590 mm | ||
| Snabb rörelsehastighet | X/Z/Y-axel | 16m/Min16m/Min10m/Min | |
| Motorns nominella vridmoment | X/Z/Y-axel | 7,7 NM 7,7 NM 6 NM | |
| Repetitiv positioneringsprecision (/300 mm) | X/Z/Y-axel | 0,006 mm 0,01 mm 0,015 mm | |
| Klämma | Uteffekt (kontinuerlig) | 3 kW (maxhastighet 2000 r/min) | |
| Specifikation | JHP-32(255): Maximal klämdiameter φ32 mm | ||
| Överföringsmetod | Synkronrem | ||
| Torn | Tornformer och specifikationer | Hydraulisk torn: 63-8T (228) | |
| Verktygskapacitet | 8 (2 fyrkantiga verktygshållare, 2 rundhålshållare, 4 spännblad) | ||
| Verktygsstorlek | Fyrkantig verktygshållare 20mmx20mm, runt hål Φ25mm | ||
| Dubbdocka | Typ av dubbdocka | 1. vänster/höger: servo-dubbdocka + inbyggd rörlig mittaxel | |
| Typ av dubbdockahylsa | Fast, icke-töjbar | ||
| Hål för dubbdocka i hylsan | Mån 4# | ||
| Borttagning av flisor | Typ av flisborttagning | Automatisk bakre | |
| Bearbetningsnoggrannhet | Rundhet | 0,005 mm | |
| Diameterkonsistens | 0,015 mm/300 mm | ||
| Flathet | 0,015 mm/300 mm | ||
| Ytjämnhet (aluminium/stål) | 0,4HRa~0,8HRa | ||
| Skyddsformer | Helt slutet yttre hölje + inre fullständigt skydd |
| |
| Storlek | Maskinstorlek (längd * bredd * höjd) | 2650x1900 (2800) x 1700 | |
Högstyv lutande sängdesign:
30° lutande monolitisk gjutbädd förbättrar styvheten, optimerar spånavgången och säkerställer stabilitet under krävande skärförhållanden samtidigt som en ren arbetsyta bibehålls.
Dubbelkanalig intelligent kontroll:
Dubbla spindlar arbetar synkront eller oberoende, vilket möjliggör flerprocessbearbetning (t.ex. svarvning, borrning, gängning) i båda ändar av detaljerna, vilket minskar fastspänningscyklerna och ökar effektiviteten med över 30 %.
Parametrar som fastspänningsmetod, axiell längd och genomgående håldiameter kan konfigureras individuellt för att anpassas till olika arbetsstycken (max. fastspänningsdiameter: φ32 mm).
Precisionsbearbetning och flexibilitet:
Precisionslinjära rullstyrningar (X/Z-axel) och en servodubbdocka säkerställer en repeterbar positioneringsnoggrannhet på 0,006 mm (X-axel) och en ytjämnhet så låg som Ra 0,4–0,8 (aluminium/stål).
Hydraulisk revolver med 8 stationer (fyrkantiga/runda verktygshållare och spännblad) stöder integration med flera processer och snabba verktygsbyten.
Högeffektiv anpassningsförmåga:
Automatisk bakre spånborttagning och helt slutet skydd säkerställer stabil kontinuerlig produktion och driftssäkerhet.
Modulär design möjliggör bearbetningslängder på 370–600 mm, lämplig för både småskalig och storskalig produktion.
Slutsats:
I layouten med 30° lutande kropp har maskinverktyget god styvhet och gör spånborttagning enklare.
Det tvåkanaliga styrsystemet kan länkas till spindeln samtidigt eller separat, vilket möjliggör samtidig eller sekventiell bearbetning av båda ändar av delarna.
Klämmetod, axiell längd, genomgående hålsdiameter och klämdiameter kan väljas separat.
| Parameter | Begäran | ||
| Säng | Sängkonfiguration | Sängen och sängbotten är av standard 30° gjutjärnskonstruktion. | |
| Ledväg | X/Z-skenform | Precisionslinjära rullstyrningar | |
| Y-axel (dubbdocka) styrspårsform | |||
| Arbetsområde | Maximal bearbetningsdiameter | Axel: φ32mm | |
| Bearbetningslängd | 370–600 mm | ||
| Maximalt spetsavstånd | 1155 mm | ||
| X/Z/Y-axel | Resa | X/Z-axel | 150 mm/200 mm |
| Y-axel (dubbdocka) | Vänster: 200 mm; Höger: 590 mm | ||
| Snabb rörelsehastighet | X/Z/Y-axel | 16m/Min16m/Min10m/Min | |
| Motorns nominella vridmoment | X/Z/Y-axel | 7,7 NM 7,7 NM 6 NM | |
| Repetitiv positioneringsprecision (/300 mm) | X/Z/Y-axel | 0,006 mm 0,01 mm 0,015 mm | |
| Klämma | Uteffekt (kontinuerlig) | 3 kW (maxhastighet 2000 r/min) | |
| Specifikation | JHP-32(255): Maximal klämdiameter φ32 mm | ||
| Överföringsmetod | Synkronrem | ||
| Torn | Tornformer och specifikationer | Hydraulisk torn: 63-8T (228) | |
| Verktygskapacitet | 8 (2 fyrkantiga verktygshållare, 2 rundhålshållare, 4 spännblad) | ||
| Verktygsstorlek | Fyrkantig verktygshållare 20mmx20mm, runt hål Φ25mm | ||
| Dubbdocka | Typ av dubbdocka | 1. vänster/höger: servo-dubbdocka + inbyggd rörlig mittaxel | |
| Typ av dubbdockahylsa | Fast, icke-töjbar | ||
| Hål för dubbdocka i hylsan | Mån 4# | ||
| Borttagning av flisor | Typ av flisborttagning | Automatisk bakre | |
| Bearbetningsnoggrannhet | Rundhet | 0,005 mm | |
| Diameterkonsistens | 0,015 mm/300 mm | ||
| Flathet | 0,015 mm/300 mm | ||
| Ytjämnhet (aluminium/stål) | 0,4HRa~0,8HRa | ||
| Skyddsformer | Helt slutet yttre hölje + inre fullständigt skydd | ||
| Storlek | Maskinstorlek (längd * bredd * höjd) | 2650×1900 (2800)×1700 | |
Produktkategorier
-

VC-serien CNC-bearbetningscenter med hög styvhet med ...
-

HP-serien horisontell rörlig kolumnlinjär styrning...
-

HT-serien horisontell rörlig kolumnlinjär styrning...
-

VS-serien fyrspårig tung CNC-bearbetningsmaskin...
-

V-serien CNC-bearbetningscenter med hög styvhet
-

X-serien CNC-bearbetningscenter med dubbla kolumner
-

Horisontell 5-axlig CNC-bearbetningscentral TKG1600
-

CNC vertikal svarvning och fräsning av kompositcentr...
-

Höghastighets CNC-bearbetningscenter GM-serien
-

Höghastighets CNC-fräsning GT-serien
-

Dubbelspindel CNC-svarv SK32
-

CNC vertikal bearbetningscentral RFTV510 för hjul...