


CNC vertikal svarvning och fräsning av kompositcenter ATC 1250/1600


Drag
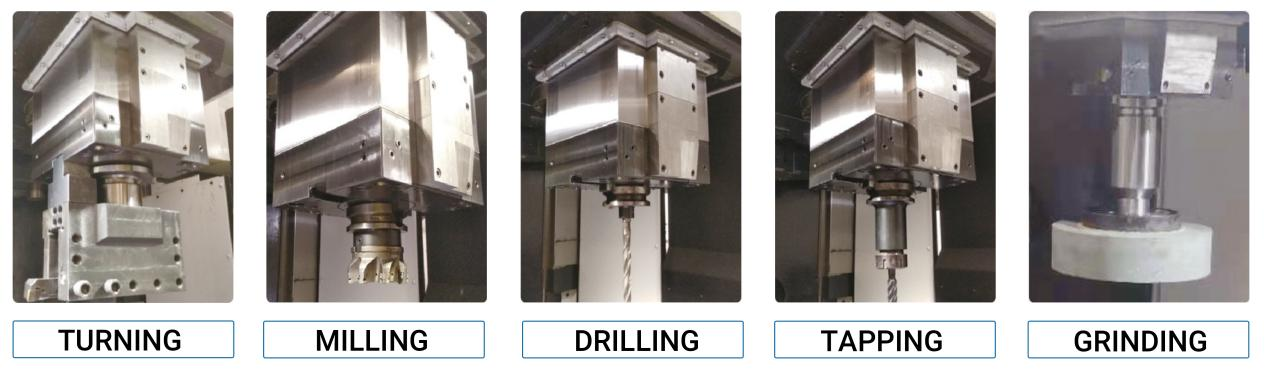
Spindel med högt vridmoment och C-axellänkage kan utföra komplex bearbetning som svarvning, fräsning, borrning, slipning och gängning etc.
vilket kan göra arbetsstycket engångsbearbetningsgjutning, förbättra precisionen och öka effektiviteten.
KONTROLL AV STABILITETEN HOS GRUNDKOMPONENTER
● Optimerad strukturdesign
3D-design, vetenskaplig layout och optimal styvhet.
● Gjutmaterial
Högkvalitativa råvaror för gjutgods.
● Naturligt åldrande
Långvarig cyklisk förlagring av gjutgods för att frigöra inre spänningar.
● Värmebehandlingsprocess
Alla gjutgods genomgår värmebehandling.
● Vibrationsåldring
Utfördes två gånger under grov- och halvfinbearbetning för att helt avlasta gjutspänningar.
AXEL
● Kort spindel
Den korta spindeln förblir stationär, vilket säkerställer hög koncentricitet och rotationsprecision.
● Centreringsspindel
NN30 tunglastlager: Axialkullagret kan bära en maximal belastning på 8 ton.
● Kraftig kapning
Maskinverktygets lastkapacitet och precision förbättras, vilket uppnår en vridmomentbaserad kraftig skärkapacitet.
GLIDANDE RAM
● Smidda styrskenor i legerat stål
Glidcylindern är smidd av höghållfast legerat stål importerat från Tyskland. Efter precisionsslipning behandlas styrningens yta med ultraljudsfrekvenskylning och precisionsslipning. Den använder ett extra stort kvadratiskt tvärsnitt, vilket ökar styvheten med över 30 % jämfört med glidcylinder i gjutjärn.
DJUPHÅLBEARBETNING
● Hög styvhet
Den mycket styva fyrkantiga glidcylindern är mer lämpad för djuphålsbearbetning. Minsta diameter för djuphålsbearbetning är 350 mm.
VERKTYGSMAGASIN
● Hög tillförlitlighet
Den levereras som standard med ett 12-spindligt och som tillval med ett 16-spindligt BT50, ett mycket tillförlitligt automatiskt verktygsmagasin. Verktygsbytet är bekvämt, med en maxvikt på 50 kg och en maximal verktygsmagasinbelastning på 560 kg, vilket möter olika bearbetningsbehov.
C-AXEL HÖGPRESISIONSINDEXERING
● Hög tillförlitlighet
Utrustad med högprecisionsservomotorer, som är parade med högprecisions taiwanesiska kugghjul. Med gitteråterkoppling och eliminering av dubbelt glapp erbjuder den mycket noggrann indexering. C-axelns positioneringsnoggrannhet kan nå 5 bågsekunder. Den kan kontinuerligt bearbeta flersidiga profiler och kamprofiler, vilket perfekt integrerar svarvar och fleroperationsmaskiner.
KOLUMN
● Material
Kolonnen är tillverkad av högkvalitativt Meehanitgjutjärn och genomgår sekundärglödgning för att eliminera interna spänningar, vilket säkerställer långsiktig precision.
● Högstyv pelare placerad på basen, med hög anslutningsstyvhet, vilket eliminerar fundamentets inverkan på pelaren.
Brett avstånd mellan styrvägarna, med ett brett avstånd mellan pelarens två styrvägar och en invändig triangulär ribbdesign, vilket minimerar deformation vid kraftig kapning.
TVÄRBALK
● Högprecisionsbalken kan röra sig fritt upp och ner. Efter justering kläms den automatiskt fast av fyra hydraulcylindrar med stark klämkraft, vilket säkerställer bearbetningsprecision.
KULSKRIV
● Högtillförlitlig standardstyrning och skruvpar med importerade rullstyrningar. Med hög lastkapacitet och precision har den en snabb, tystgående kulskruv med perfekt termisk dämpning och högtillförlitliga funktioner.
VERKTYGSSTOLPE
Hög positioneringsnoggrannhet. Användning av BT50-verktygshållare med stark klämkraft, Taiwantillverkad dogbone-plåtpositionering och central kylvätsketillförsel säkerställer högvridmomentsskärning och verktygskylning under bearbetning.
Tekniska specifikationer
| Artikel/Modell | enhet | ATC1250 | ATC1600 |
| Bearbetningsområde | |||
| Max. vriddiameter | mm | φ1250 | φ1600 |
| Max roterande diameter | mm | φ1350 | φ1650 |
| Max arbetsstyckets höjd | mm | 1200 | 1000 |
| Max arbetsstyckets vikt | kg | 5000 | 8000 |
| Resa | |||
| X-axelns förflyttning | mm | 1000 | 1000 |
| Z-axelns rörelse | mm | 800 | 800 |
| Arbetsbord | |||
| Arbetsbordets diameter | mm | φ1100 | φ1400 |
| Spindelhastighetsområde | varv/min | 1~300 | 1~230 |
| Maxhastighet för C-axeln | varv/min | 3 | 2 |
| Spindelhastighetsnivåer | / | Oändligt variabel | Oändligt variabel |
| Huvudmotorns effekt | kW | 30 | 37 |
| Fräsningsspindel | |||
| Spindelhastighet | varv/min | 1~2000 | 1~2000 |
| Spindelmotorns effekt | kW | 15 | 15 |
| Specifikationer för verktygshållare |
| BT50 | BT50 |
| Specifikationer för dragbultar |
| 45° | 45° |
| Glidande kolvtvärsnitt | mm | 240×240 | 240×240 |
| Bearbetningskapacitet | |||
| Max spindelmoment | Nm | 12000 | 16000 |
| Max tvärbalksrörelse | mm | 1000 | 1000 |
| Hastighet | |||
| Snabbtransporthastighet X/Z | m/min | 5 | 5 |
| Skärmatningshastighet | mm/min | 0,1~2000 | 0,1~2000 |
| Verktygsmagasin | |||
| Verktygspositioner |
| 12 | 12 |
| Verktygsstolpens storlek | mm | 32×32 | 32×32 |
| Max verktygsstorlek | mm | 300 | 300 |
| Max verktygsvikt | kg | 30 | 30 |
| Max verktygsvikt | kg | 20 | 20 |
| Andra | |||
| Total maskineffekt | kW | 65 | 65 |
| Totala mått (L×B×H) | mm | 4350×3000×4800 | 4350×4300×4800 |
| Nettovikt (ca.) | Kg | 17000 | 20000 |
Bearbetningsexempel
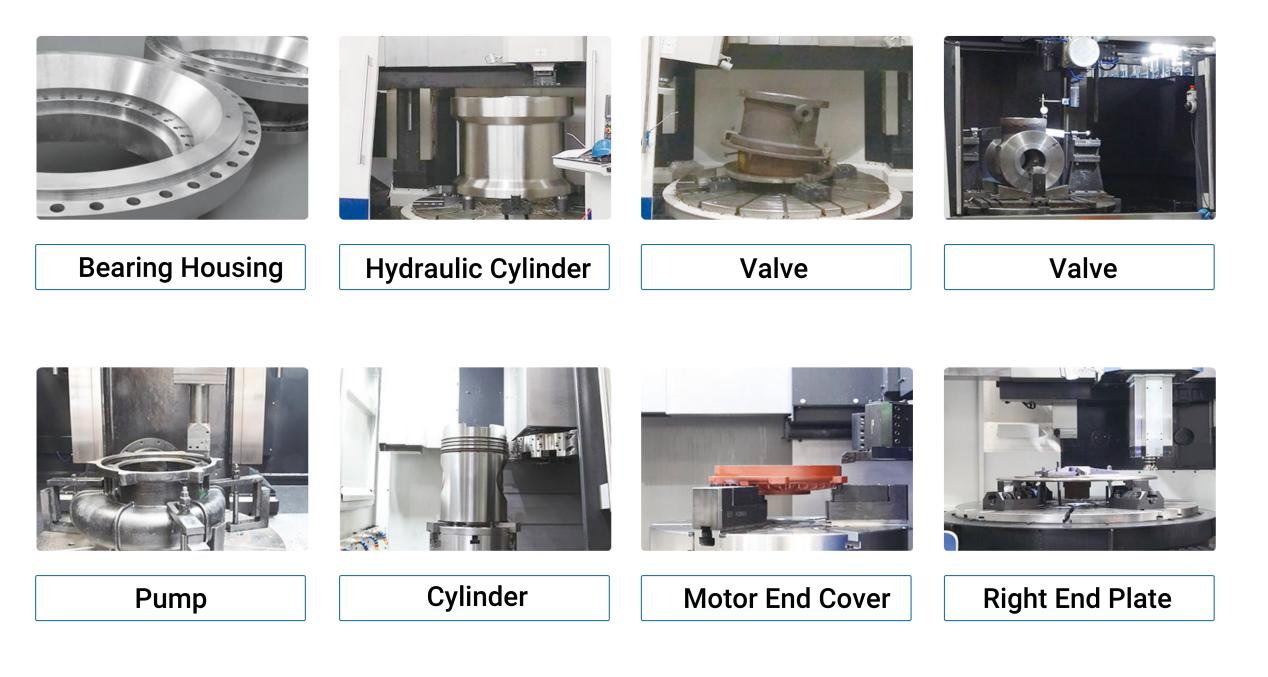
Spindel med högt vridmoment och C-axellänkage kan utföra komplex bearbetning som svarvning, fräsning, borrning, slipning och gängning etc.
vilket kan göra arbetsstycket engångsbearbetningsgjutning, förbättra precisionen och öka effektiviteten.
KONTROLL AV STABILITETEN HOS GRUNDKOMPONENTER
● Optimerad strukturdesign
3D-design, vetenskaplig layout och optimal styvhet.
● Gjutmaterial
Högkvalitativa råvaror för gjutgods.
● Naturligt åldrande
Långvarig cyklisk förlagring av gjutgods för att frigöra inre spänningar.
● Värmebehandlingsprocess
Alla gjutgods genomgår värmebehandling.
● Vibrationsåldring
Utfördes två gånger under grov- och halvfinbearbetning för att helt avlasta gjutspänningar.
AXEL
● Kort spindel
Den korta spindeln förblir stationär, vilket säkerställer hög koncentricitet och rotationsprecision.
● Centreringsspindel
NN30 tunglastlager: Axialkullagret kan bära en maximal belastning på 8 ton.
● Kraftig kapning
Maskinverktygets lastkapacitet och precision förbättras, vilket uppnår en vridmomentbaserad kraftig skärkapacitet.
GLIDANDE RAM
● Smidda styrskenor i legerat stål
Glidcylindern är smidd av höghållfast legerat stål importerat från Tyskland. Efter precisionsslipning behandlas styrningens yta med ultraljudsfrekvenskylning och precisionsslipning. Den använder ett extra stort kvadratiskt tvärsnitt, vilket ökar styvheten med över 30 % jämfört med glidcylinder i gjutjärn.
DJUPHÅLBEARBETNING
● Hög styvhet
Den mycket styva fyrkantiga glidcylindern är mer lämpad för djuphålsbearbetning. Minsta diameter för djuphålsbearbetning är 350 mm.
VERKTYGSMAGASIN
● Hög tillförlitlighet
Den levereras som standard med ett 12-spindligt och som tillval med ett 16-spindligt BT50, ett mycket tillförlitligt automatiskt verktygsmagasin. Verktygsbytet är bekvämt, med en maxvikt på 50 kg och en maximal verktygsmagasinbelastning på 560 kg, vilket möter olika bearbetningsbehov.
C-AXEL HÖGPRESISIONSINDEXERING
● Hög tillförlitlighet
Utrustad med högprecisionsservomotorer, som är parade med högprecisions taiwanesiska kugghjul. Med gitteråterkoppling och eliminering av dubbelt glapp erbjuder den mycket noggrann indexering. C-axelns positioneringsnoggrannhet kan nå 5 bågsekunder. Den kan kontinuerligt bearbeta flersidiga profiler och kamprofiler, vilket perfekt integrerar svarvar och fleroperationsmaskiner.
KOLUMN
● Material
Kolonnen är tillverkad av högkvalitativt Meehanitgjutjärn och genomgår sekundärglödgning för att eliminera interna spänningar, vilket säkerställer långsiktig precision.
● Högstyv pelare placerad på basen, med hög anslutningsstyvhet, vilket eliminerar fundamentets inverkan på pelaren.
Brett avstånd mellan styrvägarna, med ett brett avstånd mellan pelarens två styrvägar och en invändig triangulär ribbdesign, vilket minimerar deformation vid kraftig kapning.
TVÄRBALK
● Högprecisionsbalken kan röra sig fritt upp och ner. Efter justering kläms den automatiskt fast av fyra hydraulcylindrar med stark klämkraft, vilket säkerställer bearbetningsprecision.
KULSKRIV
● Högtillförlitlig standardstyrning och skruvpar med importerade rullstyrningar. Med hög lastkapacitet och precision har den en snabb, tystgående kulskruv med perfekt termisk dämpning och högtillförlitliga funktioner.
VERKTYGSSTOLPE
Hög positioneringsnoggrannhet. Användning av BT50-verktygshållare med stark klämkraft, Taiwantillverkad dogbone-plåtpositionering och central kylvätsketillförsel säkerställer högvridmomentsskärning och verktygskylning under bearbetning.
| Artikel/Modell | enhet | ATC1250 | ATC1600 |
| Bearbetningsområde | |||
| Max. vriddiameter | mm | φ1250 | φ1600 |
| Max roterande diameter | mm | φ1350 | φ1650 |
| Max arbetsstyckets höjd | mm | 1200 | 1000 |
| Max arbetsstyckets vikt | kg | 5000 | 8000 |
| Resa | |||
| X-axelns förflyttning | mm | 1000 | 1000 |
| Z-axelns rörelse | mm | 800 | 800 |
| Arbetsbord | |||
| Arbetsbordets diameter | mm | φ1100 | φ1400 |
| Spindelhastighetsområde | varv/min | 1~300 | 1~230 |
| Maxhastighet för C-axeln | varv/min | 3 | 2 |
| Spindelhastighetsnivåer | / | Oändligt variabel | Oändligt variabel |
| Huvudmotorns effekt | kW | 30 | 37 |
| Fräsningsspindel | |||
| Spindelhastighet | varv/min | 1~2000 | 1~2000 |
| Spindelmotorns effekt | kW | 15 | 15 |
| Specifikationer för verktygshållare | BT50 | BT50 | |
| Specifikationer för dragbultar | 45° | 45° | |
| Glidande kolvtvärsnitt | mm | 240×240 | 240×240 |
| Bearbetningskapacitet | |||
| Max spindelmoment | Nm | 12000 | 16000 |
| Max tvärbalksrörelse | mm | 1000 | 1000 |
| Hastighet | |||
| Snabbtransporthastighet X/Z | m/min | 5 | 5 |
| Skärmatningshastighet | mm/min | 0,1~2000 | 0,1~2000 |
| Verktygsmagasin | |||
| Verktygspositioner | 12 | 12 | |
| Verktygsstolpens storlek | mm | 32×32 | 32×32 |
| Max verktygsstorlek | mm | 300 | 300 |
| Max verktygsvikt | kg | 30 | 30 |
| Max verktygsvikt | kg | 20 | 20 |
| Andra | |||
| Total maskineffekt | kW | 65 | 65 |
| Totala mått (L×B×H) | mm | 4350×3000×4800 | 4350×4300×4800 |
| Nettovikt (ca.) | Kg | 17000 | 20000 |
Produktkategorier
-

VC-serien CNC-bearbetningscenter med hög styvhet med ...
-

HP-serien horisontell rörlig kolumnlinjär styrning...
-

HT-serien horisontell rörlig kolumnlinjär styrning...
-

VS-serien fyrspårig tung CNC-bearbetningsmaskin...
-

V-serien CNC-bearbetningscenter med hög styvhet
-

X-serien CNC-bearbetningscenter med dubbla kolumner
-

Horisontell 5-axlig CNC-bearbetningscentral TKG1600
-

CNC vertikal svarvning och fräsning av kompositcentr...
-

Höghastighets CNC-bearbetningscenter GM-serien
-

Höghastighets CNC-fräsning GT-serien
-

Dubbelspindel CNC-svarv SK32
-

CNC vertikal bearbetningscentral RFTV510 för hjul...