


CNC-svarvfräsningskombinerad maskin
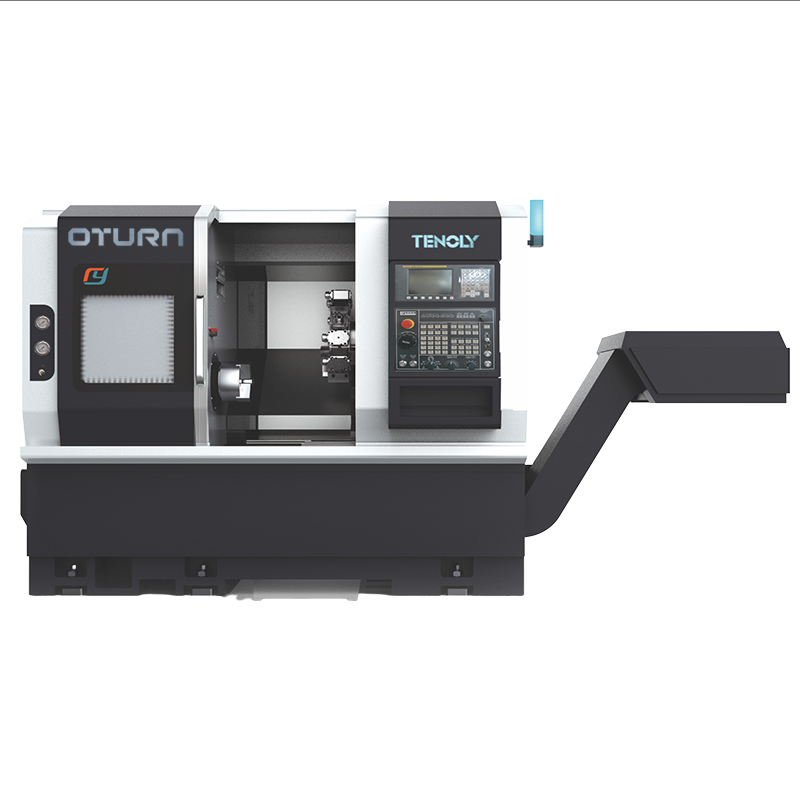
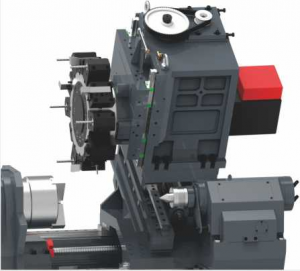
INTEGRERAD POSITIV AXEL
Longmen-struktur, superstyv
Integrerad positiv Y-axelstruktur tillhör högstyvhet i tung bearbetning och dess prestanda är bättre än interpolerings-Y-axeln.
a. Tung skärning med en enda Y-axelrörelse är bättre än interpolering av Y-axeln och Y-axeln är vinkelrät mot X-axeln.
b. Plankonturbearbetningen är jämnare och plattare.
c. Mer bekvämt för bearbetning av sammansatta ytor och konturer.
Kombinerad "Positiv Y"-svarvfräsningsutrustning har uppenbara fördelar vid bearbetning av planfräsning jämfört med kombinerad "interpolerad Y"-svarvfräsning. Rörelsen av den "Positiva Y"-axeln är vinkelrät mot X-axeln, vilket är en enaxlig rörelse, och "Interpolerad Y"-axelrörelse syftar till att interpolera en rak linje genom den samtidiga rörelsen av X-axeln och Y-axeln. Fräsplanets planhet jämförs med den kombinerade "Positiva Y"-axelns svarvfräsning. Kombinerad "Positiv Y"-axels svarvfräsning är uppenbarligen ljus och plan.
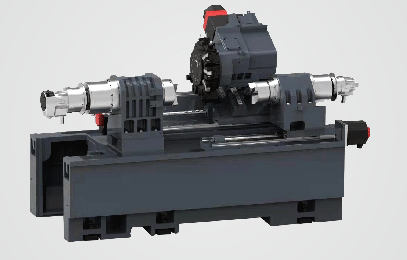
Dubbel fast kulskruv
Högkvalitativa kulskruvar och rullstyrningar från ledande globala tillverkare används.
Även om de är dyra, kan endast högkvalitativa produkter uppfylla kraven på hög precision och lång livslängd.
livslängd som kunderna kräver.
Direktkylda servomotorer
Servomotorn är direkt ansluten till kulskruven via en stålkoppling, som
säkerställer ingen degeneration och feljustering även under tung belastning.
Detta kommer att förbättra positioneringsnoggrannheten avsevärt, samt gäng- och konturbearbetning
kommer att vara mer exakt.
106M 108M 208M
| ltem-modell | Namn | Enhet | 106MY | 108MY | 208MY |
| Resa | Max. vriddiameter på bädden | mm | φ600 | φ600 | φ600 |
| Max. bearbetningsdiameter | mm | φ320 | φ300 | φ400 | |
| Max bearbetningsdiameter på verktygshållaren | mm | φ220 | φ220 | φ380 | |
| Max bearbetningslängd | mm | 250 | 250 | 370 | |
| Avstånd mellan centra | mm | 380 | 380 | 600 | |
| Spindelmotor Hydrocylinder Kyrka Parameter | Spindelnäsa | typ | A2-5 | A2-6 | A2-6 |
| Spindelns maxhastighet | varvtal | 5500 | 4300 | 4200 | |
| Oljecylinder/ Chuck | lunch | 6” | 8” | 8” | |
| Spindelborrning | mm | φ56 | φ65 | φ65 | |
| Stångdiameter | mm | φ45 | φ52 | φ52 | |
| Direktdriven spindelmotorkraft | kw | 17,5 | 22 | 22 | |
| X/Z/Y-axelmatning Parameter | X Resor | mm | 180 | 180 | 280 |
| Specifikation för X/Z linjär styrning | special | 35/35 Roller | 35/35 Roller | 35/35 Roller | |
| Z Resor | mm | - | 300 | 600 | |
| X/Z/Y-motoreffekt | kw | 1,8/1,8/1,0 | 1,8/1,8/1,0 | 1,8/1,8/1,0 | |
| X/Z//Y snabbförflyttning | m/min | 30/30/10 | 30/30/10 | 20/20/10 | |
| Positioneringsnoggrannhet | mm | ±0,005 | ±0,005 | ±0,005 | |
| Repetera positioneringsnoggrannhet | mm | ±0,003 | ±0,003 | ±0,003 | |
| Revolverparameter | Verktygsposition | st | BMT45-12T | BMT45-12T | BMT55-12T |
| Power Turret Motor | kw | 2,2/3,7 | 2,2/3,7 | 2,2/3,7 | |
| Fyrkantig verktygshållare | mm | 20×20 | 20×20 | 20×20 | |
| Hållare för rundborrverktyg | mm | φ32 | φ32 | φ40 | |
| Tid för intilliggande verktygsbyte | sek | 0,15 | 0,15 | 0,15 | |
| Positioneringsnoggrannhet | / | ±2” | ±2” | ±2” | |
| Repetera positioneringsnoggrannhet | / | ±1” | ±1” | ±1” | |
| Dubbdocka Parametrar | Programmerbar hydraulisk dubbdocka | / | √ | √ | |
| Max slaglängd för dubbdocka | mm | 360 | 360 | 440 | |
| Dubbdocka Hylsa Konisk Hål | typ | MT 5# | MT 5# | MT 5# | |
| Ärmdiameter | mm | / | / | / | |
| Ärmresor | mm | / | / | / | |
| Mekanisk storlek | Maskinstorlek | mm | 2300×1800×1700 | 2300×1800×1700 | 2620×2200×1920 |
| Maskinvikt | kg | 3700 kg | 3800 kg | 5200 kg |
Servo automatisk stångmatare
TENOLY-matare har en kraftig och automatiserad design,
Det ökar produktiviteten avsevärt och förenklar svarvoperationer.
Delfångare
Arbetsstycksfångaren är konstruerad med principen om mekanisk koppling, vilket snabbt kan
i samband med den färdiga produkten efter bearbetning.
THK rulllinjärstyrning
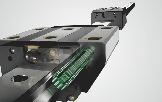
Linjärstyrningen har nollspelsfrigång, bågskärning, fasskärning och en relativt jämn ytstruktur. Den är lämplig för höghastighetsdrift och minskar kraftigt den drivkraft som krävs för maskinen. Linjärstyrskenorna använder rullning istället för glidning, med liten friktionsförlust, känslig respons och hög positioneringsnoggrannhet. Den kan bära lasten i uppåt-, nedåt-, vänster- och högerriktning samtidigt. Under belastningen är spårets kontaktyta fortfarande i flerpunktskontakt, och skärstyvheten kommer inte att minska. Enkel och utbytbar montering och enkel smörjstruktur; linjärstyrningarna har mycket litet slitage och lång livslängd.
THK Kulskruv
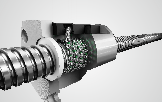
Med högprecisionskulskruv, med mutterförspänning och skruv
förspänningsbehandling, motspel och temperaturökning och
förlängning elimineras i förväg, vilket visar utmärkt positionering
och repeterbarhet.
Direktdrift med servomotor för att minska glappfel.
Högprecisionsmotoriserad arm för svarv
Neddragbar verktygsinställare med hög precisionsrepeterbarhet Finns i en mängd olika storlekar för att möta olika industriella behov Finns i en mängd olika standardstorlekar, såväl som specialtillverkade mätarmar i stål med låg expansionskoefficient
Använd en robust zirkoniumsond
Tar upp lite maskinutrymme när den inte används
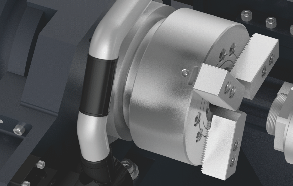
Hydraulisk chuck Arbetshållning
Svarven är utrustad med hydraulisk genomgående hålchuck som standard. Chucken kan anpassas efter kundens behov, och en mängd olika alternativ ger dig den mest lämpliga spännchucken.
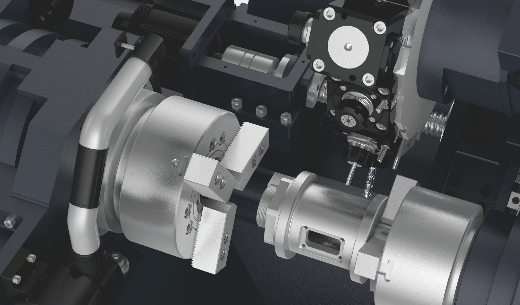
Sekundärspindel
Båda ändarna av arbetsstycket kan bearbetas samtidigt i en fastspänning, vilket avsevärt förenklar den manuella manövreringen.
Produktkategorier
-

VC-serien CNC-bearbetningscenter med hög styvhet med ...
-

HP-serien horisontell rörlig kolumnlinjär styrning...
-

HT-serien horisontell rörlig kolumnlinjär styrning...
-

VS-serien fyrspårig tung CNC-bearbetningsmaskin...
-

V-serien CNC-bearbetningscenter med hög styvhet
-

X-serien CNC-bearbetningscenter med dubbla kolumner
-

Horisontell 5-axlig CNC-bearbetningscentral TKG1600
-

CNC vertikal svarvning och fräsning av kompositcentr...
-

Höghastighets CNC-bearbetningscenter GM-serien
-

Höghastighets CNC-fräsning GT-serien
-

Dubbelspindel CNC-svarv SK32
-

CNC vertikal bearbetningscentral RFTV510 för hjul...