


Femaxlig fleroperationsmaskin FH60P
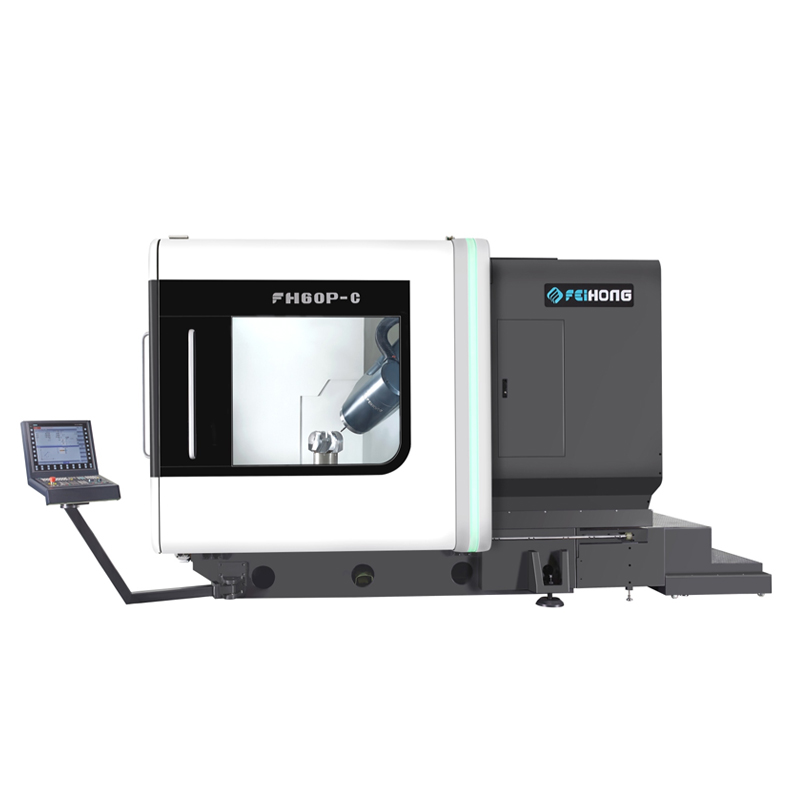
Femaxligsamtidigbearbetningscenter
XYZ linjäraxel ihålig kylskruvmejsel
B\C roterande axel DD direktdriven transmission
Fullständigt slutet system för absolutvärdesmätning
Standardkonfiguration
| Inga. | Konfigurationsbeskrivning | Unit | Antal | Anmärkning |
| 1. | FH-stordator mineralgjutning | Uppsättning | 1 |
|
| 2. | Siemens ONE-styrsystem | Uppsättning | 1 |
|
| 3. | Skärm: 21,5-tums pekskärm | Uppsättning | 1 |
|
| 4. | FH femaxligt multifunktionssvänghuvud (B-axel) | Uppsättning | 1 |
|
| 5. | DGZX-24012/34B2 fräs-elektrisk spindel (skärmad svarvfunktion) | PC | 1 |
|
| 6. | X/Y/Z-axel ihålig kylkulskruv | PCS | 3 |
|
| 7. | Fräsning Direktdriven vridbord (C-axel) | Uppsättning | 1 |
|
| 8. | B-axel RCN8380 29 bitars absolutkodare | PC | 1 |
|
| 9. | C-axel RCN2580 28-bitars absolutkodare | PC | 1 |
|
| 10. | INA Rulllinjära slider | Uppsättning | 6 |
|
| 11. | Elbox luftkonditionering | Uppsättning | 1 |
|
| 12. | Spindelns vattenkylningssystem | Uppsättning | 1 |
|
| 13. | Maskinringtyp sprayvatten | Uppsättning | 1 |
|
| 14. | Femaxligt huvud av halvmånetyp sprayvatten, halvmånetyp blåsgas | Uppsättning | 1 |
|
| 15. | Säkerhetslåssystem för arbetsdörrar fram och på sidan | Uppsättning | 1 |
|
| 16. | Vattentät belysning för arbetsbehållare | PCS | 2 |
|
| 17. | Hydraulisk station | Uppsättning | 1 |
|
| 18. | Central centraliserad automatisk matningssmörjningsanordning | Uppsättning | 1 |
|
| 19. | Rengöring av vattenpistol och luftpistol på sidan | Uppsättning | 1 |
|
| 20. | Skärvätskesystem (CTS 25bar) | Uppsättning | 1 |
|
| 21. | Heltäckande skyddande plåt | Uppsättning | 1 |
|
| 22. | Operationsruta | Uppsättning | 1 |
|
| 23. | Kylenhet för elskåp | Uppsättning | 1 | Radera |
| 24. | Siemens elektroniska handratt | PC | 1 |
|
| 25. | Fotmanövrerad spindelverktygsfrigöringsbrytare | PC | 1 |
|
| 26. | Maskinens trefärgade ljus | Uppsättning | 1 |
|
| 27. | 40 st HSK-A63 verktygsmagasin och servo-ATC-system | Uppsättning | 1 |
|
| 28. | X/Y/Z treaxlig absolutvärdesskala | Set | 3 |
|
| 29. | Spiralformad spånrullningsanordning och bakre spåntransportör + spånvagn | Uppsättning | 1 |
|
| 30. | Renishaw OMP60 infraröd sondenhet | Uppsättning | 1 |
|
| 31. | Renishaw NC4F230 laserverktygsinställare | Uppsättning | 1 |
|
| 32. | Nivåplattor och fundamentbultar | Uppsättning | 1 |
|
| 33. | Teknisk manual | Uppsättning | 1 |
Parameter
| Modell | Enhet | FH60P | ||||
| Resa | ||||||
| X-axelns rörelse | mm | 600 | ||||
| Y-axelns rörelse | mm | 800 | ||||
| Z-axelns rörelse | mm | 600 | ||||
| Avstånd från spindelns nos till arbetsbordets yta | mm | 150-750 | ||||
| Horisontellt fräshuvud | mm | 30-630 | ||||
| Matnings-/snabb rörelsehastighet | m/min | 40 | ||||
| Matningskraft | KN | 10 | ||||
| Rotationsbord (C-axel) | ||||||
| Arbetsbordets storlek | mm | Ø660 | ||||
| Max. bordbelastning (fräs) | kg | 2000 | ||||
| Maxhastighet för roterande bord | varvtal | 150 | ||||
| Minsta delningsvinkel | ° | 0,001 | ||||
| Nominellt vridmoment | Nm | 807 | ||||
| Maximalt vridmoment | Nm | 1430 | ||||
| CNC-svängfräshuvud (B-axel) | ||||||
| Svängningsområde (0=Vertikalt/180=Nivå) | ° | -15~180 | ||||
| Snabb rörelse och matningshastighet | varvtal | 30 | ||||
| Minsta delningsvinkel | ° | 0,001 | ||||
| Nominellt vridmoment | Nm | 743 | ||||
| maximalt vridmoment | Nm | 1320 | ||||
| Spindel (fräsning) | ||||||
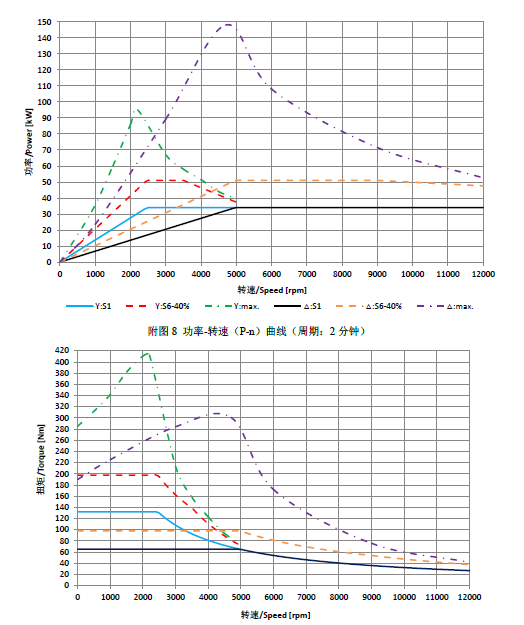
| Spindelhastighet | varvtal | 12000 | ||||
| Spindelkraft | Kw | 34/42 | ||||
| Spindelmoment | Nm | 132/185 | ||||
| Spindelkona |
| HSKA63 | ||||
| Verktygsmagasin | ||||||
| Verktygsgränssnitt |
| HSKA63 | ||||
| Verktygsmagasinets kapacitet | PCS | 40 | ||||
| Max verktygsdiameter/längd/vikt |
| Ø85/300/8 | ||||
| Verktygsbyte (verktyg till verktyg) | S | 4 | ||||
| Mätanordning | ||||||
| Infraröd sond | Renishaw OMP60 | |||||
| Verktygsdetekteringsinstrument i arbetsbearbetningsområde |
| Rensishaw NC4F230 | ||||
| Positionsnoggrannhet (ISO230-2 och VDI3441) | ||||||
| X/Y/Z-positioneringsnoggrannhet | mm | 0,006 | ||||
| X/Y/Z-repetitionsnoggrannhet | mm | 0,004 | ||||
| B/C-positioneringsnoggrannhet |
| 8" | ||||
| B/C Repeterbar positioneringsnoggrannhet |
| 4" | ||||
| CNC-styrenhet | ||||||
| Kontrollsystem |
| Siemens ONE | ||||
| Andra | ||||||
| Maskinvikt | Kg | 25000 | ||||
Huvudmaskinspecifikationer | Optimal stel strukturell konfiguration
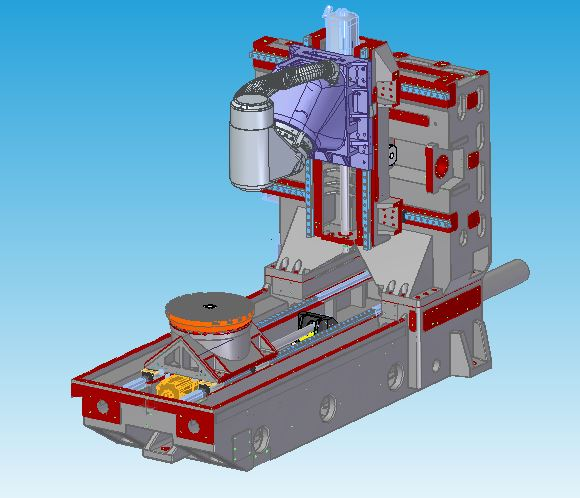
Designfunktioner | Bästa mekaniska trådgjutningsanalysdesign
◆ Bädden har en ny mineralgjutningsstruktur och de rörliga delarna är tillverkade av högkvalitativt gjutjärn av Meehanite-kvalitet.
◆Anlöpning och naturlig åldrandebehandling för att eliminera inre stress
◆Strukturella naturliga frekvensvibrationer eliminerar materialbearbetningsstress
◆ Utformningen av en stor och styv pelare på hela väggen kan effektivt förbättra styvheten samt den statiska och dynamiska precisionen.
◆Treaxlig kylskruvmejsel med ihålig kylning
Elektrisk spindel
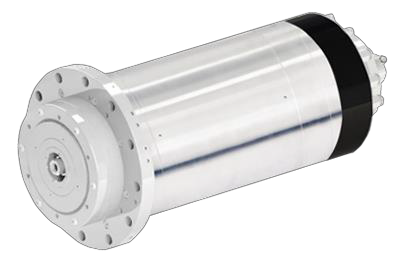
Designfunktioner
◆ Enligt maskinens egenskaper, oberoende forskning och utveckling samt produktion.
◆ Det koniska hålet i HSK-A63 används i FH60P-modellen.
◆ Det externa kylsystemet används för cirkulationskylning för att effektivt säkerställa att den elektriska spindeln fungerar.
CNC-svängfräshuvud (B-axel)
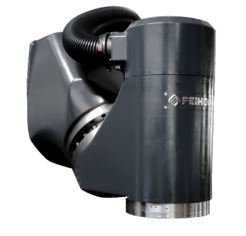
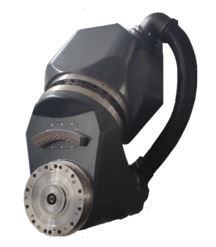
Designfunktioner
◆ Inbyggd DD-motor med noll transmissionskedja och ingen glappdesign
◆ Höga accelerationsegenskaper
◆ Det kortaste avståndet mellan spindelns verktygsnospunkt och den strukturella stödpunkten ger maximal skärstyvhet
◆ Större YRT-lager ökar styvheten
◆ Utrustad med HEIDENHAIN RCN8380-seriens absoluta rotationskodssystem för mätning, helt sluten slinga för att säkerställa bästa noggrannhet
◆ B-axelns kylsystemdesign för att minska värmeöverföring
Rotationsbord (C-axel)
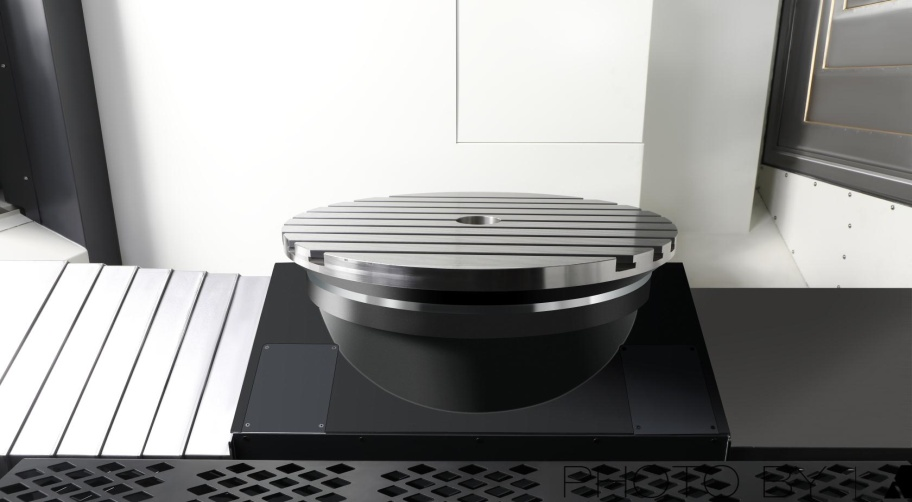
Designfunktioner
◆ Oberoende design och produktion.
◆ Inbyggd DD-motor med noll transmissionskedja och ingen glapp.
◆ Höga accelerations- och retardationsresponsegenskaper.
◆ Större YRT-lager ökar styvheten.
◆ Högt nominellt drivmoment, positioneringsbearbetning, med arbetsbordspositionering och klämanordning
◆ Möt behoven vid fräsning, minska hanteringen av arbetsstycket och förbättra produktnoggrannheten.
◆ Utrustad med HEIDENHAIN högprecisionsrotationskodarmätsystem, helt sluten styrning för att säkerställa bästa noggrannhet.
◆ Kylsystemets design minskar värmeöverföringen.
CNC-system
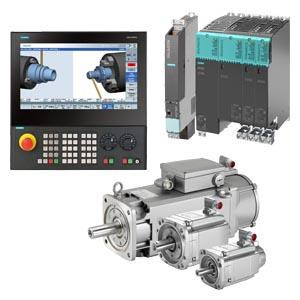
Urvalsfunktioner
◆ Välj kontrollvärden NCU730.3B för femaxlig simultandrift (se funktionstabellen för detaljer om systemkonfigurationen)
◆ Med RTCP-funktion
◆ Välj Siemens S120-drivning med 3 gånger överbelastningskapacitet och 1FT-seriemotor med höga rörelseegenskaper
ATC-systemet
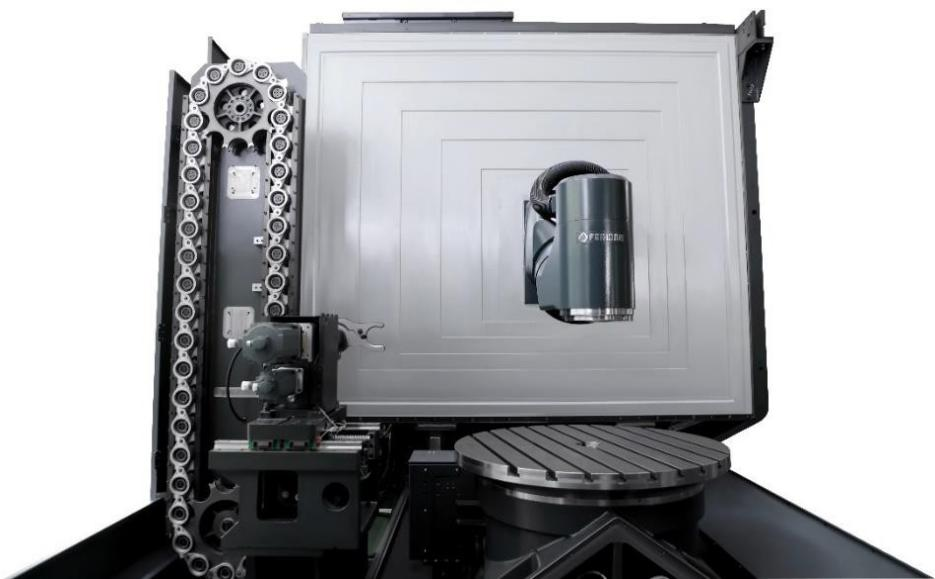
Designfunktioner
◆ Oberoende design och produktion.
◆ Verktygsval och verktygsbyte använder servomotor för att styra terminalfunktionen, vilket är mer stabilt och exakt.
◆ Kombinerat med verktygshanteringsfunktionen i Siemens ONE, effektivare verktygshantering.
Lyftbar verktygssättare
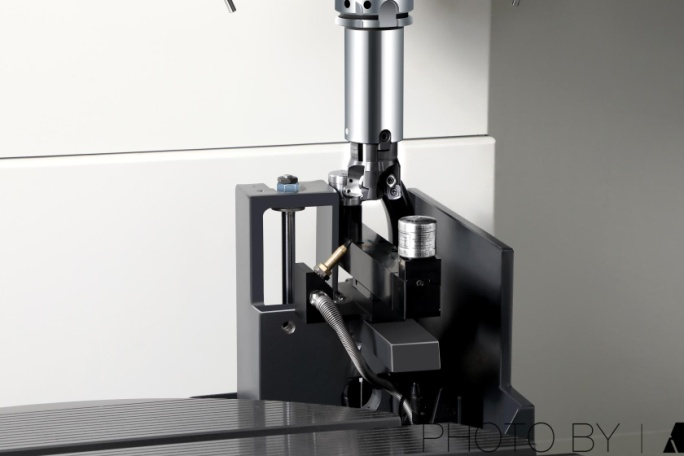
Designfunktioner
◆ Utrustad med Ransishaw NC4F230 beröringsfri laserverktygsinställare för högre precision
◆ Automatisk verktygsinställning på maskinen, automatisk uppdatering av verktygskompensation
◆ Verktygsinställningsanordningen kan höjas och sänkas för att spara utrymme på bearbetningsytan
◆ Helt förseglad plåtkonstruktion skyddar verktygssättaren från vatten och järnspån under bearbetning
Infraröd sond
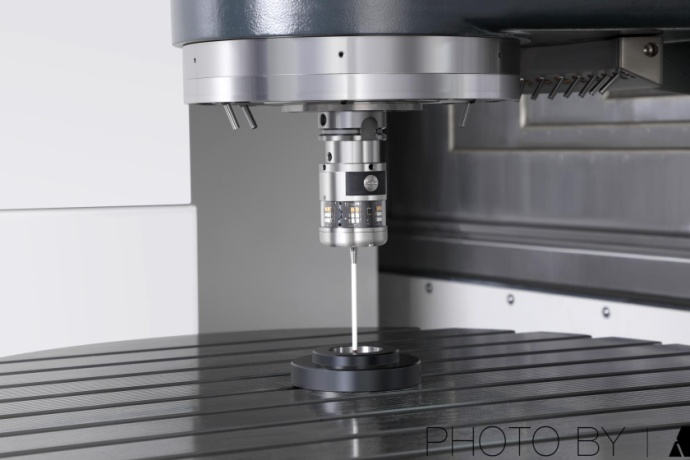
Designfunktioner
◆Utrustad med Ransishaw OMP60 triggeroptisk prob.
◆ Uppriktning och storlekskontroll av arbetsstycket på maskinen kan minska manuella inspektionsfel och förbättra produktnoggrannheten och bearbetningseffektiviteten.
◆ Spara 90 % av tiden du behöver använda vid support på maskinen.
Exteriör
Höljets design på FH-seriens femaxliga fleroperationscenter uppfyller de strikta CE-säkerhetsstandarderna. Den heltäta plåten förhindrar att operatören av misstag kommer in i arbetsområdet under bearbetningen, och samtidigt förhindrar den användning av högtrycksskärvätska eller spånor från maskinen, förutom varningsskylten. Manöverdörren är också utrustad med en säkerhetsbrytare för att förhindra olyckor under drift eller underhåll. Och har ett stort kikgitter, vilket är bekvämt för operatören att förstå maskinens drift och bearbetning.
Produktkategorier
-

VC-serien CNC-bearbetningscenter med hög styvhet med ...
-

HP-serien horisontell rörlig kolumnlinjär styrning...
-

HT-serien horisontell rörlig kolumnlinjär styrning...
-

VS-serien fyrspårig tung CNC-bearbetningsmaskin...
-

V-serien CNC-bearbetningscenter med hög styvhet
-

X-serien CNC-bearbetningscenter med dubbla kolumner
-

Horisontell 5-axlig CNC-bearbetningscentral TKG1600
-

CNC vertikal svarvning och fräsning av kompositcentr...
-

Höghastighets CNC-bearbetningscenter GM-serien
-

Höghastighets CNC-fräsning GT-serien
-

Dubbelspindel CNC-svarv SK32
-

CNC vertikal bearbetningscentral RFTV510 för hjul...