


Varför CNC-portalfräsmaskiner är en strategisk investering
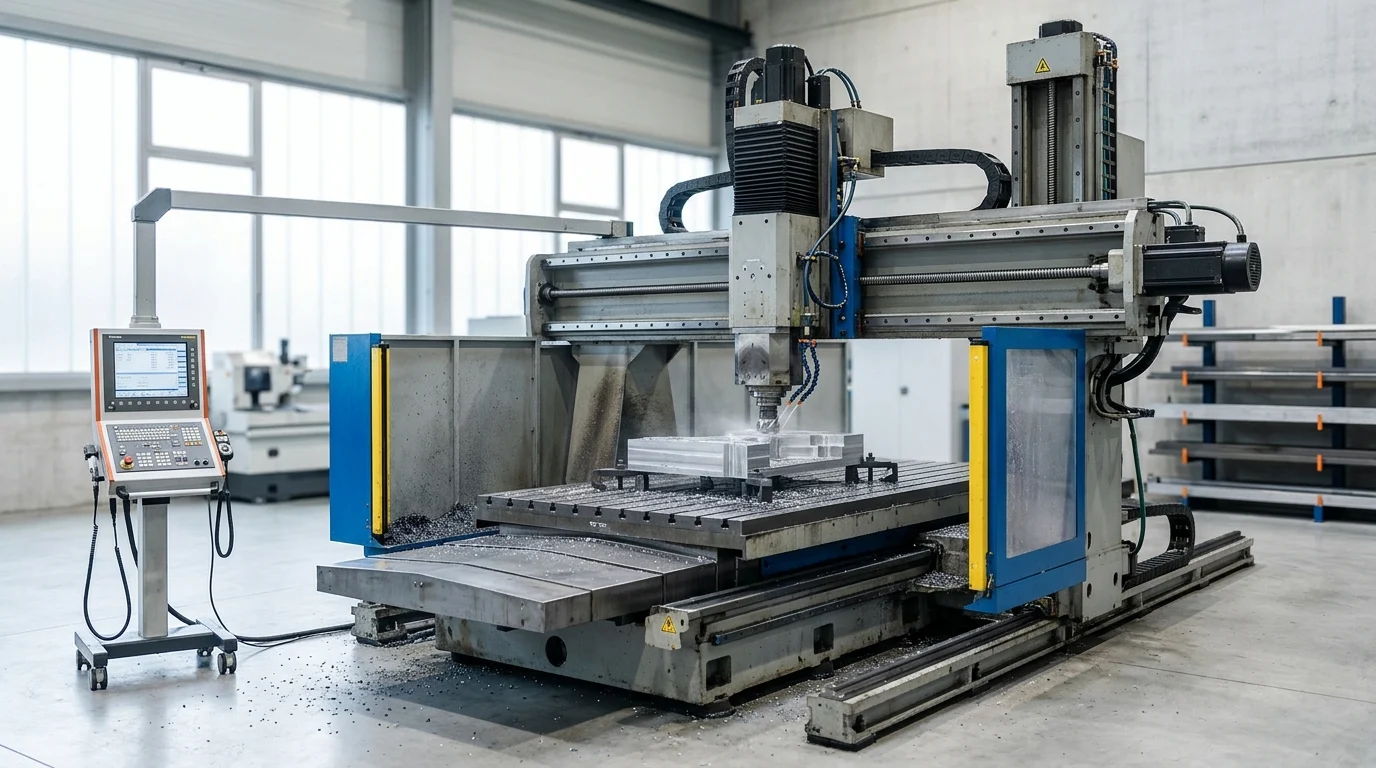
Att investera i en CNC-portalfräsmaskin representerar en grundläggande uppgradering inomtunga metallbearbetningskapaciteter, vilket gör det möjligt för tillverkare att bearbeta massiva arbetsstycken med kompromisslös styvhet. Till skillnad från vanliga vertikala fleroperationsmaskiner fördelar dubbelpelararkitekturen hos en portalfräs skärkrafterna jämnt, vilket avsevärt minskar vibrationerna vid djup materialborttagning. Denna strukturella fördel är avgörande för globala leveranskedjor som kräverhög precisionpå storskaliga komponenter.
Ur ett kapitalutgiftsperspektiv kräver dessa system en betydande initial investering, ofta från 150 000 USD till långt över 1 000 000 USD beroende på arbetsområdet och axelkonfigurationerna. Genom att konsolidera flera bearbetningsoperationer till en enda uppställning minskar dock anläggningarna ofta arbetsstyckens hanteringstid med upp till 40 %. Denna driftseffektivitet accelererar avkastningen på investeringen (ROI), vilket gör att produktionslinjer med hög volym kan återvinna kostnaderna inom 18 till 24 månader.
Hur CNC-portalfräsmaskiner förbättrar genomströmningen
Genomströmningsoptimering drivs främst av maskinens förmåga att bibehålla höga materialavverkningshastigheter (MRR) utan att offra dimensionsnoggrannheten. Spindlar med högt vridmoment, ofta över 600 Nm, möjliggör aggressiva grovbearbetningspassager på sega legeringar, medan 5-axliga konfigurationer möjliggör komplex konturering i en enda uppspänning. Denna kontinuerliga bearbetningskapacitet eliminerar behovet av att överföra delar på flera ton mellan arbetsstationer.
Dessutom säkerställer avancerad vibrationsabsorberingsteknik integrerad i maskinbädden att snabba förflyttningshastigheter inte kompromissar ytfinishen. Genom att minimera tomgångstid och maximera skäringrepp kan inköpsteam förutse en konsekvent ökning av utrustningens totala effektivitet (OEE), vilket ofta driver anläggningens utnyttjandegrad över tröskeln på 85 %.
Vilka köparprofiler gynnas mest
Det strategiska värdet av dessa maskiner resonerar starkast hos Tier-1-leverantörer inom fordonsindustrin, flyg- och rymdindustrin och tillverkare av tunga industrimaskiner. Dessa profiler hanterar rutinmässigt överdimensionerade komponenter som motorblock, turbinhöljen och stora stansformar. För dessa köpare ger möjligheten att internalisera storformatsbearbetning snarare än att outsourca den en avgörande konkurrensfördel inom ledtidshantering.
Distributörer och utländska marknadsföringscenter drar också nytta av att erbjuda komplettametallbearbetningslösningartill regionala tillverkare. Genom att köpa in pålitliga CNC-portalfräsmaskiner från etablerade kinesiska gruppfabriker kan importörer förse slutanvändare med högkonfigurerad, kostnadseffektiv utrustning som kan konkurrera med äldre europeiska eller japanska varumärken i prestanda, samtidigt som inträdesbarriären sänks.
Vilka tekniska specifikationer bör köpare jämföra
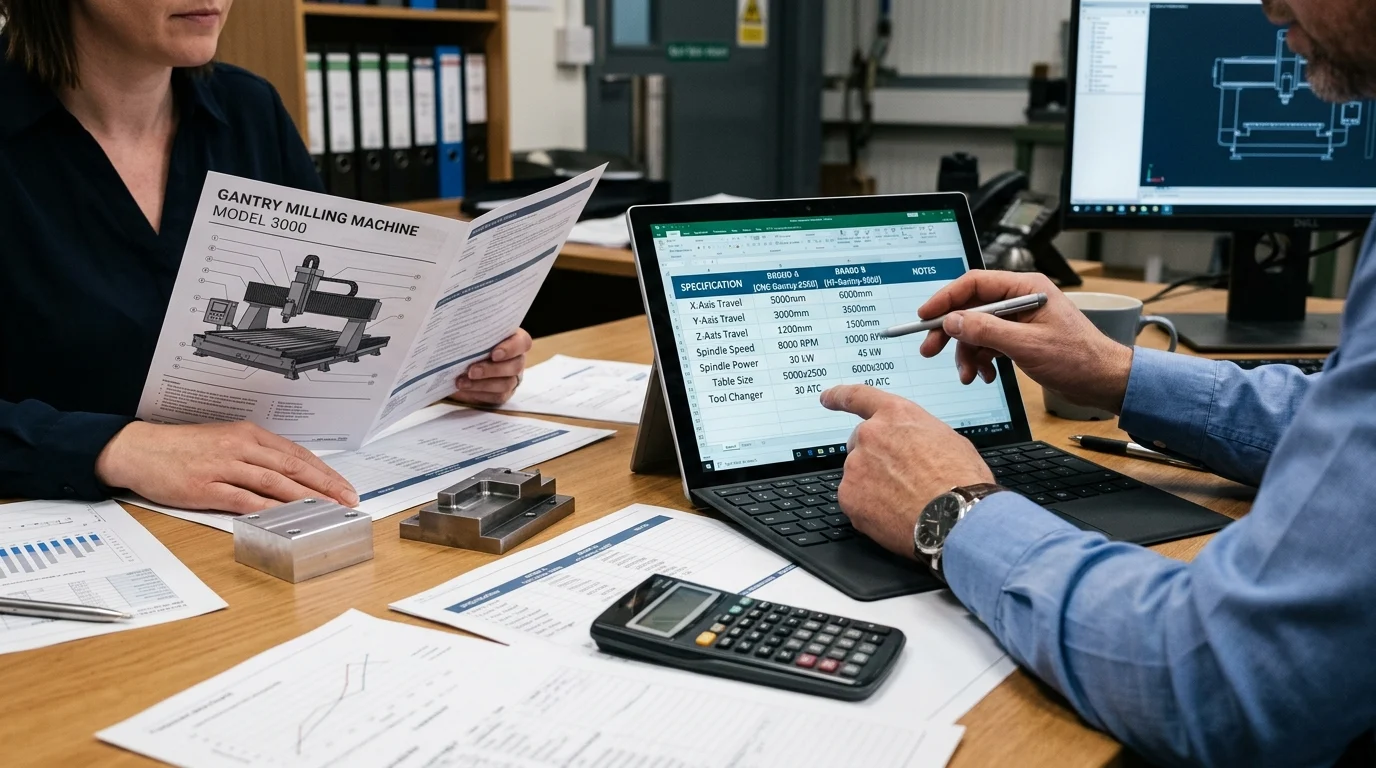
Att utvärdera en CNC-portalfräs kräver en rigorös analys av specifikationerna för att säkerställa att utrustningen överensstämmer med de beräknade tillverkningskraven. Inköpsspecialister måste se bortom grundläggande dimensioner för att förstå samspelet mellan spindeleffekt, axelrörelse och strukturell design. En avvikelse i dessa specifikationer kan leda till accelererat verktygsslitage, suboptimala ytfinisher eller begränsande produktionsflaskhalsar.
Eftersom dessa maskiner har i uppgift att hantera arbetsstycken som väger flera ton, är den grundläggande konstruktionen av basen och pelarna lika viktig som de elektroniska styrsystemen. Köpare måste jämföra dessa tekniska parametrar med sina mest krävande användningsområden.
Vilka maskinparametrar är viktigast
De primära parametrarna som avgör en maskins kapacitet är X-, Y- och Z-axelrörelserna samt den maximala lastkapaciteten för bordet. Tunga modeller erbjuder vanligtvis X-axelrörelser från 2 000 mm och över 10 000 mm, vilket möjliggör exceptionellt långa strukturkomponenter. Bordets lastkapacitet måste granskas noggrant; en standardkapacitet på 10 000 kg är tillräcklig för de flesta form- och formapplikationer, medan tunga industriella energikomponenter kan kräva bord som är klassade för 30 000 kg.
Spindelspecifikationerna är lika viktiga. Köpare måste välja mellan höghastighetsspindlar (t.ex. 12 000 till 24 000 varv/min) för aluminiumkomponenter inom flygindustrin och högmomentdrivna spindlar med kugghjul (t.ex. 4 000 till 6 000 varv/min med 30 till 45 kW effekt) för skärning av härdat stål och titan. Detta val påverkar direkt maskinens mångsidighet och cykeltider.
Hur man jämför struktur och typ av styrning
Valet mellan lådskenor och linjära styrningar definierar maskinens dynamiska beteende. Lådskenor innefattar solida kontaktytor metall mot metall, vilket ger överlägsen dämpning och styvhet för tunga avbrutna skärningar. De är dock generellt begränsade till långsammare snabba förflyttningshastigheter, vanligtvis runt 10 till 12 m/min.
Omvänt använder rullstyrningar rullelement för att minimera friktion, vilket möjliggör snabba förflyttningshastigheter på 24 m/min eller högre. Denna konfiguration är idealisk för höghastighetsbearbetning och komplex 3D-konturering där snabba riktningsförändringar är vanliga. Moderna portalmaskiner använder ofta en hybridmetod, där de använder rullstyrningar på X- och Y-axlarna för hastighet och lådstyrningar på Z-axeln för att bibehålla styvhet under djupa dykoperationer.
Vilka jämförelsekriterier stöder utvärderingen
För att effektivt utvärdera olika modeller bör upphandlingsteam använda en standardiserad jämförelsematris. Denna metod normaliserar de tekniska data från olika leverantörsförslag och belyser skillnader mellan standard- och tillvalsfunktioner.
| Specifikationskategori | Box Way-konfiguration | Linjär styrningskonfiguration | Typisk tillämpning |
|---|---|---|---|
| Snabb traverseringshastighet | 10–15 m/min | 20–30 m/min | Höghastighetskonturering kontra tung grovbearbetning |
| Vibrationsdämpning | Hög (Utmärkt för hårda metaller) | Måttlig (Beror på rullelement) | Titan/Inconel kontra aluminium/mjuka stål |
| Underhållsfrekvens | Högre (Kräver exakt smörjning) | Nedre (tätade lagerblock) | Kontinuerliga tunga cykler |
| Positioneringsnoggrannhet | ±0,008 mm / 300 mm | ±0,005 mm / 300 mm | Högprecisionsformtillverkning |
Genom att tillämpa dessa kriterier kan köpare exakt anpassa maskinens mekaniska profil till sina specifika toleranskrav och produktionsvolymer.
Där CNC-portalfräsmaskiner används
Användningen av CNC-portalfräsmaskiner spänner över makroindustriella sektorer där krav på komponentstorlek och precision möts. Dessa massiva plattformar används inte för svarvning av stora volymer i små delar, utan snarare för tillverkning av högt värde i låg till medelstor volym där ett enda arbetsstyckesfel kan resultera i kassationskostnader för tiotusentals dollar.
Att förstå specifika applikationer och miljökrav hjälper köpare att konfigurera maskinens tillval, såsom kylvätskesystem, spåntransportörer och specialiserade spindeltillbehör.
Vilka branscher driver efterfrågan
Flygindustrin är en viktig drivkraft för efterfrågan och använder 5-axliga portalfräsar för att skulptera komplexa vingbalkar och flygkroppsskott av solida aluminiumbillets. Inom denna sektor är det avgörande att hålla en defektfrekvens under 0,05 %, vilket kräver maskiner med exceptionell termisk stabilitet och volymetrisk noggrannhet.
På liknande sätt förlitar sig bilsektorn på dessa maskiner för produktion av stora stansformar, formar och tunga komponenter till kommersiella fordon, som till exempelsvänghjuloch vevaxlar. Energisektorn representerar också ett massivt tillväxtområde; bearbetning av vindturbinnav, storskaliga ventiler och kärnreaktorkomponenter kräver den enorma bordskapacitet och höga vridmomentkapacitet som endast en portalstruktur med två pelare kan erbjuda.
Hur material, geometri och toleranser påverkar valet
Valet av portalfräs påverkas starkt av de fysikaliska egenskaperna hos målmaterialet. Bearbetning av sega legeringar som Inconel, härdat verktygsstål (HRC 50+) eller titan kräver maximal strukturell styvhet för att förhindra vibrationer, vilket dikterar användningen av lådskenor och kugghjulsdrivna spindlar med högt vridmoment.
Geometri och toleranser spelar också en avgörande roll. Vid tillverkning av flyg- och rymdfixturer eller komplexa formsprutningsformar måste maskinen upprätthålla strikta positioneringstoleranser, ofta inom ±0,005 mm, med en repeterbarhet på ±0,003 mm över ett massivt arbetsområde. För att uppnå detta måste köpare se till att maskinen är utrustad med linjära skalor, programvara för termisk kompensation och högupplösta roterande kodare för att motverka den fysiska expansionen och kontraktionen av maskinbädden under långa skärcykler.
Hur man utvärderar leverantörer av CNC-portalfräsmaskiner
Att köpa en CNC-portalfräsmaskin, särskilt från internationella marknader, kräver ett strikt protokoll för leverantörsbedömning. Köpare köper inte bara en utrustning; de ingår ett långsiktigt partnerskap som kommer att påverka deras produktionskapacitet i ett decennium eller mer. Att samarbeta med professionella utländska marknadsföringscenter som representerar välrenommerade kinesiska gruppfabriker kan ge betydande kostnadsfördelar, förutsatt att leverantörens meriter granskas noggrant.
Riskreducering under upphandlingsfasen säkerställer att den levererade maskinen uppfyller de utlovade tekniska specifikationerna och att de logistiska komplexiteten vid transport av tunga maskiner hanteras utan kostsamma förseningar.
Vilka upphandlingsteam bör verifiera
Upphandlingsteam måste verifiera leverantörens tillverkningskapacitet, infrastruktur för kvalitetskontroll och historiska exportvolymer. Att begära dokumentation för ISO 9001-certifiering och CE-överensstämmelse är en obligatorisk grundlinje. Dessutom bör köpare undersöka leverantörens leveranskedja för kritiska komponenter; maskiner som använder högt ansedda CNC-styrenheter (t.ex. FANUC, Siemens, Heidenhain) och precisionslager (t.ex. SKF, NSK) indikerar ett engagemang för tillförlitlighet.
Det är också avgörande att verifiera leverantörens tekniska supportkapacitet. En pålitlig partner bör erbjuda omfattande konsultation före försäljning, inklusive tidsstudier och fixturdesign, för att bevisa maskinens förmåga att hantera köparens specifika arbetsstycksportfölj.
Hur man utvärderar MOQ, ledtid, frakt och installation
Med tanke på dessa maskiners storlek är den minsta orderkvantiteten (MOQ) generellt en enhet. Ledtider är dock en avgörande faktor i projektplaneringen. Standardkonfigurationer kan kräva 90 till 120 dagar för montering och testning, medan mycket kundanpassade konfigurationer5-axliga modellerkan förlänga ledtiderna till 180 dagar eller mer.
Frakt och installation innebär massiva logistiska utmaningar. Portalfräsar måste demonteras och fraktas med hjälp av platta rack eller öppna fraktcontainrar. Köpare måste utvärdera leverantörens förpackningsprotokoll och säkerställa att kritiska ytor skyddas med rostskyddsbeläggningar och vakuumförseglade barriärer. Vid ankomst tar installation och driftsättning vanligtvis två till fyra veckor, vilket kräver en tydlig överenskommelse om huruvida leverantören ska skicka fabrikstekniker eller förlita sig på lokala servicepartners.
Vilka kontrollpunkter för efterlevnad och riskkontroll som är viktiga
För att skydda kapitalinvesteringen måste upphandlingskontrakt innehålla strikta kontrollpunkter för efterlevnad och riskkontroll. Ett obligatoriskt fabriksacceptanstest (FAT) bör utföras före leverans, vilket kräver att maskinen utför ett testskär på ett provstycke för att verifiera spindelkast (vanligtvis <0,002 mm) och geometrisk noggrannhet.
| Bedömningskriterium | Riktmärkesstandard | Potentiell röd flagga |
|---|---|---|
| Kvalitetscertifiering | ISO 9001, CE-märkning | Overifierbara eller utgångna certifikat |
| Komponentspårbarhet | Globala varumärken av högsta kvalitet (controllers, Guideways) | Omärkt eller patentskyddad generisk elektronik |
| Acceptanstestning | Dokumenterad FAT & SAT med laserkalibrering | Vägran att tillåta tredjepartsinspektion före leverans |
| Garantivillkor | 12–24 månader som täcker delar och arbete | Tvetydiga klausuler gällande internationell tjänstgöring |
Efter FAT-testet säkerställer ett Site Acceptance Test (SAT) på köparens anläggning att maskinen inte har drabbats av uppriktningsproblem under transporten. Att etablera tydliga betalningsvillkor kopplade till dessa milstolpar – såsom 30 % handpenning, 60 % efter FAT och 10 % efter SAT – ger nödvändig ekonomisk hävstång.
Hur man väljer rätt CNC-portalfräsmaskin
Att navigera den slutliga urvalsprocessen för en CNC-portalfräs kräver att tekniska krav samordnas med kommersiella realiteter. Målet är att identifiera en lösning som inte bara uppfyller omedelbara produktionstoleranser utan också erbjuder den skalbarhet och hållbarhet som krävs för framtida tillverkningskrav.
Genom att strukturera köpprocessen genom ett formaliserat utvärderingsramverk kan upphandlingsteam objektivt jämföra konkurrerande erbjudanden och gå bortom baspriser för att förstå den totala ägandekostnaden (TCO).
Vilken steg-för-steg-köpprocess man ska följa
Inköpsprocessen bör inledas med en omfattande intern behovsanalys som definierar den maximala arbetsstyckets omfattning, materialhårdhet och erforderlig genomströmning. Denna data utgör grunden för en offertförfrågan (RFP) som distribueras till granskade leverantörer. När offerter har mottagits bör teamen genomföra en teknisk utjämning för att säkerställa att alla offerter inkluderar likvärdiga alternativ, såsom kylvätska genom spindeln (TSC), verktygskontaktprober och spånhanteringssystem.
Efter den tekniska granskningen bör köpare begära livedemonstrationer eller videovalideringar av liknande maskiner i drift. De sista stegen innefattar att förhandla om det kommersiella kontraktet, slutföra FAT/SAT-protokollen och samordna platsförberedelser, vilket ofta innebär att gjuta specialiserade betongfundament för att bära den enorma vikten och de dynamiska belastningarna från portalsystemet.
Hur man jämför leverantörsförslag och eftermarknadssupport
Att jämföra leverantörsförslag kräver en kritisk granskning av eftermarknadssupport och garantistrukturer.
Viktiga slutsatser
- Grossistupphandling och konsekvenser för leveranskedjan för CNC-portalfräsmaskin
- Specifikationer, efterlevnad och kommersiella villkor som köpare bör validera
- Praktiska rekommendationer för distributörer och inköpsteam
Vanliga frågor
Vad är den största fördelen med en CNC-portalfräsmaskin?
Den bearbetar stora, tunga delar med högre styvhet och lägre vibrationer, vilket bidrar till att bibehålla noggrannheten vid djupa skärningar och minska antalet uppställningar.
Vilka branscher gynnas mest av CNC-portalfräsmaskiner?
Tillverkare av fordons-, flyg-, formtillverknings-, energi- och tung utrustning gynnas mest vid bearbetning av överdimensionerade komponenter eller arbetsstycken på flera ton.
Vilka specifikationer bör köpare jämföra först?
Börja med X/Y/Z-rörelse, bordsbelastning, spindeltyp, spindeleffekt och styrskenans design. Matcha dem med dina största delar och tuffaste material.
Ska jag välja lådskenor eller linjära styrskenor?
Välj lådskenor för kraftig, avbruten skärning och maximal dämpning. Välj linjära styrningar för snabbare rörelse, högre bearbetningshastighet och bättre produktivitet vid lättare snitt.
Varför överväga OTURN Machinery för en lösning för portalfräsning?
OTURN erbjuder kostnadseffektiva CNC-portal- och bearbetningslösningar från kinesiska fabriker, med konfigurationssupport, breda maskinalternativ och servicehjälp utomlands.
Publiceringstid: 16 april 2026