


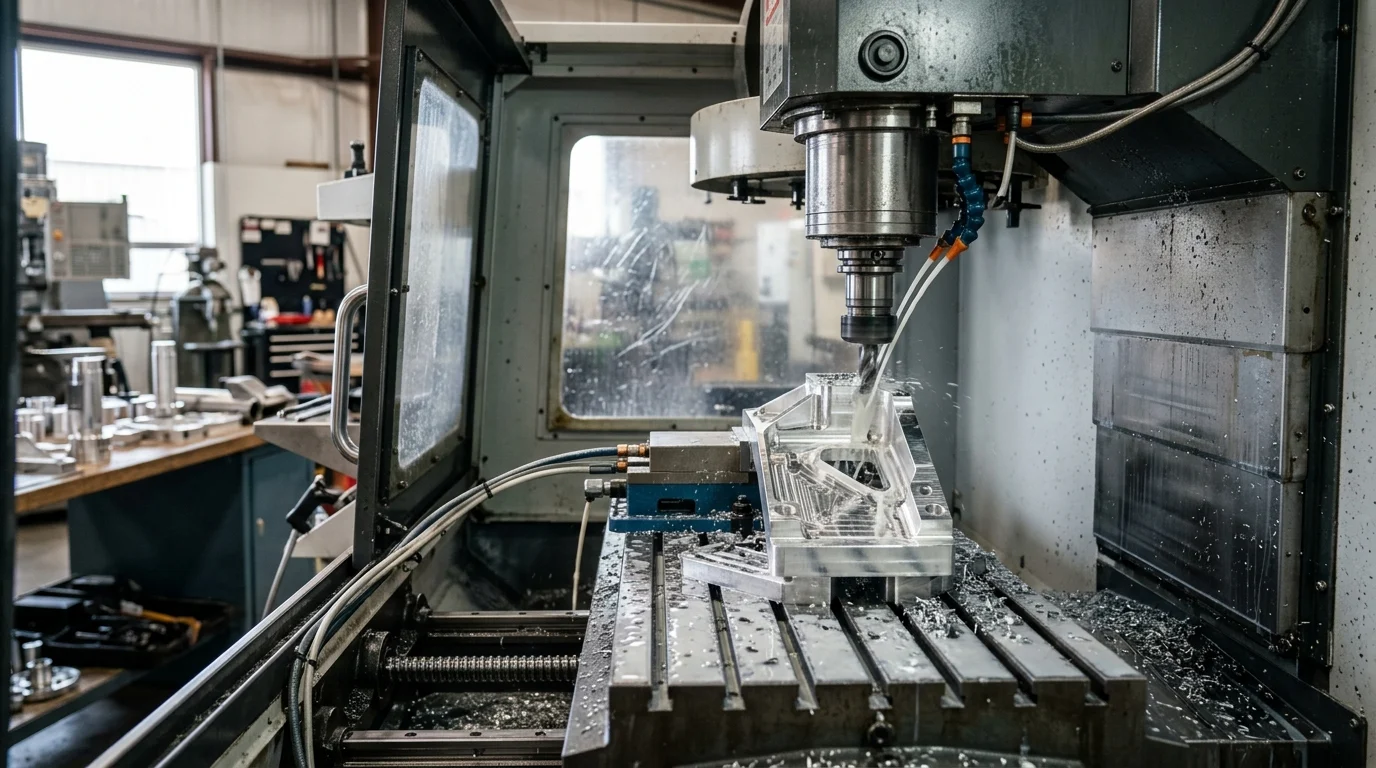
Varför högprecisions-CNC är viktigt
I det moderna tillverkningslandskapet,högprecisions-CNC-maskinerhar övergått från ett nischkrav till en basstandard för global konkurrenskraft. För inköpsteam och grossister handlar det inte längre bara om att uppfylla tekniska specifikationer att köpa utrustning med noggrannhet på mikronivå; det är en strategisk manöver för att skydda vinstmarginaler och öka leveranskedjans tillförlitlighet.
När man har så snäva toleranser som ±0,001 mm till ±0,005 mm är felmarginalen praktiskt taget obefintlig. Investeringar i högprecisionsinfrastruktur påverkar direkt en tillverkares förmåga att skala upp produktionen samtidigt som man följer strikta internationella kvalitetsstandarder.
Påverkan på genomströmning och kassaminering
Den operativa effekten av högprecisions-CNC-maskiner är mest synlig i genomströmningsmätningar och kassaminering. Äldre eller lågstyv utrustning lider ofta av termisk distorsion och vibrationer, vilket leder till kassationsnivåer som lätt kan överstiga 4 % till 6 % i komplexa metallbearbetningskörningar. Genom att uppgradera till maskiner som klarar mikronnivåer kan anläggningar sänka defektnivåerna till under 0,5 %.
Dessutom eliminerar överlägsen precision behovet av sekundära efterbehandlingsoperationer, såsom manuell polering eller sekundär slipning. Denna konsolidering av operationer ökar avsevärt den totala utrustningseffektiviteten (OEE) och förkortar cykeltiderna, vilket gör det möjligtproduktionslinjes för att ge högre produktion per skift.
Branscher som kräver noggrannhet på mikronnivå
Vissa tillverkningssektorer arbetar under strikta regelverk och säkerhetsramverk som kräver precision på mikronivå. Inom flygindustrin kräver turbinblad och strukturella komponenter exakta geometriska toleranser för att motstå extrema aerodynamiska påfrestningar. På liknande sätt förlitar sig medicintekniska sektorn på högprecisions 5-axliga fleroperationscentra för att producera ortopediska implantat och kirurgiska instrument där ytfinish och måttnoggrannhet är avgörande för biokompatibilitet.
Fordons- och tungmaskinssektorn ställer också höga krav på komponenter som hjulnav, vevaxlar, svänghjul och hydraulventiler. För dessa tillämpningar måste leverantörer av nivå 1 och nivå 2 använda styva, höghastighets CNC-svarv- och fräscentra för att säkerställa sömlös montering och långsiktig mekanisk tillförlitlighet.
Hur köpare bör definiera toleranskrav
Upphandlingspersonal måste tydligt skilja mellan olika noggrannhetsmått när de kommunicerar med leverantörer. Köpare bör definiera krav med hjälp av ISO 230-2-standarder, och uttryckligen separera "positioneringsnoggrannhet" (ofta riktad mot 0,004 mm till 0,008 mm) från "repeterbarhet" (vanligtvis krävs vid 0,002 mm till 0,005 mm).
En vanlig fallgrop vid utrustningsupphandling är att acceptera generaliserade toleranskrav utan att specificera driftsmiljön. Köpare måste definiera sina krav baserat på materialet som bearbetas (t.ex. titan kontra aluminium), förväntade spindelbelastningar och de termiska förhållandena på fabriksgolvet, och säkerställa att leverantören garanterar dessa toleranser under faktiska produktionsförhållanden.
Maskinkonstruktionsfaktorer som driver noggrannhet
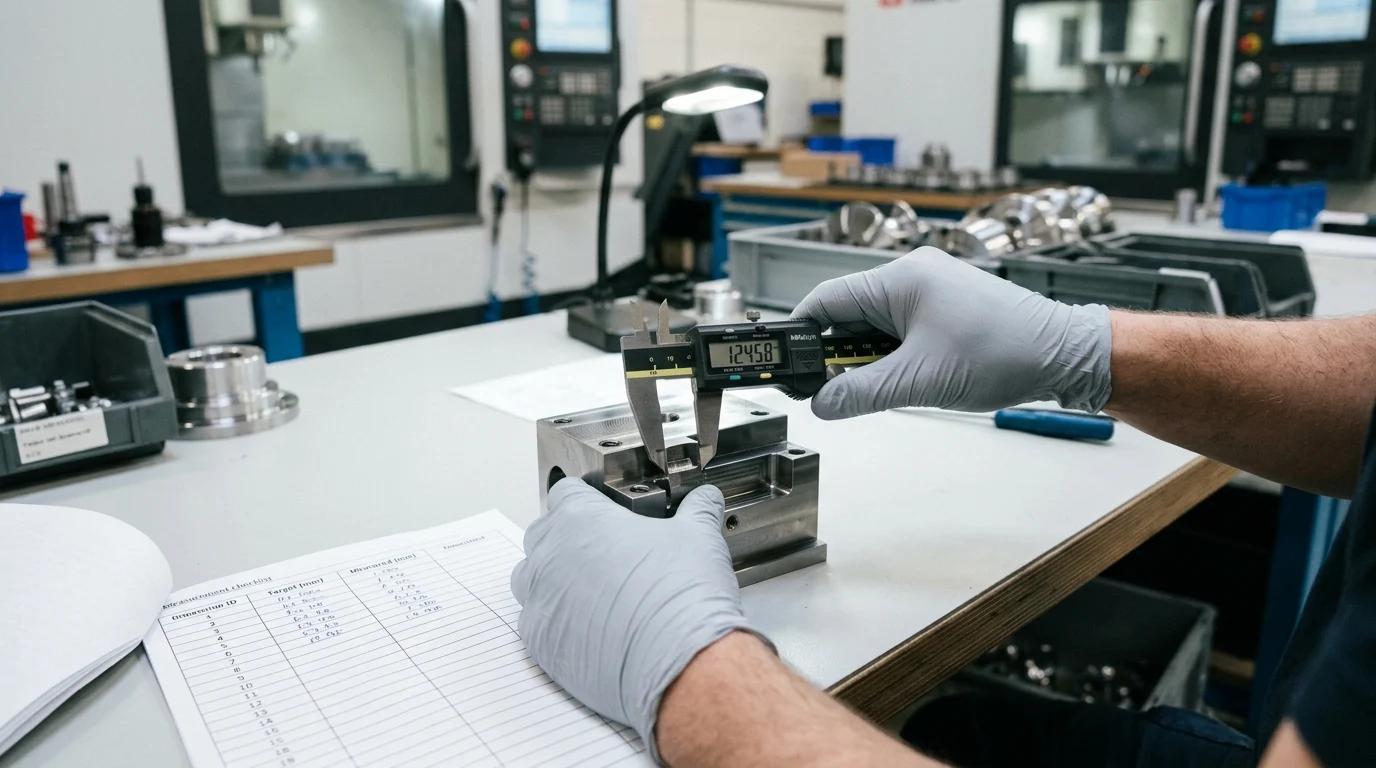
Programvara och styrsystem, även om de är avgörande, kan inte kompensera för en svag mekanisk grund. Noggrannhet på mikronnivå dikteras i grunden av CNC-maskinens fysiska design, massa och strukturella integritet. Inköpsteam måste utvärdera utrustningens underliggande arkitektur för att säkerställa att den kan bibehålla precisionen under tunga skärcykler över en flerårig livslängd.
Styvhet, termisk stabilitet och spindelkvalitet
Styvhet börjar med maskinbädden. Högprecisionsmaskiner använder vanligtvis högkvalitativa Meehanite-gjutjärns- eller polymerbetongbaser, vilka erbjuder exceptionell vibrationsabsorption och strukturell stabilitet jämfört med vanliga stålsvetsar. Denna styvhet förhindrar verktygsnedböjning under högmatningsoperationer.
Termisk stabilitet är lika viktigt. Spindlar som roterar med 12 000 till 24 000 varv/min genererar enorm värme, vilket kan orsaka mikroexpansioner i maskinramen. Premium CNC-maskiner integrerar avancerade termiska kompensationssystem, inklusive spindelkylare och kylvätskebaserade kulskruvkonstruktioner, för att upprätthålla strukturell jämvikt. Högkvalitativa spindlar måste ha en rundgång på mindre än 2 mikron för att garantera överlägsen ytfinish.
Viktiga specifikationer som upphandlingsteam bör jämföra
När leverantörsförslag jämförs måste upphandlingsteam se bortom baspriset och analysera specifika mekaniska och elektriska specifikationer. Valet av linjära styrningar (rulle kontra kula) eller traditionella lådskenor dikterar maskinens balans mellan hastighet och tung skärkapacitet.
| Specifikationskategori | Standard CNC-kapacitet | Högprecisions-CNC-kapacitet | Påverkan på produktionen |
|---|---|---|---|
| Positioneringsnoggrannhet | ±0,010 mm | ±0,004 mm | Eliminerar sekundära efterbehandlingsoperationer |
| Repeterbarhet | ±0,008 mm | ±0,002 mm | Säkerställer konsistens från batch till batch |
| Spindelkast | < 5 mikron | < 2 mikron | Maximerar verktygens livslängd och ytjämnhet |
| Snabb traverseringshastighet | 24 m/min | 36–48 m/min | Minskar tiden utan skärning och ökar genomströmningen |
| Kontrollupplösning | 1 mikron | 0,1 mikron (nanometerkontroll) | Möjliggör ultramjuk konturering vid formtillverkning |
Dessutom bör köpare jämföra spindelmotorernas momentkurvor och servoaxlarnas dragkraft. Dessa kvantitativa mätvärden ger en tydligare bild av hur maskinen kommer att prestera under påfrestningar från aggressiva metallavverkningshastigheter.
När man ska välja vertikala, horisontella, portal- eller svarvmaskiner
Att välja rätt maskinarkitektur beror i hög grad på arbetsstyckets dimensioner, batchstorlekar och erforderliga cykeltider. Vertikala fleroperationsmaskiner (VMC) erbjuder utmärkt mångsidighet och lägre investeringskostnader, vilket gör dem idealiska för platta delar, formtillverkning ochallmän metallbearbetningHorisontella fleroperationsmaskiner (HMC) utmärker sig i högvolymsproduktion; deras gravstensfixturer och överlägsna spånavgång gör dem till det föredragna valet för komplexa fordonsgjutgods som motorblock och ventiler.
För massiva komponenter som överstiger 2 000 mm i längd – såsom skott i flyg- och rymdfart eller tunga järnvägsdelar –Gantry- eller dubbelkolonnsbearbetningscentrage den nödvändiga strukturella spännvidden och styvheten. Alternativt, när man arbetar med cylindriska delar som kräver samtidig fräsning och svarvning, minskar multifunktionella svarvar eller 5-axliga fleroperationsmaskiner uppställningstiderna och minimerar toleransstaplingsfel som uppstår vid förflyttning av delar mellan flera maskiner med ett enda syfte.
Hur man validerar CNC-noggrannhet innan beställning
Inköpsteam kan inte enbart förlita sig på marknadsföringsbroschyrer för att bekräfta kapacitet på mikronnivå. Att validera en CNC-maskins noggrannhet kräver en rigorös, datadriven metod före leverans. Att etablera ett strikt fabriksgodkännandetest (FAT) säkerställer att utrustningen uppfyller alla kontraktsmässiga specifikationer innan den slutliga återstående betalningen görs.
Inspektionsmetoder, provskärningar och acceptanskriterier
Guldstandarden för validering av CNC-geometri är laserinterferometertestning, som kartlägger linjära positionerings- och pitch-/yaw-fel över axlarnas hela rörelse. Leverantörer bör tillhandahålla dokumentation som bevisar att maskinen uppfyller ISO- eller JIS-noggrannhetsstandarder. Dessutom är kulstångstestning avgörande för att bedöma samtidig interpolering över flera axlar; ett cirkularitetsfel på mindre än 0,005 mm förväntas vanligtvis för högprecisionsmodeller.
Utöver statiska mätningar måste köpare kräva provskärningar. NAS 979 "cirkel-diamant-kvadrat"-testet är ett universellt erkänt riktmärke. Det färdiga teststycket måste mätas på en kalibrerad koordinatmätmaskin (CMM) för att verifiera att den dynamiska skärprestandan återspeglar de statiska noggrannhetskraven.
Hur man bedömer leverantörskapacitet och anpassningsmöjligheter
Att bedöma en leverantör går utöver att utvärdera en enskild maskin; det innebär att granska deras tekniska djup och infrastruktur för kvalitetskontroll. Globala köpare bör verifiera leverantörens ISO 9001-certifiering och begära virtuella eller tredjeparts fabriksrevisioner för att inspektera deras monteringsmiljöer. Högprecisionsmaskiner måste monteras i temperaturkontrollerade anläggningar (vanligtvis hållna vid 20 °C ± 1 °C) för att förhindra termisk expansion under skrapnings- och uppriktningsfaserna.
Dessutom bör leverantörer visa förmågan att tillhandahålla branschspecifika lösningar. Detta inkluderar att anpassa roterande bord, integrera robotstyrda lastnings-/lossningssystem och designa specialiserade hydrauliska fixturer skräddarsydda för köparens exakta metallbearbetningskrav.
Kommersiella villkor: MOQ, ledtid, utbildning och garanti
Kommersiella villkor för högvärdig kapitalutrustning kräver noggranna förhandlingar för att minska köparens risk. Medan den minsta orderkvantiteten (MOQ) i allmänhet är en enhet, bör köpare som beställer flera enheter för en hel produktionslinje förhandla om leveransscheman med olika steg. Ledtider för högprecisions-CNC-maskiner varierar vanligtvis från 60 till 120 dagar, starkt beroende på komplexiteten hos anpassad automation och styrkonfigurationer (t.ex. Fanuc, Siemens eller Heidenhain).
Garanti och utbildning är icke-förhandlingsbara delar. En standard kommersiell garanti bör täcka delar och arbete i 12 till 24 månader. Eftersom drift av högprecisions-, 5-axliga eller multitasking-maskiner kräver specialiserade färdigheter, måste köpekontraktet inkludera omfattande utbildning – ofta 1 till 2 veckors instruktion på plats som täcker avancerad programmering, kollisionsundvikande och rutinunderhåll.
Risker inom handel, logistik och efterlevnad
Gränsöverskridande upphandling av tunga industrimaskiner medför en komplex väv av logistiska, ekonomiska och regulatoriska utmaningar. En högprecisions-CNC-maskin är ett ömtåligt instrument inneslutet i en massiv gjutjärnskropp, som ofta väger mellan 5 000 kg och över 30 000 kg. Att skydda denna tillgång från fabriksgolvet till den slutliga installationsplatsen kräver noggrann planering.
Risker vid förpackning, hantering, packning i lådor och frakt
De fysiska sårbarheterna under transport är betydande. Hög luftfuktighet, salthaltig havsluft och kraftiga mekaniska stötar kan äventyra maskinens elektronik och precisionsstyrningar. Utrustningen måste vara inkapslad i vakuumförseglad aluminiumfolie med industriella torkmedel för att förhindra oxidation.
Lådor måste tillverkas med kraftiga, stålförstärkta träkonstruktioner som uppfyller ISPM 15-standarderna för internationell sjöfart. För att säkerställa ansvarsskyldighet under transport bör upphandlingsteam kräva installation av stötdämpare och lutningsindikatorer på lådorna. Om en container utsätts för en stöt som överstiger 50 G, kommer dessa indikatorer att flagga potentiella dolda skador på spindellagren eller linjärskenorna innan maskinen ens har packats upp.
Nödvändig dokumentation och elektrisk överensstämmelse
Förseningar i tullklareringen kan medföra betydande avgifter för demurrage och störa produktionstiderna. Importörer måste se till att alla kommersiella fakturor, packlistor och konossement är perfekt anpassade till de harmoniserade systemkoderna (HS) för CNC-maskiner. Ännu viktigare är att utrustningen måste uppfylla regionala regler och säkerhetsstandarder.
För den europeiska marknaden måste maskiner ha äkta CE-märkning, i enlighet med maskindirektivet (2006/42/EG) och direktivet om elektromagnetisk kompatibilitet (EMC). För Nordamerika är UL- eller CSA-certifiering för elskåpet vanligtvis obligatorisk. Köpare måste också tydligt specificera sin anläggnings elektriska infrastruktur före tillverkning – såsom 3-fas 380V/50Hz för Europa och Asien, eller 480V/60Hz för USA – för att undvika kostsamma transformatorinstallationer efter leverans.
Totalkostnad, avkastning på investering och eftermarknadssupport
Att beräkna den totala landkostnaden (TLC) är avgörande för korrekt investeringsplanering. FOB-priset (Free On Board) för maskinen är bara utgångspunkten. Köpare måste ta hänsyn till sjöfrakt (ofta 8 % till 15 % av maskinkostnaden beroende på krav på flatrack- eller open-top-container), importtullar (som kan variera från 3 % till 25 %), hamnhanteringsavgifter, tungtransporter inom landet och specialiserade riggtjänster som krävs för installation.
En omfattandeROI-analysbör sikta på en återbetalningsperiod på 18 till 36 månader, driven av den ökade genomströmningen och minskade skrotnivåer som diskuterats tidigare. Slutligen måste köpare säkra garantier för eftermarknadssupport. Samarbete med leverantörer som har utländska marknadsförings- och försäljningscenter säkerställer tillgång till lokala reservdelar, snabb teknisk felsökning och minimerad maskindriftstid.
Hur inköpsteam bör välja en leverantör
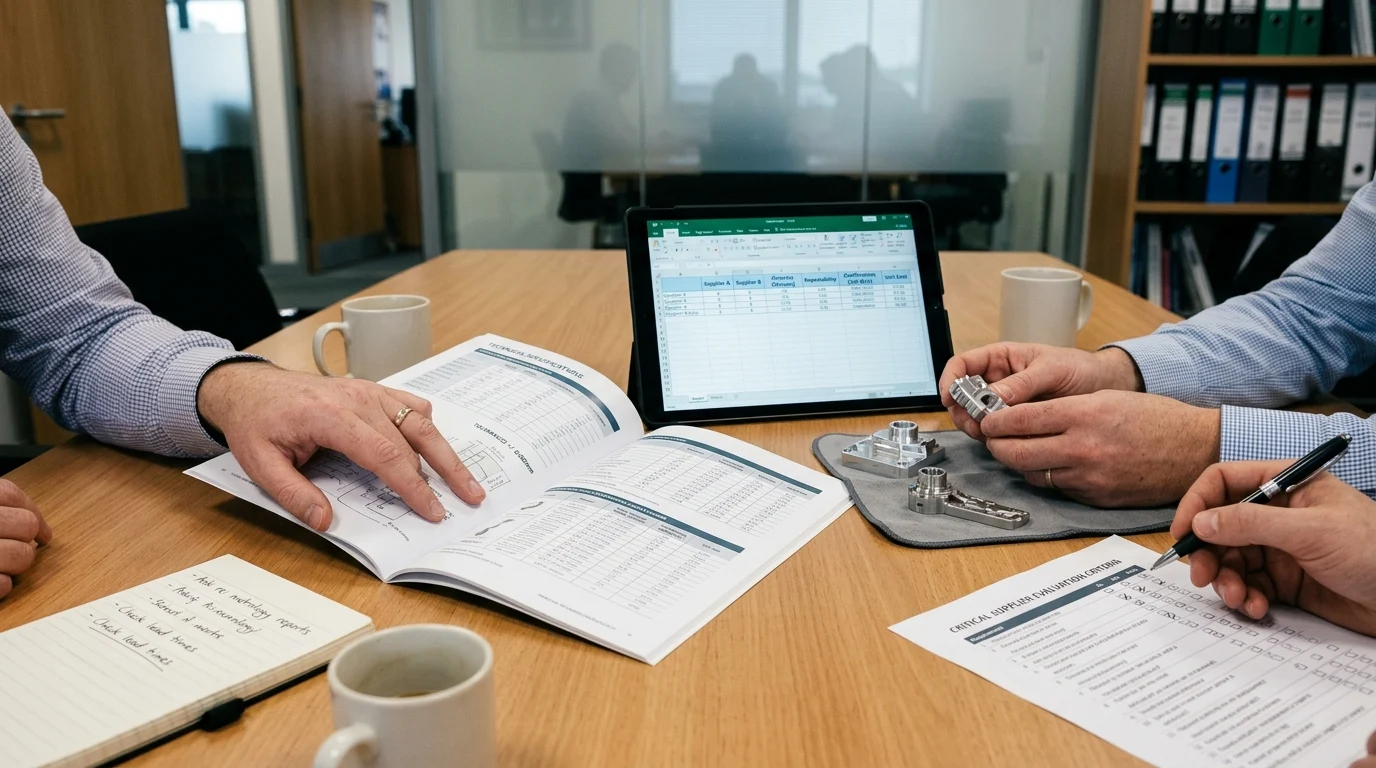
Att välja rätt leverantör för högprecisions-CNC-maskiner är ett strategiskt beslut som sträcker sig långt utöver att säkra lägsta initiala inköpspris. Inköpsteam måste balansera kapitalinvesteringar mot långsiktig driftssäkerhet, teknisk support och leverantörens dokumenterade erfarenhet av att leverera metallbearbetningslösningar på mikronivå.
Ramverk för leverantörsval för pris, precision och risk
För att objektivt kunna jämföra potentiella tillverkningspartners bör upphandlingsteam använda ett strukturerat ramverk för leverantörsutvärdering. Detta minimerar subjektiv partiskhet och säkerställer att alla kritiska risk- och prestandafaktorer kvantifieras.
| Utvärderingskriterier | Vikt | Viktiga mätvärden och indikatorer | Lägsta acceptabla standarden |
|---|---|---|---|
| Teknisk förmåga | 35 % | Spindelkast, positioneringsnoggrannhet, gjutjärnskvalitet | ISO 230-2-överensstämmelse, <2 μm kast |
| Kvalitetssäkring | 25 % | CMM-testskärningsverifiering, laserkalibreringsdata | Dokumenterad FAT, ISO 9001-anläggning |
| Total ägandekostnad | 20 % | FOB-pris, reservdelskostnad, energieffektivitet | Tydlig TLC-uppdelning, standardkomponenter |
| Eftermarknad och logistik | 20 % | Garantitid, lokal service, ISPM 15-förpackning | 12 månaders garanti, tillgång till service utomlands |
Genom att tillämpa denna matris kan köpare filtrera bort leverantörer som erbjuder aggressiva priser men slarvar med kritiska komponenter som kulskruvar, servomotorer eller termiska kompensationssystem – kompromisser som oundvikligen leder till försämrad noggrannhet och förtida maskinhaveri.
Anpassa inköpsbeslut till affärsmål
I slutändan måste inköpsbeslut överensstämma med tillverkningsföretagets bredare affärsmål.
Viktiga slutsatser
- Grossistupphandling och konsekvenser för leveranskedjan för högprecisions-CNC
- Specifikationer, efterlevnad och kommersiella villkor som köpare bör validera
- Praktiska rekommendationer för distributörer och inköpsteam
Vanliga frågor
Vilken tolerans bör köpare specificera för högprecisions-CNC-maskiner?
Definiera både positioneringsnoggrannhet och repeterbarhet separat, helst enligt ISO 230-2. För arbete på mikronnivå, sikta på cirka 0,004–0,008 mm positionering och 0,002–0,005 mm repeterbarhet under verkliga verkstadsförhållanden.
Vilka maskinfunktioner påverkar noggrannheten på mikronnivå mest?
Prioritera hög styvhet, termisk stabilitet, låg spindelkast och vibrationsabsorption. Leta efter gjutjärnskonstruktioner, kvalitetsspindlar, termisk kompensation och styrskenor som matchar din skärbelastning.
Hur kan OTURN Machinery hjälpa mig att matcha rätt högprecisions-CNC till mina delar?
OTURN kan rekommendera lämpliga svarvar, fleroperationsmaskiner, 5-axliga, portal- eller specialmaskiner baserat på dina material, toleranser, detaljstorlek och produktionsvolym.
Vilka branscher behöver vanligtvis CNC-noggrannhet på mikronnivå?
Delar inom flyg- och rymdindustrin, medicin, fordon och precisionsindustrin kräver det ofta. Vanliga exempel inkluderar implantat, turbindelar, hjulnav, vevaxlar, ventiler och formkomponenter.
Hur minskar en högprecisions-CNC-maskin kassationer och kostnader?
Bättre styvhet och temperaturkontroll minskar dimensionsavvikelser, vibrationer och omarbetning. Det kan minska mängden skrot dramatiskt, minska sekundär efterbehandling, förkorta cykeltider och förbättra avkastningen på investeringen.
Publiceringstid: 16 april 2026