


Varför högprecisionsbearbetning är viktig för industriella köpare
Inom industriell tillverkning har definitionen av "acceptabel tolerans" drastiskt minskat. Högprecisionsbearbetning kräver nu rutinmässigt dimensionella noggrannheter från ±0,001 mm till ±0,005 mm. För B2B-upphandlingsexperter är det inte längre en teknisk lyx att köpa komponenter på denna mikronnivå utan en strikt operativ baslinje.
Att anskaffa dessa mycket exakta delar kräver en ingående förståelse för hur snäva toleranser påverkar den totala ägandekostnaden, monteringslinjens effektivitet och slutproduktens tillförlitlighet. När toleranserna snävas närmar sig felmarginalen i leveranskedjans utförande noll.
Påverkan på detaljens prestanda och toleranser
Den matematiska korrelationen mellan deltolerans och mekanisk prestanda är absolut. När komponenter bearbetas med mikronnoggrannhet sjunker friktionskoefficienterna i delarna avsevärt, vilket minskar termisk nedbrytning och mekaniskt slitage. I fluiddynamikapplikationer, såsom högtryckshydraulventiler, förhindrar en geometrisk tolerans på 2 mikron mikroläckor som annars skulle kunna leda till katastrofala systemfel.
Dessutom minimerar precisionsbearbetning monteringsvariationer, vilket effektivt eliminerar behovet av manuell shimsning eller manuell montering i produktionslinjen. Denna precisionsdrivna utbytbarhet kan öka genomströmningen med upp till 25 % och förlänga medeltiden mellan fel (MTBF) för den slutliga mekaniska monteringen med 30 % till 40 %.
Branscher som kräver noggrannhet på mikronnivå
Medan många sektorer drar nytta av avancerad CNC-bearbetning är vissa industrier strukturellt beroende av noggrannhet på mikronnivå för att uppfylla regel- och säkerhetsstandarder. Flygindustrin kräver turbinblad och strukturella komponenter som kan motstå extrem termisk och kinetisk stress utan deformation. Medicintekniska sektorn kräver felfria ytbehandlingar och exakta dimensioner för ortopediska implantat och kirurgisk robotteknik.
På liknande sätt är bilindustrin i hög grad beroende av precisionssvarvcenter för vevaxlar, hjulnav och bränsleinsprutningssystem för att säkerställa maximal drivlinans effektivitet och utsläppskrav.
| Industri | Typisk komponent | Toleranskrav | Vanligt material |
|---|---|---|---|
| Flyg- och rymdfart | Turbinblad, ställdon | ±0,002 mm till ±0,005 mm | Titan, Inconel |
| Medicinsk | Implantat, kirurgiska instrument | ±0,001 mm till ±0,003 mm | 316L rostfritt stål, koboltkrom |
| Bil | Vevaxlar, bränsleinsprutare | ±0,005 mm till ±0,010 mm | Smidd stål, aluminiumlegeringar |
| Energi | Ventilhus, rotorer | ±0,005 mm till ±0,015 mm | Duplex rostfritt stål |
Maskin-, process- och mätfaktorer
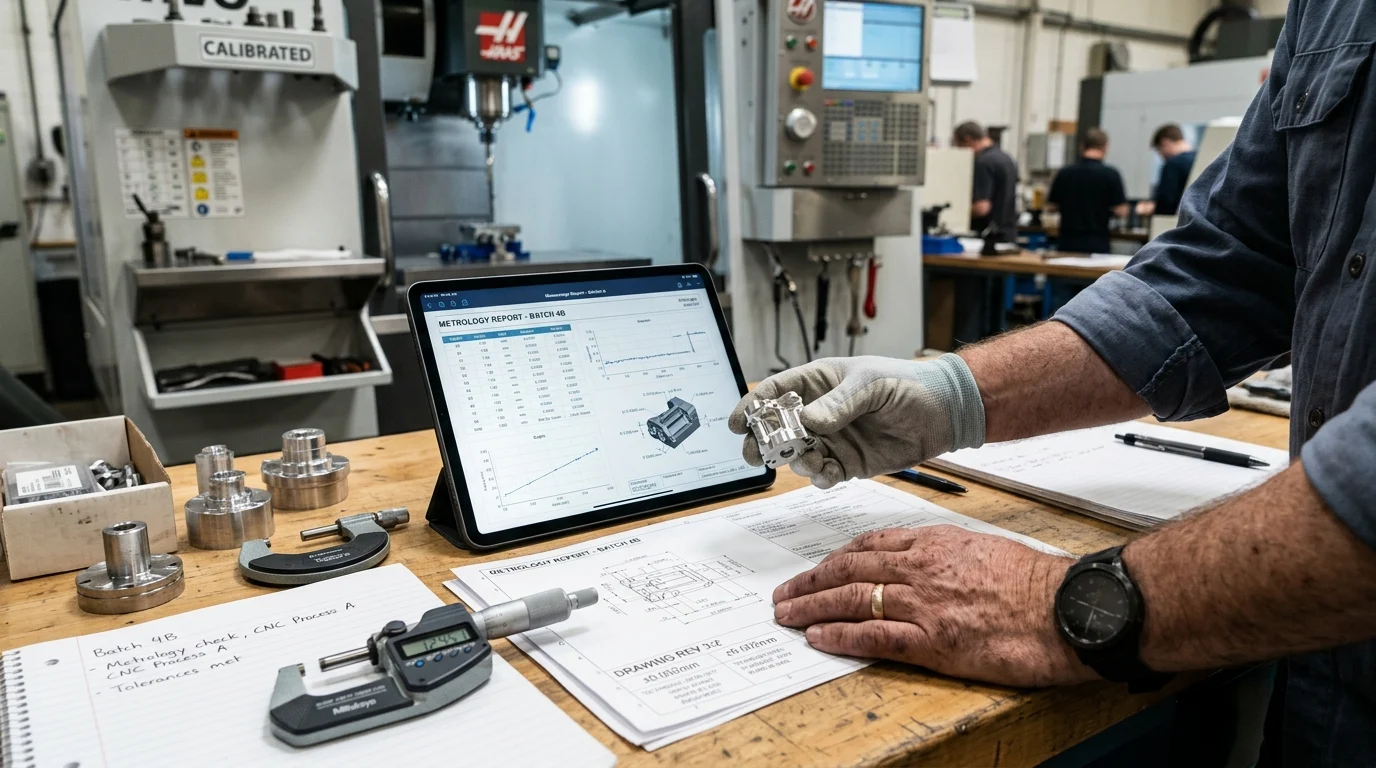
Att uppnå kontinuerlig noggrannhet på mikronnivå kräver ett sofistikerat ekosystem av avancerade maskiner, optimerade skärprocesser och rigorös mätteknik. Industriella köpare måste se bortom grundläggande maskinspecifikationer och utvärdera den underliggande arkitekturen hos en leverantörs utrustning.
Högkvalitativa CNC-maskiner definieras av sinahög styvhet, överlägsen vibrationsabsorption och kompakta layouter. Dessa grundläggande element är avgörande för att stabilisera skärmiljön vid tung materialavverkning eller höghastighetsfinish.
CNC-maskinkonfigurationer för precisionsbearbetning
CNC-maskinens konfiguration dikterar direkt den uppnåeliga geometriska toleransen. Medan 3-axliga vertikala fleroperationscentra är lämpliga för enklare geometrier, kräver komplexa komponenter ofta 5-axliga fleroperationscentra eller specialiserade portalborrmaskiner. Genom att använda5-axlig teknik, tillverkare kan bearbeta en detalj på flera sidor i en enda uppställning.
Genom att minska antalet uppställningar från tre till en elimineras staplingsfel, vilket förbättrar den totala positionsnoggrannheten med upp till 60 %. Dessutom möjliggör horisontella fleroperationsmaskiner utrustade med automatiska palettväxlare kontinuerlig produktion utan att offra den strikta uppriktning som krävs förprecisions tillverkning av svänghjul, ventiler eller gjutformar.
Termisk stabilitet, spindelprestanda och styrskenans design
Miljömässig och mekanisk termodynamik spelar en enorm roll vid högprecisionsbearbetning. Spindelns prestanda är av största vikt; spindlar som arbetar mellan 12 000 och 24 000 varv/min måste bibehålla en rundgång på mindre än 2 mikron för att förhindra verktygsnedböjning och vibrationer. Höga hastigheter genererar dock värme, vilket orsakar termisk expansion i maskingjutningen.
Premiumleverantörer använder aktiva termiska kompensationssystem, som cirkulerar kylt kylmedel genom spindeln och kulskruvarna för att hålla temperaturerna inom ett strikt ±0,5 °C-fönster. Dessutom avgör valet mellan linjära styrningar för höghastighetsrörelser och lådstyrningar för kraftig skärstyvhet hur väl maskinen absorberar vibrationer under aggressiv materialavverkning.
Hur man utvärderar repeterbarhet och noggrannhet
Att utvärdera en leverantörs tekniska kapacitet kräver att man skiljer mellan upplösning, repeterbarhet och noggrannhet. Upphandlingsteam bör begära maskinkalibreringsregister baserade på internationellt erkända standarder som ISO 230-2.
En förstklassig fleroperationsmaskin bör uppvisa en positioneringsnoggrannhet på ±0,003 mm och en repeterbarhet på ±0,002 mm över hela sin slaglängd. Leverantörer som strävar efter hög precision använder ofta laserinterferometrar och kulstångstestning för att kalibrera sina maskinaxlar, vilket säkerställer att den volymetriska noggrannheten förblir konsekvent även efter tusentals driftstimmar.
Hur inköpsteam bör anlita leverantörer av precisionsbearbetning
Att identifiera och anlita en partner för högprecisionsbearbetning skiljer sig fundamentalt från att köpa in standardhårdvara. Inköpsteam måste navigera i en komplex matris av tekniska funktioner, kvalitetsledningssystem och leveranskedjelogistik.
Ett strategiskt tillvägagångssätt säkerställer att den valda leverantören agerar som enpålitlig förlängningav köparens eget tillverkningsekosystem, kapabelt att leverera jämn kvalitet samtidigt som man hanterar lägre investeringskostnader för utrustning och accelererar avkastningen på investeringen (ROI).
Kriterier för leverantörskvalificering
Kvalificeringsprocessen måste börja med rigorösa kvalitetssystemrevisioner. Certifieringar som ISO 9001:2015 är obligatoriska baslinjer, men sektorspecifika certifieringar som AS9100 för flyg- och rymdteknik eller ISO 13485 för medicintekniska produkter indikerar en mogen kvalitetskultur.
Utöver pappersarbetet bör köpare utvärdera den genomsnittliga åldern och underhållsschemat för leverantörens maskinpark. CNC-maskiner äldre än 5 till 7 år kämpar ofta med att hålla toleranser snävare än 5 mikron utan omfattande mekaniska ombyggnader. Därför är det en avgörande riskreducerande strategi att samarbeta med leverantörer som har en modern flotta av svarvar och fleroperationsmaskiner.
MOQ, ledtid, anpassning och acceptansstandarder
Upphandlingsdynamiken inom högprecisionsbearbetning uppvisar ofta omvända förhållanden mellan volym och ledtid. På grund av den omfattande programmering, specialanpassade fixturering och mätinstallation som krävs kan minsta orderkvantitet (MOQ) för mycket komplexa delar variera från 50 till 500 enheter, medan initiala ledtider kan sträcka sig från 8 till 12 veckor.
Köpare måste förhandla fram tydliga acceptansstandarder i förväg och fastställa mål för Process Capability Index (Cpk). Ett Cpk-krav på mer än 1,33 (eller 1,67 för säkerhetskritiska komponenter) säkerställer att leverantörens tillverkningsprocess är statistiskt stabil och kan producera delar inom det angivna toleransbandet med minimala defekter.
Jämförelse av leverantörer efter maskinportfölj och kapacitet
En omfattande leverantörsutvärdering måste jämföra djupet och bredden av deras maskinportfölj. Att förlita sig på en leverantör med ett begränsat utbud av utrustning leder ofta till flaskhalsar i produktionen eller risker med underleverantörer. Ideala partners erbjuder en omfattande konfiguration av vertikala, horisontella, dubbelkolumns- och 5-axliga fleroperationsmaskiner, tillsammans med specialmaskiner för specifika metallbearbetningslösningar.
| Sourcingnivå | Kompetensprofil | Typisk tolerans | Ideal applikationsprofil |
|---|---|---|---|
| Nivå 1 (Strategisk partner) | 5-axlig, CMM-labb, termisk styrning | < ±0,003 mm | Flygindustrin, komplexa medicinska implantat |
| Nivå 2 (Avancerad jobbbutik) | 3/4-axlig CNC, grundläggande mätteknik | ±0,010 mm till ±0,025 mm | Fordonseftermarknad, Industriella ventiler |
| Nivå 3 (Råvarubearbetning) | Standard CNC-svarvar/fräsar | > ±0,050 mm | Allmän hårdvara, fästen, kapslingar |
Kvalitetssäkring, efterlevnad, förpackning och logistikkontroller
Den ansträngning som lagts ner på att uppnå noggrannhet på mikronnivå på CNC-maskinen är helt bortkastad om detaljen äventyras under inspektion, hantering eller transport.
Robusta kvalitetssäkringsprotokoll, strikt dokumentation för efterlevnad och specialiserad exportförpackning är icke-förhandlingsbara delar av den högprecisionella leveranskedjan, vilket säkerställer att de toleranser som uppnås på fabriksgolvet överlever den globala logistiken.
Inspektionsplaner och mätrapporter
Högprecisionsbearbetning kräver lika exakta mättekniker. Leverantörer måste använda koordinatmätmaskiner (CMM) med submikron volymetrisk noggrannhet för att validera komplexa geometrier. Upphandlingsteam bör kräva en omfattande första artikelinspektionsrapport (FAI), såsom AS9102-formatet som används inom flyg- och rymdindustrin, innan de godkänner full produktion.
För pågående produktionsbatcher måste inspektionsplanerna vara statistiskt sunda. Beroende på delens kritiska karaktär kan inspektionsfrekvenserna variera från 100 % kontroll av kritiska dimensioner till en acceptabel kvalitetsgräns (AQL) på 0,65 för mindre känsliga egenskaper, vilket säkerställer att eventuella avvikelser upptäcks innan batchen skickas.
Exportförpackning och delskydd
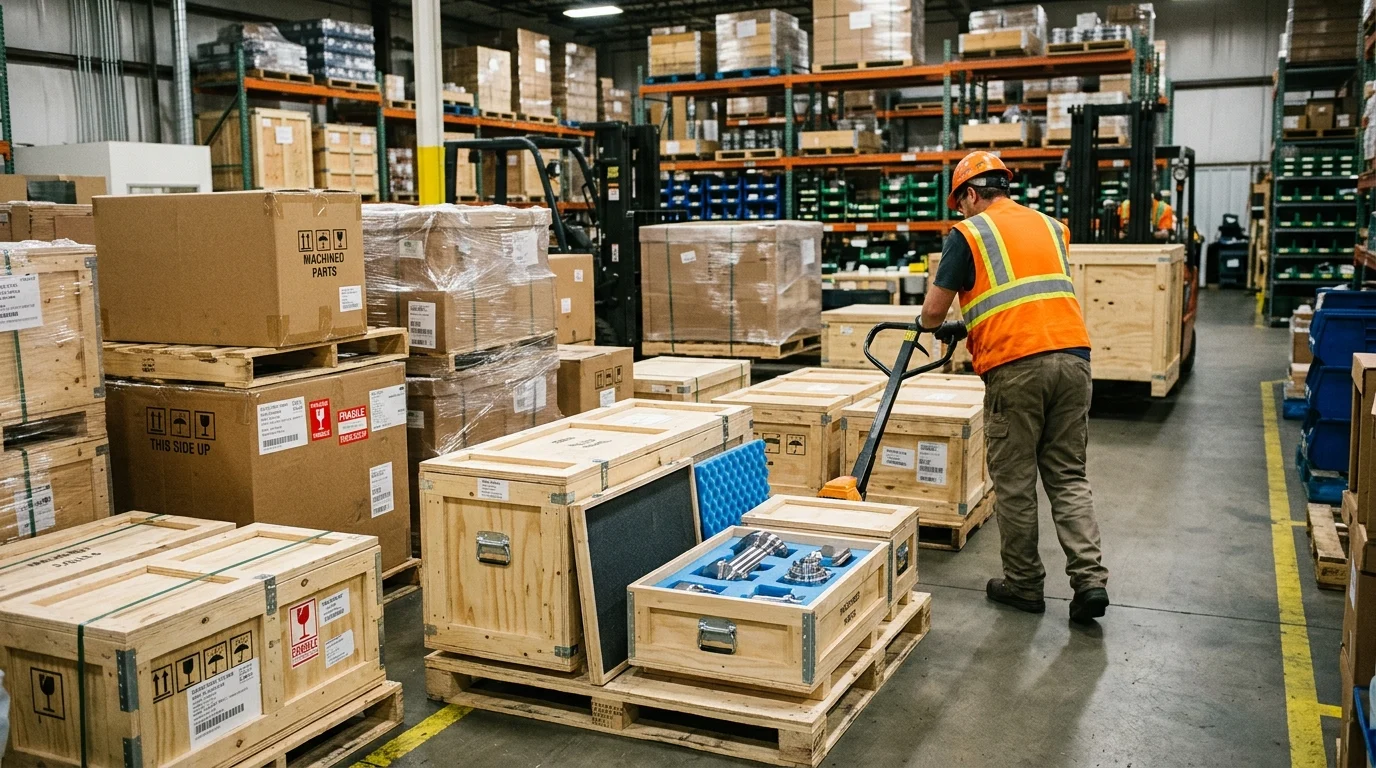
Ytbehandlingar på mikronnivå och knivbladstunna kanter är mycket känsliga för oxidation och mekaniska stötar. Standardförpackningar i bulk är helt otillräckliga. Exportförpackningar för precisionsbearbetade delar måste innehålla påsar med flyktiga korrosionsinhibitorer (VCI) eller specialiserade rostskyddsoljor för att förhindra oxidation under sjötransport.
Dessutom bör delar isoleras med hjälp av specialanpassade termoformade plastbrickor eller högdensitetsskuminlägg för att förhindra mikrokollisioner. I extrema fall, såsom ultraprecisionsoptiska fästen, kan logistikkontrakt till och med kräva temperaturkontrollerade transportbehållare för att hålla transporttemperaturer mellan 15 °C och 25 °C, vilket förhindrar termisk expansion eller kontraktionsspänning.
Efterlevnads- och dokumentationskrav
Global handel med precisionskomponenter kräver uttömmande dokumentation för att tillfredsställa både tullmyndigheter och branschreglerare. Materialtestrapporter (MTR) är obligatoriska för att verifiera den kemiska sammansättningen och de mekaniska egenskaperna hos rålegeringarna innan bearbetningen påbörjas.
Beroende på destinationsmarknaden krävs efterlevnad av direktiv som RoHS (Restriction of Hazardous Substances) och REACH för elektronik och konsumentriktade monteringar. Dessutom är fullständig spårbarhet – att spåra komponenten från råmaterialvärmepartiet till den specifika CNC-maskinen och operatören – avgörande för att isolera potentiella defekter och hantera ansvar i högriskbranscher.
Beslutsramverk för att välja en partner för högprecisionsbearbetning
Att välja rätt tillverkningspartner eller direktfabrik är ett avgörande beslut som påverkar den långsiktiga driftsstabiliteten. Inköpschefer behöver ett strukturerat beslutsramverk som går bortom grundläggande enhetsprisjämförelser och istället fokuserar på totalvärde, riskreducering och kontinuerlig teknisk support.
Steg-för-steg-process för leverantörsutvärdering
En effektiv leverantörsutvärdering följer en rigorös steg-för-steg-metod. Fas ett innefattar ett sekretessavtal (NDA) följt av en granskning av tekniska ritningar för att bedöma leverantörens feedback på tillverkningsdesignen (DFM).
Fas två är matchning av kapacitetsmatrisen, vilket säkerställer att leverantören harspecifika portalborrmaskinereller svarvar krävs. Fas tre kräver en betald provkörning – vanligtvis 10 till 20 stycken – för att empiriskt verifiera leverantörens Cpk- och ytfinishkrav. Slutligen är fas fyra en revision på plats eller virtuell anläggning, med starkt fokus på deras temperaturkontrollinfrastruktur, verktygshanteringssystem och kalibreringsstatus för deras mätlaboratorium.
Balansering av pris, precision, kapacitet och underhållsstöd
Det yttersta målet med upphandlingsramverket är att balansera pris, precision, kapacitet och livscykelstöd. Att jaga den absolut lägsta enhetskostnaden är en falsk ekonomi vid högprecisionsbearbetning; en minskning av inköpspriset på 15 % upphävs omedelbart om defektfrekvensen överstiger 2 %, vilket leder till kostsamma stopp i monteringslinjen eller katastrofala fälthaverier.
Köpare måste utvärdera den totala ägandekostnaden (TCO). Att samarbeta med en integrerad lösningsleverantör – en som erbjuder fullständigt stöd från initial inköp till löpande logistik – säkerställer att underhåll, verktygsoptimering och kapacitetsskalning hanteras proaktivt. Denna helhetssyn garanterar att leveranskedjan förblir motståndskraftig, effektiv och kapabel att hålla toleranser på mikronnivå år efter år.
Viktiga slutsatser
- Grossistupphandling och konsekvenser för leveranskedjan för högprecisionsbearbetning
- Specifikationer, efterlevnad och kommersiella villkor som köpare bör validera
- Praktiska rekommendationer för distributörer och inköpsteam
Vanliga frågor
Vilka maskinfunktioner är viktigast för noggrannhet på mikronnivå?
Prioritera hög styvhet, vibrationsabsorption, termisk stabilitet och låg spindelkast. På OTURN-maskiner bidrar dessa funktioner till att upprätthålla repeterbar noggrannhet vid höghastighetsfinish och tung skärning.
När ska jag välja en 5-axlig fleroperationsmaskin för precisionsdelar?
Välj 5-axlig bearbetning när delar behöver flera ytor, komplexa vinklar eller färre uppsättningar. Bearbetning med en uppsättning minskar staplingsfel och är idealisk för flyg-, medicin-, form- och komplexa fordonskomponenter.
Hur utvärderar jag CNC-noggrannhet utöver broschyrspecifikationerna?
Be om detaljer om repeterbarhet, positioneringsnoggrannhet, spindelkast, termisk kompensation och inspektionsrapporter. Bekräfta även hur leverantören kontrollerar verkstadstemperaturen och verifierar delar under produktionen.
Vilka industrier gynnas mest av högprecisionsbearbetning?
Flyg-, medicin-, fordons- och energisektorerna gynnas mest. Typiska delar inkluderar turbinkomponenter, implantat, vevaxlar, hjulnav, ventiler och rotorer där snäva toleranser förbättrar prestanda och tillförlitlighet.
Kan OTURN hjälpa till med precisionsmaskiner för specifika delar som ventiler eller vevaxlar?
Ja. OTURN erbjuder CNC-svarvar, svarvar, fleroperationsmaskiner, 5-axliga maskiner och speciallösningar för ventiler, svänghjul, hjulnav, vevaxlar, formar, flyg- och rymdindustrin och medicinska delar.
Publiceringstid: 17 april 2026