


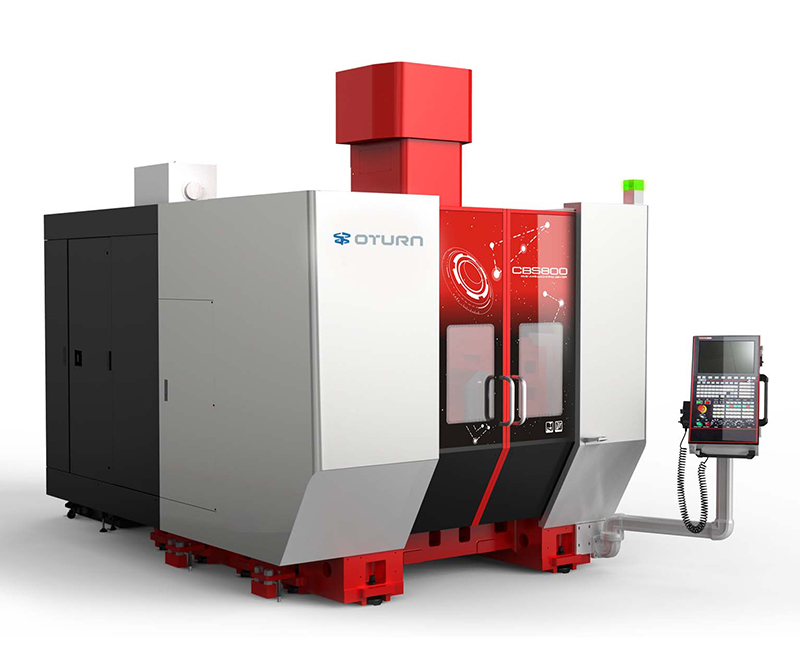
Med den snabba utvecklingen av avancerad tillverkning,5-axlig CNC-bearbetningscenterhar blivit kärnutrustning för bearbetning av komplexa delar inom industrier som flyg- och rymdindustrin, formtillverkning och fordonsindustrin. Men med så många modeller tillgängliga på marknaden, hur kan företag göra ett vetenskapligt urval som balanserar effektivitet, precision och kostnad? Den här artikeln sammanfattar systematiskt de viktigaste urvalskriterierna för 5-axliga fleroperationsmaskiner, med fokus på arbetsstyckets storlek, spindelprestanda, precisionsstandarder och CNC-system.
I. Princip för matchning av arbetsstyckets storlek
Den första faktorn att beakta vid valet är arbetsstyckets storlek, särskilt bordets storlek och Z-axelns rörelse. Korrekt storleksanpassning hjälper till att undvika störningar och kollisioner under bearbetningen. Den allmänna principen är:
|Arbetsstyckets höjd + verktygslängd + säkerhetsavstånd ≤ maximal bearbetningshöjd
Om till exempel ditt arbetsstycke är 200 mm högt, verktyget är 150 mm långt och säkerhetsavståndet är 50 mm, bör den maximala bearbetningshöjden vara minst 400 mm för att säkerställa säker och smidig bearbetning.
II. Rationellt val av spindelprestanda
Spindelns prestanda påverkar direkt bearbetningseffektiviteten och kvaliteten. Olika material kräver olika spindelhastigheter och effekt:
·Aluminium och grafit: Höghastighetsspindlar (~30 000 varv/min) rekommenderas för effektiv skärning och utmärkt ytfinish.
·Titanlegeringar: På grund av hög hållfasthet rekommenderas en spindelhastighet på cirka 15 000 varv/min för att minska verktygsslitage och förbättra stabiliteten.
·Tung svarvning (t.ex. grovbearbetning av pumphjul): Kräver en spindel med högt vridmoment och över 40 kW effekt för att säkerställa stark och stabil svarvningsprestanda.
·Formbehandling: Lågvibrerande direktdrivna spindlar rekommenderas för att minimera vibrationer och förbättra formytans kvalitet och noggrannhet.
III. Avkodning av precisionsstandarder
Olika branscher har olika precisionskrav:
·Flyg- och rymdteknik: Kräver vanligtvis hög precision på IT6-nivå.
·Formindustrin: Vanligtvis är precision på IT8-nivå tillräcklig.
Dessa skillnader i precisionsstandarder avgör valet av utrustning och processflöde.Högprecisions-CNC-utrustningkan kosta mer men uppfyller strängare kvalitetskrav. Samtidigt kan kostnadskänsliga tillämpningar välja utrustning som uppfyller praktiska precisionsbehov för en balans mellan ekonomi och effektivitet.
IV. CNC-system och 5-axlig simultanbearbetningsteknik
5-axlig simultanbearbetning är kärnan i ett modernt 5-axligt CNC-bearbetningscenter. Genom koordinerad rörelse av X-, Y- och Z-linjäraxlarna och A-, C- (eller B-, C-) rotationsaxlarna kan maskinen bearbeta komplexa ytor från flera vinklar och riktningar. Detta förbättrar inte bara möjligheten att bearbeta komplexa delar avsevärt, utan erbjuder också den betydande fördelen med engångsfastspänning – flera ytor och processer kan slutföras i en enda uppställning, vilket undviker positioneringsfel och upprepad uppriktning från flera fastspänningar, vilket förbättrar både precision och effektivitet.
När man väljer ett system är det viktigt att fokusera på CNC-systemets algoritmprestanda, implementeringsmetoden för femaxlig länkning och förmågan att optimera bearbetningsbanor, eftersom dessa faktorer direkt påverkar maskinens bearbetningsförmåga och slutproduktens kvalitet. Vanligt förekommande femaxliga CNC-styrsystem inkluderar SIEMENS SINUMERIK ONE och HEIDENHAIN TNC 640.
·SIEMENS SINUMERIK ONE CNC-system: Lämpligt för högprecisionsytbearbetning inom industrier som flyg- och rymdindustrin och precisionsmaskiner, med avancerade digitala styr- och simuleringsfunktioner.
·HEIDENHAIN TNC 640 CNC-system: Känt för sina snabba svarsalgoritmer, utmärker det sig i applikationer som kräver snabb bearbetning, såsom formtillverkning och produktion av bildelar.
Vi kan flexibelt utrusta dessa CNC-system enligt kundens krav för att säkerställa utmärkt maskinprestanda och möta kraven på effektiv och exakt bearbetning av komplexa delar.
V. Typiska tillämpningsfall
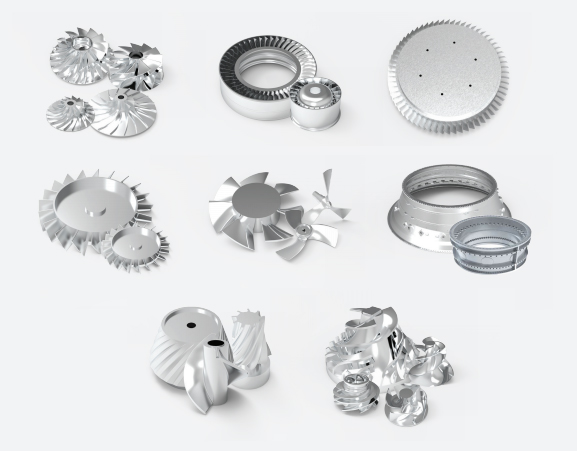
CNC simultan 5-axlig bearbetningscentralanvänds flitigt för:
·Impeller för flygmotorer (aluminium, titanlegeringar)
·Fläktskivor (aluminiumlegeringar)
·Spiralformade komponenter (aluminiumlegeringar)
·Blisks och strukturella skivor (titanlegeringar)
·Motorhöljen (titanlegeringar, superlegeringar)
·Turbinkomponenter (rostfritt stål, superlegeringar)
Genom att konfigurera maskinparametrar efter olika material och arbetsstycksformer kan du avsevärt förbättra bearbetningseffektiviteten och produktkvaliteten.
Sammanfattning
För att du snabbt ska kunna välja rätt maskin, vänligen ange följande information när du kontaktar oss:
·Dina arbetsstyckes dimensioner (höjd, diameter, etc.)
·Huvudsakliga bearbetningsmaterial (t.ex. aluminiumlegering, titanlegering etc.)
·Huvudsakliga bearbetningsprocesser (grovbearbetning, finbearbetning etc.)
·Specifika precisionskrav (t.ex. IT6, IT8, etc.)
·Önskad spindelhastighet och effektområde
·Eventuella speciella krav för CNC-systemet eller 5-axlig länkage
Denna information hjälper oss att rekommendera den lämpligaste5-axlig CNC-fräsmaskinlösningför dig.
Vetenskapligt val av en 5-axlig fleroperationsmaskin är ett viktigt steg för att förbättra din tillverkningsnivå och marknadskonkurrenskraft. Om du har fler frågor om valet, kontakta oss gärna, OTURN ger dig professionell rådgivning och skräddarsydda tjänster!
Publiceringstid: 12 maj 2025