


Den stora beställningen är försenad. Chefsprogrammeraren är sjukskriven. Din bästa kund skickade just ett sms för att be om en offert som skulle komma förra tisdagen. Vem har tid att oroa sig för att smörjoljan sakta droppar från baksidan av...CNC-svarv, eller undrar du om det svaga surrande ljudet du hör från den horisontella fleroperationsmaskinen betyder ett spindelproblem?
Det här är förståeligt. Alla är upptagna, men att försumma underhållet av maskinen är inte som att köra till jobbet när lufttrycket i vänster bakdäck är lite lågt. Kostnaden för att inte underhålla CNC-utrustning regelbundet och tillräckligt är mycket högre än de oundvikliga men oväntade reparationskostnaderna. Detta kan innebära att du förlorar detaljernas noggrannhet, förkortar verktygens livslängd och eventuellt veckor av oplanerad driftstopp medan du väntar på delar från utlandet.
Att undvika allt börjar med en av de enklaste sysslor man kan tänka sig: att torka av utrustningen i slutet av varje skift. Det var vad Kanon Shiu, produkt- och serviceingenjör på Chevalier Machinery Inc. i Santa Fe Springs, Kalifornien, sa, och beklagade att alltför många maskinägare kan göra bättre ifrån sig på detta mest grundläggande städprojekt. ”Om man inte håller maskinen ren kommer det nästan säkert att orsaka problem”, sa han.
Liksom många byggare installerar Chevalier spolslangar på sinasvarvarochfleroperationscentraDessa bör vara bra för att spruta tryckluft på maskinens yta, eftersom den senare kan blåsa in små partiklar och fina partiklar i kanalområdet. Om de är utrustade med sådan utrustning bör spåntransportören och transportbandet hållas öppna under bearbetningsoperationen för att undvika spånansamling. Annars kan de ansamlade spånorna få motorn att stanna och skadas vid omstart. Filtret bör rengöras eller bytas regelbundet, liksom oljetråget och skärvätskan.
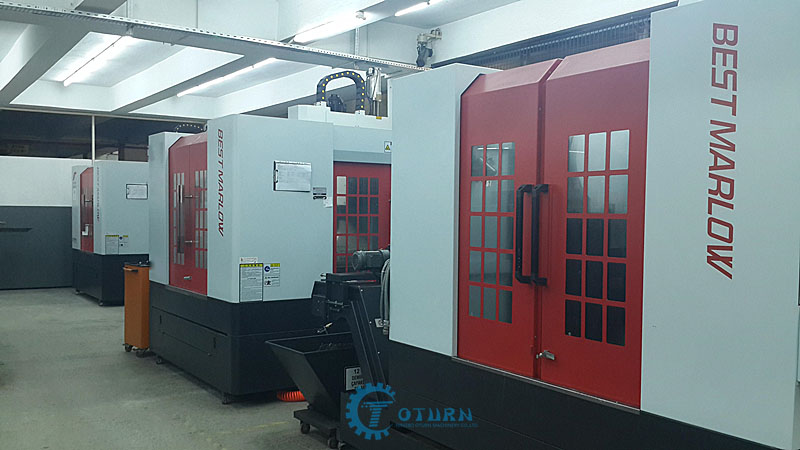
”Allt detta har stor inverkan på hur snabbt vi får igång maskinen igen när den så småningom behöver repareras”, sa Shiu. ”När vi kom till platsen och utrustningen var smutsig tog det längre tid för oss att reparera den. Detta beror på att teknikerna kan rengöra det drabbade området under den första halvan av besöket innan de kan börja diagnostisera problemet. Resultatet blir ingen nödvändig driftstoppstid, och det kommer sannolikt att medföra större underhållskostnader.”
Shiu rekommenderar också att man använder en oljeskimmer för att avlägsna diverse olja från maskinens oljetråg. Detsamma gäller för Brent Morgan. Som applikationsingenjör på Castrol Lubricants i Wayne, New Jersey, håller han med om att skimming, regelbundet underhåll av oljetanken och regelbunden övervakning av skärvätskans pH-värde och koncentrationsnivåer bidrar till att förlänga kylvätskans livslängd, såväl som livslängden på skärverktyg och till och med maskiner.
Morgan erbjuder dock även en automatiserad metod för skärvätskeunderhåll som kallas Castrol SmartControl, vilket kan påverka skalan på alla verkstäder som avser att investera i ett centraliserat kylsystem.
Han förklarade att SmartControl lanserades "efter ungefär ett år". Den utvecklades i samarbete med tillverkaren av industristyrning Tiefenbach och är huvudsakligen utformad för butiker med centrala system. Det finns två versioner. Båda övervakar kontinuerligt skärvätskan, kontrollerar koncentration, pH, konduktivitet, temperatur och flödeshastighet etc., och meddelar användaren när något av dessa värden behöver åtgärdas. Mer avancerade versioner kan automatiskt justera vissa av dessa värden – om den visar en låg koncentration kommer SmartControl att tillsätta koncentrat, precis som den justerar pH-värdet genom att tillsätta buffertar efter behov.
”Kunderna gillar dessa system eftersom det inte finns några problem med underhåll av skärvätskor”, sa Morgan. ”Du behöver bara kontrollera indikatorlampan och om det finns något avvikande, vidta lämpliga åtgärder. Om det finns en internetanslutning kan användaren övervaka den på distans. Det finns också en inbyggd hårddisk som kan spara 30 dagars historik över underhåll av skärvätskor.”
Med tanke på trenden med Industri 4.0 och Industrial Internet of Things (IIoT)-teknik blir sådana fjärrövervakningssystem allt vanligare. Kanon Shiu från Chevalier nämnde till exempel företagets iMCS (Intelligent Machine Communication System). Liksom alla sådana system samlar det in information om olika tillverkningsrelaterade aktiviteter. Men lika viktig är dess förmåga att detektera temperatur, vibrationer och till och med kollisioner, vilket ger värdefull information för de som ansvarar för maskinunderhåll.
Guy Parenteau är också mycket bra på fjärrövervakning. Teknikchefen på Methods Machine Tools Inc., Sudbury, Massachusetts, påpekade att fjärrövervakning av maskiner gör det möjligt för både tillverkare och kunder att fastställa operativa baslinjer, vilka sedan kan användas av algoritmer baserade på artificiell intelligens för att identifiera elektromekaniska trender. Här är exempel på prediktivt underhåll, en teknik som kan förbättra OEE (övergripande utrustningseffektivitet).
”Fler och fler verkstäder använder programvara för produktivitetsövervakning för att förstå och optimera bearbetningseffektiviteten”, sa Parenteau. ”Nästa steg är att analysera komponenternas slitagemönster, förändringar i servobelastning, temperaturökningar etc. i maskindata. När man jämför dessa värden med värdena från ny maskin kan man förutsäga ett motorfel eller låta någon veta att spindellagret är på väg att falla av.”
Han påpekade att denna analys är tvåvägs. Med nätverksåtkomsträttigheter kan distributörer eller tillverkare övervaka kundensCNC-styrning, precis som FANUC använder sitt ZDT-system (zero downtime) för att utföra fjärrkontroller av robotar. Den här funktionen kan varna tillverkare om potentiella problem och hjälpa dem att identifiera och eliminera produktfel.
Kunder som inte vill öppna portar i brandväggen (eller betala en serviceavgift) kan välja att övervaka informationen själva. Parenteau sa att det inte är något problem med detta, men han tillade att byggare vanligtvis är bättre på att identifiera underhålls- och driftsproblem i förväg. ”De känner till maskinens eller robotens kapacitet. Om något överstiger ett förutbestämt värde kan de enkelt utlösa ett larm som indikerar att ett problem är nära förestående, eller att kunden kan pressa maskinen för hårt.”
Även utan fjärråtkomst har maskinunderhåll blivit enklare och mer tekniskt än tidigare. Ira Busman, vice vd för kundtjänst på Okuma America Corp. i Charlotte, North Carolina, nämner nya bilar och lastbilar som exempel. ”Fordonets dator kommer att berätta allt för dig, och i vissa modeller kommer den till och med att boka ett möte med återförsäljaren åt dig”, sa han. ”Maskinverktygsindustrin ligger efter i detta avseende, men var lugn, den rör sig i samma riktning.”
Det här är goda nyheter, eftersom de flesta som intervjuats för den här artikeln är överens om en sak: verkstadens arbete med att underhålla utrustning är vanligtvis inte tillfredsställande. För Okumas maskinägare som söker lite hjälp med denna irriterande uppgift pekade Busman på företagets App Store. Den tillhandahåller widgets för påminnelser om planerat underhåll, övervaknings- och kontrollfunktioner, larmmeddelanden etc. Han sa att liksom de flesta maskintillverkare och distributörer försöker Okuma göra livet på verkstadsgolvet så enkelt som möjligt. Ännu viktigare är att Okuma vill göra det "så smart som möjligt". I takt med att IIoT-baserade sensorer samlar in information om lager, motorer och andra elektromekaniska komponenter, närmar sig de tidigare beskrivna fordonsfunktionerna verkligheten inom tillverkningsområdet. Maskinens dator utvärderar kontinuerligt dessa data med hjälp av artificiell intelligens för att avgöra när något går fel.
Men som andra har påpekat är det viktigt att ha en baslinje för jämförelse. Busman sa: ”När Okuma tillverkar en spindel till en av sina svarvar eller fleroperationsmaskiner samlar vi in egenskaperna för vibration, temperatur och rundgång från spindeln. Sedan kan algoritmen i styrenheten övervaka dessa värden och när den når en förutbestämd punkt kommer styrenheten att meddela maskinoperatören eller skicka ett larm till det externa systemet och meddela att en tekniker kan behöva tillkallas.”
Mike Hampton, Okumas expert på affärsutveckling av reservdelar efter försäljning, sa att den sista möjligheten – en varning till ett externt system – fortfarande är problematisk. ”Jag uppskattar att endast en liten andel avCNC-maskinerär anslutna till internet”, sa han. ”I takt med att branschen i allt högre grad förlitar sig på data kommer detta att bli en allvarlig utmaning.
”Införandet av 5G och annan mobilteknik kan förbättra situationen, men det är fortfarande mycket ovilligt – främst våra kunders IT-personal – att tillåta fjärråtkomst till sina maskiner”, fortsatte Hampton. ”Så även om Okuma och andra företag vill erbjuda mer proaktiva maskinunderhållstjänster och öka kommunikationen med kunderna, är uppkoppling fortfarande det största hindret.”
Innan den dagen kommer kan verkstaden öka drifttiden och kvaliteten på delarna genom att regelbundet kontrollera sin utrustning med hjälp av signalstift eller laserkalibreringssystem. Det är vad Dan Skulan, chef för industriell mätteknik på West Dundee Renishaw, Illinois, säger. Han håller med andra som intervjuats för den här artikeln om att det är en viktig del av alla förebyggande underhållsplaner att etablera en baslinje tidigt i en verktygsmaskins livscykel. Eventuella avvikelser från denna baslinje kan sedan användas för att identifiera slitna eller skadade komponenter och ojämna förhållanden. ”Den första anledningen till att verktygsmaskiner förlorar positioneringsnoggrannhet är att de inte installeras säkert, nivelleras korrekt och sedan kontrolleras regelbundet”, säger Skulan. ”Detta kommer att göra att högkvalitativa maskiner presterar dåligt. Tvärtom kommer det att göra att mediokra maskiner beter sig som mycket dyrare maskiner. Det råder ingen tvekan om att nivellering är det mest kostnadseffektiva och enklaste att göra.”
Ett anmärkningsvärt exempel kommer från en maskinhandlare i Indiana. När applikationsingenjören där satte upp det vertikala fleroperationscentret märkte han att det var felaktigt placerat. Han ringde Skulan, som hade med sig ett av företagets QC20-W ballbar-system.
”X-axeln och Y-axeln avvek med cirka 0,102 mm. En snabb kontroll med en vattenpass bekräftade min misstanke om att maskinen inte är i våg”, sa Skulan. Efter att ha placerat kulstången i repetitionsläge drar två personer gradvis åt varje utstötningsstång i tur och ordning tills maskinen är helt i våg och positioneringsnoggrannheten ligger inom 0,005 mm.
Kulstänger är mycket lämpliga för att detektera vertikalitet och liknande problem, men för felkompensation relaterad till noggrannheten hos volumetriska maskiner är den bästa detektionsmetoden en laserinterferometer eller en fleraxlig kalibrator. Renishaw erbjuder en mängd olika sådana system, och Skulan rekommenderar att de används omedelbart efter att maskinen har installerats och sedan används regelbundet beroende på vilken typ av bearbetning som utförs.
”Anta att du tillverkar diamantsvarvade delar till James Webb-rymdteleskopet, och du behöver hålla toleranserna inom några få nanometer”, sa han. ”I det här fallet kan du utföra en kalibreringskontroll före varje skärning. Å andra sidan kan en verkstad som bearbetar skateboarddelar till plus eller minus fem bitar leva på minsta möjliga pengar; enligt min mening är detta minst en gång om året, förutsatt att maskinen har installerats och underhållits på en jämn nivå.”
Kulstången är enkel att använda, och efter lite träning kan de flesta verkstäder även utföra laserkalibrering på sina maskiner. Detta gäller särskilt för ny utrustning, som vanligtvis ansvarar för att ställa in CNC:ns interna kompensationsvärde. För verkstäder med ett stort antal verktygsmaskiner och/eller flera anläggningar kan programvaran spåra underhåll. I Skulans fall är detta Renishaw Central, som samlar in och organiserar data från företagets CARTO-lasermätningsprogramvara.
För verkstäder som saknar tid, resurser eller är ovilliga att underhålla maskiner har Hayden Wellman, senior vice president för Absolute Machine Tools Inc. i Lorraine, Ohio, ett team som kan göra det. Liksom många distributörer erbjuder Absolute en rad förebyggande underhållsprogram, från brons till silver till guld. Absolute erbjuder även enpunktstjänster som kompensation för pitchfel, servoinställning och laserbaserad kalibrering och uppriktning.
”För verkstäder som inte har en förebyggande underhållsplan utför vi dagliga uppgifter som att byta hydraulolja, kontrollera luftläckor, justera mellanrum och säkerställa att maskinen är i vater”, sa Wellman. ”För verkstäder som hanterar detta själva har vi alla lasrar och andra verktyg som behövs för att hålla deras investeringar igång som avsett. Vissa gör det en gång om året, andra gör det mer sällan, men det viktiga är att de gör det ofta.”
Wellman delade med sig av några hemska situationer, såsom vägskador orsakade av blockerad oljeflödesbegränsare och spindelfel på grund av smutsig vätska eller slitna tätningar. Det krävs inte mycket fantasi för att förutsäga slutresultatet av dessa underhållsfel. Han pekade dock på en situation som ofta överraskar verkstadsägare: maskinoperatörer kan kompensera för dåligt underhållna maskiner och programmera dem för att lösa problem med uppriktning och noggrannhet. ”I slutändan blir situationen så dålig att maskinen slutar fungera, eller ännu värre, operatören ger upp, och ingen kan lista ut hur man tillverkar bra delar”, sa Wilman. ”Hur som helst kommer det så småningom att medföra mer kostnader för butiken än de alltid har gjort en bra underhållsplan.”
Publiceringstid: 22 juli 2021