


Varför CNC-svarvar med snedställd bädd är viktiga för flyg- och rymdtillverkning
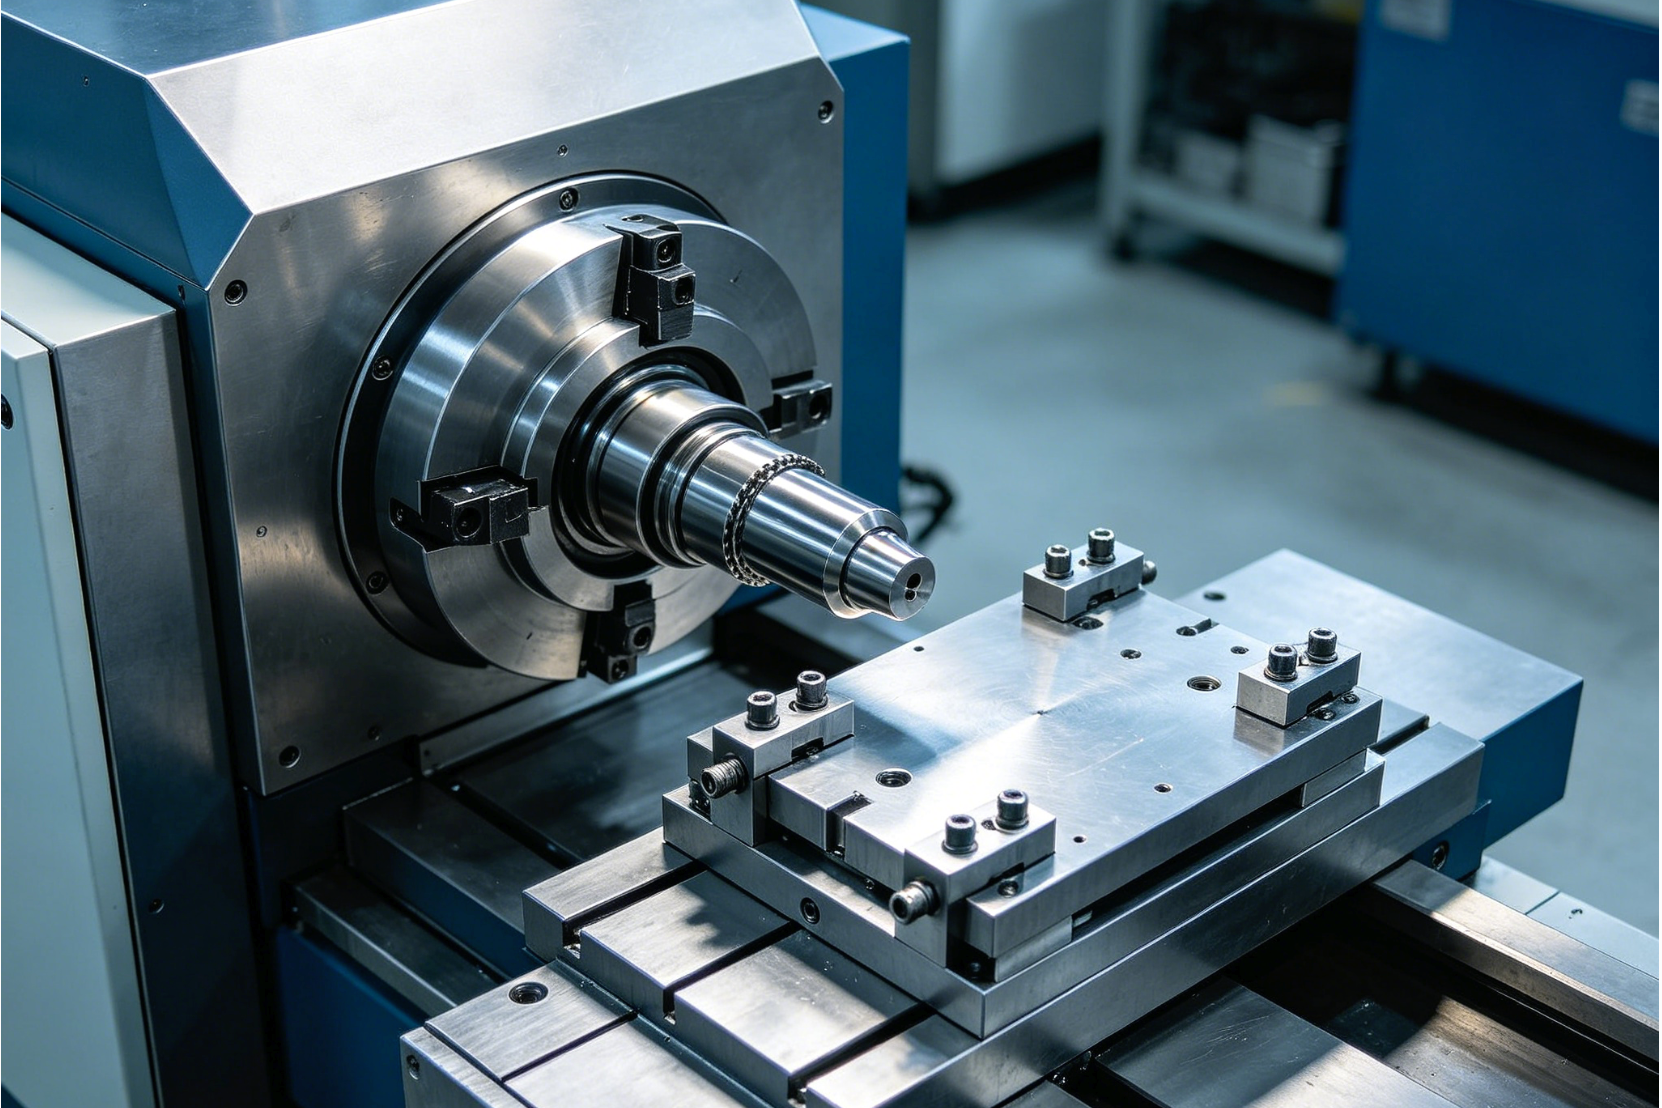
Införandet av CNC-svarvar med snedbädd har fundamentalt förändrat hur ledande leverantörer inom flyg- och fordonsindustrin närmar sig svarvoperationer. Till skillnad från traditionella plattbäddsarkitekturer sänker den sneda bäddsdesignen – vanligtvis konstruerad i 30, 45 eller 60 graders vinklar – maskinens tyngdpunkt och förkortar avståndet mellan skärverktyget och styrskenorna avsevärt. Denna geometriska fördel leder direkt till förbättrad strukturell styvhet, vilket är ett icke-förhandlingsbart krav vid bearbetning av höghållfasta superlegeringar och komplexa geometrier som är vanliga inom flyg- och rymdtillverkning.
Hur de förbättrar precision och genomströmning
Snedställda svarvar dämpar i sig skärvibrationer, vilket gör det möjligt för tillverkare att bibehålla snäva toleranser även vid aggressiv materialavverkning. Genom att använda linjära eller kraftiga lådstyrningar monterade på en enda gjutjärnsbädd kan dessa svarvar konsekvent uppnå positioneringsnoggrannheter på ±0,002 mm och ytjämnheter ner till Ra 0,4 μm. Dessutom minskar spindelhastigheter på upp till 5 000 varv/min, i kombination med snabba revolverindexeringstider på under 0,2 sekunder, drastiskt vilotiden, vilket ökar den totala genomströmningen för högvärdiga produktionsserier.
Vilka flyg- och rymdkomponenter är bäst lämpade
Flygindustrin är starkt beroende av material som Inconel 718, titanlegeringar (Ti-6Al-4V) och specialiserade rostfria stål, vilka alla är notoriskt svåra att bearbeta. CNC-svarvar med snedställd bädd utmärker sig vid tillverkning av kritiska rotationskomponenter som turbinmotoraxlar,hydrauliska ventilhus, landningsställsstift och höghållfasta fästelement för flyg- och rymdteknik. Den sneda bäddens överlägsna styvhet förhindrar verktygsnedböjning under kraftiga avbrutna skärningar, vilket säkerställer dimensionsstabilitet över långa produktionsbatcher av dessa verksamhetskritiska delar.
Vilka tekniska specifikationer bör köpare jämföra
Inköpsteam måste utvärdera en strikt uppsättning mekaniska och elektroniska specifikationer för att säkerställa att en CNC-svarv med snedställd bädd uppfyller anläggningens operativa krav. En ytlig jämförelse av baspriser förbiser ofta de tekniska parametrar som dikterar långsiktig tillförlitlighet, verktygslivslängd och utrustningens totala effektivitet (OEE).
Vilka maskinparametrar är viktigast
Kärnspecifikationerna dikterar svarvens fysiska yta och skärkapacitet. Köpare bör prioritera svänghjulet framför bädden (vanligtvis från 400 mm till 600 mm för vanliga bildelar), maximal svarvdiameter och maximal svarvlängd. Spindelmotorns effekt är lika avgörande; en kontinuerlig effekt på 11 kW till 22 kW krävs generellt för tunga fordons- och flygapplikationer. Dessutom fungerar snabba förflyttningshastigheter på X- och Z-axlarna – ofta upp till 30 m/min på moderna linjärstyrningsmodeller – som en stark indikator på maskinens effektivitet när det gäller att minimera tomgångstiden.
Hur styvhet, termisk stabilitet och spånavgång påverkar prestandan
Lutbäddens vinkel påverkar direkt termisk stabilitet och spånhantering. En äkta 45-graders eller 60-graders lutbädd gör att gravitationen underlättar naturligt spånflöde direkt in i spåntransportören, vilket förhindrar värmeuppbyggnad inuti bearbetningshöljet. Denna effektiva spånavgång är avgörande under kontinuerliga fordonsproduktioner, där ackumulerade varma spånor kan orsaka lokal termisk expansion och äventyra dimensionsnoggrannheten. Högkvalitativa Meehanite-gjutjärnsbaser förbättrar ytterligare prestandan genom att ge överlägsen vibrationsdämpning jämfört med tillverkade stålalternativ.
Hur man bygger en praktisk jämförelsematris
För att effektivisera utvärderingsprocessen bör upphandlingsingenjörer konstruera en teknisk jämförelsematris som väger arkitekturskillnader mot produktionskrav.
| Sängarkitektur | Effektivitet vid spånavsugning | Typisk Z-axelns snabbhastighet | Ideal applikationsprofil |
|---|---|---|---|
| Äkta 45° lutande säng | Utmärkt (med hjälp av gravitationen) | 24–30 m/min | Storskaliga superlegeringar för fordon och flygindustrin |
| 30° lutande säng | Bra | 20–24 m/min | Medeltung generell precisionssvarvning |
| Traditionell platt säng | Dålig (Kräver manuell/kylvätskespolning) | 10–15 m/min | Tung, låghastighets axelsvarvning, lägre budget |
Hur man utvärderar leverantörer av CNC-svarvar med snedställd bädd
Att köpa in kapitalutrustning kräver en rigorös granskningsprocess av tillverkarens operativa kapacitet och kommersiella tillförlitlighet. Samarbeten med etablerade globala marknadsförings- och försäljningscenter, såsom OTURN Machinery, kan ge B2B-köpare effektiv tillgång tillhögkvalitativa tillverkningsanläggningarsamtidigt som riskerna vid gränsöverskridande upphandling minskas.
Vilka fabrikskvalifikationer och kommersiella villkor som ska granskas
Leverantörsvalidering bör börja med en granskning av fabrikscertifieringar, främst ISO 9001 för kvalitetsledning och ISO 14001 för miljöefterlevnad. Köpare bör fråga om tillverkarens månatliga produktionskapacitet; att verifiera en produktion på 50 till 100 enheter per månad indikerar en mogen, skalbar verksamhet. Standardvillkor inom maskinverktygsbranschen innebär vanligtvis en T/T-deposition på 30 % för att starta produktionen, medan de återstående 70 % krävs efter framgångsrik fabriksacceptanstestning (FAT) men före leverans.
Hur man bedömer förpackning, installation och eftermarknadssupport
Felaktig förpackning är en ledande orsak till transportskador på precisionsmaskiner. Köpare måste kräva exportförpackningar, vilket inkluderar vakuumförseglad aluminiumfolie med torkmedel för att förhindra maritim rost, förvarade i kraftiga, gasbehandlade trälådor. Efter leverans är leverantörens eftermarknadsinfrastruktur av största vikt.En pålitlig partnerbör erbjuda fjärrdiagnostik, detaljerade underhållsmanualer på engelska och en garanti för lokal teknikeruthyrning eller tillgänglighet av kritiska delar inom 48 till 72 timmar.
Hur man uppskattar den totala landningskostnaden
Att beräkna den totala leveranskostnaden är avgörande för korrekt investeringsplanering. Utöver svarvens FOB- eller CIF-pris måste upphandlingsteamen ta hänsyn till destinationstullar, som vanligtvis varierar från 4 % till 5 % för CNC-svarvar under HS-kod 8458.11, beroende på importlandets handelsavtal. Ytterligare kostnader inkluderar inrikesfrakt, specialiserad riggning vid anläggningen och kostnader för driftsättning och operatörsutbildning.
Vilka faktorer som är mest relevanta för efterlevnad, kvalitet och leverans
Att säkerställa att importerade CNC-svarvar med snedställd bädd uppfyller stränga internationella efterlevnads- och kvalitetsstandarder är avgörande för driftssäkerhet och smidig tullklarering. Regelefterlevnad skyddar köparen från kostsamma hamnförseningar och säkerhetsansvar på arbetsplatsen.
Vilken dokumentation och vilka inspektionsstandarder som krävs
Ett omfattande dokumentationspaket bör medfölja varje maskinleverans. Köpare måste kräva verifierbara inspektionsrapporter, inklusive Renishaws kulstångstestning och laserinterferometerkalibreringsdata, som bekräftar positioneringsnoggrannhet och repeterbarhet. För flyg- och rymdtillämpningar måste spindelkastet dokumenteras och certifieras till att vara under 0,003 mm för att garantera den erforderliga koncentriciteten på färdiga roterande komponenter.
Hur man verifierar CE, elektrisk överensstämmelse och spårbarhet
För köpare inom Europeiska ekonomiska samarbetsområdet måste maskinen ha ett giltigt CE-märke, vilket visar att den överensstämmer med maskindirektivet 2006/42/EG och direktivet om elektromagnetisk kompatibilitet (EMC). Elskåp måste noggrant inspekteras för att säkerställa att de uppfyller IP54- eller IP65-kapslingsstandarderna, vilket säkerställer att kritisk elektronik är skyddad från kylvätskedimma och ledande metalldamm. Fullständig spårbarhet av komponenter, med användning av globalt erkända varumärken för CNC-styrenheter och linjära styrningar, är också ett obligatoriskt krav för långsiktigt underhåll.
Hur man minskar risker för transport och driftsättning
Transport- och driftsättningsrisker kan systematiskt minskas genom proaktiva åtgärder. Att genomföra en inspektion före leverans (PSI) via en tredjepartsbyrå ger oberoende verifiering av maskinens skick före containertransport. Att fästa stötindikatorer, såsom ShockWatch- eller TiltWatch-etiketter, på de yttre lådorna avskräcker ovarsam hantering av speditörer och ger omedelbara bevis för försäkringsanspråk om fall inträffar. Genom att ta hänsyn till standardtillverkningsledtider på 45 till 90 dagar kan köpare synkronisera leverans med anläggningens beredskap, vilket undviker kostsamma lageravgifter.
Hur köpare kan bygga en pålitlig inköpsprocess
Att etablera en pålitlig inköpsprocess ger inköpsteam möjlighet att gå över från transaktionella inköp till strategisk livscykelhantering av utrustning. En strukturerad metod säkerställer att de valda CNC-svarvarna med snedbädd levererar de förväntade resultaten.avkastning på investeringen (ROI)inom den planerade återbetalningsperioden.
Hur man gör en kortlista och validerar leverantörer
Att välja ut leverantörer kräver att man går längre än bara genom glansiga broschyrer för att utvärdera empiriska prestandadata. Köpare bör begära oredigerade bearbetningsvideor som demonstrerar svarvskärmaterialen som är identiska med deras produktionsbehov. Att analysera fallstudier och begära referenskontakter från befintliga ledande kunder inom fordons- eller flygindustrin ger ovärderliga insikter i maskinens verkliga drifttid och leverantörens respons på garantianspråk.
Hur man anpassar maskinvalet till produktionsmålen
I slutändan måste den valda maskinkonfigurationen överensstämma perfekt med anläggningens specifika produktionsmål. Överspecificering ökar kapitalutgifterna, medan underspecificering orsakar flaskhalsar.
| Produktionsmiljö | Rekommenderad svarvkonfiguration | Målcykeltidsreduktion | Beräknad tidsram för avkastning på investeringen |
|---|---|---|---|
| Högvolymsbilar (t.ex. hjulnav) | Snedbädd medautomatiserad portallastare& dubbla torn | 30 % – 40 % | 18–24 månader |
| Komplex flyg- och rymdteknik (t.ex. turbinaxlar) | Y-axelfräsningskapacitet + subspindel | 20 % – 25 % | 24–36 månader |
| Högkvalitativ, lågvolym jobbbutik | Standard 45° lutande bädd med programmerbar dubbdocka | 10 % – 15 % | 12–18 månader |
Genom att matcha tekniska funktioner – såsom roterande verktyg eller automationsintegration – med volymkrav kan B2B-köpare säkra en skalbar metallbearbetningslösning som bibehåller global konkurrenskraft.
Viktiga slutsatser
- Grossistupphandling och konsekvenser för leveranskedjan för CNC-svarvar med snedställd bädd
- Specifikationer, efterlevnad och kommersiella villkor som köpare bör validera
- Praktiska rekommendationer för distributörer och inköpsteam
Vanliga frågor
Varför är CNC-svarvar med snedbädd att föredra för flyg- och rymdkomponenter?
Deras styva, snedställda bäddstruktur minskar vibrationer och verktygsnedböjning, vilket bidrar till att bibehålla snäva toleranser på titan-, Inconel- och rostfria flyg- och rymdkomponenter som axlar, tappar och ventilhus.
Vilka specifikationer bör köpare jämföra först?
Börja med svängbädd, maximal svarvdiameter och längd, spindeleffekt, styrskenstyp, snabbtransporthastighet och uppnåelig noggrannhet. Dessa påverkar direkt kapacitet, cykeltid och bearbetningsstabilitet.
Hur förbättrar en 45° eller 60° lutande bädd produktionen?
Det förbättrar tyngdkraftsassisterad spånavgång, minskar värmeuppbyggnad och stöder stabil skärning. Detta är särskilt användbart för långa fordonsskärningar och svåra material inom flyg- och rymdteknik.
Vilka komponenter är väl lämpade för CNC-svarvar med snedbädd?
De är idealiska för roterande delar som turbinaxlar, landningsställstappar, hydrauliska ventilhus, hjulnav, vevaxlar och höghållfasta fästelement som kräver repeterbar precision.
Hur kan OTURN Machinery hjälpa köpare att hitta rätt svarv med snedställd bädd?
OTURN kopplar samman köpare med kvalificerade kinesiska gruppfabriker, erbjuder maskinalternativ för precisions- och tungsvarvning och stödjer utländska kunder med praktisk försäljnings- och servicekoordinering.
Publiceringstid: 20 april 2026