


Biltillverkningssektorn upplever ett betydande teknologiskt skifte mot högprecisions- och automatiserad produktion. EnligtFortune Business Insights 2026-rapportDen globala marknaden för CNC-maskiner förväntas växa från 108,58 miljarder USD år 2026 till 251,61 miljarder USD år 2034. Denna tillväxt drivs främst av den ökande efterfrågan på elfordon och lättviktskomponenter. För att bibehålla konkurrensfördelar måste leverantörer i nivå 1 och 2 använda specialiserad CNC-utrustning som kan hantera komplexa geometrier med submikronnoggrannhet.
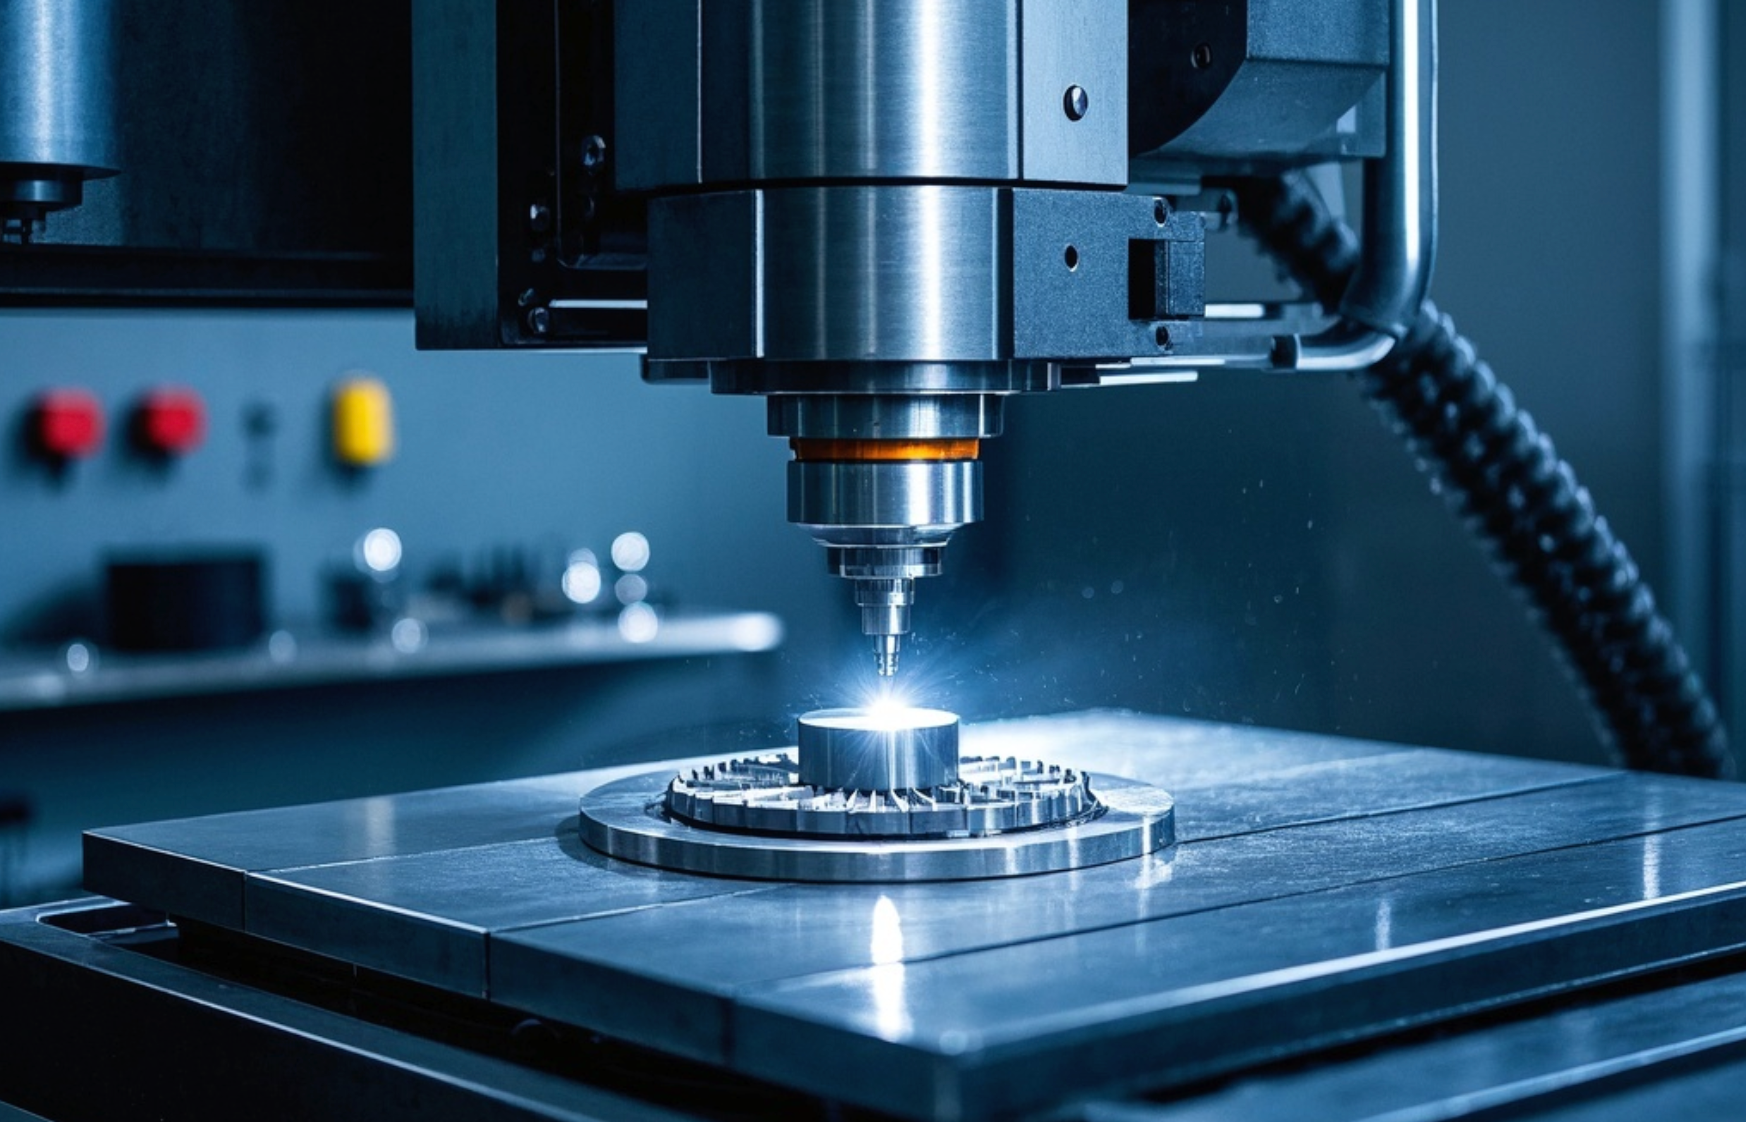
Fleraxliga CNC-fräscentra för motor- och elfordonskomponenter
Avancerade 5-axliga CNC-bearbetningscentra har blivit branschstandarden för att producera komplicerade bildelar som cylinderhuvuden, turboaggregatimpeller och motorhus för elbilar. Till skillnad från traditionella 3-axliga system tillåter 5-axliga maskiner att skärverktyget närmar sig arbetsstycket från fem olika riktningar samtidigt. Denna funktion eliminerar behovet av flera uppställningar, vilket minskar mänskliga fel och säkerställer den geometriska dimensionering och tolerans (GD&T) som krävs för högpresterande framdrivningssystem.
Integrationen av5-axlig CNC-bearbetningTekniken möjliggör produktion av komplexa underskärningar och djupa hålrum i en enda operation. Forskning frånSkyQuest-teknikindikerar att fordonssegmentet fortsätter att dominera CNC-marknaden på grund av behovet av snabbare cykeltider och minskat materialspill. Genom att använda höghastighetsspindlar och adaptiva styralgoritmer kan tillverkare uppnå överlägsna ytfinisher på aluminiumlegeringar och härdade stål som används i moderna drivlinor.
| Särdrag | 3-axlig CNC-fräsning | 5-axlig CNC-fräsning |
|---|---|---|
| Inställningsfrekvens | Flera inställningar krävs | Bearbetning med en enda uppsättning |
| Komplexitet | Enkla prismatiska delar | Komplexa 3D-geometrier |
| Noggrannhet | Standard (±0,01 mm) | Ultrahög (±0,002 mm) |
| Verktygsslitage | Högre på grund av orientering | Optimerad kontakt mellan verktyg och detalj |
Högprecisions-CNC-svarvar för transmissions- och axelproduktion
CNC-svarvar är fortfarande oumbärliga för tillverkning av symmetriska fordonskomponenter, inklusive vevaxlar, kamaxlar och transmissionskugghjul. Moderna CNC-svarvar har ofta "Live Tooling", vilket möjliggör fräsning och borrning på samma maskin. Denna multitasking-funktion är avgörande för att minska tiden från "dock till lager" i högvolymsproduktionsmiljöer. År 2026 kommer införandet avautomatiserade CNC-maskinermed robotiska stångmatare har sänkt kostnaden per detalj för massproducerade cylindriska komponenter avsevärt.
Det tekniska kravet för transmissionsaxlar innebär extrem rotationsbalans och termisk stabilitet. Aktuell branschdata tyder på attsvarvarär det största segmentet sett till typ på CNC-verktygsmarknaden, värderade för sin förmåga att bibehålla snäva toleranser under kontinuerlig drift dygnet runt. Dessa maskiner använder avancerad sensorbaserad analys av verktygsslitage för att förhindra defekter innan de uppstår, vilket är en nyckelkomponent iCNC-bearbetningstrender 2026med fokus på operativ motståndskraft och felfri tillverkning.
CNC-slipmaskiner för ytintegritet
CNC-slipmaskiner används i slutskedet av fordonstillverkning för att uppnå de spegelblanka ytfinisher som krävs för bränsleinsprutningssystem och hydraulventiler. Högprecisionscylindriska och ytliga slipmaskiner avlägsnar mycket små mängder material, vilket säkerställer att metall-mot-metall-kontaktpunkterna har minimal friktion. Denna precisionsnivå är avgörande för att uppfylla de stränga utsläppsstandarder och bränsleeffektivitetsmål som fastställts av globala tillsynsmyndigheter.
Viktiga prestandaindikatorer för CNC-slipning år 2026 inkluderar:
Ytjämnhet (Ra): Värden så låga som 0,05 μm för bränslesystemkomponenter.
- Termisk kontroll: Integrering av realtidsövervakning av kylvätska för att förhindra metallurgiska skador.
- Automatiserad putsning: AI-drivna slipcykler för att bibehålla slipmedlets skärpa utan operatörsingripande.
Schweiziska CNC-maskiner för små precisionsdelar
För produktion av små, stora volymer av fästelement, sensorer och elektroniska kontakter erbjuder schweiziska CNC-maskiner oöverträffad effektivitet. Dessa maskiner har en glidande spindeldocka som stöder arbetsstycket nära skärpunkten, vilket förhindrar nedböjning under bearbetning av långa, tunna delar. I takt med att fordon blir mer "programvarudefinierade" och fulla med elektroniska styrenheter (ECU) ökar efterfrågan på höghastighets...precisionsbearbetningav miniatyrkomponenter har ökat explosionsartat.
Till skillnad från vanliga svarvar kan schweiziska maskiner utföra flera operationer samtidigt på både fram- och baksidan av en detalj. EnligtCNC-bearbetningsprognos för 2026 av IndexBox, har övergången till smart fabriksintegration gjort dessa maskiner viktiga för insamling av realtidsdata och spårbarhet i elektronikförsörjningskedjan. Möjligheten att producera tusentals delar per dag med minimal övervakning gör dem till en hörnsten i modern lean manufacturing inom fordonsindustrin.
Vertikala och horisontella fleroperationsmaskiner (VMC vs. HMC)
Valet mellan vertikala fleroperationsmaskiner (VMC) och horisontella fleroperationsmaskiner (HMC) beror ofta på den specifika bildelen och produktionsvolymen. VMC:er är generellt att föredra för tung fräsning av stora delar som motorblock på grund av deras lägre kostnad och enkla installation. Omvänt är HMC:er att föredra för högvolymsproduktion eftersom deras horisontella orientering gör att spånorna kan falla bort naturligt, vilket minskar risken för verktygsbrott och ytskador.
1. HMC Productivity: Har integrerade pallväxlare som möjliggör lastning/lossning medan maskinen är igång.
2. VMC Mångsidighet: Idealisk för snabb prototypframställning och låg till medelstor volymproduktion av konstruktionsfästen.
3. Spindelhastighet: 2026-modeller når vanligtvis hastigheter på 15 000 till 30 000 varv/min för att hantera lätta magnesium- och kolfiberkompositer.
| Jämförelsefaktor | Vertikal bearbetning (VMC) | Horisontell bearbetning (HMC) |
|---|---|---|
| Spånavsugning | Förlitar sig på kylvätska/gravitation | Naturlig gravitationsevakuering |
| Initial investering | Lägre ($$) | Högre () |
| Golvyta | Kompakt fotavtryck | Stora system med flera pallar |
| Bäst för | Prototypframställning, platta delar | Stor volym, flersidiga delar |
Integreringen av AI och digitala tvillingar i CNC-operationer
I mitten av 2026 kommer de ledande CNC-maskinerna inom fordonssektorn att vara helt integrerade med AI-baserad bearbetningsprogramvara. Denna teknik använder realtidssensoråterkoppling för att dynamiskt justera matningshastigheter och skärhastigheter, vilket reagerar på variationer i materialhårdhet eller verktygsvibrationer.Digital tvillingteknikhar också blivit en produktionsryggrad, vilket gör det möjligt för ingenjörer att simulera hela bearbetningsprocessen virtuellt innan en enda spåna skärs.
Denna virtuella driftsättningsprocess minskar risken för dyra maskinhaverier och optimerar verktygsbanorna för kortast möjliga cykeltid. Branschexperter påStecker-maskinbetonar att verkstäder som använder dessa digitala verktyg ser en markant förbättring av leveranssäkerhet och kvalitetskonsekvens. Konvergensen av IoT- och CNC-kontroller säkerställer att varje tillverkad del har ett digitalt födelsebevis, vilket ger den fullständiga spårbarhet som krävs för säkerhetskritiska fordonskomponenter.
Vanliga frågor
Vilken är den vanligaste CNC-maskinen som används för att hölja batterier till elbilar?
Höghastighets 5-axliga vertikala fleroperationscentra (VMC) används vanligtvis för batterihus för elbilar. Dessa maskiner erbjuder det stora arbetsutrymme och den höga precision som krävs för att bearbeta tunnväggiga aluminiumstrukturer. De har ofta specialiserade vakuumfixturer för att säkerställa att huset förblir plant och säkert under höghastighetsfräsningsoperationer.
Hur förbättrar CNC-bearbetning bränsleeffektiviteten i bilar?
CNC-bearbetning möjliggör produktion av komponenter med extremt snäva toleranser och överlägsna ytfinisher. Detta minskar den inre friktionen i motorer och växellådor, vilket gör att de kan arbeta mer effektivt. Dessutom möjliggör CNC-tekniken bearbetning av lättviktslegeringar, vilket minskar fordonets totala vikt och förbättrar körsträckan.
Varför är 5-axlig bearbetning att föredra framför 3-axlig för motordelar?
5-axlig bearbetning möjliggör färdigställande av komplexa delar som cylinderhuvuden i en enda uppställning. Detta bibehåller perfekt uppriktning av ventilsäten och styrningar, vilket är svårt att uppnå när en del måste flyttas mellan flera 3-axliga maskiner. Det möjliggör också användning av kortare skärverktyg, vilket minskar vibrationer.
Vilken roll spelar automatisering inom CNC-bearbetning inom fordonsindustrin idag?
Automatiseringen har expanderat bortom enkel detaljlastning. År 2026 använder många CNC-linjer för fordonsindustrin robotarmar för automatiserad inspektion, rengöring och pallhantering. Detta minskar arbetskraftskostnaderna och säkerställer att produktionen fortsätter utan avbrott under lediga skift, vilket är avgörande för att möta de stora volymerna från globala OEM-tillverkare.
Kan CNC-maskiner hantera de nya lättviktskompositerna som används i bilar?
Ja, moderna CNC-maskiner är utrustade med specialiserade diamantbelagda verktyg och högtryckskylsystem som är speciellt utformade för kolfiberförstärkta polymerer (CFRP) och magnesium. Dessa maskiner använder höga spindelhastigheter och specifika dammutsugssystem för att förhindra att slipfibrerna skadar maskinens interna komponenter.
Publiceringstid: 15 april 2026