


Larmlampor för CNC-maskinerär viktiga säkerhetsvarningssignaler vid drift av CNC-maskiner. De varnar operatörerna om utrustningens driftsstatus genom ljudsignal (t.ex. pipsignaler eller varningsljud). Huruvida larmljudet är normalt är direkt relaterat till om utrustningsfel kan upptäckas snabbt och säkerställa säker drift av maskinerna. Onormalt larmljud, såsom inget ljud eller intermittent ljud, påverkar inte bara underhållseffektiviteten utan kan också utgöra en säkerhetsrisk. Den här artikeln förklarar symtomen på onormalt larmljud och ger en systematisk felsöknings- och reparationsprocess för att hjälpa personal för underhåll av utrustningen att effektivt lösa problem och säkerställa stabil drift av maskinerna.
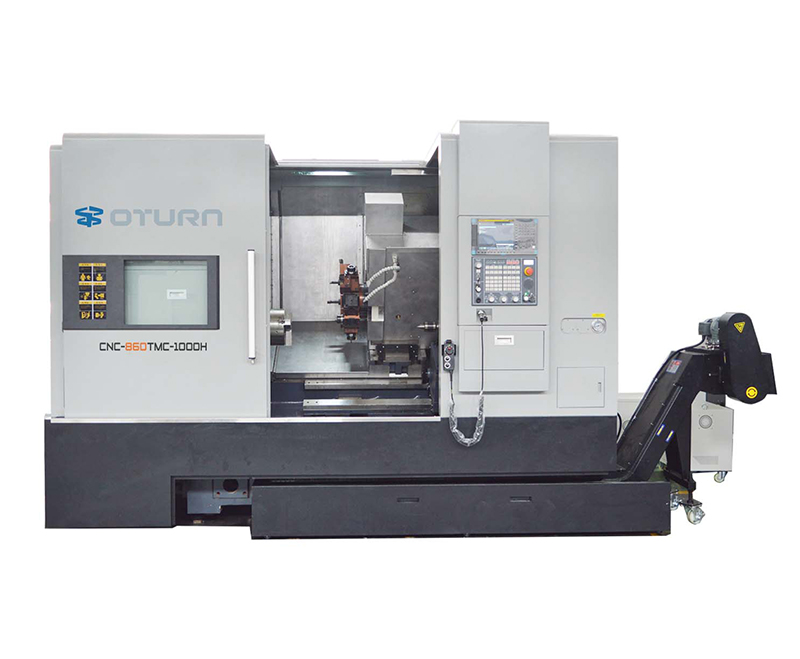
Vanliga symtom och felsökning av onormalt larmljud
Onormalt larmljud manifesterar sig ofta på tre sätt:
· Inget ljud: Detta orsakas vanligtvis av en frånkopplad ljudutgångslänk eller ett problem med strömförsörjningen.
· Brus eller distorsion: Detta orsakas vanligtvis av åldrande eller skador på ljudgenererande komponenter som summer eller högtalare, eller instabil strömförsörjningsspänning.
· Intermittent eller diskontinuerligt ljud: Detta orsakas ofta av dålig kontakt eller en instabil anslutning i signalöverföringsledningen.
Dessutom är det avgörande att fastställa omfattningen av det onormala ljudet. Uppstår problemet endast i specifika larmtillstånd, såsom nödstopp eller överbelastningslarm? Eller är det onormala ljudet gemensamt för alla larm? Om bara vissa larm låter onormalt kan det vara ett problem med larmsystemets logik eller relaterade sensorer. Om alla larm låter onormalt kan det vara ett problem med larmlampans hårdvara eller strömförsörjningssystemet. Att klargöra dessa problem kommer att bidra till att begränsa undersökningens omfattning och spara tid.
Systematiska steg för felsökning av problem med larmljud
1. Kontrollera strömförsörjningen och signalledningarna
Larmlampans ljudmodul måste vara beroende av en stabil strömförsörjning, så den första uppgiften är att verifiera strömförsörjningen. Underhållspersonal bör först stänga av maskinens huvudströmförsörjning och sedan använda en multimeter för att mäta spänningen vid larmlampans strömanslutningar, vanligtvis 24V DC. Om spänningen inte visar någon spänning eller betydande fluktuationer är nästa steg att kontrollera om det finns en trasig säkring eller oxidation på kontaktorns kontakter. En trasig säkring bör bytas ut omedelbart, medan oxiderade kontakter bör slipas med fint sandpapper och dras åt igen för att säkerställa god kontakt.
Spåra sedan signalkabeln som ansluter larmlampan och inspektera kablarna och kontakterna från larmlampans kopplingsplint hela vägen till PLC-utgångsmodulen eller larmstyrenheten. Långvarig vibration avCNC-maskinkan lätt lossa eller skada kabelkontakterna. Skadad skärmning kan också orsaka störningar och signalavvikelser. Kontrollera varje komponent individuellt under underhåll, anslut terminalerna igen och dra åt anslutningsskruvarna för att säkerställa att ledningarna är i gott skick och att skärmningen är intakt.
2. Inspektion av hårdvara och utbyte av ljudkomponenter
Efter att ha kontrollerat att ström- och signalledningarna är normala kan det vara problem med summern eller högtalaren inuti larmlampan. Efter att larmlampan har stängts av, demontera larmlampan och inspektera den ljudande komponenten visuellt för uppenbara skador, såsom ett sprucket membran eller en bränd spole. Om utseendet är normalt, använd en multimeter för att mäta den ljudande komponentens resistans. Ett onormalt resistansvärde (extremt högt eller nära noll) indikerar ett komponentfel.
När du byter ut delar, se till att den nya komponentens spänningsspecifikationer och monteringsmått matchar de gamla. Var noga med polariteten under installationen för att undvika felkoppling, vilket kan orsaka sekundära skador. Att välja kvalificerade delar säkerställer långsiktig och stabil drift av larmlampan.
3. Verifiera PLC-systemparametrar och larmlogik
Om hårdvaran är intakt är nästa steg att verifiera larminställningarna i maskinverktygets styrsystem. Använd PLC-programmeringsgränssnittet eller parameterinställningssidan för att kontrollera om larmljudet är aktiverat. Vissa maskinverktyg tillåter att larmljudet tystas, vilket kan göra att larmlampan är tyst. Det är också viktigt att verifiera att PLC-utgångarna för olika larmtyper fungerar korrekt. Till exempel om PLC-utgången för nödstoppslarmet kan utlösa larmljudet. Om PLC:n inte svarar, kontrollera nödstoppsknappen och relaterade sensorer för att se om det finns ett fel i den främre utlösande komponenten.
Viss utrustning kan justera volymen och frekvensen för larmljudet. Om ljudet är svagt eller förvrängt, återställ standardinställningarna och justera parametrarna för att säkerställa ett tydligt och effektivt ljud.
Funktionsverifiering efter reparation och rekommendationer för rutinunderhåll
Efter reparationer, se till att simulera olika larmscenarier för verifiering, till exempel genom att trycka på nödstoppsknappen eller utföra ett överbelastningstest, för att säkerställa att larmlampan ljuder tydligt och stabilt. Detaljerade register över orsaken till felet och den specifika reparationsprocessen bör inkluderas i utrustningens underhållsfil för referens vid efterföljande underhåll.
För att minska förekomsten av onormala larmljud rekommenderas det att upprätta en regelbunden underhållsplan. Kontrollera larmlampans kabelanslutningar och anslutningsspänning minst en gång i månaden för att förhindra att den lossnar på grund av vibrationer i utrustningen. Dessutom, när du rengörCNC-svarvcenterVar noga med att förhindra att vatten och olja sipprar in i larmlampan och att fukt skadar de ljudande komponenterna. Om komponenterna visar sig vara åldrande är det avgörande att de byts ut i tid för att säkerställa larmsystemets långsiktiga effektivitet.
Genom att etablera en systematisk underhållscykel med "felsökning – reparation – verifiering – förebyggande" kan inte bara tillförlitligheten hos larmlampans ljud förbättras, utan det kan också avsevärt förbättra maskinverktygets övergripande säkerhetsvarningsfunktioner, vilket säkerställer en smidig produktion.
Slutsats
Avvikelser i larmlamporna kan verka små, men de är avgörande för kärnfunktionen i maskinverktygets säkerhetsvarningssystem. Underhållsprocessen bör följa principen "lätt först, svårt sedan, hårdvara först, mjukvara sedan", vilket steg för steg identifierar felpunkten, från strömförsörjningsledningar och signalöverföring till ljudande hårdvaru- och systeminställningar. Endast på detta sätt kan larmlampans ljudfunktion snabbt återställas, CNC-maskinverktygets felresponshastighet förbättras och produktionssäkerheten garanteras. Underhållspersonal måste inte bara behärska vetenskapliga underhållsmetoder utan också regelbundet utföra förebyggande underhåll för att i grunden minska förekomsten av fel och säkerställa säker och effektiv drift av CNC-maskinen.
Publiceringstid: 3 september 2025