


I. Vad är CNC-bearbetningscentret
DeCNC-bearbetningscenterär en högautomatiserad maskin som styrs av datornumerisk styrning och kan utföra flera bearbetningsoperationer med bara en fastspänning. Den koncentrerar funktioner som fräsning, arborrning, borrning och svarvning på en enda enhet, vilket ger den en mängd olika processmetoder.
Huvudkomponenterna i en CNC-bearbetningscentral inkluderar spindeln, kulskruven, styrskenorna, verktygsmagasinet och CNC-styrsystemet.
Spindeln är kärnkomponenten i en CNC-bearbetningscentral och ansvarar för att överföra hastighet och vridmoment till svarvverktyget för att utföra svarvningen. Spindlar kan vara antingen elektriska spindlar eller mekaniska spindlar, och mekaniska spindlar kan vidare kategoriseras som remdrivna eller direktdrivna spindlar. Spindelns förmåga att bibehålla stabilitet vid höga hastigheter säkerställer högprecisionssvarvning och en jämn ytfinish.
Kulskruven har mindre friktion på grund av rullkontakten. Kulskruven är känslig och arbetar exakt, vilket möjliggör exakt kontroll av små rörelser. Den kännetecknas av hög precision, hög effektivitet, lång livslängd, hög styvhet och lågt ljud.
Styrskenan är en anordning som bär, fixerar och styr rörlig utrustning och minskar friktion. Den måste inte bara kunna motstå högt tryck, utan måste också ha utmärkt flexibilitet.
Automatiskt verktygsbyte möjliggör automatiserad verktygshantering och -byte, vilket möjliggör komplex kontinuerlig bearbetning i flera steg.
CNC-styrsystemet är svarvens hjärna, som möjliggör högprecisionsbearbetning av komplexa delar genom programmerade instruktioner.
II. Vilka typer av CNC-bearbetningscenter finns det?
Baserat på deras struktur kan de kategoriseras som vertikal CNC-bearbetningscentral, horisontell CNC-bearbetningscentral och gantry-bearbetningscentral.
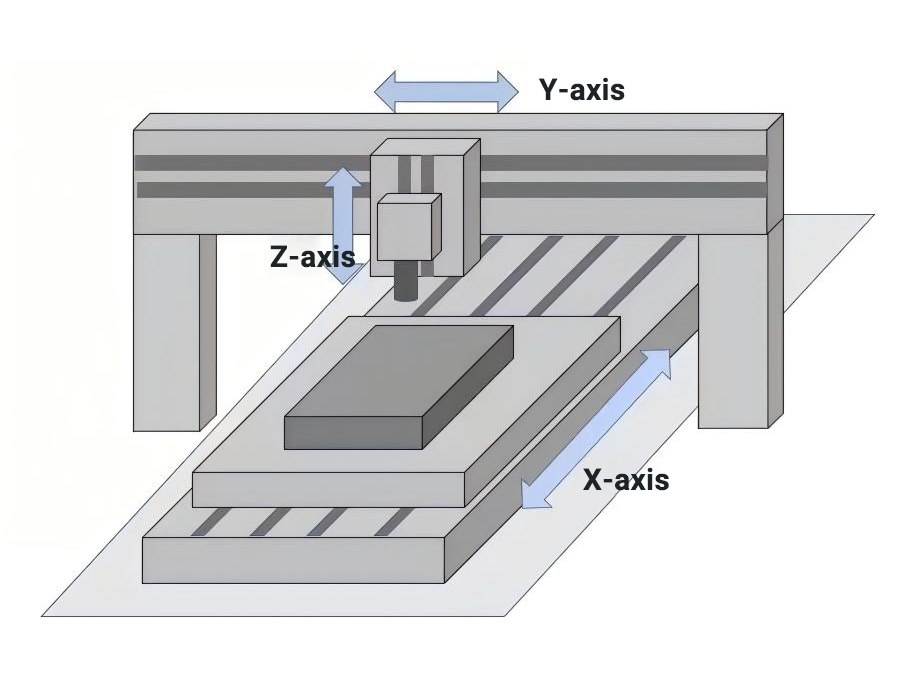
CNC vertikal bearbetningscentralSpindeln är vinkelrät mot arbetsbordet. Arbetsbordet, som håller arbetsstycket, rör sig vanligtvis horisontellt (X- och Y-axlar), medan verktyget rör sig vertikalt (Z-axel) vid bearbetning. Dess kompakta struktur och minimala installationsutrymme gör den lämplig för bearbetning av plattor, skivor och komplexa delar som formar och små höljen. Dess fördel är att den kan uppnå högprecisionsbearbetning även på tunga och långa arbetsstycken. Ibland behövs svarvvätska för att tvätta bort spånor och damm som produceras under svarvningsprocessen för att slutföra svarvningen.
CNC horisontellt bearbetningscenterSpindeln är monterad horisontellt. Förutom de tre X-, Y- och Z-axlarna kan ett horisontellt fleroperationscenter även styra arbetsbordets fyra rotationsaxlar. Denna struktur möjliggör enklare lastning och lossning av arbetsstycken och ger gott om utrymme för spånborttagning. Den är lämplig för lådliknande delar, bilcylinderblock och flygmotorblad.
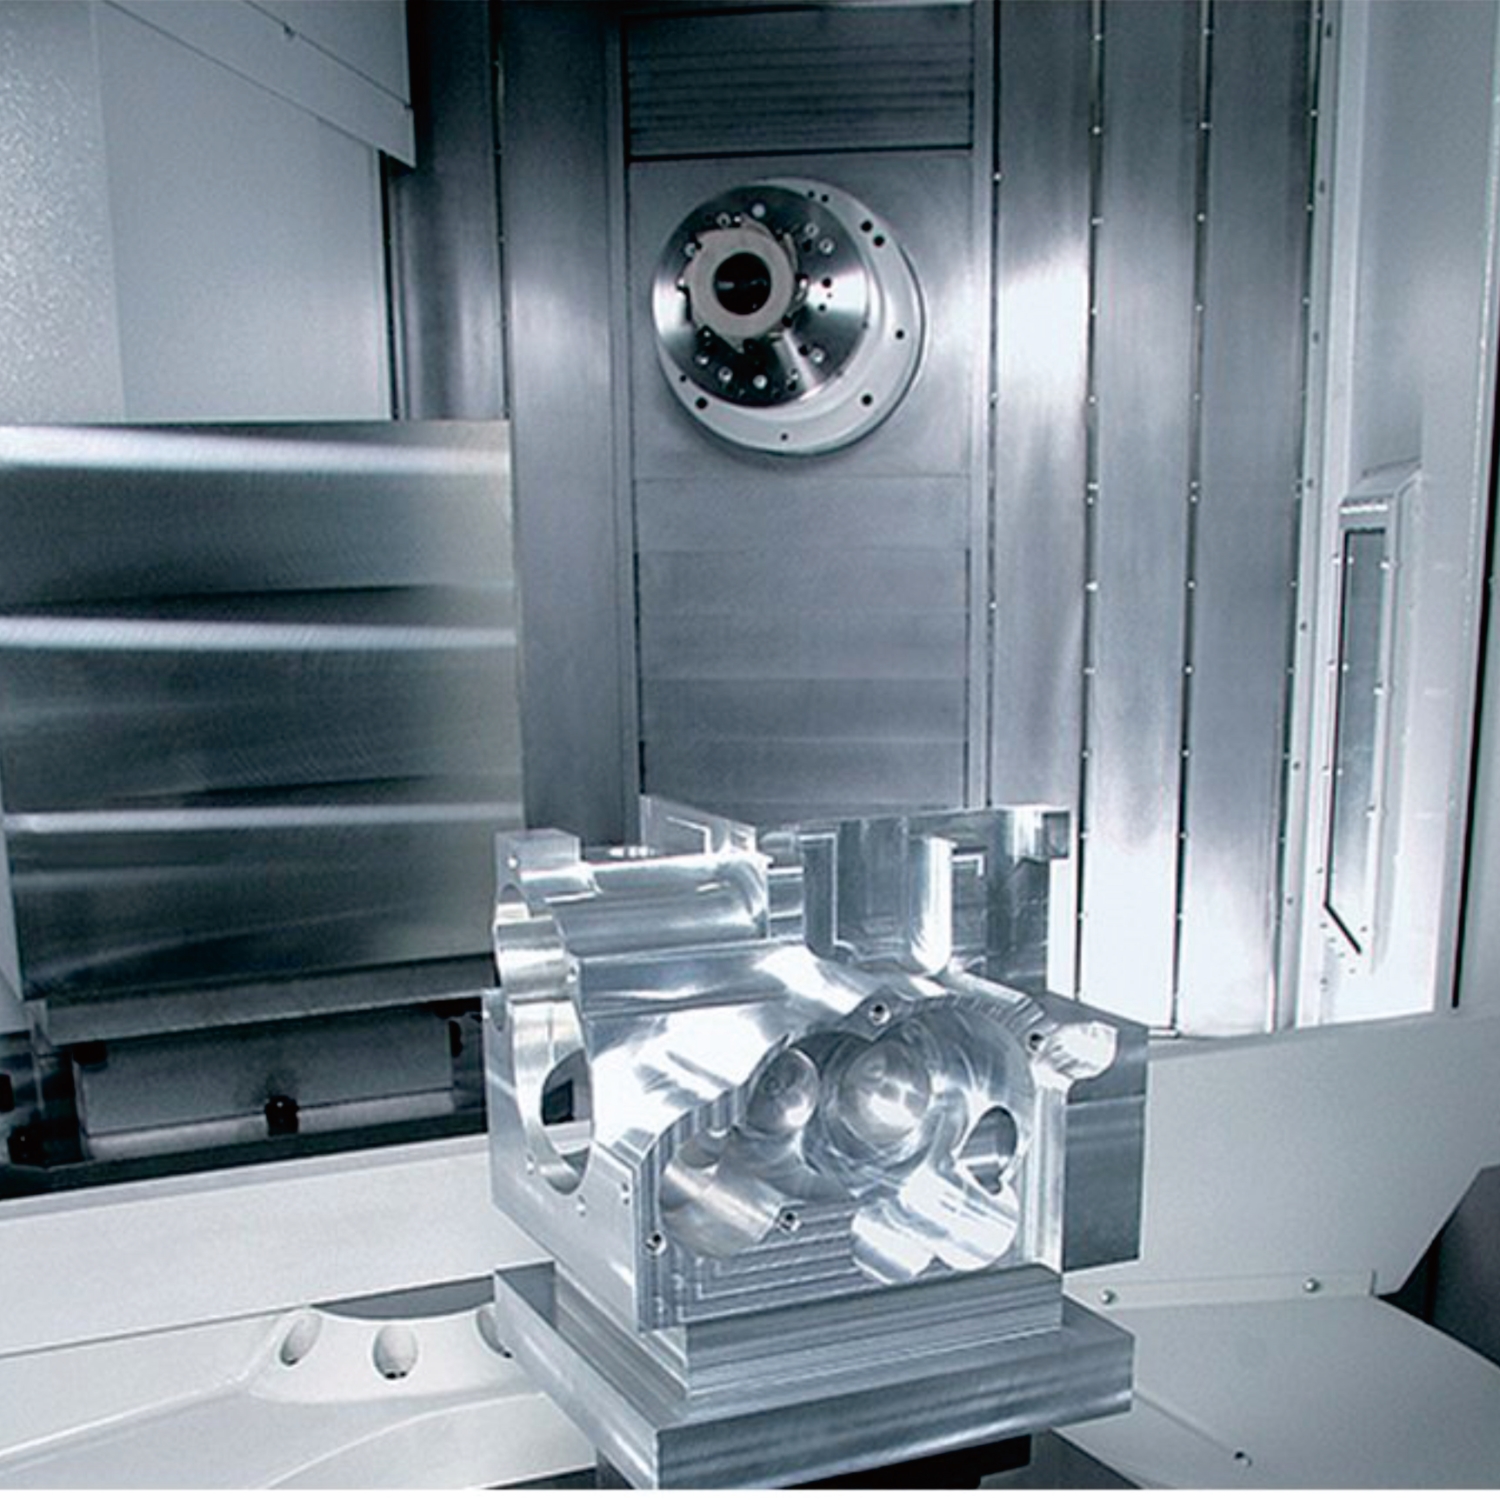
CNC-portalbearbetningscenterEn CNC-portalbearbetningscentral säkrar arbetsbordet och låter maskinhuvudet röra sig i X-, Y- och Z-riktningarna, vilket möjliggör bearbetning av stora och tunga arbetsstycken. Dess karakteristiska egenskap är att spindelstödet fungerar som en portal som sträcker sig över arbetsbordet. Jämfört med andra typer är den stor i storlek och används därför mestadels för bearbetning av stora föremål.
Baserat på antalet axlar kan de kategoriseras som 3-axliga, 4-axliga eller 5-axliga CNC-bearbetningscentra.
3-axlig CNC-bearbetningscenter: Den mest traditionella typen, bestående av tre linjära axlar (X, Y och Z). Lämplig för rutinoperationer, fungerar bra vid bearbetning av plana ytor och enkla tredimensionella delar, men är begränsad vid hantering av komplexa böjda ytor.
4-axlig CNC-bearbetningscenter: Utöver treaxlig modell läggs en roterande axel (antingen A eller B) till. Den fjärde axeln är ett elektriskt delningshuvud som kan rotera 360 grader, installerat på den mobila plattformen. Detta möjliggör automatiserad indexering för fasborrning, fasfräsning och andra uppgifter. Noggrannheten går inte förlorad på grund av den andra fastspänningsprocessen, vilket möjliggör bearbetning av komplexa geometriska former.
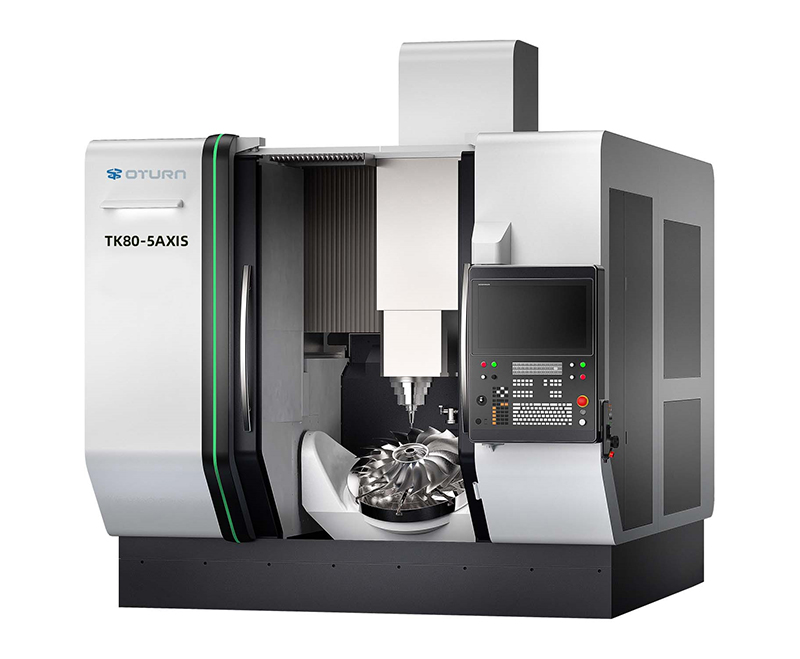
5-axlig CNC-bearbetningscenterUtöver den befintliga treaxliga modellen läggs två roterande axlar (A och B eller C) till. Verktyg och arbetsstycken som kan roteras och lutas möjliggör mer komplex tredimensionell bearbetning. Detta möjliggör kontinuerlig bearbetning av flera ytor och komplexa krökta ytor utan att arbetsstycket behöver spännas fast igen. Att styra flera axlar samtidigt kräver dock mer avancerade programmeringskunskaper.
III. Vilka är egenskaperna hos en CNC-bearbetningscentral?
Högprecisionsbearbetning. CNC-maskincentralen styr automatiskt positionen för verktyg och arbetsstycken, vilket resulterar i mindre avvikelser i färdiga delar jämfört med manuella operationer. Jämfört med numeriskt styrda verktygsmaskiner minskar detta också misstag som orsakas av flera manuella installationer.
Minskade kostnader och förbättrad effektivitet. Verktygsbyte kräver ofta fysiska kostnader och tidskostnader, medan CNC-bearbetningscentraler kan byta verktyg automatiskt. Den automatiska verktygsväxlaren gör att spindeln kan bytas i en enda uppställning, vilket möjliggör flera bearbetningsfunktioner.
Ökad säkerhet. Verktygen och skären som används i maskinverktygen är mycket tunga och vassa och kräver varsam hantering. Därför byts verktyg och skär automatiskt, vilket avsevärt minskar operatörens ansträngning. Detta minskar olyckor orsakade av manuell hantering och skyddar operatörens säkerhet.
IV. Slutsats
CNC-bearbetningscenter anses vara den mest exakta formen av tillverkning, eftersom det möjliggör exakt kontroll av materialtoleranser, ytfinish och detaljkvalitet. Det erbjuder också högre hastighet och effektivitet, samt lägre produktionskostnader, än traditionella bearbetningsmetoder. Med ett brett utbud av tillämpningar har CNC-bearbetningscenter blivit ett viktigt verktyg inom många branscher, och dess användning växer snabbt. Det blir också alltmer populärt på grund av dess förmåga att producera komplexa delar snabbt och exakt.
OTURN har 16 års erfarenhet på utländska marknader. Vi erbjuder CNC-maskiner tillverkade av ledande kinesiska tillverkare av verktygsmaskiner, tillsammans med kompletta drifttjänster.
Publiceringstid: 26 sep-2025