


Dehorisontell bearbetningscentralär lämplig för bearbetning av delar med komplexa former, många bearbetningsinnehåll, höga krav, flera typer av vanliga maskinverktyg och många processutrustningar, och flera fastspänningar och justeringar för att slutföra bearbetningen.
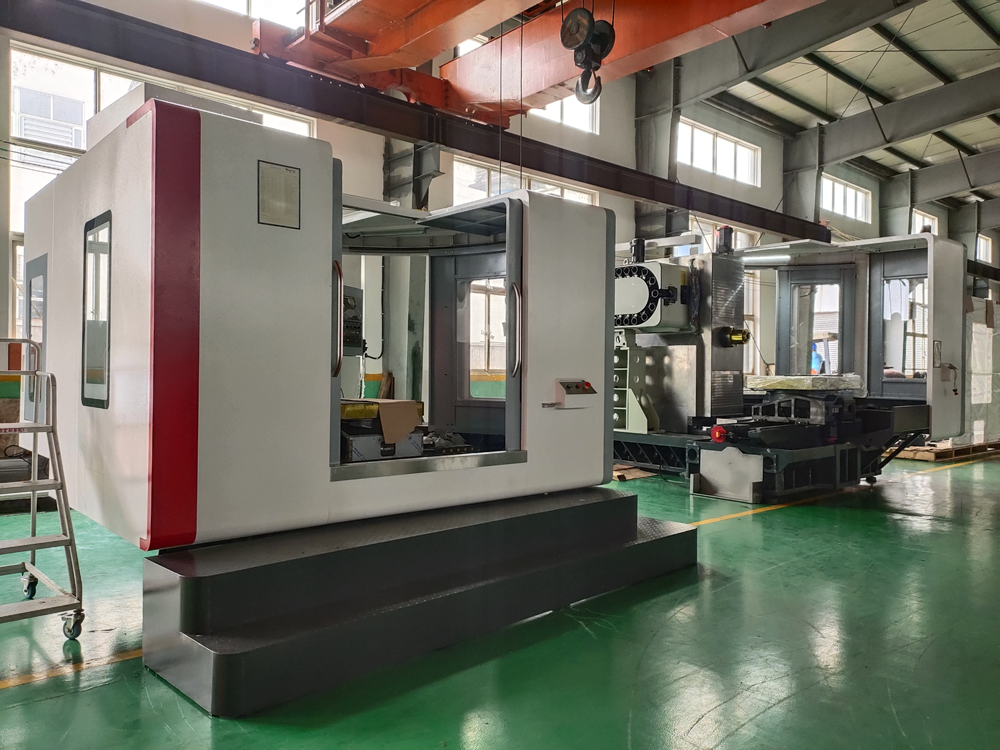
De viktigaste bearbetningspunkterna är följande:
Delar med både plana ytor och hål
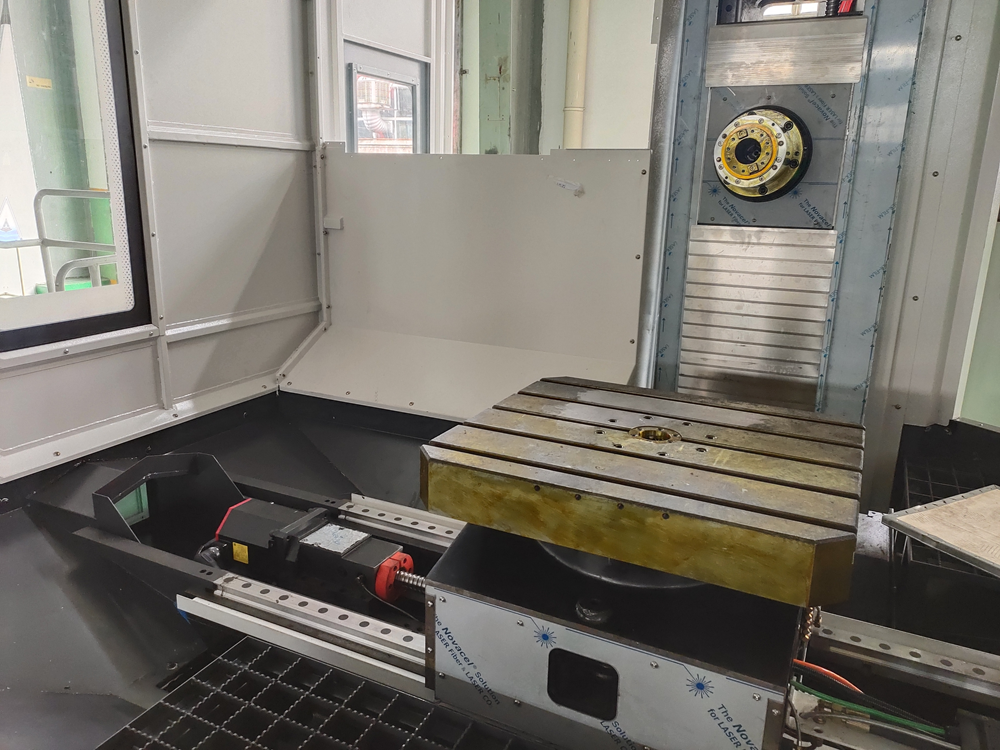
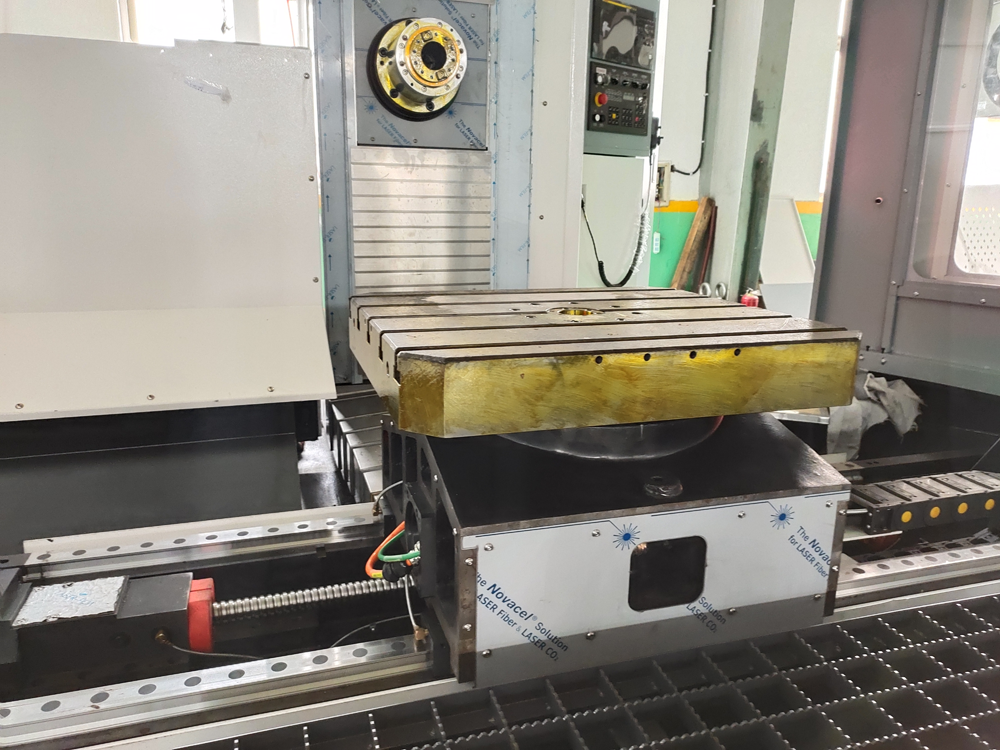
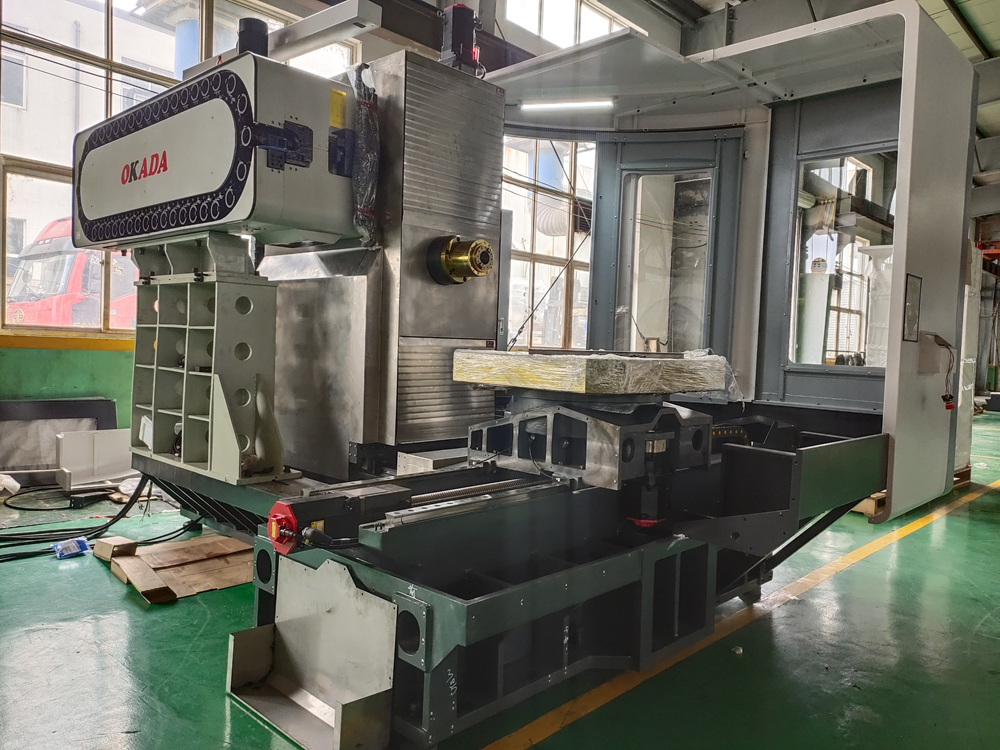
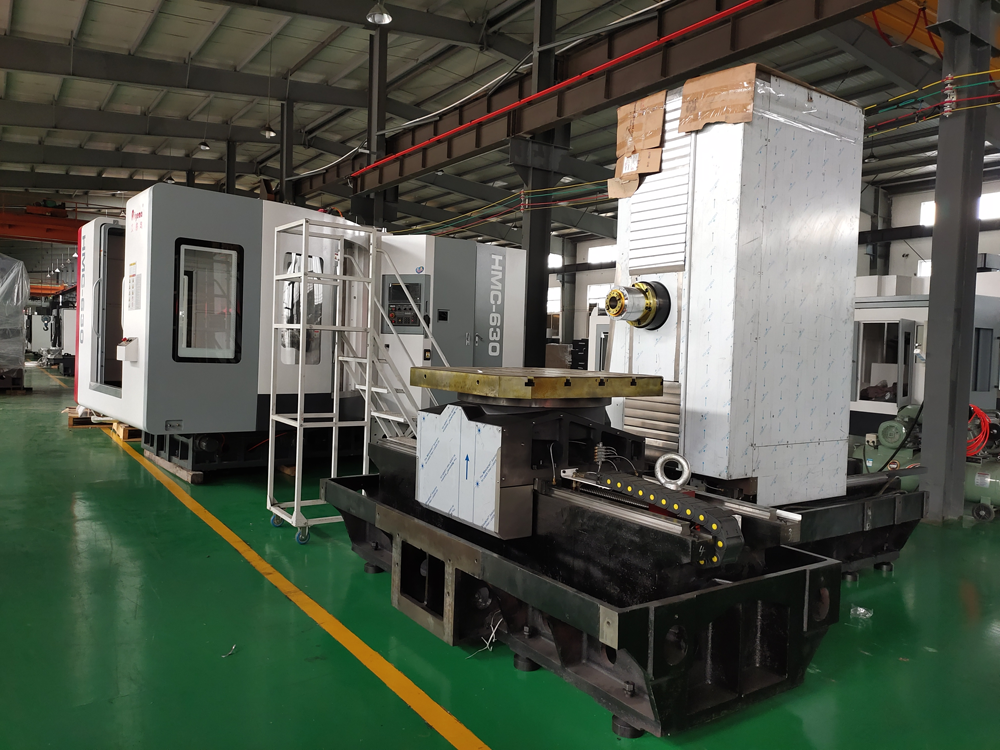
Det horisontella dubbelbordetbearbetningscenterhar en automatisk verktygsväxlare. I en enda installation kan den slutföra fräsning av detaljens yta, borrning, urborrning, brotschning,fräsning och gängningav hålsystemet. De bearbetade delarna kan vara på ett plan eller på olika plan. Därför är detaljer med både plan och hålsystem bearbetningsobjekt i fleroperationscentret, och de vanligaste är lådliknande delar och platt-, hyls- och plattliknande delar.
1. Låddetaljer. Det finns många låddetaljer. Generellt sett krävs flerstationshålsystem och planbearbetning. Noggrannhetskraven är höga, särskilt formnoggrannheten och positionsnoggrannheten är strikta. Vanligtvis krävs fräsning, borrning, expansion, urborrning, brotschning, försänkning och gängning. I väntan på arbetsstegen krävs många verktyg, det är svårt att bearbeta på vanliga verktygsmaskiner, antalet verktygssatser är stort och noggrannheten är inte lätt att garantera. Den sista installationen av fleroperationscentret kan slutföra 60%-95% av processinnehållet i en vanlig verktygsmaskin. Delarnas noggrannhet är god, kvaliteten är stabil och produktionscykeln är kort.
2. Skivor, hylsor och plattdelar. Det finns plan, krökta ytor och hål på ändytorna av sådana delar, och vissa hål är ofta fördelade i radiell riktning. Vertikal bearbetningscentral bör väljas för skiv-, hyls- och plattdelar vars bearbetningsdelar är koncentrerade på en enda ändyta, och horisontell bearbetningscentral bör väljas för delar vars bearbetningsdelar inte är på ytan i samma riktning.
3. Specialformade delar avser delar med oregelbunden form, såsom fästen och växelgafflar. De flesta av dem är blandad bearbetning av punkter, linjer och ytor. På grund av den oregelbundna formen kan vanliga verktygsmaskiner endast använda principen om processspridning för bearbetning, vilket kräver mer verktyg och längre cykler. Genom att utnyttja egenskaperna hos flerstations punkt-, linje- och ytblandad bearbetning i fleroperationscentret kan de flesta eller till och med alla procedurer slutföras.
Publiceringstid: 13 december 2021