


Introduktion
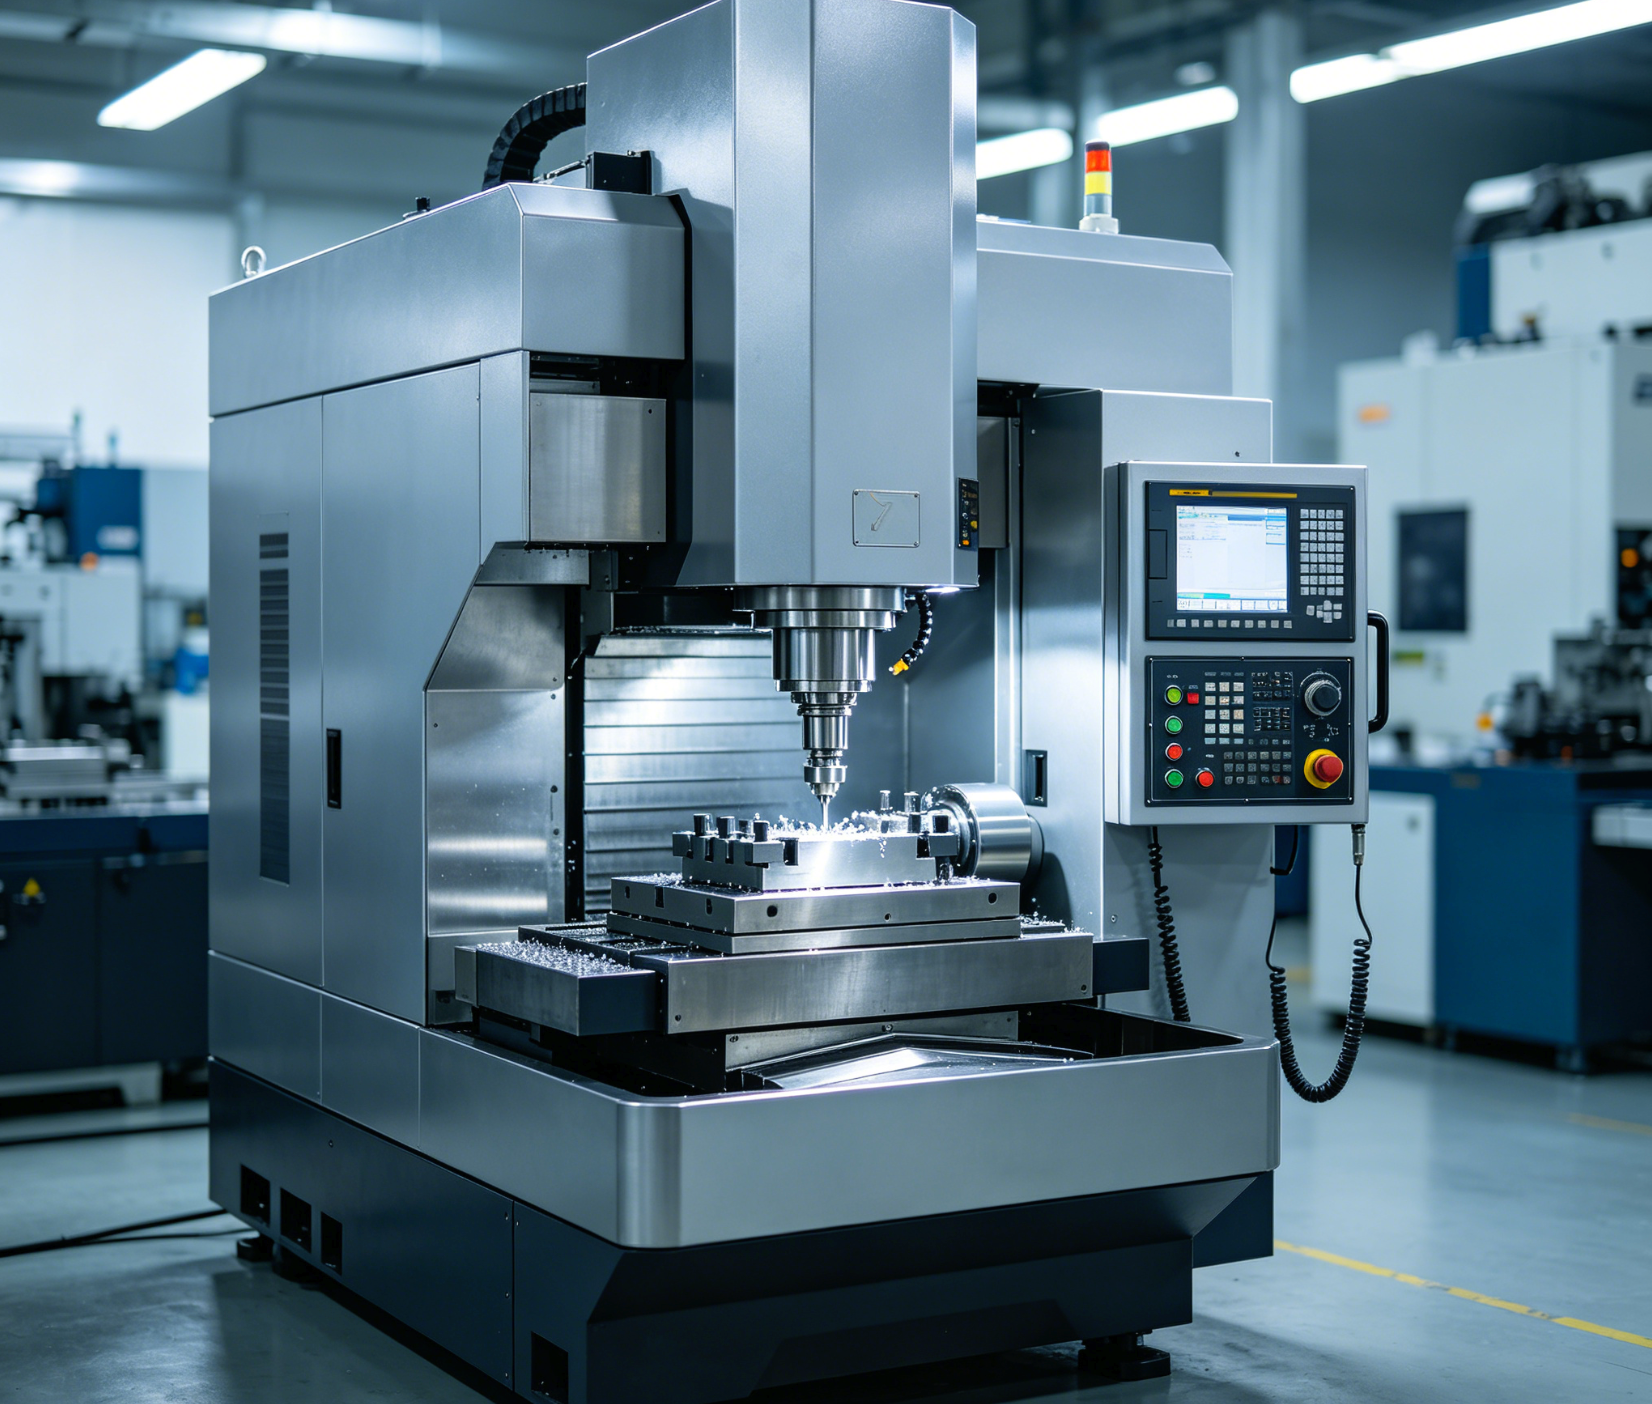
För verkstäder som bearbetar överdimensionerade plåtar, formar, ramar och strukturkomponenter är maskinarkitekturen lika viktig som spindelkraften. Gantry-CNC-maskiner är konstruerade för att hantera långa, tunga och svårstödda arbetsstycken genom att använda en överliggande brygga som ger ett större arbetsområde och bättre styvhet än konventionella C-ramskonstruktioner. Detta gör dem särskilt effektiva när detaljstorlek och vikt börjar utmana noggrannhet, stabilitet och arbetsflödeseffektivitet. Diskussionen som följer förklarar hur gantry-konstruktion stöder storskalig bearbetning, var den överträffar vanliga vertikala maskiner och vilka produktionsförhållanden som gör den till det mer praktiska valet.
När Gantry CNC-maskiner är rätt val
Den grundläggande arkitekturen förCNC-bearbetningdikterar de fysiska gränserna för vad en tillverkare kan producera. Traditionella vertikala fleroperationsmaskiner (VMC) använder vanligtvis en C-ramskonstruktion, vilket i sig begränsar arbetsstyckets storlek och vikt. Gantry-CNC-maskiner löser dessa begränsningar genom att använda en överliggande bryggstruktur som sträcker sig över arbetsbordet. Denna design frikopplar bearbetningsområdet från det begränsande halsdjupet hos en C-ram.
Tillverkareövergår generellt till portalsystem vid hantering av arbetsstycken som är längre än 2 000 mm eller väger mer än 5 000 kg. Genom att stödja spindeln på en robust tvärbalk över två pelare fördelar portalmaskiner skärkrafterna symmetriskt. Denna strukturgeometri förhindrar den nedböjning och vibration som annars skulle äventyra måttnoggrannheten på massiva delar.
Produktionsstorlek, delvikt och arbetsflödesbehov
Beslutet att använda en portalmaskin beror ofta på samspelet mellan detaljmassa och dynamisk positionering. I portalkonstruktioner med fast bord förblir arbetsstycket stationärt medan bryggan rör sig längs X-axeln. Denna konfiguration gör att maskinen kan stödja extrema bordsbelastningar – ofta överstigande 10 000 kg per kvadratmeter – utan att servomotorerna behöver accelerera eller retardera detaljens massiva vikt. Följaktligen förblir maskinens dynamiska respons konsekvent oavsett om den skär en lätt kompositpanel eller en solid stålformbas.
Arbetsflödeskrav dikterar också användningen av storformatsportalsystem. Anläggningar som använder pendelbearbetning kan dela upp det stora arbetsbordet i separata zoner. Medan spindeln arbetar på ett arbetsstycke i en zon kan operatörerna säkert ladda, lossa eller inspektera en detalj i den intilliggande zonen. Denna kontinuerliga drift minskar spindelns stilleståndstid avsevärt och förbättrar den totala utrustningens effektivitet (OEE).
Industrier som använder storformatsportal-CNC-maskiner
Flygindustrin är starkt beroende av CNC-portalmaskiner för att fräsa strukturkomponenter som vingbalkar, flygkroppsskott och landningsställsdelar. Dessa komponenter kräver ofta kontinuerlig5-axlig bearbetningöver längder över 10 meter, vilket kräver ett arbetsområde som endast ett rörligt portalsystem kan tillhandahålla samtidigt som snäva toleranser inom flyg- och rymdteknik bibehålls.
Inom energisektorn kräver produktionen av vindturbinnav, generatorhus och värmeväxlarrörsplåtar tung materialavverkning på massiva smidesstycken. Portalmaskiner utrustade med högmomentspindlar och rätvinkliga huvuden gör det möjligt för tillverkare att borra och fräsa dessa överdimensionerade komponenter i en enda uppställning. På liknande sätt använder fordonsverktygsindustrin dessa maskiner för att skulptera stora stansformar och formsprutningsformar, där överlägsen ytfinish och volymetrisk noggrannhet är avgörande.
Viktiga designfunktioner hos gantry CNC-maskiner
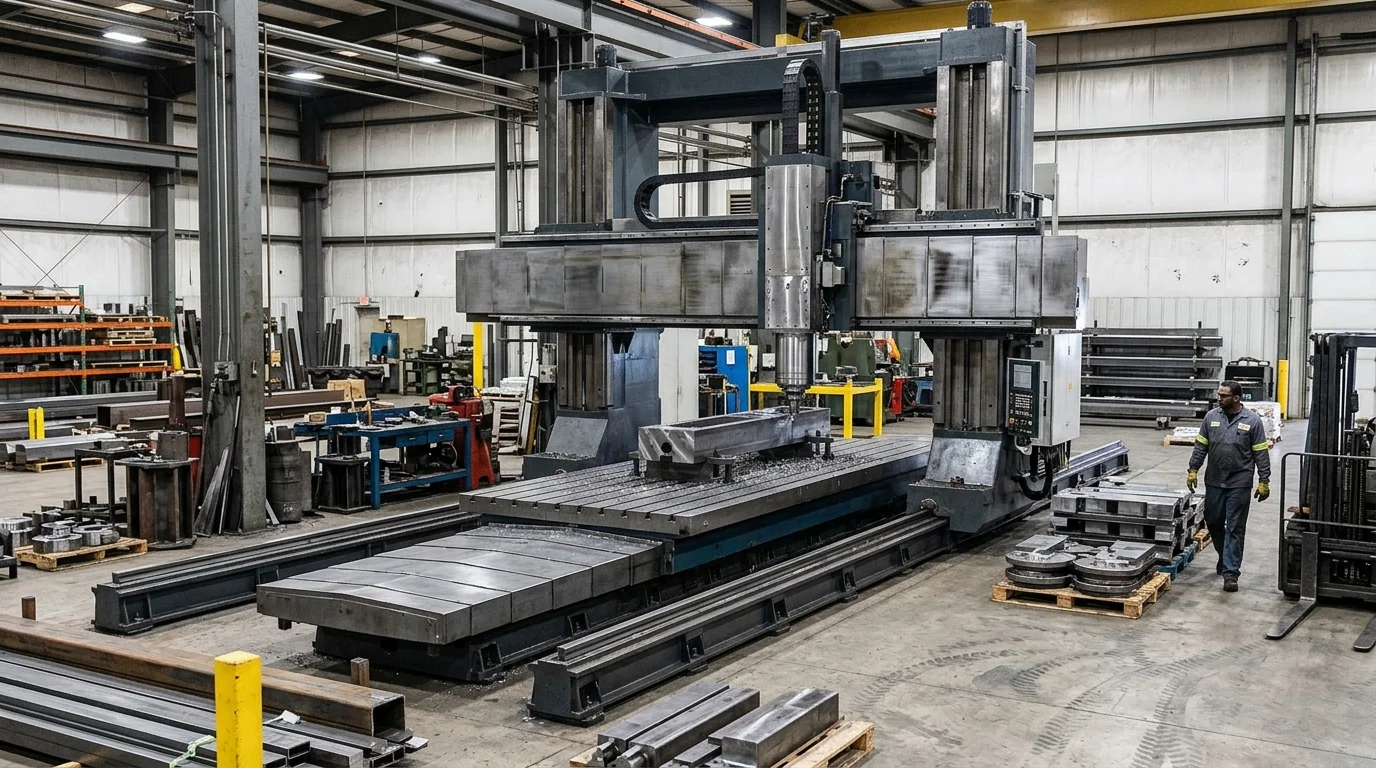
Prestandan hos en CNC-portalmaskin är direkt kopplad till dess konstruktionsteknik. Till skillnad från vanliga fräsmaskiner måste portalplattformar bibehålla styvhet över stora spännvidder. För att uppnå detta använder tillverkare finita elementanalys (FEA) för att optimera gjutkonstruktionerna för pelare, tvärbalk och bas, vilket säkerställer att maskinen kan absorbera de harmoniska vibrationer som genereras vid tung materialborttagning.
Även med massiva strukturkomponenter uppnår moderna portalmaskiner imponerande dynamisk prestanda. Avancerad linjärmotorteknik och dubbeldrivna servosystem gör att dessa tunga maskiner kan nå snabba förflyttningshastigheter på upp till 30 meter per minut, vilket säkerställer effektiv verktygspositionering över långa avstånd.
Bryggstruktur, rörelseomfång och bordskonfiguration
Det mest utmärkande kännetecknet för en portalmaskin är dess bryggstruktur, som kan vara antingen fast eller rörlig. En fast portalkonstruktion (rörligt bord) erbjuder överlägsen styvhet eftersom bryggan är stelt förankrad i fundamentet. X-axelns rörelse kräver dock att bordet rör sig fram och tillbaka, vilket innebär att maskinens fotavtryck måste vara mer än dubbelt så långt som dess X-axelslag. Omvänt håller en rörlig portalkonstruktion bordet stationärt, vilket ger ett mycket effektivt förhållande mellan fotavtryck och rörelse, idealiskt för extrema längder (ofta över 4 000 mm i X-axeln).
| Arkitektur | Fotavtryckseffektivitet | Lastkapacitetsgräns | Bästa applikationen |
|---|---|---|---|
| Flyttportal | Hög (Kräver slaglängd + spel) | Praktiskt taget obegränsat (basberoende) | Flygplansbalkar, vindturbinblad |
| Fast gantry (rörligt bord) | Låg (Kräver 2x slaglängd) | Begränsad av servo-/styrningskapacitet | Tunga formar,hög precisiondör |
| Högskenasportal | Maximalt (kolumner integrerade i anläggningen) | Obegränsat | Järnvägsvagnar, massiva rymdstrukturer |
Bordkonfigurationer anpassar maskinen ytterligare till specifika arbetsflöden. T-spårade gjutjärnsbord är standard för tung fräsning, medan vakuumbord ofta integreras för att säkra stora, platta aluminium- eller kompositplåtar inom flyg- och marinindustrin.
Specifikationer som påverkar styvhet och noggrannhet
Styvhet och noggrannhet vid storformatsbearbetning styrs av maskinens styrningar, spindelspecifikationer och värmehanteringssystem. Tunga applikationer kräver vanligtvis lådskenor (glidlagerstyrningar), vilka ger överlägsen vibrationsdämpning och lastbärande kapacitet. För applikationer som prioriterar hastighet och höghastighetskonturering föredras kraftiga rulllinjärstyrningar, eftersom de erbjuder lägre friktion och snabbare acceleration.
Spindelvalet avgör också maskinens kapacitet. Bearbetning av sega legeringar kräver en kugghjulsdriven spindel med högt vridmoment (ofta 22 kW till 45+ kW) med en robust verktygskona som BT50 eller HSK-100. För att bibehålla precisionen över stora rörelseområden måste termisk tillväxt kontrolleras. Funktioner som kylda kulskruvar, spindelkylmantlar och linjära glasskalor med en upplösning på 0,001 mm är avgörande. När den är korrekt utrustad kan en högkvalitativ gantry-CNC-maskin bibehålla en positioneringsnoggrannhet på ±0,015 mm över en full 5-metersrörelse.
Gantry CNC-maskiner jämfört med andra CNC-maskintyper
Att välja rätt maskinarkitektur kräver utvärdering av den specifika geometrin och hanteringskraven för de delar som tillverkas. Medan vertikala fleroperationscentra (VMC), horisontella fleroperationscentra (HMC) och horisontella borrfräsar (HBM) utmärker sig i specifika scenarier, innebär de allvarliga begränsningar när arbetsstycket skalar bortom deras inneboende designgränser.
En standard C-rams VMC når vanligtvis en maximal X-axelrörelse på cirka 1 500 mm till 2 000 mm. Att flytta en C-ramskonstruktion bortom denna gräns resulterar i ett överdrivet strukturellt överhäng, vilket leder till oacceptabel nedböjning vid spindeln. Portalmaskiner eliminerar detta överhäng helt och hållet, vilket ger en stabil och stödd skärplattform oavsett X- eller Y-axelns position.
När en gantry-CNC-maskin är det bättre alternativet
En gantry-CNC-maskin är det optimala valet när man arbetar med delar som är exceptionellt långa, breda och plana. Till exempel är det praktiskt taget omöjligt att bearbeta ett 3 x 2 meter stort vakuumbord i aluminium eller en massiv stålbottenplatta på en vanlig VMC på grund av begränsningar i Y-axelns hals. Medan en HBM teoretiskt sett skulle kunna bearbeta en lång del, är det farligt, tidskrävande och mycket känsligt för vibrationer att sätta upp en plan platta vertikalt på en vinkelplatta.
Dessutom är portalkranar överlägsna när åtkomst uppifrån krävs för tunga komponenter. Den öppna designen gör det möjligt för traverskranar att sänka smides- eller gjutgods tunga i flera ton direkt på arbetsbordet. Denna obehindrade åtkomst minskar riggningstiden avsevärt och förbättrar säkerheten jämfört med att manövrera tunga delar in i det slutna höljet i en HMC.
Kärnjämförelsepunkter: Fotavtryck, kapacitet, kostnad och precision
För att tydligt avgränsa de operativa skillnaderna är det avgörande att jämföra gantrymaskiner med standard VMC:er och HBM:er utifrån primära anläggningsbegränsningar: fotavtryck, kapacitet, kostnad och precision.
| Maskintyp | Max X-axelkapacitet | Fotavtryck kontra arbetsutrymme | Baskostnadsintervall (USD) | Typisk volymetrisk precision |
|---|---|---|---|---|
| C-frame VMC | ~2 000 mm | Måttlig | 60 000–150 000 dollar | Utmärkt på små delar |
| Horisontell borrkvarn | ~4 000+ mm | Stor | 300 000 dollar – 800 000 dollar+ | Hög (optimerad för djupborrning) |
| Flyttbar CNC-portal | 10 000+ mm | Mycket effektiv | 250 000 dollar – 1 000 000 dollar+ | Utmärkt över stora plana ytor |
Medan den initiala kapitalutgiften för en CNC-portalmaskin är hög, är dess fotavtryckseffektivitet oöverträffad för långa detaljer. En rörlig portalmaskin kräver bara golvyta som är något större än dess maximala X-axelrörelse, medan VMC:er med rörligt bord och fasta portaler kräver dubbelt så mycket golvyta för att rymma bordets förflyttning. Precisionen på en portal är optimerad för plan noggrannhet över stora ytor, vilket gör den överlägsen för konturering av massiva formar jämfört med en HBM, som är optimerad för djuphålsuppriktning och flersidig åtkomst.
Hur man väljer och implementerar en CNC-portalmaskin
Att anskaffa en storformats CNC-portalmaskin är ett komplext ingenjörsprojekt som sträcker sig långt utöver inköpsordern. Till skillnad från mindre VMC:er som kan levereras, nivelleras och startas inom några dagar kräver portalsystem rigorösa anläggningsförberedelser och exakt logistisk samordning.
Implementeringstiden för en specialanpassad eller halvanpassad portalmaskin sträcker sig ofta över 6 till 12 månader. Denna ledtid är nödvändig inte bara för tillverkningen av maskinen utan också för att genomföra de omfattande förberedelserna på plats som krävs för att stödja utrustning som kan väga upp till 40 000 kg.
Utvärdering av arbetsstyckets storlek, material och toleransbehov
Urvalsprocessen börjar med en rigorös analys av arbetsstyckets maximala dimensioner och de specifika material som ska skäras. Materialet avgör det erforderliga spindelmomentet och hastigheten; höghastighetsfräsning av aluminium kräver spindlar med över 20 000 varv/min, medan bearbetning av Inconel eller härdat verktygsstål kräver spindlar med högt vridmoment och lågt varvtal. Z-axelns spel (avståndet mellan spindelnosen och bordet) måste också noggrant beräknas för att rymma den högsta förväntade delen plus längden på det längsta skärverktyget och verktygshållaren.
Toleranskrav påverkar direkt de erforderliga maskinspecifikationerna. Om en anläggning kräver toleranser av flyg- och rymdkvalitet över ett spann på 6 meter måste maskinen specificeras med volymetrisk felkompensation, linjära glasskalor och omfattande termiska styrsystem. Dessa precisionshöjande funktioner kan öka maskinens baspris med 15 % till 30 %, vilket gör det avgörande att anpassa maskinens specifikationer strikt till tekniska krav snarare än teoretiska maxvärden.
Inköp, installation, underhåll och utbildning
Installation av en CNC-portalmaskin kräver nästan alltid specialiserat grundarbete. Anläggningar måste vanligtvis gräva ut det befintliga golvet och gjuta en isolerad, stålarmerad betongfundament med en tjocklek på mellan 500 mm och över 1 000 mm. Denna grund kräver en härdningstid på minst 28 dagar innan maskinen kan förankras och laserkalibreras. Underlåtenhet att tillhandahålla en tillräcklig grund kommer att resultera i att maskinen sätter sig, vilket permanent äventyrar den geometriska noggrannheten.
När installationen är klar måste underhålls- och utbildningsprotokoll anpassas till maskinens komplexitet. Förebyggande underhållsprogram måste inkludera regelbunden verifiering av synkroniseringen mellan två drivenheter (för att förhindra skevhet i gantrymaskinen), inspektioner av kylsystemet och automatiserade smörjkontroller. Dessutom är operatörsutbildning avgörande. Eftersom en krock på en stor gantrymaskin kan resultera i katastrofala spindelskador och reparationskostnader på tiotusentals dollar, måste operatörerna vara grundligt utbildade i avancerad programvara för verktygsbansimulering och kollisionsundvikande innan de använder spänningsförande delar.
Hur man avgör om en gantry CNC-maskin passar din
Att avgöra om en CNC-portalmaskin är en sund kapitalinvestering kräver en omfattande analys av produktionsflaskhalsar, outsourcingkostnader och långsiktig affärsstrategi. Dessa maskiner representerar ett stort ekonomiskt åtagande och kräver ofta en initial investering som överstiger 300 000 dollar, exklusive anläggningsmodifieringar och avancerade verktyg.
Finansiell motivering bygger vanligtvis på att uppnå höga utnyttjandegrader. Branschreferenser tyder på att en storformatsportalmaskin måste upprätthålla en utnyttjandegrad på minst 70 % för att leverera en konkurrenskraftigavkastning på investeringen(ROI) inom en standardiserad avskrivningsplan på 3 till 5 år. Anläggningar måste utvärdera om deras nuvarande eller prognostiserade ordervolym kan upprätthålla denna driftsnivå.
Beslutskriterier för bearbetning av stora arbetsstycken
Det primära beslutskriteriet är kostnaden och risken som är förknippade med nuvarande metoder för tillverkning av stora delar. Anläggningar som för närvarande lägger ut stora plattor, ramar eller formar på underleverantörer måste beräkna den årliga kostnaden för dessa outsourcade tjänster, med hänsyn till de dolda kostnaderna för logistiska förseningar, fraktkostnader och förlust av kvalitetskontroll. Om den årliga kostnaden för outsourcing närmar sig finansieringskostnaden för en portalmaskin blir det strategiskt gångbart att ta in kapaciteten internt.
Ett annat kritiskt kriterium är installationens effektivitet.
Viktiga slutsatser
- De viktigaste slutsatserna och motiveringen för CNC-maskiner
- Specifikationer, efterlevnad och riskkontroller värda att validera innan du binder dig
- Praktiska nästa steg och förbehåll som läsarna kan tillämpa omedelbart
Vanliga frågor
När bör en tillverkare välja en CNC-portalmaskin?
Välj en CNC-portalmaskin när detaljer vanligtvis är över 2 000 mm långa, över 5 000 kg, eller behöver stabil noggrannhet vid tung skärning.
Varför är gantry-CNC-maskiner bättre för stora arbetsstycken?
Deras bryggstruktur sprider skärkrafterna över två pelare, vilket minskar nedböjning och vibrationer för bättre styvhet, noggrannhet och ytfinish på överdimensionerade delar.
Vilken portaldesign är bättre: rörlig portal eller fast portal?
Rörliga portaler passar mycket långa delar och sparar golvyta. Fasta portaler erbjuder högre styvhet för precisionsbearbetning av tunga gjutformar och verktyg.
Vilka branscher använder vanligtvis CNC-portalmaskiner?
Inom flyg-, energi- och fordonsindustrin används dem för vingstrukturer, turbinkomponenter, generatorhus, stora formar och formsprutning.
Kan OTURN Machinery hjälpa till med gantry-CNC-lösningar för tunga metallbearbetningsdetaljer?
Ja. OTURN levererar gantry- och dubbelpelar-CNC-maskiner med styva strukturer, omfattande konfigurationer och stöd utomlands för formar, flyg- och rymdindustrin, ventiler och andra stora detaljapplikationer.
Publiceringstid: 22 april 2026