


Rörgängsvarv kallas ocksåsvarv i oljelandGängsvarvning avser generellt metoden att bearbeta gängor på ett arbetsstycke med ett formverktyg, huvudsakligen inklusive svarvning, fräsning, gängning, gängslipning, slipning och virvelvindskärning. Vid svarvning, fräsning och slipning av gängor säkerställer maskinens transmissionskedja att svarvverktyget, fräsen eller slipskivan rör sig exakt och jämnt längs arbetsstyckets axel med en stigning för varje varv av arbetsstycket. Vid gängning eller gängning roterar verktyget (gängtapp eller matris) i förhållande till arbetsstycket, och det först formade gängspåret styr verktyget (eller arbetsstycket) till axial rörelse.
Och det vi huvudsakligen siktar på är gängsvarvning med hjälp avrörgängsvarvarGängformningsverktyget eller gängkamverktyget kan användas för att svarva gängor på rörgängsvarven. Gängsvarvning med ett formningssvarvverktyg, den tveksamma verktygsstrukturen är enkel, det är en vanlig metod för småskalig produktion och bearbetning av gängade arbetsstycken. Gängsvarvning med ett gängkamverktyg har hög produktionseffektivitet, men verktygsstrukturen är komplex och den är endast lämplig för svarvning av fintandade kortgängade arbetsstycken i medelstor och storskalig produktion.
Stigningsnoggrannheten hos vanliga svarvar för att svarva trapetsgängor kan generellt bara nå 8-9, men produktionseffektiviteten och noggrannheten hos professionella svarvarCNC-rörgängningsmaskinkommer att förbättras avsevärt.
Rörgängningssvarvmaskinär en horisontell svarv speciellt konstruerad för svarvning av rördelar med stor diameter. Den kännetecknas av en relativt stor genomgående håldiameter på spindeln (vanligtvis över 135 mm) och en chuck fram och bak på spindellådan. , För att underlätta fastspänning och bearbetning av rör eller stänger med stor diameter.
Oljelandsvarvmaskinhar generellt ett stort genomgående hål på spindellådan, och arbetsstycket kläms fast av två chuckar i båda ändar av spindeln för att rotera efter att ha passerat genom det genomgående hålet. Det finns generellt två sätt att mata verktyget: det ena är detsamma som en vanlig svarv med hjälp av en ledarskruv för att driva sliden och verktygshållaren framför bädden; det andra är den plana kammen på sliden i mitten av bädden. Knivens utvändiga gängskärhuvud (se ett automatiskt öppnande och stängande gängskärhuvud) skär in i arbetsstycket och rör sig framåt. Vissa verktygsmaskiner för bearbetning av långa rör har också arbetsstyckesstödanordningar, såsom en mittram, ett verktygsstöd och ett bakre fäste.
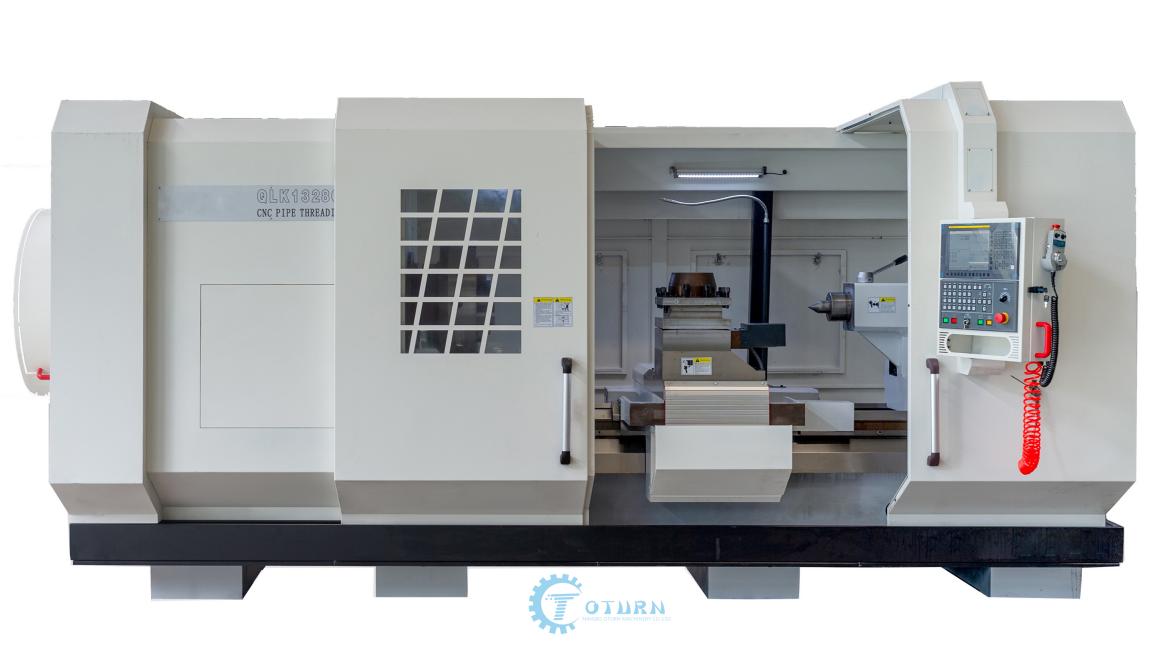
CNC-svarv för rörgängningrekommendera
QLK1315 / QLK1320 / QLK1323 / QLK1325 / QLK1328 / QLK1336 / QLK1345 / QKL1353 / QLK1363
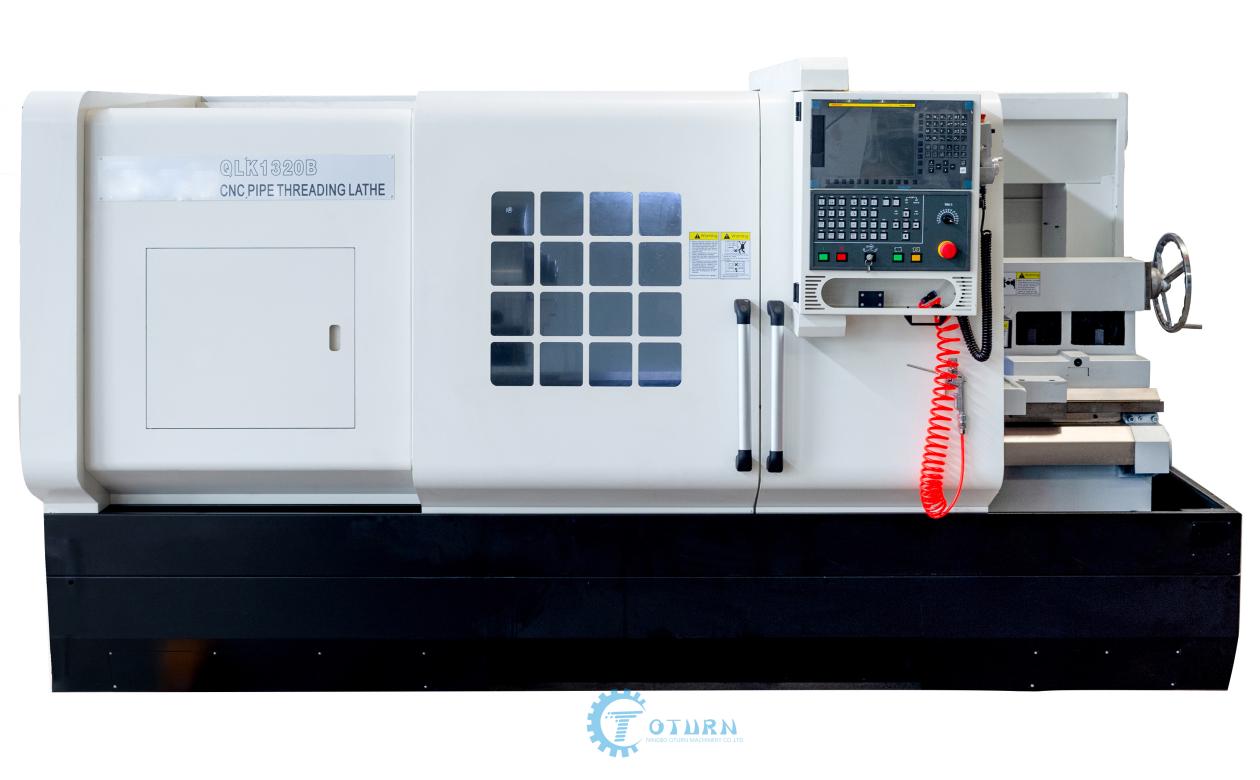
QLK1320
Funktioner hosden höga kvalitetenrörgängningssvarv:
1. Bädden har en original treskiktsväggstruktur, och bakväggen är anordnad med ett 12-graders lutande plan, vilket avsevärt förbättrar maskinverktygets styvhet.
2. Huvudväxelkedjan är graderad växellåda, vilket minskar energiförbrukningen och bullret från verktygsmaskinen.
3. Användningen av separata hydraullådor, central smörjning och kraftfull kylning minskar inte bara spindelns temperatur utan bibehåller även effektivt spindellådans renhet och smörjning.
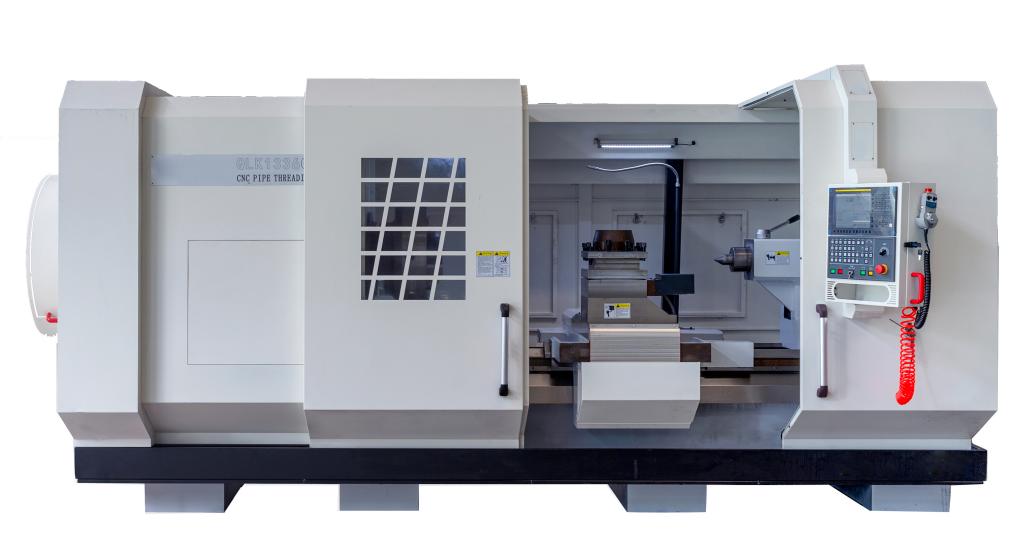
QLK1336
QLK1336CNC-styrning svarv i oljelandär en nydesignad CNC-svarv för rörgängning. Huvuddrivningen är konstruerad för att matcha det nominella frekvensarbetsområdet för den valda spindelservomotorn. Full steglös hastighetsreglering, brett hastighetsregleringsområde, som inte bara uppfyller kraven för höghastighetsgängning, utan också har hög skäreffektivitet och lågt ljud.
Fördelar och fördelar med rörgängningssvarvar
(1) Maskinkropp
Bredden på skenan är 650 mm, materialet är HT300. Ultraljudsfrekvenssläckning uppnås till HRC52. Ytjämnheten är Ra0,63 efter slipning med en högprecisionsslipmaskin. Den har hög precision och slitstyrka. Maskinhuset är en integrerad struktur, vilket avsevärt förbättrar maskinverktygets styvhet.
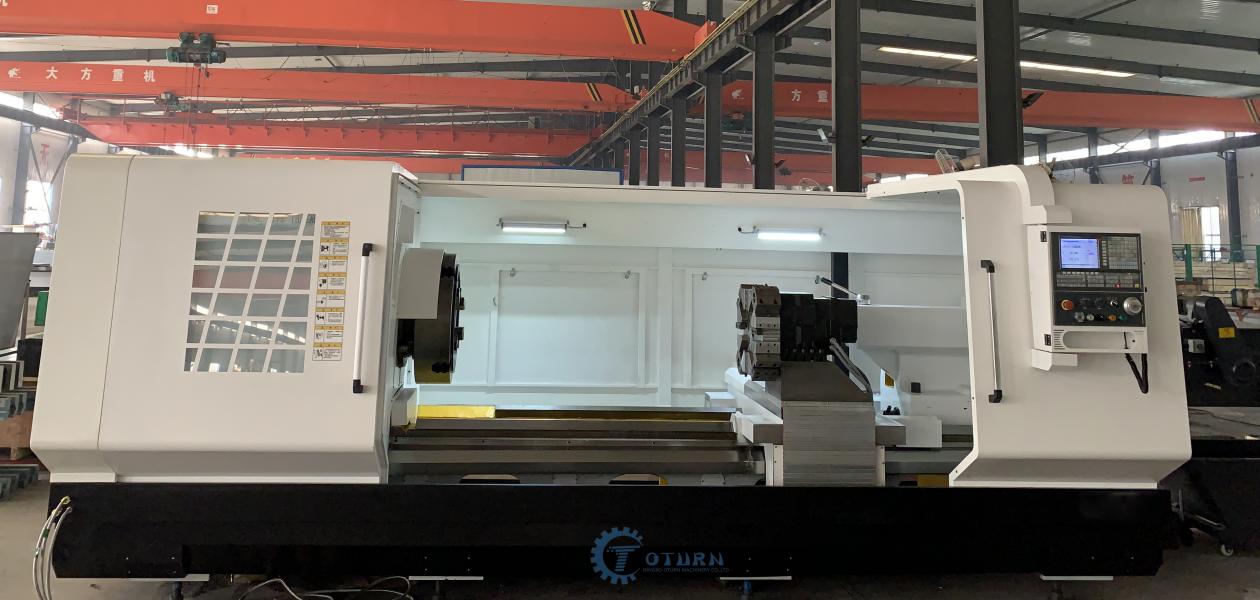
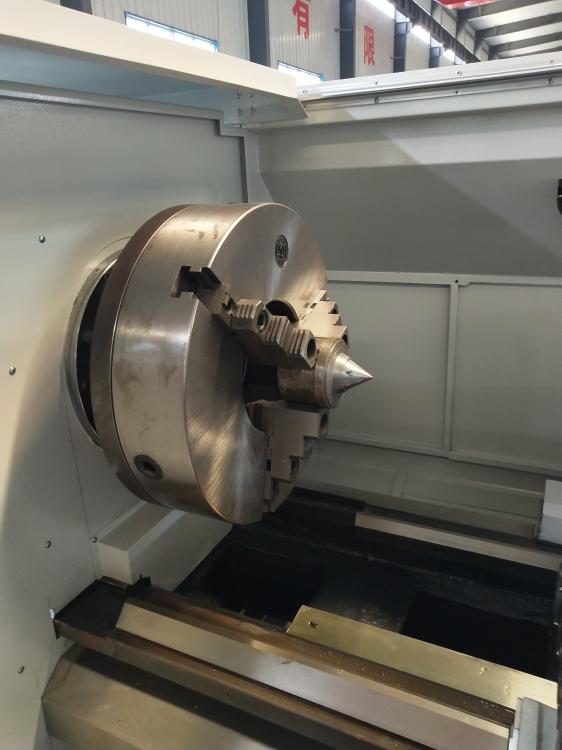
(2)CNC-olja land mvärkarHuvudlåda
Integrerad spindel av växellåda, högeffekts spindelservomotor,
Tvåväxlad växellåda, steglös hastighetsreglering.
Brett utbud av hastighetsreglering, inte bara för att uppfylla kraven för höghastighetsgängning, utan också för att uppnå effektiv skärning. Släckt och precisionsslipning, högkvalitativa lager, för att säkerställa maskinens låga ljudnivå och god ljudkvalitet.
Spindellådan använder stark extern cirkulationskylsmörjning,
minskar inte bara spindelns temperatur, utan bibehåller även spindellådans renhet och smörjning.
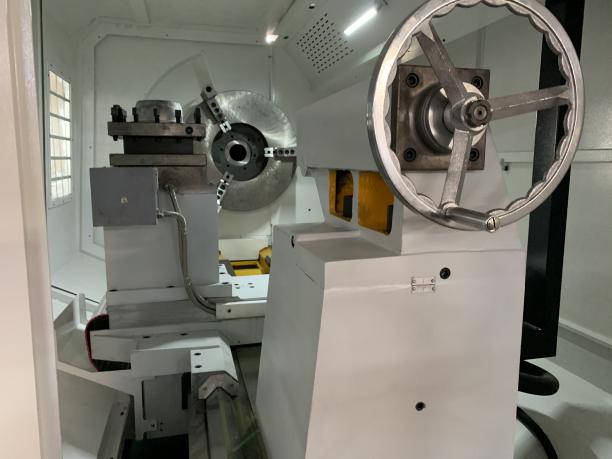
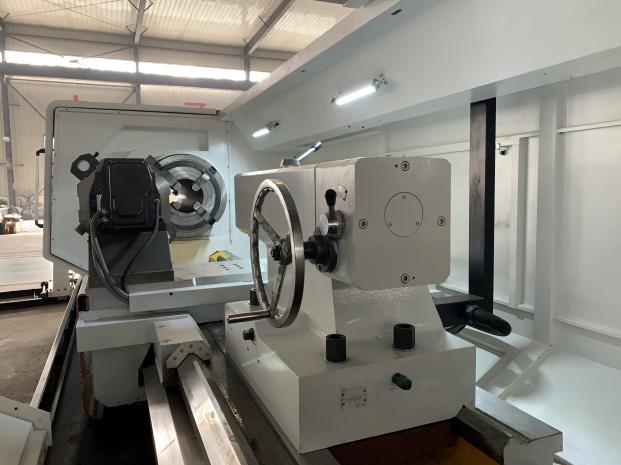
(3) Dubbdocka
Denna maskin är standard med en φ120-dubbdockspindel. Mohs 6# topp.
(4) Dubbelaxlig matning
Både X- och Z-axeln använder högprecisionskulskruvsdirektdrift och förspänningsstruktur för ledarskruven. Precisionskulskruvlager används för positionering och stöd; Z-axelns skruvmutterställ är en integrerad gjutstruktur.
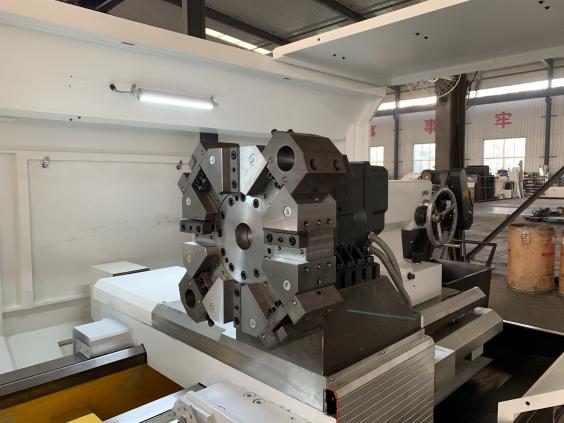
(5) CNC-revolver
Använder (HAK21280) CNC vertikal verktygshållare. Den har egenskaper som hög precision, jämn rotation, enkel användning och så vidare.
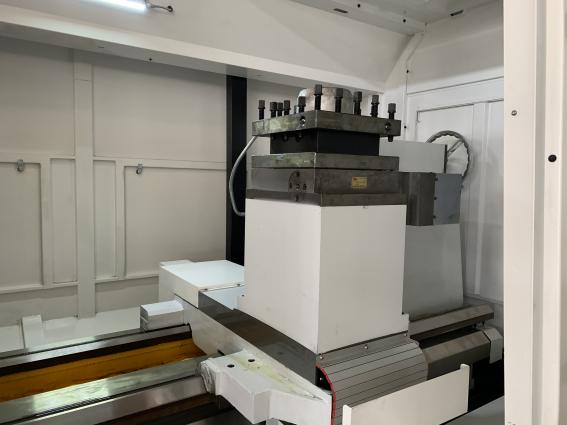
Fyra skäl att väljaCNC-gängning av rörmmaskin ellersvarv för bearbetning i oljeland
1. Densvarv för rörgängahar egenskaper som hög automatiseringsgrad, hög effektivitet och hög precision, brett tillämpningsområde och enkel användning.
2. Sänglådan drivs av en frekvensomvandlingsmotor med steglös hastighetsändring. Spindellager från välkända inhemska tillverkare, trekäftschuckar från välkända inhemska varumärken.
3. Den modulära designen av det numeriska styrsystemet är enkel att felsöka och lätt att underhålla. X- och z-axlarna använder servomotorer med hög effekt, avancerad prestanda och stark tillförlitlighet.
4. Den använder gjuten bäddsadel, glidplatta, rimlig invändig ribblayout, hög precisionskulskruv, hög precision och noggrann transmission.
Bilder på huvuddelar
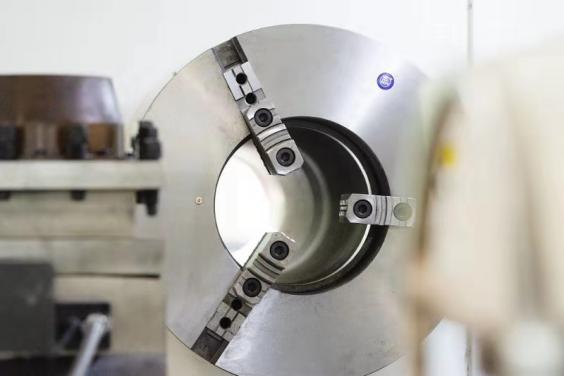
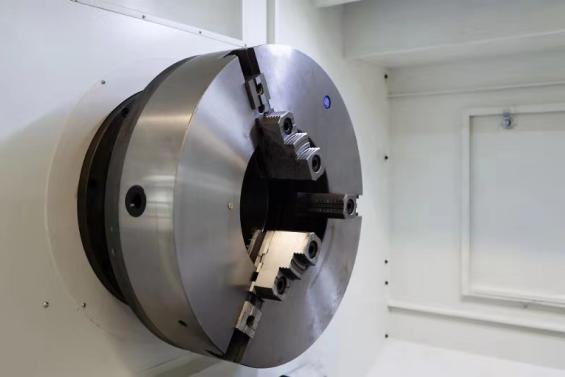
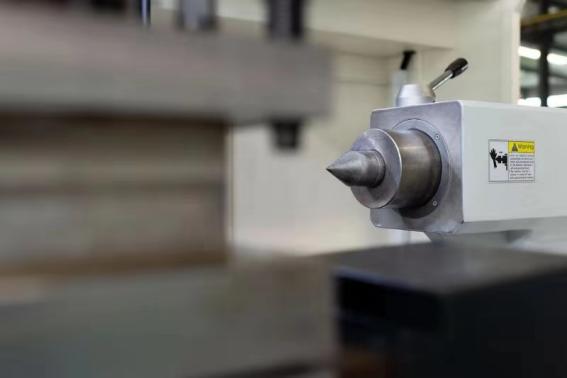
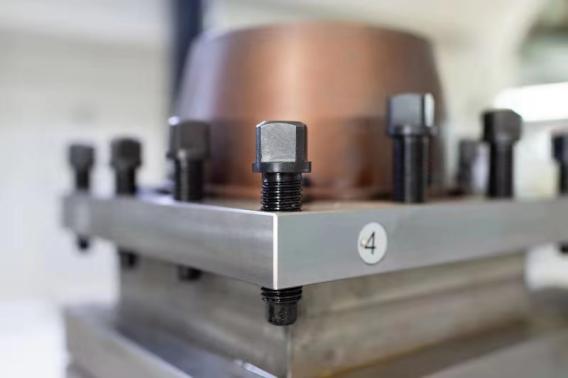
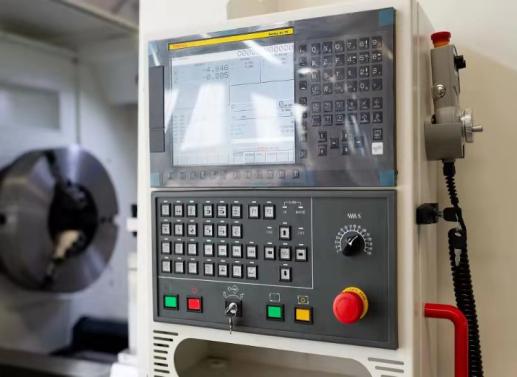
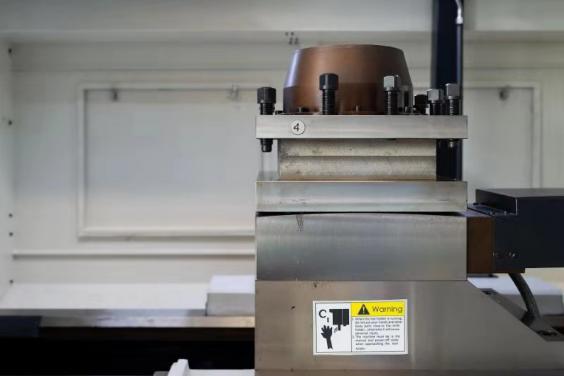
Standardkonfiguration
Elverktygsstolpe med fyra stationer, automatisk centralsmörjning, kylsystem, halvt slutet skyddskåpa.
Denna produkt används ofta i mekaniska bearbetningsoperationer inom maskintillverkning, petroleum, kemi, kol, geologisk prospektering, stadsvattenförsörjning och dränering samt andra industrier.
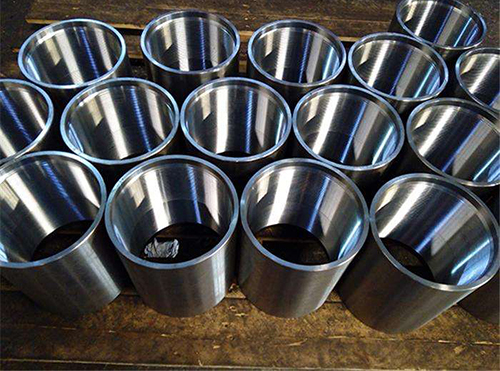
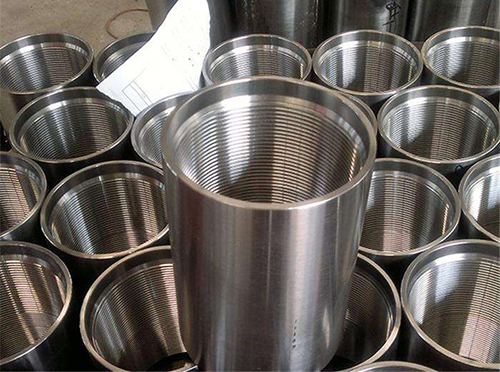
De återstående huvuddelarna inkluderarborrör och kopplingar.
Petroleumindustrin är en industrisektor som utvinner petroleum (inklusive naturolja, oljeskiffer och naturgas) och raffinerar och bearbetar den. Den består av geologisk prospektering av oljefält, oljefältsutveckling och oljeprospektering, transport, raffinering och bearbetning.
Den vanligaste termen för rör inom olje- och gasindustrin är petroleumrör (OCTG). Syftet med petroleumrör kan vara olika: de kan användas för att utvinna eller injicera gas, olja, vatten, ånga etc., och kan delas in i höljen eller rör enligt specifika tillämpningar. Höljen används som ett skyddande lager för att hjälpa oljekällor att motstå erosion av interna eller externa föroreningar för att bibehålla hållbarhet; rör används för att injicera eller utvinna olja.
Rörgängaing verktygsmaskiner används för att bearbeta oljerör, vilka används flitigt inom petroleumindustrin. Det är ett stålrör som används för att transportera olja och naturgas i oljebrunnar. Det installeras i höljet, och olja och gas flödar från oljeröret till brunnshuvudet.
Det finns två storlekar på rörgängor, en är V-formad konisk rörgänga med kupolrund botten med 8 tänder per tum, och den andra är V-formad konisk rörgänga med kupolrund botten med 10 tänder per tum.
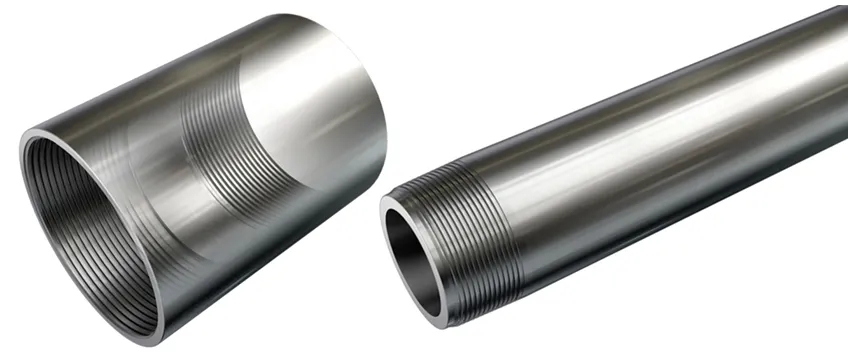
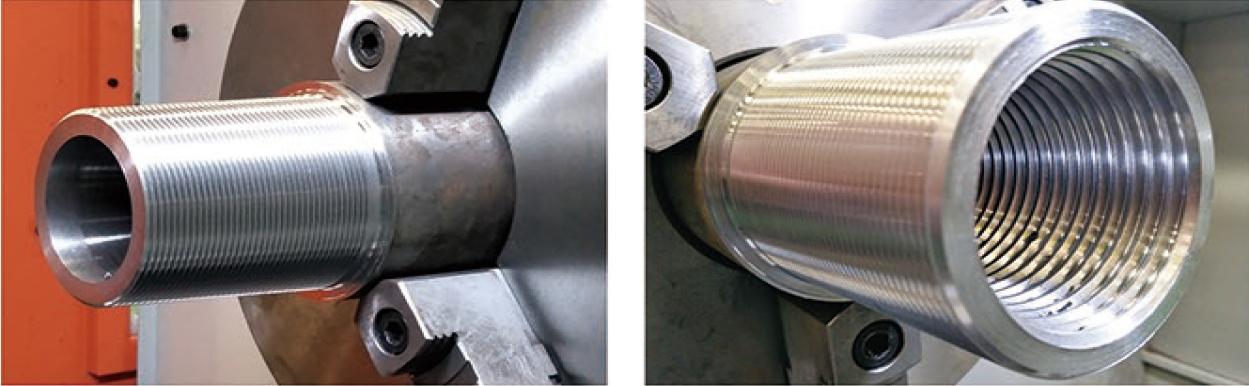
En gänga är ett kontinuerligt utsprång med en förutbestämd tandprofil formad längs en spirallinje på ytan av en cylinder eller kon. Det finns många sätt att bearbeta gängor, och gängning används vanligtvis vid allmän bearbetning. NärbearbetningsgängorPå en horisontell svarv måste rörelseförhållandet mellan arbetsstycket och verktyget säkerställas. I självagängsvarvningAv olika anledningar uppstår problem i en viss länk mellan spindeln och verktyget, vilket orsakar fel vid gängsvarvning och påverkar normal produktion. Detta bör åtgärdas i tid.
Hur man löser problemet med stor ojämnhet, följande är förslag från några erfarna rörgängsvarvar:
1. Vid svarvning med ett svarvverktyg för snabbstål bör svarvhastigheten minskas och svarvolja tillsättas.
2. Öka axelns tvärsnittsarea och minska utdragslängden (eftersom axeln inte är tillräckligt styv är den benägen att vibrera under skärning)
3. Minska svarvverktygets längsgående främre vinkel och justera spelet för skruvmuttern på den mellersta glidplattan (svarvverktygets längsgående främre vinkel är för stor, och spelet för den mellersta glidskruvmuttern är för stort, vilket lätt kan orsaka att verktyget lossnar)
4. Vid höghastighetsgängsvarvning är svarvtjockleken för det sista snittet generellt större än 0,1 mm, och spånorna utmatas vinkelrätt mot axelriktningen (närhöghastighetsgängsvarvning, svarvtjockleken är för liten eller spånorna matas ut i snett riktning, är det lätt att dra i gängflankerna).
5. Använd högkvalitativ gängtappningsolja eller svarvolja som innehåller extremt tryckmedel.bearbeta trådenav arbetsstycket genom svarven. Användning av speciell metallbearbetningsolja kan kompensera för problemet med dålig noggrannhet och låg effektivitet.
Publiceringstid: 21 sep-2021