


Skillnaden mellan en vertikal svarv och en vanlig svarv är att dess spindel är vertikal. Eftersom arbetsbordet är i ett horisontellt läge är den lämplig för bearbetning av tunga delar med stora diametrar och korta längder.
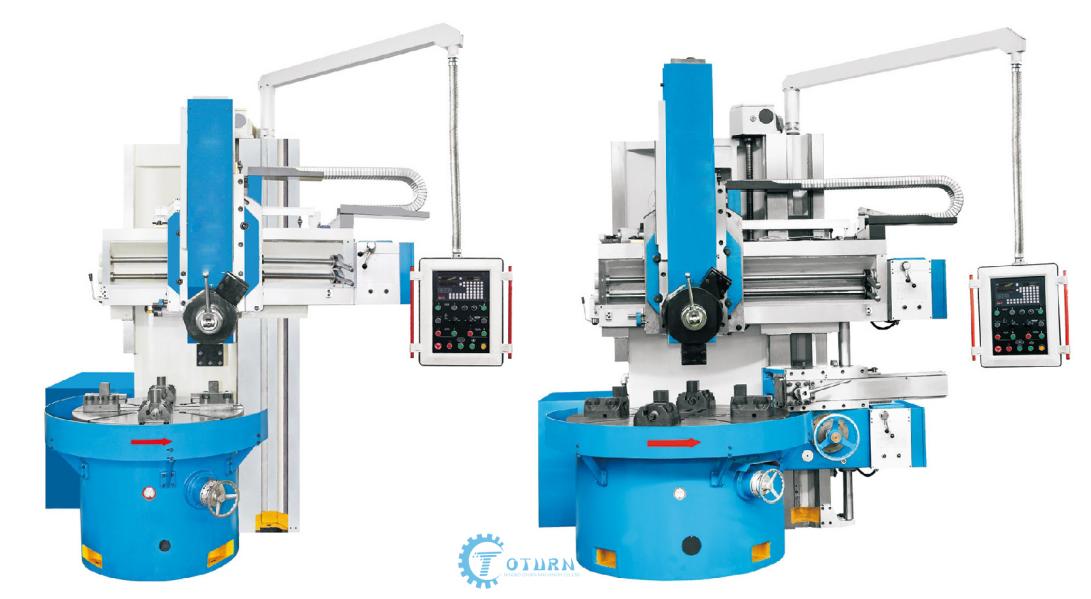
Vertikala svarvarkan generellt delas in i enkolumnstyp och tvåkolumnstyp. Små vertikala svarvar är vanligtvis tillverkade av enkolumnstyp, och stora vertikala svarvar är tillverkade av tvåkolumnstyp. Huvuddragen hos den vertikala svarvstrukturen är att dess spindel är i vertikalt läge. Huvuddragen hos den vertikala svarven är: arbetsbordet är i horisontalplanet, vilket gör installation och justering av arbetsstycket mer bekvämt. Arbetsbordet stöds av styrskenor, med god styvhet och jämn skärning. Det finns flera verktygshållare, och verktyget kan bytas snabbt.
DeVTL maskin kan bearbeta inre och yttre cylindrar, koniska ytor, ändplan, spår, avfasningar etc., och det är mer bekvämt för fastspänning och korrigering av arbetsstycket.
En vertikal svarv med två kolumner är en storskalig mekanisk utrustning som används för att bearbeta stora och tunga arbetsstycken med stora radiella dimensioner men relativt små axiella dimensioner och komplexa former. Såsom cylindriska ytor, ändytor, koniska ytor, cylindriska hål, koniska hål i olika skivor, hjul och uppsättningar av arbetsstycken. Den kan användas för gängning, sfärisk svarvning, profilering, fräsning och slipning med hjälp av ytterligare anordningar. Jämfört med en horisontell svarv är arbetsstycket fastspänt på insidan av klämman på en horisontell svarv. Spindelaxeln på denCNC vertikal svarvär i en vertikal layout och arbetsbordet är i ett horisontellt plan, så det är bekvämare att spänna och justera arbetsstycket. Denna layout minskar belastningen på spindeln och lagret, så att CNC-vertikalsvarven kan bibehålla arbetsnoggrannheten under lång tid.
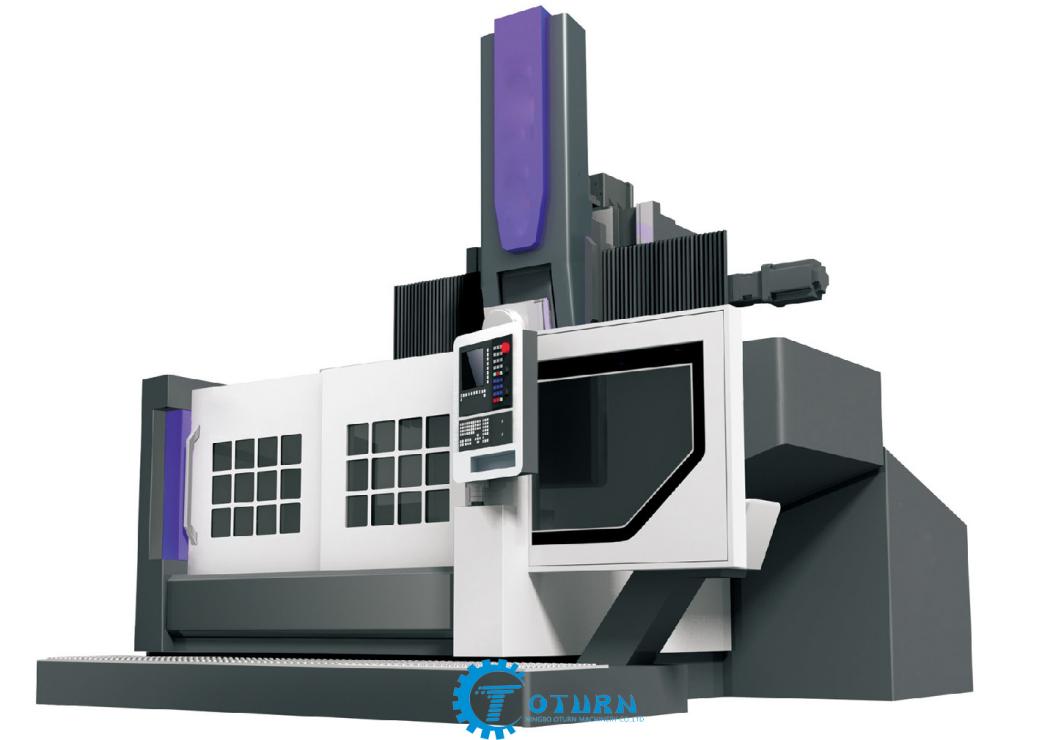
Vertikal svarvmaskinHuvuddelens strukturfunktion:
Vertikalt verktygsstöd matas båda av en dubbelhastighetsmotor. Det vertikala verktygsstödet går genom matningslådan, skruvmuttern för horisontell rörelse, genom den polerade stången, konisk kugghjulet och skruvmuttern för att få vertikal rörelse hos kolven, och verktygsstödets snabbmotor installerad i matningslådan med snabb drift.
Matningslådan använder elektromagnetisk koppling, därför oavsett snabb eller snabb matningsrörelse, samt val av riktning med knappen på platsens knappkontroll. Verktygsvilan rör sig snabbt eller matar i positiv eller motsatt riktning med hjälp av motorn och bakåt.
Vertikalt verktygsstöd tillverkat av en balksläde, en roterande slid och en kolv i tre delar. Den vertikala verktygsstödkolven använder en T-kolv. Den vertikala verktygsstödkolven har en femhörnig verktygsuppsättning, vilket gör att verktyget kan avlastas, roteras och klämmas fast. Verktygsstödets horisontella och vertikala rörelse hos kolven kan styras centralt och kan även manövreras med handratt. Den vertikala verktygsstödkolven balanseras med hjälp av en hydraulisk balanscylinder för att uppnå en nära upp- och nedåtgående kraft.
På den vertikala verktygsstödet av pentagonsatsen, utrustad med ett 90 mm djupt hål och en skärstång med två åtdragna skruvhål, som används för installation av borr- och brotschverktygen, är de återstående fyra hålen vanliga verktygshållarens centreringshål.
DeCNC VTL-maskinStora delar använder höghållfasta och lågspännings gjutjärnsdelar, behandling mot kall- och varmbrott, använder finita elementmetoden för att beräkna båda strukturerna, maskinen har hög styvhet och god noggrannhet och stabila egenskaper.
Strålen förs med hydrauloljecylindern genom spakbalken som är ordentligt fastklämd på kolonnerna, hissknapparna, tryck på knappen på balken genom den elektromagnetiska ventilens inloppsriktning, slappna av balken och lyft med växelströmsmotorn för att få den att röra sig.

CNC vertikal svarv Applikationsindustrin
Används huvudsakligen i elmotorer, hydrauliska turbiner, flyg, gruvmaskiner,
Textilmaskiner, metallurgi och allmän maskinindustrier.
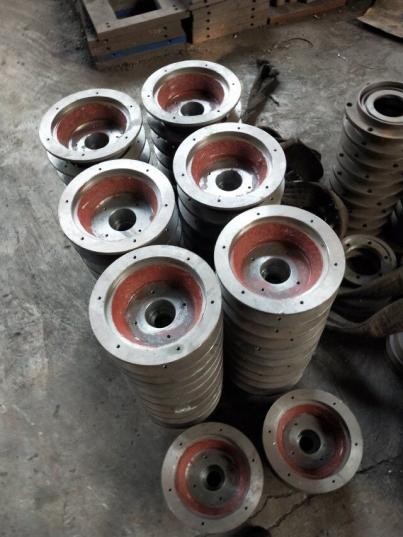
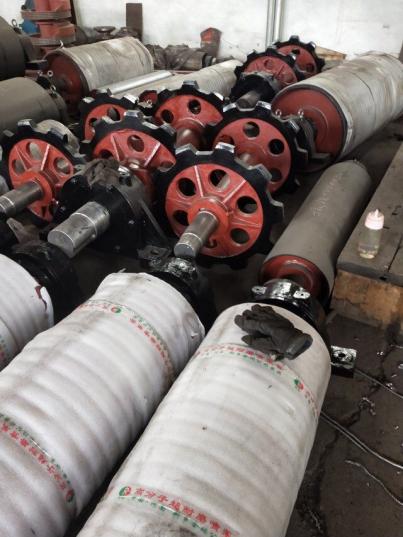
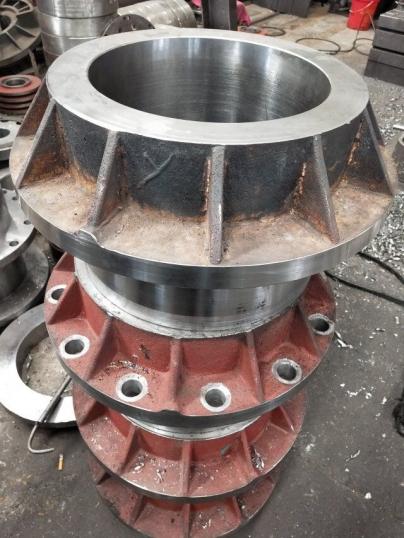
Gruvmaskiner
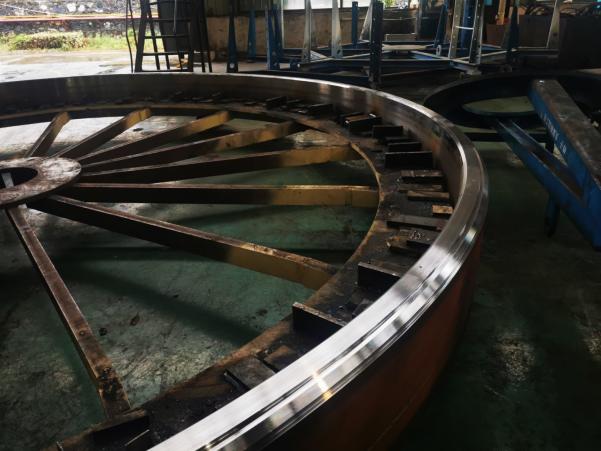
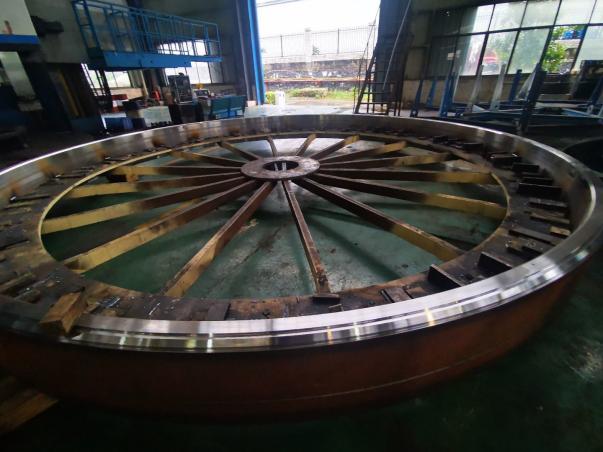
Vindkraftsindustrin
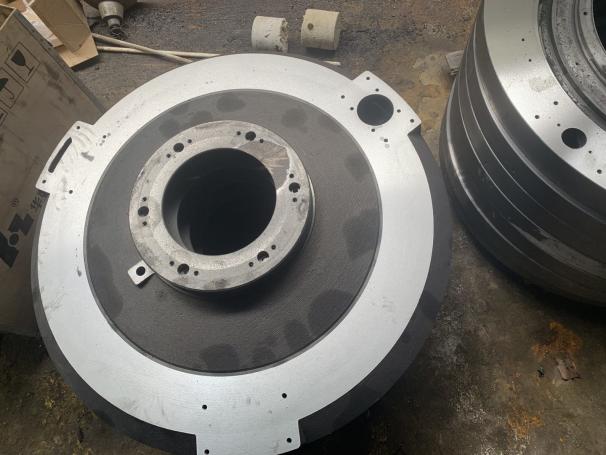
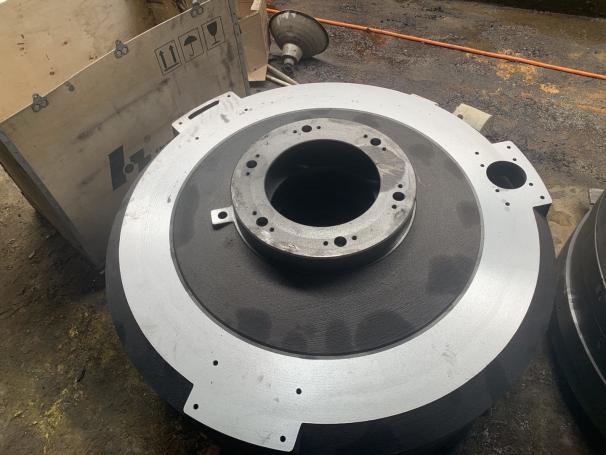
Textilmaskiner
Vertikala svarvar används för högeffektiv precisionssvarvning och kombinerad svarvning och fräsning av vindturbinlager i stora motorbaser och stora skivdelar som hjul, motorhus, ventiler, flänsar, pumpar etc.
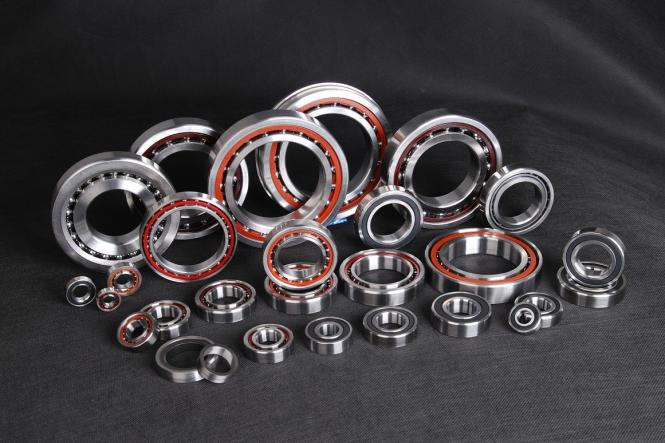
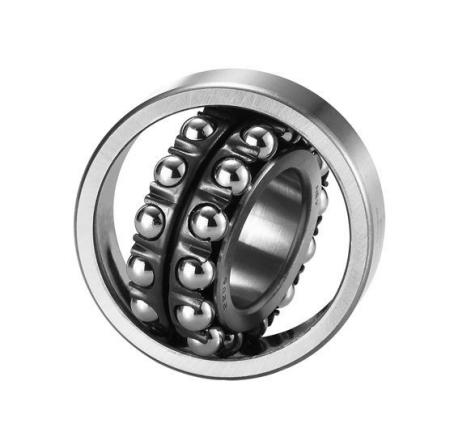
Lager
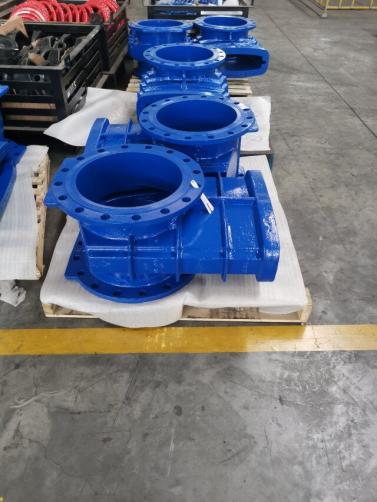
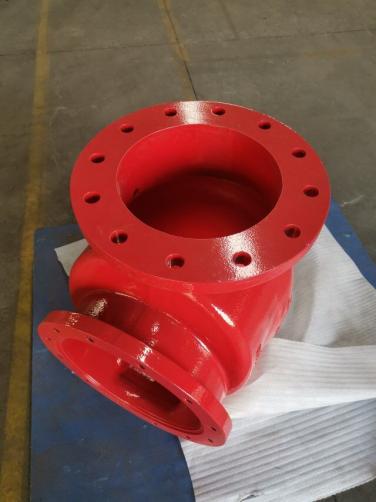
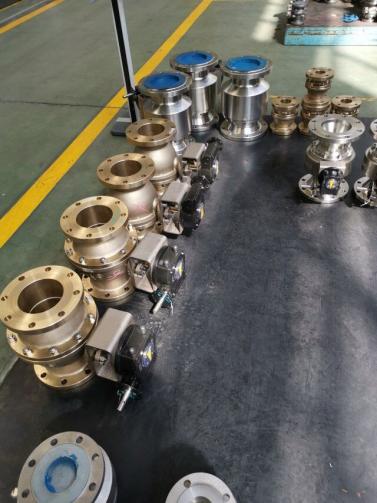
Ventil
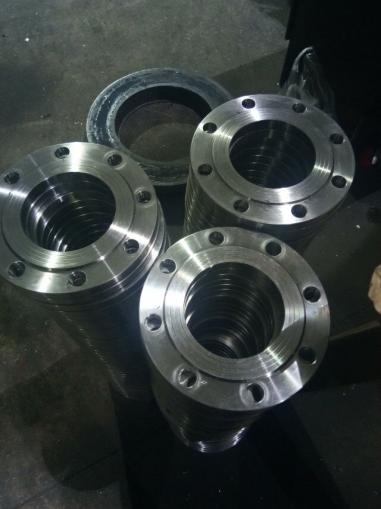
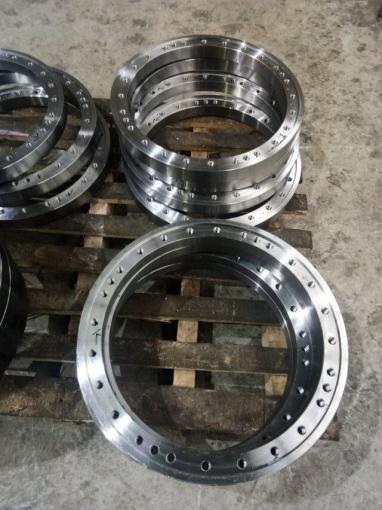
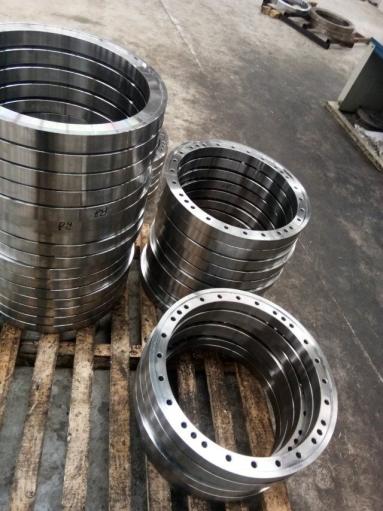
Fläns
Vi rekommenderar följande två vertikala svarvar för bearbetning av stora detaljer.
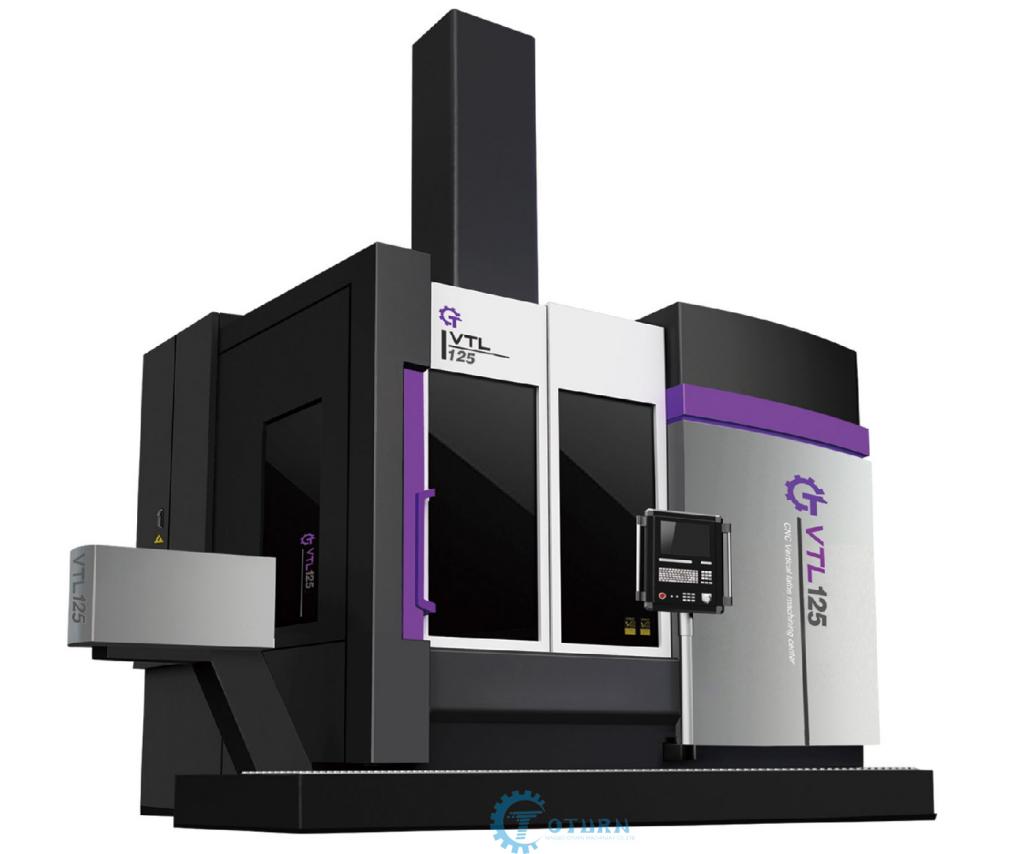
VTL-CMVertikaltornetsvarv
VTL CNC vertikal svarv är vår nya designprodukt för marknadens efterfrågan på att lösa den viktigaste bearbetningstekniken. Det är rörlig balken enda kolumnCNC vertikal svarv med ny strukturdesign, teknikforskning, maskinfelsökning etc.
Huvuddelarna använder kinesiska och utländska kända varumärken som CNC-styrning, huvudsakliga elektriska delar, huvudlager, kulskruv, huvudhydrauliska delar etc.
Införandet av mogen teknik, tillförlitligt urval av importerade rördelar och våra avancerade bearbetnings- och testmetoder säkerställer att maskinen har hög bearbetningsnoggrannhet, hög styvhet, hög tillförlitlighet och en rationell layout.
Drag
Denna vertikala CNC-svarv är en sammansatt maskin som kombinerar svarvning och slipning i en enda maskin.CNC-styrningVTLSvarvär en vertikal CNC-svarv med fast balk, en kolumn och dubbla verktygshållare. Maskinverktyget består av ett roterande arbetsbord, en hastighetsväxlingsmekanism, en integrerad kolumn, en balk, en vänster och höger verktygshållare, ett styrsystem och ett oberoende hydrauliskt styrsystem. Den vänstra verktygsstolpen är en sliphuvudsverktygsstolpe och den högra verktygsstolpen är en CNC-svarvverktygsstolpe. Bearbetningsobjekten i denna svarvslipande kompositmaskin är skivdelar, inklusive enkla delar som svarvning och slipning av den yttre konen och innerkonen. Svarvverktygshållaren och slipskivehållaren är anordnade på båda sidor av maskinverktyget. Verktygshållaren och slipskivan är under bearbetning. Ramen rör sig horisontellt och vertikalt längs respektive styrskenor. Spindeln driver arbetsstycket att rotera för att slutföra svarvning och slipning.
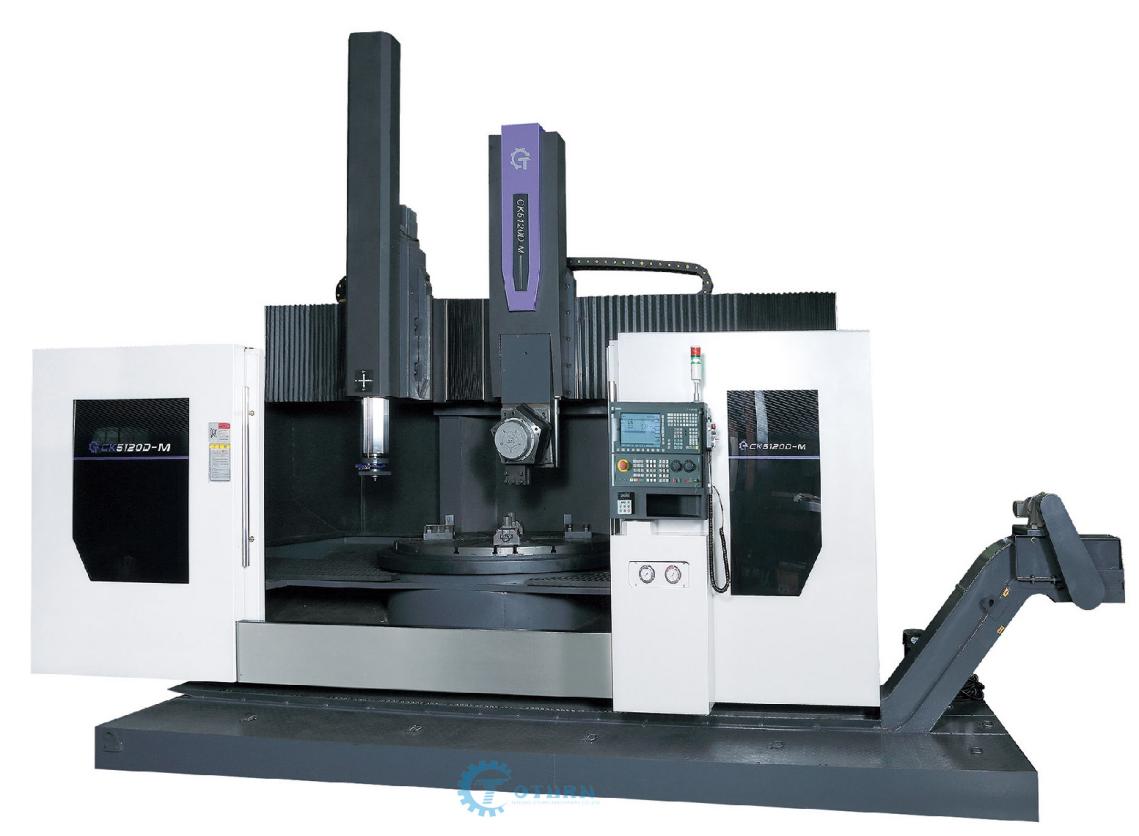
Destörsta vertikala svarvenDet som vår fabrik kan producera är ett arbetsbord med en diameter på 8000 mm. Med utvecklingen av vetenskap och teknik, särskilt påverkat av epidemin, utvecklar landet kraftfullt vindkraftsindustrin för att stimulera den inhemska efterfrågan. Storskaliga CNC-vertikala svarvar används inom vindkraft, bearbetning av verkstadsmaskiner och bilar. Fartyg, flyg och andra områden har ett brett användningsområde. Den vertikala CNC-svarven har i princip ersatt den vanliga vertikala svarven, löst många bearbetningsproblem och förbättrat bearbetningsnoggrannheten och produktionseffektiviteten. Förutom uppgraderingen av själva utrustningen ställs även många nya och högre krav på bearbetningsteknik och verktygsdesign.
Tillverkningsindustrin har två huvudkrav förCNC vertikala maskinerDet ena är hög bearbetningsnoggrannhet och det andra är hög produktionseffektivitet i tillverkningsprocessen. Därför är det nödvändigt att förbättra konfigurationskraven för CNC-vertikalsvarven. Både X-axeln och Z-axeln är helt slutna loopar, och den mekaniska transmissionen måste vara en högprecisionskulskruv för att säkerställa maskinverktygets stabila arbetstillstånd och hög maskinverktygsnoggrannhet och repeterbar positioneringsnoggrannhet.
Även om driften avCNC VTL-svarvär enklare än en vanlig svarv, den har högre krav på programmeraren. Förutom rimliga kunskaper och tillämpning av programmeringsfärdigheter är det också nödvändigt att kunna behärska egenskaperna hos CNC-vertikalsvarven, vilket är viktigt för att förbättra bearbetningseffektiviteten.
Programmeraren kan flexibelt ställa in verktygets stoppreferenspunkt, minska verktygets tomgångsslag och rimligt utforma verktygets reträttpunkt, vilket kan förbättra driftseffektiviteten hosCNC VTL-bearbetningSom programmerare måste du också beräkna och analysera kilogramritningen i förväg, bestämma verktygets klämlängd, justeringshöjden på maskinbalken och minska balkens höjd så mycket som möjligt under förutsättning att verktygsbytet uppfylls, annars kommer kolven att hänga ut under lång tid. Verktygshållaren har dålig styvhet och precisionsbearbetningsnoggrannhet. För rimlig programmering är det nödvändigt att bestämma verktygsprogrammeringens bearbetningsstorlek genom X- och Z-verktygskalibreringsriktmärkena och slutföra så många processer som möjligt genom en verktygskalibrering för att undvika att operatören justerar verktyget under varje process. Upprepade mätningar och upprepade verktygsinställningar kommer att orsaka verktygsfel och kumulativa dimensionsfel, vilket i slutändan kommer att påverka produktens noggrannhet.
Forskningen avCNC vertikal svarvningFel är en viktig del och utvecklingsriktning inom modern maskintillverkning, och det har blivit en nyckelteknik för att förbättra konkurrenskraften. Fel är mångfacetterade, och analys och forskning av termiska fel bidrar till att förbättra svarvningsnoggrannheten och de tekniska kraven.
Spindelaxeln förVTL-maskinerär i en rak layout och arbetsbordet är i ett horisontellt plan, så fastspänning och uppriktning av arbetsstycket är bekvämare. Denna layout av spindeln och lagerbelastningen möjliggörCNC vertikal revolversvarvför att bibehålla noggrannheten i operationen under lång tid. Arbetsbordets spindel använder högprecisionsjusterbara radiella spelrum med två rader för centrering. I axiell riktning använder en konstant flödesstyrskena med statiskt tryck. Arbetsbordet har egenskaper som hög rotationsnoggrannhet, stor bärförmåga och liten termisk deformation. Den horisontella styrningen av den vertikala verktygsstolpen är en statisk tryckavlastningsstyrning, och den vertikala rörelsestyrningen av kolven är en glidstyrning.
Publiceringstid: 18 sep-2021