


Tillverkning av motordelar i hög volym kräver exceptionell genomströmning och konsekvent repeterbarhet. Tillverkare måste förstå automatiseringens djupgående inverkan på produktionseffektiviteten. Att välja rättCNC-maskinär avgörande för att uppnå optimal kostnadseffektivitet och kvalitet. Detta innebär att man beaktar faktorer som huruvida5-axlig CNC-bearbetningär nödvändigt för komplexa komponenter. Utvärdering av “Hur förbättrar ett 4-axligt fleroperationscenter precisionen hos bildelar?” hjälper till att bedöma effektivitetsvinster. För specifika material kan man fråga sig, ”Vilken CNC-maskin är bäst för bildelar i aluminiumlegering?"Fleraxlig simultanfräsningLösningar spelar också en nyckelroll i avancerade CNC-maskinoperationer.
Viktiga slutsatser
- Definiera dina produktionsbehov. Titta på detaljens form, material och hur många du behöver tillverka. Detta hjälper dig att välja rätt CNC-maskin.
- Horisontella fleroperationscentra (HMC)är bra för stora motordelar. De kan arbeta på många sidor av en del utan att flytta den särskilt mycket. Detta sparar tid och gör färre misstag.
- Fleraxliga CNC-maskiner är bäst för komplexa motordelar. De kan skapa knepiga former med hög noggrannhet. Detta minskar hur många gånger du behöver ställa in maskinen.
- Automation och robotar hjälper till att tillverka många delar snabbt. De lastar och lossar delar och flyttar material. Detta gör att maskiner arbetar längre och snabbare.
- A stark och stabil maskinär viktigt för att tillverka precisa delar. Det hjälper till att undvika vibrationer och säkerställer att delarna tillverkas korrekt. Bra kylsystem hjälper också verktyg att hålla längre.
Definiera produktionsbehov för din CNC-maskin
Tillverkare måste tydligt definiera produktionsbehov innan de väljer en CNC-maskin. Detta grundläggande steg säkerställer att den valda utrustningen är perfekt anpassad till operativa mål.
Analysera motordelars geometri och material
Motordelens geometri påverkar maskinvalet avsevärt. Delar med perfekt eller nästan perfekt geometrirotationssymmetri, såsom axlar eller stänger, är idealiska för CNC-svarvning. Omvänt kräver komplexa kurvor, skarpa hörn eller icke-symmetriska egenskaper CNC-fräsning. För invecklade 3D-former, håligheter eller konturerade ytor,fleraxlig fräsningär viktigt. Tänk på specifika funktioner som:
- Portering och poleringOmformar portar, jämnar ut ojämnheter och blandar kanter för att maximera luftflödet.
- Ventil- och sätesbearbetning: Sågning av exakta vinklar på ventilsäten och utförande av skålskärning för smidigare övergångar.
- Formning av förbränningskammarenOptimering av kammarform för effektivt luftflöde och bränsleförbränning.
- Omyläggning av däckUppnå specifika däckhöjder och säkerställa parallellitet på V-formade block.
- Överborrning/Honing av cylinderKorrigering av borrhålets mittlinjer till exakta specifikationer.
Materialegenskaper styr också bearbetningsprocesser.Aluminium bearbetas enkelt vid högre hastigheter och lägre krafter, vilket erbjuder god verktygslivslängd. Gjutjärn bearbetas dock på olika sätt. Grått järn är relativt lätt att bearbeta tack vare att grafit fungerar som spånbrytare. Segjärn är hårdare och kräver andra verktyg.Tabellen nedanframhäver viktiga skillnader:
| Egendom | Gjuten aluminium | Gjutjärn |
|---|---|---|
| Maskinbearbetbarhet | Lätt att bearbeta, minskade skärkrafter, mindre verktygsslitage. | Utmanande, högre hårdhet, snabbt verktygsslitage. |
| Verktygsslitage | Mindre verktygsslitage, förlängd verktygslivslängd. | Snabbt verktygsslitage, ökade verktygskostnader. |
| Skärkrafter | Minskade skärkrafter. | Högre skärkrafter. |
| Produktionseffektivitet | Snabbare bearbetningshastigheter. | Lågare bearbetningshastigheter kan krävas. |
Bestämning av erforderlig produktionsvolym och cykeltider
Produktionsvolym och önskade cykeltider påverkar direkt maskinkapacitet och automatiseringsnivåer.Produktion i hög volymkräver maskiner som kan användas kontinuerligt med minimal driftstopp. Tillverkare måste beräkna antalet delar som behövs per skift, dag eller vecka. Denna beräkning hjälper till att bestämma den erforderliga maskinhastigheten, verktygsbyteseffektiviteten och potentialen för automatiserade lastnings-/lossningssystem. Effektiva cykeltider är avgörande för att uppnå produktionsmål och optimera genomströmningen.
Specificering av precisions- och ytfinishkrav
Motorkomponenter kräver hög precision och specifika ytfinisher för optimal prestanda och livslängd. Kritiska delar som vevaxlar kräver exceptionell ytkvalitet. För vevaxlar strävar ytjämnheten (Ra) vanligtvis efter värden under0,2 µmunder poleringsprocessen. Denna finishnivå minimerar friktion, minskar slitage och säkerställer korrekt tätning. Specifikationen av dessa krav vägleder valet av en CNC-maskin med nödvändig styvhet, spindelnoggrannhet och verktygskapacitet för att uppnå önskade toleranser och ytkvalitet.
Viktiga CNC-maskintyper för motordelar i hög volym
Att välja rätt CNC-maskintyp är avgörande för effektiv produktion av motordelar i hög volym. Olika maskinkonfigurationer erbjuder tydliga fördelar för specifika komponentgeometrier och produktionskrav.
Horisontella fleroperationscentra för motorblock och huvuden
Horisontella fleroperationsmaskiner (HMC) är oumbärliga för bearbetning av stora, komplexa motorkomponenter som block och huvuden. Dessa maskiner utmärker sig bland annatflersidig bearbetning, en kritisk funktion för sådana delar. Ett vertikalt fleroperationscenter (VMC) kräver vanligtvis att en operatör flyttar en flersidig delsju eller fler gångerDetta ökar arbetskostnaderna, orsakar avsevärda spindelstopp och ökar risken för fel. Däremot hanterar en HMC en sexsidig detalj med högst tre operatörstryck. Detta minskar detaljhanteringen avsevärt, minimerar spindelstopp och minskar risken för mekaniska eller mänskliga fel, vilket bidrar till ökad effektivitet och lönsamhet.
HMC:er erbjuder flera viktiga fördelar:
- Flersidig bearbetning:HMC:er har vanligtvis ett flertal axlar (3–5), vilket möjliggör bearbetning på flera ytor. Detta är avgörande för komplexa delar som motorblock.
- Förbättrad produktivitet:Dubbla pall-HMC:er möjliggör samtidig och kontinuerlig hantering av flera arbetsstycken, vilket förbättrar effektiviteten.
- Förbättrad chiphantering:HMC:ernas distinkta orientering och imponerande spånavgångsmekanismer säkerställer effektiv borttagning av ackumulerade fragment. Detta förhindrar störningar under bearbetningen.
- Förbättrad fasthet:Den unika konfigurationen hos HMC-maskiner ger fasthet. Detta gör att de säkert kan hålla tunga delar som motorblock, med kraften jämnt fördelad under bearbetningen.
- Förbättrad precision:HMC:er har en styv spindel. Detta gör att de kan utföra distinkta bearbetningsoperationer med oöverträffad noggrannhet.
HMC:er klarar även större och kraftigare arbetsstycken, till skillnad från VMC:er som föredrar jämförelsevis mindre och lättare arbetsstycken. För arbetsuppspänning,gravstensarmaturer, även kända som verktygsblock, används ofta. De underlättar montering av flera arbetsstycken på olika sidor av ett vertikalt block, vilket möjliggör samtidig eller sekventiell bearbetning. Denna metod minimerar effektivt driftstopp och ökar produktiviteten, vilket gör dem lämpliga för storskalig produktion.Pallväxlarerepresenterar en avancerad arbetsspännlösning som ofta finns på HMC:er. De fungerar som motordrivna verktygsplattor, vilket gör det möjligt för operatörer att ställa upp nya pallar medan maskinen aktivt arbetar på en annan. Detta system minimerar maskinens stilleståndstid genom att cykla pallar in och ut ur bearbetningsområdet, vilket gör att uppställningen kan ske parallellt med bearbetningsoperationerna. Vissa system inkluderar "pallpooler" för längre obevakad drift, vilket bidrar till högre automatiseringsnivåer. Integreringen av en fjärde axel, vanligtvis en roterande axel, är en värdefull arbetsspännstrategi för HMC:er. Denna axel, som ofta står upprätt och parallellt med X- eller Y-axeln, ger ökat fritt utrymme. Den möjliggör nya delorienteringar, vilket ger åtkomst till fler sidor av ett arbetsstycke för kontinuerlig massproduktion utan manuell vändning. Dessutom underlättar den bearbetning av flera delar som är uppställda runt den fjärde axeln.
Fleraxis CNC-maskiner för komplexa komponenter
Fleraxliga CNC-maskiner, särskilt5-axliga system, är avgörande för att producera komplexa motorkomponenter med invecklade geometrier. Dessa maskiner erbjuder betydande produktivitetsvinster jämfört med traditionella 3-axliga maskiner. De kan till exempel minska bearbetningsprocesserfrån 13 till 5för ett motorhölje. De förkortar också produktionscykeln från 72 timmar till 28 timmar för samma del.
Komplexa motorkomponenter drar stor nytta av 5-axlig bearbetning:
- Turbinblad:Dessa delar har komplexa vingprofilgeometrier som kräver kontinuerliga ytövergångar. Traditionella metoder kan inte uppnå korrekta skärvinklar, vilket leder till försämrad ytfinish och måttnoggrannhet.
- Motorkomponenter:Insugningsrör, cylinderhuvuden och turboaggregathus använder 5-axliga funktioner för sina sammansatta kurvor och flera bearbetade ytor. Dessa kräver sofistikerade bearbetningsmetoder.
- Turboaggregathjul:Dessa komponenter kräver perfekta luftflödesvägar och lätta, starka delar.
- Anpassade grenrör:Högpresterande motorer behöver anpassade grenrör för att uppnå perfekta luftflödesvägar.
Fleraxliga maskiner erbjuder många fördelar:
- Enuppsättningsbearbetning minskar uppställningar för komplexa delar, vilket förbättrar produktionstid och kvalitet.
- Färre fixturer eliminerar eller minskar behovet av specialfixturer, vilket sparar tid och arbetskraft.
- Möjligheten att bearbeta mer komplexa former möjliggör unika verktygsbanor och större noggrannhet för invecklade geometrier.
- Kortare skärverktyg möjliggör högre skärhastigheter, mindre verktygsvibrationer, bättre ytjämnhet och minskad verktygsnedböjning.
- Bättre ytjämnhet uppnås genom mindre vibrationer från kortare verktyg och jämna snitt från roterande bord/spindlar.
- Snabbare materialavverkning sker eftersom skärverktyget är vinkelrätt mot ytan, vilket möjliggör mer materialavverkning per passering och kortare cykeltider.
- Minskad arbetskostnad per detalj är ett resultat av färre uppställningar och fixturer, vilket gör att en maskinist kan använda flera maskiner med begränsad uppmärksamhet.
- Kortare ledtider producerar delar på en bråkdel av tiden tack vare färre uppställningar.
- Högre detaljnoggrannhet uppnås genom att eliminera behovet av att flytta detaljen för flera uppställningar eller mellan olika maskiner.
- Förbättrad golvyta resulterar i att en 5-axlig maskin kan ersätta flera 3-axliga maskiner.
- Ökade kostnadsbesparingar och snabbare avkastning på investeringen kommer från förbättrad verktygslivslängd, mindre kassation, minskad fixturanvändning och bättre golvyteutnyttjande.
Svarvcenter och fräsmaskiner för roterande delar
För motordelar med rotationssymmetri väljer tillverkare mellan svarvar och svarvmaskiner. Var och en erbjuder distinkta möjligheter för högvolymsproduktion.
| Funktion/Kapacitet | Svarvcenter | Fräs- och svarvmaskin |
|---|---|---|
| Primär funktion | Specialiserar sig på rotationssymmetri och producerar exakta diametrar, koner och gängor. | Kombinerar svarvning och kompletta fräsningsfunktioner. |
| Viktiga processer | Svarvning (plansvarvning, kontursvarvning, raksvarvning), uppborrning, gängning. | Alla svarvprocesser plus fräsningsoperationer (konturfräsning, fickfräsning, excenterborrning). |
| Excentriska funktioner | Kan inte enkelt producera funktioner förskjutna från rotationscentrumlinjen (om inte utrustad med roterande verktyg och Y-axel). | Kan producera excenterfunktioner med hjälp av roterande verktyg och Y-axelfunktioner. |
| Verktyg | Standardsvarvverktyg. | Roterande spindlar för pinnfräsar och borrar. |
| Yxor | Vanligtvis två dimensioner (X och Z); avancerade modeller kan lägga till C-axel och Y-axel. | Inkluderar X-, Z-, C-axel och Y-axel för excenterbearbetning. |
| Installationseffektivitet | Snabbare uppställningar för enkla cylindriska delar; utmärker sig vid högvolymproduktion av enkla roterande komponenter. | Minskade uppspänningar eftersom delar som kräver både svarvning och fräsning kan finbearbetas med en enda uppspänning. |
| Delkomplexitet | Idealisk för standard, symmetriska komponenter som bussningar, axlar, bultar, motorkolvar och kontakter. | Idealisk för komplexa delar som kräver både svarvning och fräsning, ofta för flyg-, medicin- och specialmaskiner. |
| Felreducering | Lägre risk för enkla delar. | Minskar fel avsevärt genom att eliminera inkonsekvenser vid omspänning och omfördelning av delar. |
| Genomströmning | Hög för enkla delar med hög volym. | Ökad genomströmning för komplexa delar tack vare multitasking och minskade cykeltider. |
| Kosta | Generellt lägre initialkostnad. | Betydligt högre initialkostnad, men motiverad av effektivitetsvinster för högvärdiga komponenter. |
| Lämplighet för motordelar | Utmärkt för grundläggande roterande motordelar som kolvar (massproduktion av standardiserade, symmetriska komponenter). | Fördelaktigt för komplexa roterande motordelar som kan kräva både svarvning och fräsning, och färdigställs i en enda uppställning. |
Svarvcentra specialiserar sig på att producera exakta diametrar, koner och gängor för delar som motorkolvar. De utmärker sig i högvolymproduktion av enkla roterande komponenter. Frässvarvar kombinerar svarvning och fullständiga fräsningsfunktioner. De utför alla svarvprocesser plus fräsoperationer som konturfräsning, fickfräsning och excenterborrning. Detta gör det möjligt för dem att producera excenterfunktioner med hjälp av roterande verktyg och Y-axelfunktioner. Frässvarvar minskar fel avsevärt genom att eliminera inkonsekvenser vid delöverföringar och omspänning. De erbjuder ökad genomströmning för komplexa delar tack vare multitasking och minskade cykeltider. Medan en frässvarv har en betydligt högre initialkostnad, motiverar dess effektivitetsvinster för högvärdiga komponenter ofta investeringen.
Dedikerade produktionslinjer och pallsystem
Dedikerade produktionslinjer och integrerade pallsystem representerar höjdpunkten av effektivitet för tillverkning av motordelar i hög volym. Dessa system är specifikt konstruerade för kontinuerlig, oavbruten produktion av en enda produkt eller en familj av liknande produkter. De effektiviserar hela tillverkningsprocessen från råmaterialinmatning till färdig del. Pallsystem, en avgörande komponent i dessa linjer, transporterar automatiskt arbetsstycken mellan olika bearbetningsstationer. Detta eliminerar manuell hantering och minskar avsevärt oproduktiv tid.
Att integrera dedikerade produktionslinjer med avancerade pallsystem erbjuder betydande fördelar för tillverkare. Dessa system kombinerar flera processer till en sammanhängande enhet. Detta minskar dramatiskt det totala fotavtrycket och sparar mycket golvyta. Sådan integration eliminerar också flaskhalsar som uppstår vid förflyttning av pallar mellan separata stationer. Detta leder direkt till ökad genomströmning. Dessutom säkerställer dessa system förbättrad lastintegritet. De skapar säkra, stabila och väderbeständiga transportenheter i en smidig process.
Tillverkare ser också lägre materialkostnader. Sträckhuvteknik kan till exempel använda upp till 10 % mindre film än äldre inslagningsmetoder. Detta resulterar i verkliga besparingar. Utöver materialbesparingar minskar dessa system arbetskraftskostnaderna. Företag kan omplacera anställda från fysiskt krävande staplingsjobb till mer värdefulla roller inom anläggningen. De minimerar också produktskador. Expertformade, stabila laster förskjuts eller krossas inte. Detta skyddar varor hela vägen till deras slutdestination. Optimerad materialanvändning är en annan fördel. Integrerade inslagnings- och huvsystem applicerar exakt rätt mängd film. Detta minskar avfall och minskar utgifterna för förbrukningsvaror.
Den verkliga revolutionen ärgenomströmningskonsistensGenom att automatisera palleteringsprocessen skapar du ett förutsägbart och pålitligt arbetsflöde. Du eliminerar i princip en av de vanligaste källorna till operativa förseningar och säkerställer att hela din leveranskedja fungerar som en välsmord maskin.
Dedikerade produktionslinjer, som ofta utnyttjar funktioner som liknar konventionella lagerpalleterare, är mycket effektiva för specifika produktionsscenarier. Dessa system är bäst lämpade för miljöer med hög volym och låg blandning samt dedikerade produktionslinjer. De erbjuder mycket höga och jämna hastigheter. Även om deras flexibilitet är lägre och kräver mekaniska omställningar för olika delar, ger de robust och metodisk hantering för hållbara produkter. De kräver också standardmässigt mekaniskt och elektriskt underhåll. Denna omfattande metod säkerställer maximal produktion och jämn kvalitet för motorkomponenter.
Viktiga funktioner hos en högvolyms-CNC-maskin
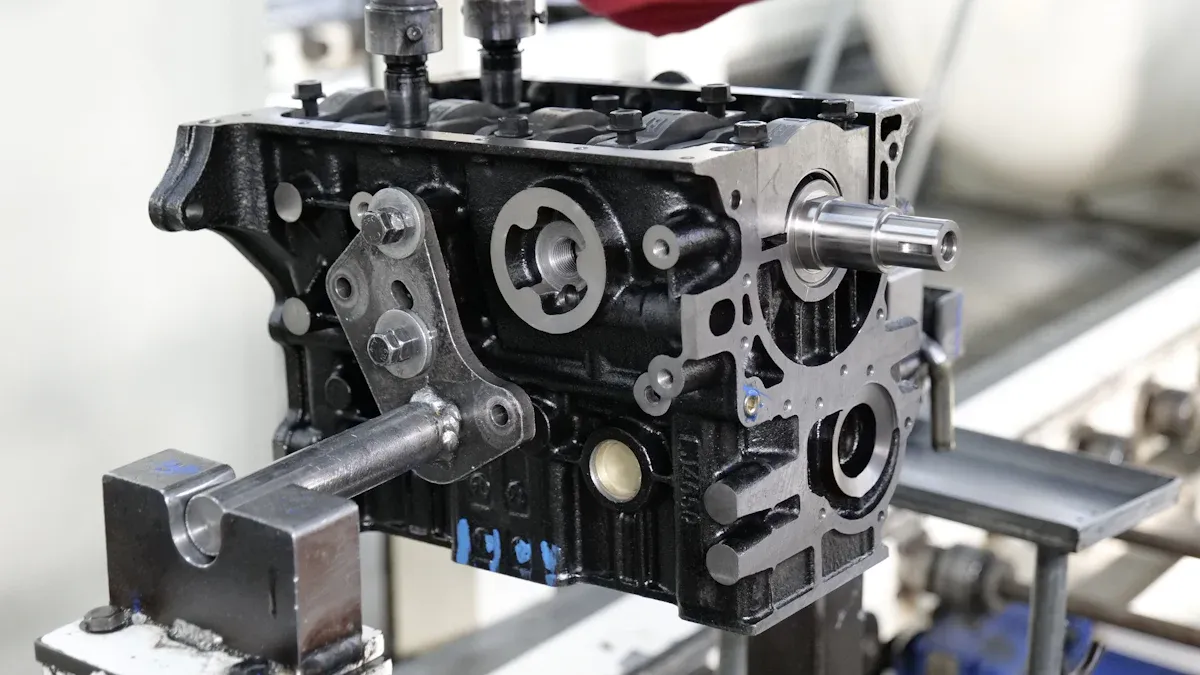
Tillverkning av motordelar i hög volym är beroende av maskiner med specifika funktioner. Dessa funktioner säkerställer effektivitet, precision och kontinuerlig drift. Tillverkare måste noggrant utvärdera dessa funktioner när de väljer utrustning.
Automation och robotintegration
Automation och robotintegration är avgörande för att maximera genomströmningen vid tillverkning av motordelar i hög volym. Dessa tekniker minskar manuellt arbete, ökar hastigheten och förbättrar konsekvensen. Robotar hanterar repetitiva uppgifter som att lasta och lossa arbetsstycken. Detta frigör mänskliga operatörer för mer komplexa roller.
Olika typer av robotsystemtjäna olika syften i en tillverkningsmiljö:
| Typ av CNC-robot | Viktiga funktioner | Typiska tillämpningar (relevanta för lastning/lossning) |
|---|---|---|
| Ledade robotar | Flera leder (6 eller fler axlar), hög flexibilitet | Komplex banbearbetning, materialhantering |
| Kartesiska (portal-) robotar | Linjär rörelse i X/Y/Z-axlar, hög styvhet, stark nyttolastkapacitet | Hantering av stora arbetsstycken, Lastning/lossning |
| Samarbetande robotar (cobotar) | Säkert samarbete mellan människa och robot, integrerade kraft-/momentsensorer, enkel programmering | Maskinbetjäning (lastning/lossning av CNC-maskiner) |
| Cylindriska robotar | Cylindriskt koordinatsystem, Roterande och vertikal rörelse, Kompakt format | Vertikal lastning/lossning, Materialhantering |
Tillverkare använder oftaspecifika robottyper för maskinbetjäning:
- Samarbetande robotar (cobotar)Dessa robotar arbetar säkert tillsammans med människor. De är lämpliga för maskinbetjäning, vilket inkluderar lastning och lossning av CNC-maskiner.
- Cylindriska robotarDessa robotar manipulerar komponenter. De hanterar delar under produktion, vilket innebär lastnings- och lossningsuppgifter.
- Kartesiska robotar (portalrobotar)Dessa robotar lastar och lossar material i och ur maskiner. De hanterar även skrymmande föremål på produktionslinjer.
Automatiskt styrda fordon (AGV) och transportbandssystem förbättrar materialflödet ytterligare. De integreras sömlöst med CNC-maskiner. Dessa system erbjuderbetydande fördelar:
- Förbättrad rörelseeffektivitetAGV: AGV:er transporterar material exakt. De optimerar arbetsflöden och minskar stilleståndstider.
- Minskad fysisk belastning på arbetstagareAGV: AGV:er hanterar repetitiva uppgifter. Detta förbättrar medarbetarnas välbefinnande. Det gör det också möjligt för personalen att fokusera på komplexa uppgifter.
- Förbättrad precision och säkerhetAGV: AGV:er erbjuder större noggrannhet och säkerhet jämfört med manuell transport eller gaffeltruckar.
Transportbandssystem är också viktiga för att automatisera materialflödet:
- Automatisera materialflödeTransportörer flyttar delar in i och ut ur CNC-maskiner. De förhindrar flaskhalsar.
- BandtransportörerDessa är idealiska för små till medelstora delar. De är särskilt användbara när ytskydd är viktigt.
- RulltransportörerDessa passar för tyngre komponenter eller fixturer. De kan enkelt rullas ihop.
- KedjetransportörerDessa fungerar bäst för större eller högtemperaturutsatta delar.
- Glidade eller lutande transportörerTillverkare använder dessa för orienteringskontroll eller höjdförändringar.
- Magnetiska eller spåntransportörerVissa CNC-applikationer använder dessa för att ta bort skrot eller restmaterial.
Att integrera dessa system leder till flera operativa fördelar:
- Minskat arbetskraftsbehovAutomatisering ersätter manuell lastning och lossning. Detta minskar kostnader och skaderisker.
- Ökad maskintillgänglighetMaskiner arbetar kontinuerligt med förutsägbara cykler. Detta eliminerar tomgångstid mellan delar.
- Ökad produktionGenomströmningsökningar genom att integrera förberedande arbete i maskincykler. Detta kräver inga nya maskiner.
- SäkerhetsförbättringarAutomation eliminerar upprepad böjning, lyftning och sträckning. Detta förbättrar säkerheten på arbetsplatsen.
- SkalbarhetModulära och portabla lösningar möjliggör investeringar i olika anläggningar i etapper.
Spindelhastighet, effekt och verktygskapacitet
Spindelhastighet, effekt och verktygskapacitet är avgörande för storskalig produktion av motordelar. Höga spindelhastigheter möjliggör snabbare materialavverkning. Detta minskar cykeltiderna. Kraftfulla spindlar bibehåller jämna skärkrafter. De hanterar tuffa material utan att fastna. Detta säkerställer stabil bearbetning och förhindrar verktygsböjning.
Verktygskapacitet avser antalet verktyg en maskin kan hålla i sin automatiska verktygsväxlare. En större kapacitet innebär mindre manuella ingrepp vid verktygsbyten. Detta ökar maskinens drifttid. Snabba verktygsbytesmekanismer bidrar också till effektiviteten. De minimerar den tid spindeln förblir inaktiv mellan operationer. För komplexa motordelar som kräver många olika verktyg är en maskin med tillräcklig verktygskapacitet och snabba växlingar avgörande.
Spånhantering och kylvätskesystem
Effektiv spånhantering och avancerade kylsystem är oumbärliga för kontinuerlig bearbetning i hög volym. Spånor, eller metallspån, måste avlägsnas effektivt från skärzonen. Dålig spånavgång leder till flera problem. Det kan orsaka verktygsslitage, försämrad ytfinish och till och med maskinskador.
Högtryckskylsystem genom spindeln erbjuder betydande fördelar:
Att avsevärt minska värme och spånbildning vid skärområdet leder alltid till längre verktygslivslängd och minskade stilleståndstider.
Högtryckskylvätska penetrerar snabbt "ångspärren". Detta ånglager bildas på skärverktyget och arbetsstycket. Det fungerar som en värmeisolator. Genom att kyla den "heta zonen" där verktyget kommer i kontakt med arbetsstycket, kyls metallspånorna. Detta gör dem spröda och lätta att bryta bort. Denna process spolar omedelbart bort spånorna från skärzonen. Det förhindrar ombearbetning. Detta leder till bättre delar, ökade hastigheter och matningar, samt avsevärt förlängd verktygslivslängd, ofta genom...fem gånger eller mer.
Dessa system ger flera fördelar:
- Minskat verktygsslitageHögtryckskylsystem riktar kylvätskan exakt mot skärzonen. De avleder effektivt värme. Detta förhindrar att verktyget når för höga temperaturer. Därmed förlänger de verktygets livslängd.
- Förbättrad värmehanteringDessa system upprätthåller jämna temperaturer vid skäreggen. De minimerar termiska skador. Detta möjliggör snabbare skärhastigheter.
- Ökade skärhastigheter och produktivitetMed bättre kylning och spånavlägsning möjliggör högtryckskylningssystem högre skärhastigheter och snabbare bearbetningscykler.
Ett högtryckskylsystem hjälper till att ta bort spånor mer effektivt genom att spola bort dem från skärområdet. Detta förhindrar spånavlagringar som annars skulle kunna orsaka skador på verktyget eller arbetsstycket. Förutom att hålla skärområdet rent minskar den effektiva borttagningen av spånor sannolikheten för spånåterbearbetning – en process där överblivna spånor återingrips av verktyget, vilket leder till onödigt slitage och ytdefekter. Med högtryckskylsystem matas spånorna snabbt ut, vilket lämnar skärområdet rent för effektivare bearbetning.
Korrekta spåntransportörer och filtreringssystem kompletterar högtryckskylning. De säkerställer kontinuerlig drift utan manuell spånborttagning. Detta upprätthåller en ren bearbetningsmiljö.
Maskinstyvhet och stabilitet för precision
Maskinstyvhet och stabilitet är avgörande för att uppnå hög precision och överlägsna ytfinisher vid storskalig produktion av motordelar. En styv maskin minimerar vibrationer och deformation. Detta säkerställer snäva toleranser och måttnoggrannhet. Till exempel minskar en styv maskinbas nedböjning, vilket gör det möjligt för tillverkare att uppfylla specifikationerna med minimala fel. Dessutom är en styv maskin avgörande för att producera högkvalitativa ytfinisher. Den förhindrar verktygsvibrationer och säkerställer jämn verktygsrörelse. Att uppnå en spegelblank yta kräver ofta specifika parametrar. Dessa inkluderar matningshastigheter under 0,05 mm/varv, skärhastigheter som överstiger 300 SFM och spindelhastighetsstabilitet inom ±1% variation.
Maskinbyggare uppnår grundläggande styvhet genom noggrant materialval och strukturell design. Vanliga material för maskinramar inkluderar gjutjärn, mineralkompositer eller svetsat stål. Gjutjärn föredras ofta för sina utmärkta vibrationsdämpande egenskaper och termiska stabilitet. Strukturella konstruktioner innehåller funktioner som ribbade förstärkningar, lådliknande strukturer och symmetriska layouter. Dessa konstruktioner förbättrar styvheten och minskar termisk deformation. Modern maskindesign använder finita elementanalys (FEA) för att simulera spänning och töjning. Detta säkerställer att strukturen motstår böjning och vridning under dynamiska belastningar.
Utöver kärnstrukturen förbättrar dämpningssystem stabiliteten ytterligare. Passiv dämpning innebär att material som polymerbetong eller dämpkuddar bäddas in i maskinstrukturen. Dessa material absorberar vibrationer. Mer avancerade maskiner använder aktiva dämpningssystem. Dessa system använder sensorer och ställdon för att upptäcka och motverka vibrationer i realtid. Detta leder till jämnare drift och bättre ytfinish.
Spindelaggregatet är en annan viktig komponent för precision. Högkvalitativa spindlar innehåller precisionslager, såsom keramiska hybridlager. Dessa lager ger både styvhet och hastighet. Termisk stabilitet är också avgörande. Kylsystem och termiska kompensationsmekanismer bibehåller dimensionsnoggrannheten. De motverkar värmeinducerad spindelförlängning. Lågt rundgång, vanligtvismindre än 1 mikron, säkerställer minimal verktygsavvikelse. Detta är avgörande för applikationer med snäva toleranser.Spindelkraftpåverkar direkt en maskins styvhet. Högeffektsspindlar genererar större skärkrafter. Detta kräver en styv struktur för att förhindra nedböjning. En välkonstruerad spindelenhet säkerställer verktygsstabilitet även under höga hastigheter eller höga kraftförhållanden. Detta är avgörande för att uppnå snävare toleranser och överlägsna ytfinisher, särskilt för komplexa bildelar.
Andra komponenter bidrar också till maskinens övergripande styvhet. Maskinens bas och struktur fungerar som grund. De minskar vibrationer och ger stabilitet. Styrningar och kulskruvar möjliggör exakt rörelse utan onödigt glapp eller rörelse. Verktygshållare och fixturer minimerar flexibilitet under belastning. De bibehåller en konsekvent verktygspositionering. Denna omfattande strategi för styvhet gör att...CNC-maskinför att effektivt bearbeta olika material som används i motordelar, såsom lättviktsaluminium, hållbart rostfritt stål eller höghållfast titan, vilka alla kräver stabila skärförhållanden.
Driftsmässiga överväganden för din CNC-maskininvestering
Att investera i utrustning för storskalig produktion kräver noggrant övervägande av långsiktiga driftsfaktorer. Tillverkare måste utvärdera aspekter utöver det ursprungliga inköpspriset. Dessa överväganden säkerställer hållbar effektivitet och lönsamhet.
Underhållskrav och servicesupport
Effektivt underhåll är avgörande för att maximera livslängden och drifttiden för maskiner för högvolymsproduktion. Ett robust förebyggande underhållsschema minimerar oväntade haverier och säkerställer jämn prestanda. Till exempel inkluderar årligt underhållbyte av alla torkarblad för styrskenorför att förhindra kontaminering och bibehålla smidig rörelse. Tillverkare inspekterar och byter även ut slitna eller skadade remmar.
Regelbundna underhållsuppgifter sträcker sig över olika frekvenser:
- DagligenKontrollera vätskenivåerna, ta bort metallspån och inspektera spindelområdet.
- Varje veckaRengör eller byt ut filter i styrskåpet och kontrollera remmarnas spänning.
- MånatligUtvärdera kylvätskans kvalitet och kontrollera motorns prestanda.
- Kvartalsvis/HalvårsvisUtför omfattande rengöring, justeringskontroller och inspektera säkerhetsanordningar.
- ÅrligenUtvärdera spindelspel, byt hydraulvätskor och kalibrera maskinen.
Tillverkare måste ha viktiga reservdelar till hands. Dessa inkluderar komponenter som utsätts för regelbundet slitage, såsomremmar, filter, tätningar och sensorerTillförlitlig service från maskinleverantören visar sig också ovärderlig vid komplexa reparationer och teknisk assistans.
Total ägandekostnad och avkastning på investeringen
Tillverkare måste analyseratotal ägandekostnad(TCO) för att förstå den verkliga investeringen i en maskin för högvolymsproduktion. TCO sträcker sig bortom det ursprungliga inköpspriset. Det omfattar alla utgifter som uppstår under hela maskinens livscykel. Denna heltäckande bild hjälper till att bedöma avkastningen på investeringen (ROI).
TCO omfattar flera kategorier:
- Direkta kostnaderDessa täcker materialkostnader, tillverkningskostnader (bearbetningstid, arbetskraft, verktyg, underhåll, energi), kvalitetskontroll och förpackning.
- Indirekta kostnaderDenna kategori inkluderar design- och teknikkostnader, administrativa omkostnader och garantikostnader.
- Dolda kostnaderTillverkare förbiser ofta lagerhållningskostnader, alternativkostnader från förlorad försäljning och risker i samband med störningar i leveranskedjan.
Att utvärdera dessa faktorer ger en realistisk ekonomisk bild. Det gör det möjligt för tillverkare att fatta välgrundade beslut om utrustningsanskaffning.
Krav på operatörsutbildning och kompetens
Skickliga operatörer är avgörande för att maximera effektiviteten och precisionen hos utrustning för högvolymsproduktion. Tillverkare måste investera i omfattande utbildningsprogram. Operatörer behöver vara bekanta med programvara och viktiga programmeringsspråk. De måste följa tekniska instruktioner och specifikationer för att fastställa den ideala produktkonfigurationen.Kunskap i att läsa och förstå ritningar, inklusive tillverkningstoleranser, är också avgörande.
Operatörer behöver en stark matematisk grund, särskilt geometri och trigonometri. Att förstå CAD/CAM-teknik är också viktigt. De måste ha problemlösningsförmåga för att utvärdera produktkvalitet och göra nödvändiga maskin- eller programmeringsjusteringar. Kunskap om olika maskindetaljer på grund av olika maskintyper och installationskrav är också avgörande. Utbildningsvägar börjar ofta med gymnasiekurser i naturvetenskap och matematik. Gymnasieutbildning från yrkesskolor erbjuder kurser som ritningsläsning och maskinbearbetning. Certifieringar, såsom enCNC-operatörscertifikat eller diplom som CNC-produktionstekniker, erbjuder branscherkända färdigheter och täcker ämnen som bearbetningsprocesser, säkra driftmetoder och offsetberäkning.Kontinuerligt lärande och externa certifieringarär avgörande för karriärutveckling.
Skalbarhet och framtida produktionskrav
Tillverkare måste utforma produktionssystem med framtida tillväxt i åtanke. En skalbar produktionsstruktur anpassar sig till förändrade marknadskrav och ökade produktionskrav. Planering för skalbarhet säkerställer långsiktig operativ framgång och maximerar avkastningen på investeringen. Företag kan implementera flera strategier för att skapa en bearbetningscell som möjliggör framtida expansion och ökad produktionskapacitet.
Dessa strategieromfatta:
- Uppgradera maskinerFörbättra hastighet, precision och effektivitet. Tillverkare kan uppgradera tillfleraxliga maskinereller integrera tvåaxliga bord med treaxliga maskiner för femsidig integration. Detta möjliggör effektivare detaljproduktion och kortare leveranstider. Det stöder direkt ökad kapacitet.
- Förbättra organisationen på produktionsgolvetUpprätthåll en ren och organiserad tillverkningsanläggning. Korrekt samordning, högkvalitativa verktygslådor, skuggtavlor och förbättrade märkningssystem minskar slöseri med tid och resurser. Detta bidrar till den totala effektiviteten. Det hjälper också till att hantera högre produktionsvolymer.
- Konsekventa förbättringar inom CNC-programmeringKontinuerligt förfina CNC-programmering. Detta minimerar fel, optimerar maskinprogram och ökar bearbetningsproduktiviteten. Expertprogrammering säkerställer konsekvent bearbetning och begränsar ackumulerade fel. Detta är avgörande för skalbar och effektiv drift.
- Öka bearbetningsprocessenInvestera i personalutbildning för nya CAM-system. Överväg att uppgradera färdstyrningssystem för ökad noggrannhet och effektivitet. Välutbildad personal och precisa styrningssystem minskar fel och förbättrar driftshastigheten. Detta stöder ökad produktion.
- Investera i att förbättra verktygens livslängd och underhållImplementera förebyggande och prediktivt underhåll för verktyg, filter och spindlar. Använd högkvalitativa reservdelar och hårdare verktyg när det är möjligt. Detta förlänger verktygens livslängd, förhindrar frekventa byten och minimerar driftstopp. Det säkerställer kontinuerlig produktion med hög kapacitet.
Dessa proaktiva åtgärder gör det möjligt för tillverkare att effektivt möta ständigt föränderliga produktionskrav. De säkerställer att produktionslinjen förblir flexibel och lyhörd för marknadsförändringar.
Att välja den ideala CNC-maskinen kräver noggrann anpassning av dess kapacitet till specifika produktionskrav. Tillverkare måste balansera den initiala investeringen mot långsiktig driftseffektivitet. Denna strategiska strategi säkerställer optimal prestanda och kostnadseffektivitet. Ett välgrundat beslut leder i slutändan till hållbar produktion av motordelar i hög volym.
Vanliga frågor
Vilken är den största fördelen med horisontella fleroperationsmaskiner (HMC) för motorblock?
HMC:er utmärker sig vid flersidig bearbetning. De minskar detaljhantering och spindelstopp avsevärt. Detta ökar effektiviteten och lönsamheten. HMC:er erbjuder också överlägsen spånhantering och styvhet för tunga arbetsstycken.
Varför är fleraxliga CNC-maskiner viktiga för komplexa motorkomponenter?
Fleraxliga maskiner, särskilt 5-axliga system, producerar invecklade geometrier. De minskar uppställningstider och förkortar produktionscyklerna. Detta leder till högre noggrannhet och bättre ytfinish för delar som turbinblad och cylinderhuvuden.
Hur förbättrar högtryckskylsystem bearbetningseffektiviteten?
Högtryckskylsystem minskar värme och avlägsnar effektivt spånor från skärzonen. Detta förlänger verktygens livslängd, förhindrar ombearbetning och möjliggör högre skärhastigheter. De ökar produktiviteten och detaljkvaliteten avsevärt.
Vilken roll spelar automatisering i storskalig produktion av motordelar?
Automatisering, genom robotteknik och transportbandssystem, maximerar genomströmningen. Det minskar manuellt arbete, ökar hastigheten och förbättrar konsistensen. Automatiserade system hanterar repetitiva uppgifter, förbättrar materialflödet och ökar maskinens drifttid.
Hur påverkar maskinstyvhet precisionen vid tillverkning av motordelar?
Maskinstyvhet minimerar vibrationeroch deformation. Detta säkerställer snäva toleranser och måttnoggrannhet. En styv maskin förhindrar verktygsvibrationer, vilket leder till överlägsna ytfinisher. Det är avgörande för högkvalitativa motorkomponenter.
Publiceringstid: 28 dec 2025