


5-axlig portalbearbetningscenter GT-serien


Drag
Treaxlingen använder internationellt kända rullstyrskenor, som har stark styvhet och utmärkt dynamisk noggrannhet. Treaxlad transmission använder Taiwantillverkad slipkulskruv med stor diameter, som har en kompakt struktur, jämn rörelse, låg termisk töjning och hög noggrannhet. Skruvstödet bildar ett stabilt mekaniskt transmissionssystem med hög styvhet. Högprecisionsspindeln kan ge konstant och pålitlig smörjning av spindellager. Standardspindelns oljekylsystem håller spindeln i ett stabilt arbetstillstånd under lång tid. Huvudkomponenterna i den 5-axliga gantry-bearbetningscentralen, inklusive bas, arbetsbänk, pelare, spindellåda och sadel, analyseras alla med hjälp av FEA finita elementanalys, som har egenskaper som designoptimering, lätt mekanism och hög styvhet.
Avståndet mellan spindelcentrum och styrskenans yta är kort, och vändmomentet är litet, vilket förbättrar bearbetningsstabiliteten. Genom att använda hartssandgjutning, höghållfast och högkvalitativt gjutjärn, med en komplett värmebehandlingsprocess för att eliminera kvarvarande spänningar, genomgår kontaktytan ett exakt manuellt skrapningsprogram för att säkerställa optimal strukturell styvhet hos hela CNC-bearbetningscentret för gantry. Flera produktlinjer med kompletta specifikationer, i kombination med ett mycket elastiskt automatiserat växlingshuvudbibliotek och ett vertikalt och horisontellt verktygsbytessystem, ger automatiserad, effektiv och mycket produktiv bearbetningsprestanda. Den modulära spindeldesignen ger olika skäregenskaper och möter olika bearbetningsbehov. Y-axeln använder en linjär glidskena med ultrahög styvhet i rullform, som kombinerar den hårda skenans tunga skärstyvhet med den snabba rörelsen och det låga slitaget hos den linjära glidskenan, vilket avsevärt förbättrar styvheten och kontrollen.
Tekniska specifikationer
| Punkt | Enhet | GT-2720-5X | GT-3022-5X | GT-4022-5X | GT-4025-5X | GT-6025-5X |
| X/Y/Z-förflyttning | mm | 2700/2000/900 | 3000/2200/1000 | 4000/2200/1000 | 4000/2500/1000 | 6000/2500/1000 |
| En axel | ° | 110 | ±110 | ±110 | ±110 | ±110 |
| C-axel | ° | 270 | ±270 | ±270 | ±270 | ±270 |
| Arbetsbordets storlek | mm | 2800×1600 | 3200×2000 | 4200×2000 | 4200×2200 | 6200×2200 |
| Maximal belastning på arbetsbordet | kg/m² | 10000 (genomsnittlig belastning) | 12000 (genomsnittlig belastning) | 15000 (genomsnittlig belastning) | 18000 (genomsnittlig belastning) | 20000 (genomsnittlig belastning) |
| Avstånd från spindelns nos till arbetsbord | mm | 350-1250 | 350-1350 | 350-1350 | 350-1350 | 350-1350 |
| Avstånd mellan två kolumner | mm | 2000 | 2200 | 2200 | 2500 | 2500 |
| Spindelkona | / | HSK-A63 | HSK-A63 | HSK-A63 | HSK-A63, | HSK-A63 |
| Spindelhastighet | / | 18000 | 18000 | 18000 | 18000 | 18000 |
| Spindelkraft | kw | 30/38 | 30/38 | 30/38 | 30/38 | 30/38 |
| GOO snabbmatning | mm/min | 15000/15000/15000 | 15000/15000/15000 | 15000/15000/15000 | 15000/15000/15000 | 15000/15000/15000 |
| G01 skärmatning | mm/min | 1-10000 | 1-10000 | 1-10000 | 1-10000 | 1-10000 |
| Maskinvikt | kg | 38500 | 42000 | 45000 | 48000 | 55000 |
| Skärvätskekapacitet | L | 400 | 500 | 500 | 500 | 500 |
| Smörjoljetankens kapacitet | L | 4 | 4 | 4 | 4 | 4 |
| Elbehov | KVA | 50 | 60 | 80 | 60 | 80 |
| Krav på lufttryck | kg/cm² | 5-8 | 5-8 | 5-8 | 5-8 | 5-8 |
| Verktygsmagasinformulär | / | Paraplytyp/ | Paraplytyp/ | Paraplytyp/ | Paraplytyp/ | Paraplytyp/ |
| Specifikationer för verktygsmagasin | / | HSK-A63, | HSK-A63, | HSK-A63, | HSK-A63, | HSK-A63 |
| Verktygsmagasinets kapacitet | / | 24,Optionell:40/60 | 24,Optionell:40/60 | 24,Optionell:40/60 | 24,Optionell:40/60 | 24,Optionell:40/60 |
| Max verktygsstorlek (diameter/längd) | mm | φ78/300 | φ78/300 | φ78/300 | φ78/300 | φ78/300 |
| Max verktygsvikt | kg | 8 (OP:18) | 8 (OP:18) | 8 (OP:18) | 8 (OP:18) | 8 (OP:18) |
| Positioneringsnoggrannhet | mm | 0,008/300 | 0,008/300 | 0,008/300 | 0,008/300 | 0,008/300 |
| Repetera positioneringsnoggrannhet | mm | 0,005/300 | 0,005/300 | 0,005/300 | 0,005/300 | 0,005/300 |
| Maskinstorlek | mm | 7200*4000*4300 | 8400*3800*4300 | 10600*3800*4300 | 10600*4400*4300 | 15600*4400*4300 |
| Kortaste verktygsbytestid (TT) | s | 1,55 | 1,55 | 1,55 | 1,55 | 1,55 |
Introduktion till konfiguration
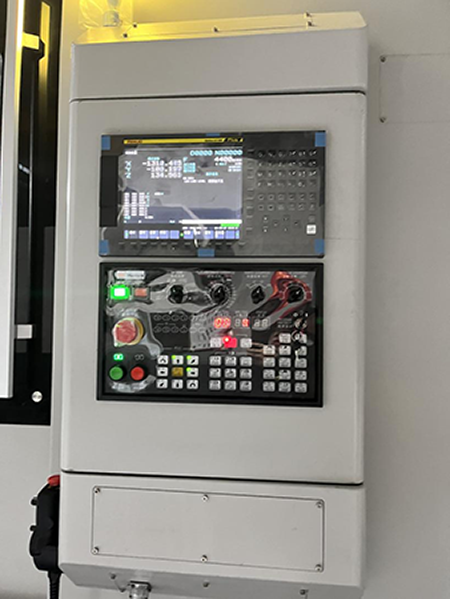
(1)FANUC Drift
Panelen har en intuitiv och precis yta, är lätt att använda.
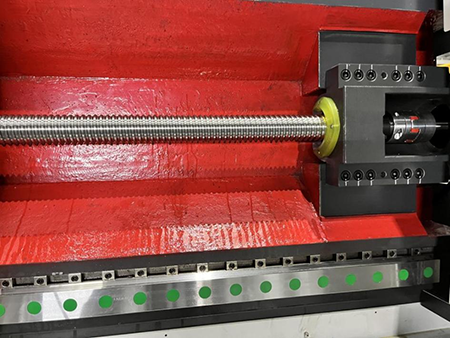
(2)Linjär styrning
5-axliga CNC-portalfräsmaskiners linjärstyrningar har nollspel, enhetlig ytstruktur och högre positioneringsnoggrannhet.
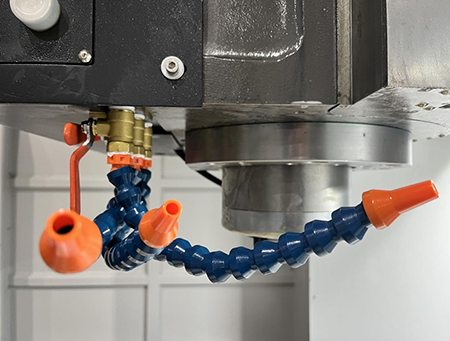
(3)Stapp
A2-6/A2-8/A2-11/A2-15 spindlar kan väljas enligt olikamodeller.
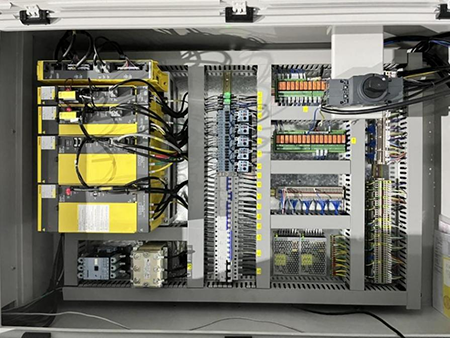
(4)Elskåp
Styr olika rörelser i CNC-portalbearbetningscentret och övervaka demdedriftsstatus.
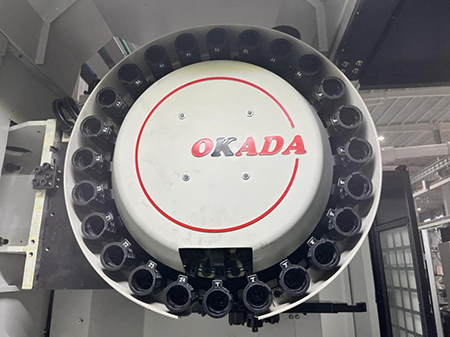
(5)Verktygsmagasin
Förkortar bearbetningstiderna avsevärt och minskar verktygsbytestiderna.
Treaxlingen använder internationellt välkända rullstyrskenor, som har stark styvhet och utmärkt dynamisk noggrannhet. Treaxlad transmission använder Taiwantillverkad slipkulskruv med stor diameter, som har en kompakt struktur, jämn rörelse, låg termisk töjning och hög noggrannhet. Skruvstödet bildar ett stabilt mekaniskt transmissionssystem med hög styvhet. Högprecisionsspindeln kan ge konstant och pålitlig smörjning av spindellager. Standardspindelns oljekylsystem håller spindeln i ett stabilt arbetstillstånd under lång tid. Maskinverktygets huvudkomponenter, inklusive bas, arbetsbänk, pelare, spindellåda och sadel, analyseras alla med FEA finita elementanalys, som har egenskaper som designoptimering, lätt mekanism och hög styvhet.
Avståndet mellan spindelcentrum och styrskenans yta är kort, och vändmomentet är litet, vilket förbättrar bearbetningsstabiliteten. Genom att använda hartssandgjutning, höghållfast och högkvalitativt gjutjärn, med en komplett värmebehandlingsprocess för att eliminera kvarvarande spänningar, genomgår kontaktytan ett exakt manuellt skrapningsprogram för att säkerställa optimal strukturell styvhet hos hela maskinen, vilket säkerställer optimal strukturell styvhet hos hela maskinen. Flera produktlinjer med kompletta specifikationer, i kombination med ett mycket elastiskt automatiserat verktygsbytessystem och ett vertikalt och horisontellt verktygsbytessystem, ger automatiserad, effektiv och mycket produktiv bearbetningsprestanda. Den modulära spindeldesignen ger olika skäregenskaper och möter olika bearbetningsbehov. Y-axeln använder en linjär glidskena av rulltyp med ultrahög styvhet, som kombinerar den hårda skenans tunga skärstyvhet med den snabba rörelsen och det låga slitaget hos den linjära glidskenan, vilket avsevärt förbättrar styvhet och kontroll.
| Punkt | Enhet | GT-2720-5X | GT-3022-5X | GT-4022-5X | GT-4025-5X | GT-6025-5X |
| X/Y/Z-förflyttning | mm | 2700/2000/900 | 3000/2200/1000 | 4000/2200/1000 | 4000/2500/1000 | 6000/2500/1000 |
| En axel | ° | 110 | ±110 | ±110 | ±110 | ±110 |
| C-axel | ° | 270 | ±270 | ±270 | ±270 | ±270 |
| Arbetsbordets storlek | mm | 2800×1600 | 3200×2000 | 4200×2000 | 4200×2200 | 6200×2200 |
| Maximal belastning på arbetsbordet | kg/m² | 10000 (genomsnittlig belastning) | 12000 (genomsnittlig belastning) | 15000 (genomsnittlig belastning) | 18000 (genomsnittlig belastning) | 20000 (genomsnittlig belastning) |
| Avstånd från spindelns nos till arbetsbord | mm | 350-1250 | 350-1350 | 350-1350 | 350-1350 | 350-1350 |
| Avstånd mellan två kolumner | mm | 2000 | 2200 | 2200 | 2500 | 2500 |
| Spindelkona | / | HSK-A63 | HSK-A63 | HSK-A63 | HSK-A63, | HSK-A63 |
| Spindelhastighet | / | 18000 | 18000 | 18000 | 18000 | 18000 |
| Spindelkraft | kw | 30/38 | 30/38 | 30/38 | 30/38 | 30/38 |
| GOO snabbmatning | mm/min | 15000/15000/15000 | 15000/15000/15000 | 15000/15000/15000 | 15000/15000/15000 | 15000/15000/15000 |
| G01 skärmatning | mm/min | 1-10000 | 1-10000 | 1-10000 | 1-10000 | 1-10000 |
| Maskinvikt | kg | 38500 | 42000 | 45000 | 48000 | 55000 |
| Skärvätskekapacitet | L | 400 | 500 | 500 | 500 | 500 |
| Smörjoljetankens kapacitet | L | 4 | 4 | 4 | 4 | 4 |
| Elbehov | KVA | 50 | 60 | 80 | 60 | 80 |
| Krav på lufttryck | kg/cm² | 5-8 | 5-8 | 5-8 | 5-8 | 5-8 |
| Verktygsmagasinformulär | / | Paraplytyp/ | Paraplytyp/ | Paraplytyp/ | Paraplytyp/ | Paraplytyp/ |
| Specifikationer för verktygsmagasin | / | HSK-A63, | HSK-A63, | HSK-A63, | HSK-A63, | HSK-A63 |
| Verktygsmagasinets kapacitet | / | 24, Valfritt: 40/60 | 24, Valfritt: 40/60 | 24, Valfritt: 40/60 | 24, Valfritt: 40/60 | 24, Valfritt: 40/60 |
| Max verktygsstorlek (diameter/längd) | mm | φ78/300 | φ78/300 | φ78/300 | φ78/300 | φ78/300 |
| Max verktygsvikt | kg | 8 (OP:18) | 8 (OP:18) | 8 (OP:18) | 8 (OP:18) | 8 (OP:18) |
| Positioneringsnoggrannhet | mm | 0,008/300 | 0,008/300 | 0,008/300 | 0,008/300 | 0,008/300 |
| Repetera positioneringsnoggrannhet | mm | 0,005/300 | 0,005/300 | 0,005/300 | 0,005/300 | 0,005/300 |
| Maskinstorlek | mm | 7200*4000*4300 | 8400*3800*4300 | 10600*3800*4300 | 10600*4400*4300 | 15600*4400*4300 |
| Kortaste verktygsbytestid (TT) | s | 1,55 | 1,55 | 1,55 | 1,55 | 1,55 |
Produktkategorier
-

VC-serien CNC-bearbetningscenter med hög styvhet med ...
-

HP-serien horisontell rörlig kolumnlinjär styrning...
-

HT-serien horisontell rörlig kolumnlinjär styrning...
-

VS-serien fyrspårig tung CNC-bearbetningsmaskin...
-

V-serien CNC-bearbetningscenter med hög styvhet
-

X-serien CNC-bearbetningscenter med dubbla kolumner
-

Horisontell 5-axlig CNC-bearbetningscentral TKG1600
-

CNC vertikal svarvning och fräsning av kompositcentr...
-

Höghastighets CNC-bearbetningscenter GM-serien
-

Höghastighets CNC-fräsning GT-serien
-

Dubbelspindel CNC-svarv SK32
-

CNC vertikal bearbetningscentral RFTV510 för hjul...