


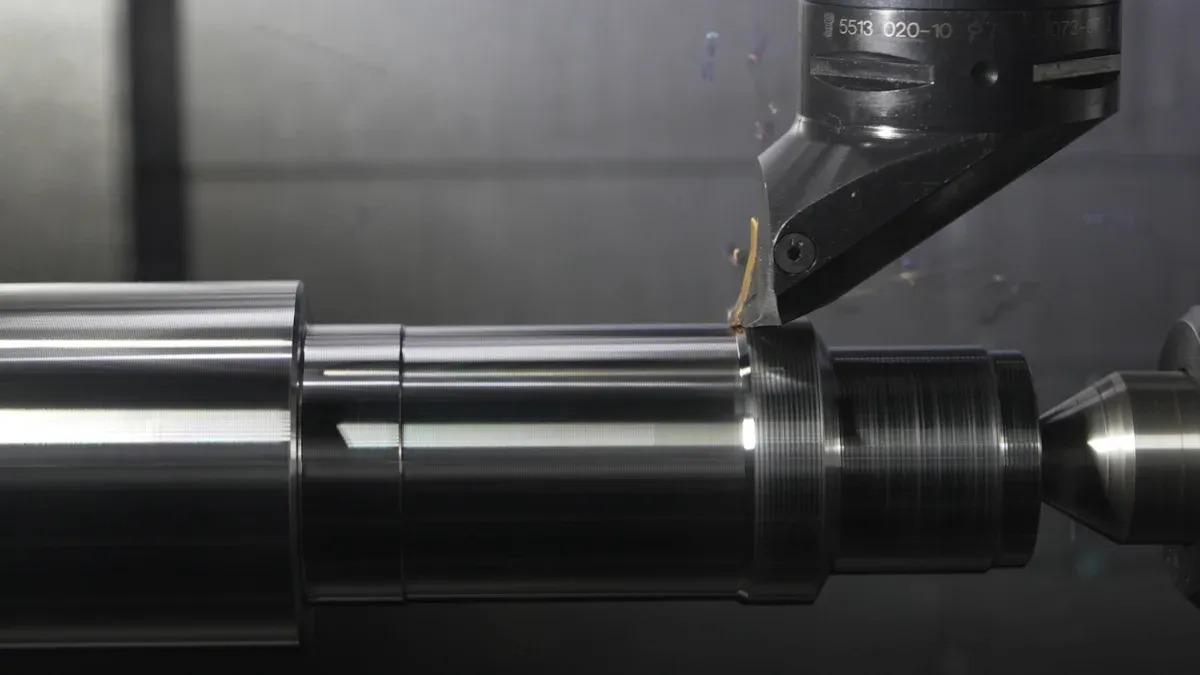
VårCNC-svarvningscenterutmärker sig i tillverkning av komplexa delar och uppnår extrem precision genom samtidig5-axlig bearbetningDessa avancerade maskiner minskar uppställningstiden drastiskt och förbättrar både ytfinish och geometrisk noggrannhet avsevärt. Denna funktion är avgörande förPrecisionsbearbetning, som direkt hanterar invecklade geometrier och snäva toleranser som visar sig vara utmanande för traditionella 3-axliga eller 4-axliga maskiner. Marknaden för dessa sofistikeradeCNC-svarvcenterupplever stark tillväxt, och experter förutspår att marknaden för 5-axliga CNC-maskiner kommer att växa med en genomsnittlig årlig tillväxttakt (CAGR) påcirka 5,5 % från 2025 till 2035Tillverkare anammar alltmerAnpassade CNC-svarvbearbetningslösningar, ofta med enHögeffektiv CNC-svarv med ATC, för att möta stränga produktionskrav.
Viktiga slutsatser
- En 5-axlig CNC-maskin kan flytta sina verktyg på fler sätt än en 3-axlig maskin. Detta hjälper den att tillverka mycket komplexa delar i ett svep.
- Dessa maskiner är mycket bra för att tillverka delar till flygplan, medicintekniska produkter, bilar och energiutrustning. Dessa delar måste vara superexakta.
- Använda en5-axlig CNC-maskinsparar tid och pengar. Den gör detta genom att utföra många steg samtidigt och göra färre misstag.
- 5-axliga CNC-maskiner kan arbeta med många olika material. Detta inkluderar metaller, plaster och speciella starka material.
5-axlig fördel i CNC-svarvcenter
Förbättrad rörelse bortom 3-axlar
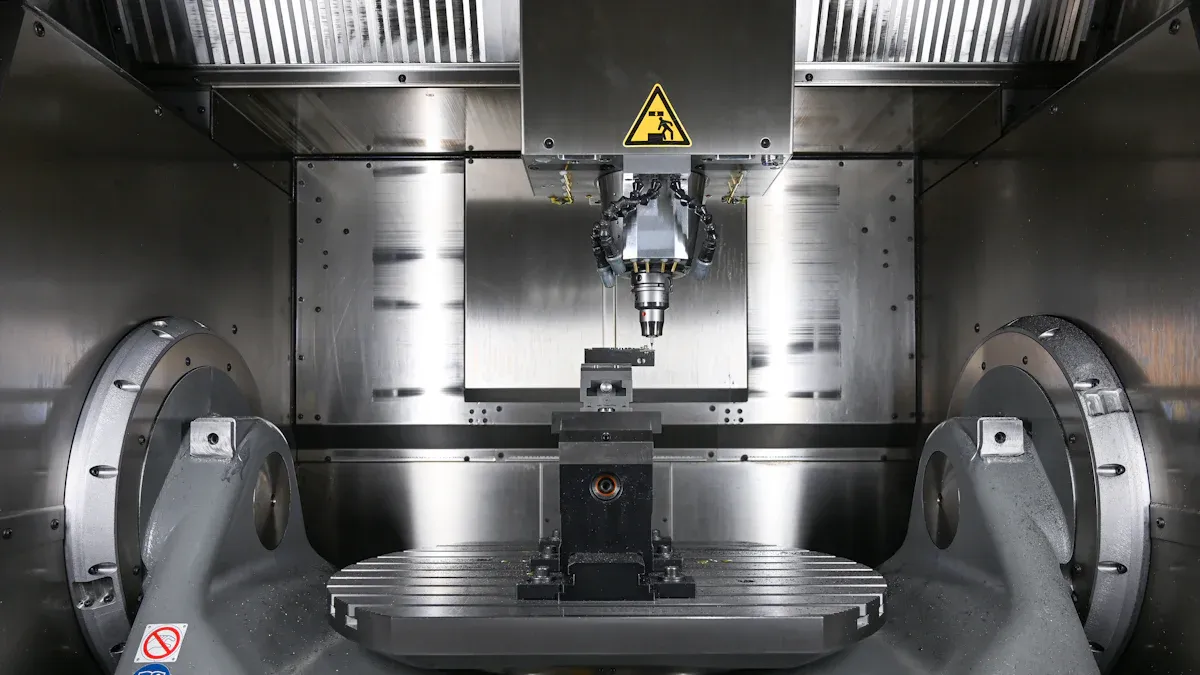
En 3-axlig maskin förflyttar sitt skärverktyg längstre linjära banor: X, Y och ZMaskinen håller arbetsstycket fixerat under drift. Däremot en5-axlig maskin introducerar två ytterligare rotationsaxlar, vanligtvis betecknade A och B eller B och C. Dessa extra axlar gör att verktyget eller arbetsstycket kan lutas och roteras, vilket avsevärt utökar bearbetningsmöjligheterna.Denna tabell belyser de grundläggande kinematiska skillnaderna:
| Attribut | 3-axlig | 5-axlig |
|---|---|---|
| Linjär rörelse | X, Y, Z | X, Y, Z |
| Rotationsrörelse | Ingen | A/B eller B/C (två ytterligare axlar) |
| Verktygs-/arbetsstyckesrörelse | Verktyget rör sig, arbetsstycket står stilla | Verktyg eller arbetsstycke kan luta och rotera |
| Bearbetningsmöjligheter | Planhet, parallellitet, positionsnoggrannhet, fyrkantiga fickor, plana ytor | Vinklade portar, underskärningar, sammansatta avsmalningar, komplexa konturer, åtkomst till fler ytor i en uppställning |
Dessa ytterligare axlarövervinna många geometriska begränsningar som är inneboende i 3-axlig bearbetningEn 5-axlig maskin kan nå områden på arbetsstycket och göra komplexa snitt som en 3-axlig maskin inte kan. Till exempel lutar 3+2-axlig bearbetning skärverktyget eller arbetsstycket i position. Detta möjliggör bearbetning av flera sidor av en detalj utan manuell ompositionering. Detta minskar behovet av manuella ingrepp,minska cykeltiden och sänka produktionskostnadernaDet möjliggör också användning av kortare, styvare skärverktyg, vilket förbättrar verktygsstabiliteten och resulterar i bättre dimensionsnoggrannhet och ytfinish.
Samtidig 5-axlig bearbetning flyttar skärverktygen dynamiskt genom alla fem axlar. Detta möjliggör kontinuerlig rörelse och rotation under skärningar. Detta visar sig vara särskilt värdefullt för delar med böjda ytor, underskärningar eller komplexa konturer. Möjligheten att närma sig arbetsstycket från fler vinklar utan att ompositionera minskar risken för feljustering och mänskliga fel. Detta leder till exakta och konsekventa skärningar. Tillverkare kanmaskinkomplexa delar som turbineroch förbränningskamrar som enskilda delar, vilket minskar monteringssteg och potentiella felpunkter. Operatörer kan arbeta på flera sidor av en detalj i en enda uppställning, vilket minskar uppställningstiden och mänskliga ingripanden. Detta leder till snabbare produktion.oöverträffad mångsidighet möjliggör produktion av invecklade geometrier, underskärningar och sammansatta vinklarutmanande eller omöjligt med 3-axlig bearbetning.
Integrerade svarvnings- och fräsningsfunktioner
En 5-axlig CNC-svarvmaskin kombinerar ofta svarvning och fräsning i en enda maskin. Dessa svarvfräsar kombinerar den höga produktiviteten hos CNC-svarvar med den geometriska noggrannheten hos CNC-fräsning. Denna integration erbjuder flera tekniska fördelar. Svarvfräsar möjliggör samtidiga fräsnings- och svarvningsoperationer, till exempel att skapa ett spår med ett fräsverktyg medan ett svarvverktyg formar en cylinder. Detta leder till snabbare färdigställande av komplexa delar,öka effektiviteten och spara tidDe erbjuder också ökad flexibilitet, genom att utföra flera operationer samtidigt och skapa mer komplicerade delar i färre steg. Genom att utföra fler operationer samtidigt uppnår svarvfräsar högre noggrannhet och precision i tillverkade delar. Användningen av flera verktyg och axlar förbättrar detaljernas noggrannhet ytterligare. Denna kombination ger ett bredare utbud av funktioner, vilket underlättar skapandet av mer komplexa delar, särskilt de med komplicerade former eller egenskaper. Jämfört med dedikerade 5-axliga fräsmaskiner kan ofta en bredare personalkrets använda svarvfräsar, vilket minskar utbildningskostnaderna och ökar produktiviteten.
Denna integrerade metod passar olika komplexa delar. Dessa inkluderarflyg- och rymdkomponenter som turbinblad och insugningsledskovlar, vilket kräver hög precision. Medicinska implantat- och enhetsdelar, med sina invecklade ytor och små komponenter, drar också stor nytta. Bilindustrin använder dem för motorblock och cylinderhuvuden, vilket kräver högprecisionsbearbetning av komplexa ytor. Högkvalitativa formar, inklusive formsprutnings- och pressgjutningsformar, kräver också denna precisionsnivå. Dessutom,lådformade delar med flera hål och hålrum, vanliga inom maskin-, fordons- och flygindustrin, är idealiska kandidater. Komplexa krökta ytor, vanliga inom flyg-, fordons-, marin- och försvarsprodukter såsom impellrar och propellrar, gynnas också. Specialformade delar, som ofta kräver blandad bearbetning i flera stationer, och skiv-, hyls- och plattdelar med kilspår eller radiella hål, är också väl lämpade för dessa avancerade maskiner.
Banbrytande tillämpningar för 5-axliga CNC-svarvar
Femaxliga CNC-svarvar revolutionerar tillverkningen inom flera högpresterande industrier. Dessa maskiner levererar den precision och komplexitet som krävs för kritiska komponenter. De möjliggör framsteg som tidigare varit ouppnåeliga med mindre sofistikerade maskiner.
Tillverkning av flyg- och rymdkomponenter
Flygindustrin kräver högsta möjliga precision och tillförlitlighet. Komponenter måste klara extrema förhållanden och fungera felfritt. Femaxliga CNC-svarvar är oumbärliga för att producera dessa kritiska delar. De bearbetar komplexa geometrier som turbinblad, impeller och strukturkomponenter med exceptionell noggrannhet. Precisionsbearbetning inom flyg- och rymdindustrin uppnår konsekvent...toleranser på ±0,0001 tum eller bättreFör cylindriska komponenter uppnår precisions-CNC-svarvning en rundhet inom 0,0001 tum. Koncentriciteten för dessa cylindriska delar bibehålls också inom 0,0002 tum. Dessa snäva toleranser säkerställer optimal prestanda och säkerhet i flygplan och rymdfarkoster. Möjligheten att bearbeta invecklade funktioner i en enda uppställning minskar fel och förbättrar den övergripande delens integritet.
Produktion av medicinska implantat och apparater
Läkemedelsindustrin är starkt beroende av avancerad tillverkning för patientsäkerhet och effektivitet. FemaxligCNC-svarvcenterhåller på att bli standarden för att skapanästa generations medicintekniska produkterDe flyttar en del eller ett skärverktyg längs fem axlar samtidigt. Detta möjliggör skapandet av mycket komplexa former i en enda uppställning. Denna process minskar behovet av att flytta delar mellan maskiner, vilket förbättrar noggrannhet och effektivitet. Till exempel kan ett komplext ortopediskt implantat med böjda ytor och djupa fickor skapas med exceptionell precision.
Medicinindustrin är starkt beroende av 5-axliga funktioner för att producera:
- Anpassade implantat
- Kirurgiska instrument
- Dentala apparater
Dessa komponenter har ofta mycket konturerade ytor. De kräver precisionstillverkning för att garantera patientsäkerheten. Högkvalitativa medicinska implantat som produceras med CNC-bearbetning inkluderar:
- Implantat för ansiktsrekonstruktion
- Hjärtklaffar
- Knä- och höftledsimplantat
- Stentar
- Ventrikulära hjälpmedel (VAD)
Mikrobearbetade komponenter för medicintekniska tillämpningar kräver en ännu högre grad av precision. Dessa inkluderar:
- Katetrar
- Delar till pacemakers
- Små implantatskruvar
- Stentar
- System för läkemedelsleverans
Medicinska implantat och proteser drar stor nytta av precisionsbearbetning. Implantat som höftledsplastik, ryggradsfusioner och tandimplantat kräver perfekt passform. Detta förhindrar smärta, avstötning eller behovet av revisionskirurgi. Anpassade implantat, tillverkade från MR- eller CT-skanningsdata, förbättrar patientkomforten och den långsiktiga framgången. Proteser, med sina komplexa leder och rörliga delar, kräver extrem noggrannhet för smidiga, naturliga rörelser. Detta leder till lättare, starkare och mer funktionella proteser.
Precisionsdelar för bilindustrin
Bilindustrin strävar ständigt efter att förbättra fordonsprestanda, bränsleeffektivitet och säkerhet. Femaxlig CNC-bearbetning är avgörande för bilkomponenter. Detta gäller särskilt inomscenarier med hög blandning och små produktionspartierkräver snabba accelerations- och retardationshastigheter. Dessa maskiner producerar kritiska delar somstyrspindel för bilaroch lätta bilkomponenter.
Femaxliga CNC-svarvar bidrar avsevärt till lättvikt och prestandaförbättringar.
- MotorkomponenterFemaxlig bearbetning underlättar skapandet av invecklade geometrier. Detta inkluderar optimerade förbränningskammare och komplexa kylkanaler. Detta möjliggör högre effekttäthet i mindre motorutrymmen, vilket förbättrar prestandan.
- FjädringsdelarDenna teknik möjliggör exakt tillverkning av komponenter som länkarmar och styrspindel. Den säkerställer hög hållfasthet och lättviktskonstruktioner, vilket bidrar till förbättrad fordonsprestanda.
Den ökade precisionen hos 5-axliga maskiner upprätthåller optimal orientering mellan verktyg och detalj. Detta leder till snävare toleranser och förbättrad geometrisk noggrannhet. Deras förmåga att närma sig arbetsstycken från flera vinklar möjliggör produktion av invecklade former och underskärningar. Kontinuerlig 5-axlig interpolering resulterar i jämnare verktygsbanor och konsekventa spånbelastningar. Detta leder till överlägsna ytfinisher.Flerytsbearbetningkan slutföras i en enda uppställning. Detta minskar fel från ompositionering och säkerställer exakt bearbetning. En 5-axlig CNC-svarv kan bearbeta geometriskt komplexa delar, inklusive underskärningar och böjda ytor. Detta är avgörande för högprecisionsapplikationer inom fordonsindustrin.
Invecklad form- och formtillverkning
Formtillverkning kräver extrem precision och felfria ytfinisher. Dessa komponenter utgör ryggraden i många tillverkningsprocesser, från formsprutning av plast till metallprägling. Femaxliga CNC-svarvar ger de funktioner som krävs för att producera dessa komplicerade verktyg. De hanterarkomplexa konturer och geometrier, med tillägg av två rotationsaxlarför avancerad rörelse och optimerade verktygsbanor. Detta leder till högre noggrannhet i slutprodukten.
Utformningen av dessa maskiner bidrar avsevärt till deras precision. Robusta och stabila konstruktionsfunktioner som optimerade värmehanteringssystem och vattenkylda direktdrivningar säkerställer jämn prestanda. Vibrationsdämpande maskinbäddar och flexibla, mycket dynamiska spindlar bidrar ytterligare till att uppnå bästa möjliga ytfinish och högsta noggrannhet. Robusta portalgjutna baser och handskrapade nyckelkomponenter säkerställer varaktig precision, även under långa bearbetningstider. Detta är avgörande för en jämn hög ytkvalitet vid formtillverkning.
Femaxlig bearbetning optimerar också verktygsanvändningen. Det möjliggör mer produktiv användning av traditionella fräsar, såsom kulfräsar, genom att luta verktyget. Detta ökar den effektiva skärdiametern, vilket ökar metallavverkningshastigheterna med ...40–50 %, och genererar bättre ytjämnheter. Tekniken möjliggör också användning av tunnformade verktyg med konturerade profiler för bredare skärkontakt. Detta ger motsvarande eller bättre ytjämnhet med större översteg, vilket minskar antalet passeringar och minimerar problem med blandning. Möjligheten att luta verktygshållaren bort från intilliggande fickväggar möjliggör användning av kortare verktyg utan kollisionsrisker. Detta leder till mer produktiva bearbetningsprocesser och förbättrad ytjämnhet, särskilt i djupa hålrum där 3-axlig bearbetning skulle kräva längre, mindre stabila verktyg.
Maskinkonstruktionen spelar också en viktig roll. Funktioner som konstant spindelstöd (X och Z på pelaren) och fullständigt bordsstöd (Y-axeln under bordet) ger större strukturell styvhet. Detta möjliggör tyngre bearbetning med mindre vibrationer, vilket direkt påverkar ytfinishen. Hög positioneringsnoggrannhet (±0,000060 tum) uppnås genom kärnkylda kulskruvar med fin stigning och 0,05 mikrons skalaåterkoppling möjliggör exakt utförande av ytblandningar, matchningar och komplexa geometriska skärningar. Spindlar som erbjuder upp till 30 000 rpm och termisk kontroll säkerställer exakta skärförhållanden under långa perioder, vilket producerar arbetsstycken med snäva toleranser och hög finish. Den patentskyddade Super Geometric Intelligence (SGI.5)-programvaran mildrar faktorer som uppehåll, axelöver-/undersvängningar och vibrationer för att generera ytor av högre kvalitet. Den bibehåller höga matningshastigheter även under abrupta riktningsförändringar, vilket säkerställer att den faktiska verktygsbanan bibehålls vid den programmerade matningshastigheten. Detta är avgörande för jämna ytor vid komplex 3D-konturering. I slutändan resulterar dessa funktioner i jämnare, mer exakta bearbetade ytor och mindre behov av sekundära processer som gnistgnist och bänkbearbetning.
Komponentbearbetning inom energisektorn
Energisektorn, som omfattar förnybara och traditionella energikällor, är beroende av robusta och exakt tillverkade komponenter. Dessa delar arbetar ofta under extrema förhållanden och kräver exceptionella materialegenskaper och tillverkningsnoggrannhet. Femaxlig bearbetning ger den nödvändiga precisionen för dessa kritiska applikationer.
Tillverkare använder en mängd olika material för komponenter inom energisektorn. Dessa inkluderar:
- Metaller: Aluminium, rostfritt stål, titan, Inconel och superlegeringar, Koppar, Mässing, Nickellegeringar, Volfram
- PlastAkryl (PMMA), nylon, polykarbonat
- Kompositer: Kolfiberförstärkt plast, glasfiberförstärkt plast
- Avancerade materialKeramik, grafit
Varje material fyller specifika funktioner inom energibranschen.Aluminium används för komponenter som drar nytta av lätthet och korrosionsbeständighet., såsom delar till vindkraftverk och ramar för solpaneler. Rostfritt stål används för sin robusthet och korrosionsbeständighet i kärnreaktorer och olje- och gasutforskningsutrustning. Titan är idealiskt för högbelastade komponenter i turbinblad och offshore-borriggar på grund av dess exceptionella styrka och motståndskraft mot korrosion och extrema temperaturer. Koppar är avgörande i elektriska komponenter som generatorer, motorer och ledningar inom förnybara energisystem på grund av dess utmärkta ledningsförmåga. Mässing används i applikationer som kräver låg friktion och utmärkt korrosionsbeständighet, såsom ventildelar och kontakter. Plaster och kompositer väljs för mångsidighet och isoleringsegenskaper i isolerande höljen och icke-ledande delar. Nickellegeringar används i turbinkomponenter och avgassystem för högtemperaturbeständighet och hållbarhet. Volfram är avgörande i slitstarka delar som finns i borr- och gruvdrift på grund av dess hårdhet och högtemperaturbeständighet.
Femaxlig bearbetning utmärker sig vid bearbetning av dessa olika material till komplexa former. Den skapar komponenter för vindkraftverk, olje- och gasutvinningsutrustning, kärnreaktorer och solenergisystem. Möjligheten att bearbeta svårbearbetade material med hög precision och komplexa geometrier säkerställer optimal prestanda och livslängd för energiinfrastruktur.
Viktiga fördelar med 5-axliga CNC-svarvar
Oöverträffad precision och ytfinish
Femaxliga CNC-svarvar ger exceptionell precision och överlägsna ytfinisher. Dessa maskiner uppnår anmärkningsvärd noggrannhet. Till exempel uppnådde ett femaxligt Evo-bearbetningscenter från Kern positionsnoggrannheter på±0,5 mikronDenna maskin räckte för att uppnå ±2 mikron på arbetsstycket. Högprecisions-CNC-bearbetning producerar komplexa metallkomponenter med toleranser mätta i mikron. Modern CNC-bearbetning uppnår toleranser inom±0,001 tum, och ännu hårdare i vissa tillämpningar.hastighet och kvalitetfrån 5-axliga numeriska styrmaskiner är klart överlägsna alla manuella produktionsmetoder.
Femaxliga CNC-maskiner utmärker sig på att underhållajämna ytfinishergenom hela produktionsprocessen. De justerar dynamiskt verktygsvinklar och orienteringar under skäroperationerna. Detta säkerställer smidiga övergångar mellan olika ytor eller konturer. Detta resulterar i exceptionell ytkvalitet. Det eliminerar behovet av arbetsintensiva efterbehandlingssteg. Bättre verktygslivslängd vid 5-axlig bearbetning är resultatet avoptimala skärvinklarDessa vinklar minskar verktygsslitage och brott. Genom att bibehålla korrekt skärgeometri håller verktygen längre och presterar mer konsekvent. Detta bidrar till högre kvalitet på ytbehandlingen och minimerar produktionsavbrott.
Minskade installationstider och ökad effektivitet
Femaxliga CNC-svarvar minskar uppställningstider och ökar avsevärttotal effektivitetDe konsoliderar flera operationer i en enda uppsättning. Denna tabell illustrerar skillnaden:
| Tillverkningsmetod | Obligatoriska inställningar | Uppställningstid (timmar) |
|---|---|---|
| 3-axlig bearbetning | 5-7 | 4-6 |
| 5-axlig bearbetning | 1-2 | 1-2 |
Detta visar en betydande minskning av både antalet uppställningar och den totala uppställningstiden. För en typisk medelkomplex detalj minskar 5-axlig bearbetning de direkta uppställningskostnaderna med cirka 75 %. Uppställningsarbetet minskar från 2–3 timmar med traditionella metoder till 30–45 minuter. Minskningar av uppställningstiden ärupp till 80 %har observerats för komplexa geometrier vid övergång från 3-axliga till 5-axliga processer. Denna förbättrade effektivitet kommer från flera faktorer:
- Förbättrad noggrannhetDet eliminerar noggrannhetsförlust från toleransstapling och variationer i detaljbelastning. Delar "färdigas i ett".
- Längre verktygslivslängdKortare skärverktyg ger större styvhet, vilket leder till längre verktygslivslängd.
- Ökad genomströmningHögre hastigheter och matningshastigheter uppnås tack vare förbättrad verktygsstyvhet och optimal detaljorientering.
- Minskat antal pågående arbeten (WIP)Mindre hantering av delar och kortare ledtider bidrar till minskad arbetsinsats.
Förbättrad delkomplexitet och designfrihet
Femaxliga CNC-svarvar möjliggör skapandet av mycket komplexa detaljgeometrier. De möjliggör samtidig 5-axlig rörelse (X-, Y-, Z-linjära axlar och A/C- eller B/C-rotationsaxlar) i perfekt synkronisering. Denna funktion gör att verktyget kan nådjupt mellan vridna bladoch in i djupa fickor. Den bibehåller en jämn spånbelastning och förhindrar kollisioner. Exempel inkluderar blisks (bladintegrerade skivor) som finns i jetmotorer. Dessa kräver att verktyget når djupt mellan vridna blad samtidigt som det bibehåller en jämn spånbelastning. Strukturella sparrar och ribbor med tunna väggar gynnar också. Maskinens dämpningsegenskaper förhindrar vibrationer och möjliggör aggressiva bearbetningsstrategier.
Denna teknik avsevärtutökar designfrihetenDet befriar ingenjörer från traditionella verktygsbegränsningar. Detta möjliggör skapandet av konstruktioner som tidigare ansetts omöjliga. Det erbjuder precision och repeterbarhet i produktionsskala. Detta främjar innovation genom att ge friheten att skapa komplexa delar med självförtroende. För ingenjörer är designfrihet avgörande. Varje vinkel, kurva och dimension är avgörande. Medan 3-axlig bearbetning är effektiv för enklare projekt, öppnar 5-axlig indexerad fräsning upp nya möjligheter. Det möjliggör skapandet av invecklade geometrier och konturer med lätthet. Dettatänjer på gränserna för produktinnovation.
Kostnadsbesparingar genom optimerad produktion
Femaxlig CNC-bearbetning minskar de totala projektkostnaderna avsevärt. Detta uppnås genom optimerade produktionsprocesser. Dessa maskiner minskar de totala projektkostnaderna för komplexa delar med 20–40 %. Noggrannhet i en enda uppställning bidrar i hög grad till dessa besparingar. Detta eliminerar positioneringsfel som uppstår när delar ompositioneras flera gånger. Detta är särskilt viktigt förkomplexa komponenter och dyra material som titanResultatet är betydligt lägre skrotnivåer och en betydande minskning av materialspill.
Enstaka uppställningar i 5-axlig CNC-bearbetning minskarskrotningsgraderna till under 2 %Dessutom kan innovationer inom AI-felkorrigering ytterligare minska kassationsfrekvensen till mindre än 1 %. Realtidsjusteringar av verktygsbanor med AI mitt i drift minskar defekter med 35 %. Detta åtgärdar traditionella risker där manuella kalibreringsfel orsakade kassationsfrekvenser på 8–12 %. SmartCut AI förutspår till exempel verktygsslitage för kassationsfrekvenser på 0,3 % i keramik. Denna tabell belyser skillnaden:
| Metrisk | Traditionell CNC | Femaxlig + OPMT-teknik |
|---|---|---|
| Skrotningsgrad | 6–8 % | <1% |
Femaxliga CNC-svarvar minskar materialspill och kassationer genom att undvika upprepade uppställningar och kalibreringar. Detta minskar avsevärt kumulativa fel orsakade av flera justeringar. Det leder till högre bearbetningsnoggrannhet och detaljkonsistens. Detta är särskilt viktigt för industrier som kräver hög precision. Det minskar avsevärt kassationer till följd av sekundär positionering.Optimera kapsling och verktygsbanorvid 5-axlig bearbetning minimerar även råmaterialspill.
Mångsidighet över olika material
Femaxliga CNC-maskiner uppvisar anmärkningsvärd mångsidighet inom en mängd olika material. De bearbetar effektivt allt från vanliga metaller till avancerade kompositer. Denna förmåga gör det möjligt för tillverkare att välja det bästa materialet för specifika tillämpningar. De möter inga begränsningar från bearbetningsrestriktioner. Till exempel skär dessa maskiner exakt i tuffa legeringar som Inconel och titan. De hanterar även mjukare material som aluminium och mässing med lätthet. Denna breda materialkompatibilitet gör dem ovärderliga för olika industrier. En enda CNC-svarv kan anpassas till olika produktionsbehov. Detta minskar behovet av specialutrustning. Denna mångsidighet säkerställer att tillverkare kan uppfylla stränga materialkrav för kritiska komponenter. Det stöder också innovation inom produktdesign.
5-axliga CNC-svarvar representerar en revolution inom precisionsbearbetning. De gör det möjligt för industrier att uppnåtidigare ouppnåeliga nivåer av noggrannhet och komplexitetDeras avgörande roll i att driva innovation inom högteknologiska sektorer är obestridlig. Dessa maskiner är avgörande för att möta framtida tillverkningsutmaningar. De integrerar avancerad teknik somAI, automatisering och IoT, vilket leder till minskade produktionstider och minimerat avfall. Marknaden för dessa avancerade maskiner, inklusive CNC-svarvmaskiner, fortsätter att växa, vilket understryker deras viktiga roll i framtida tillverkning.
Vanliga frågor
Vad är den största skillnaden mellan 3-axliga och 5-axliga CNC-svarvar?
En 3-axlig maskin rör sig längs linjära X-, Y- och Z-banor.5-axlig maskinlägger till två rotationsaxlar. Detta gör att verktyget eller arbetsstycket kan lutas och roteras. Det möjliggör komplexa snitt och flersidig bearbetning i en enda uppställning.
Vilka branscher gynnas mest av 5-axliga CNC-svarvar?
Flyg-, medicin-, fordons-, form- och verktygstillverkning samt energisektorn gynnas avsevärt. Dessa industrier kräver extrem precision, komplexa geometrier och hög tillförlitlighet för kritiska komponenter.
Hur förbättrar 5-axliga maskiner ytfinishen?
Femaxliga maskiner justerar dynamiskt verktygsvinklarna. Detta säkerställer smidiga övergångar och jämna spånbelastningar. Det resulterar i överlägsen ytkvalitet. De använder också kortare, styvare verktyg, vilket minskar vibrationer och förbättrar finishen.
Kan 5-axliga CNC-svarvar spara kostnader?
Ja, de minskar kostnaderna genom att minimera uppställningstider och konsolidera verksamheten till en enda uppställning. Detta minskar direkt arbetskraft, minskar kassationsfrekvensen och optimerar materialanvändningen. Det leder till betydande totala projektbesparingar.
Vilka material kan 5-axliga CNC-svarvar bearbeta?
De bearbetar ett brett utbud av material. Dessa inkluderar metaller som aluminium, titan och rostfritt stål. De hanterar även plast, kompositer och avancerade material som keramik. Denna mångsidighet stöder olika tillverkningsbehov.
Publiceringstid: 12 december 2025