


Vad är en CNC-borr- och fräsmaskin:
CNC-borrmaskinerTillhör en verktygsmaskin för metallskärning, med funktioner för hålbearbetning, borrning, gängning, arborrning och hjälpfräsning. Den används huvudsakligen för högeffektiv borrning av plana plattor, flänsar, skivor, ringar och andra arbetsstycken vars tjocklek ligger inom det effektiva området.
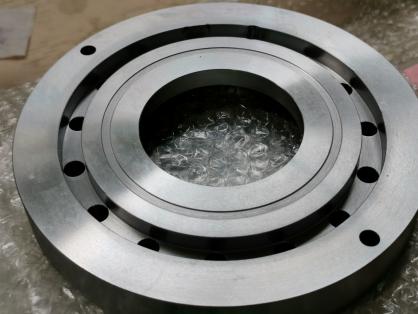
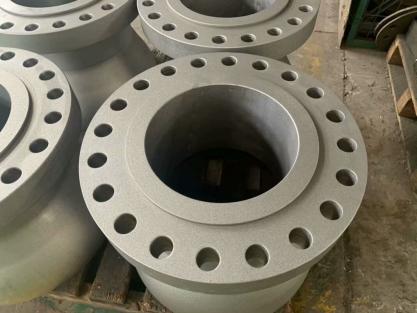
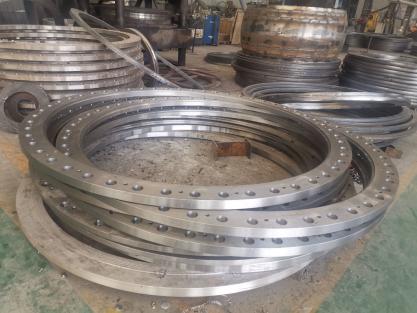
Genomgående hål och bottenhål kan borras på enskilda materialdelar och kompositmaterial. Maskinens bearbetningsprocessen styrs digitalt och är mycket bekväm. Den kan uppnå automatisering, hög precision, flera varianter och massproduktion.
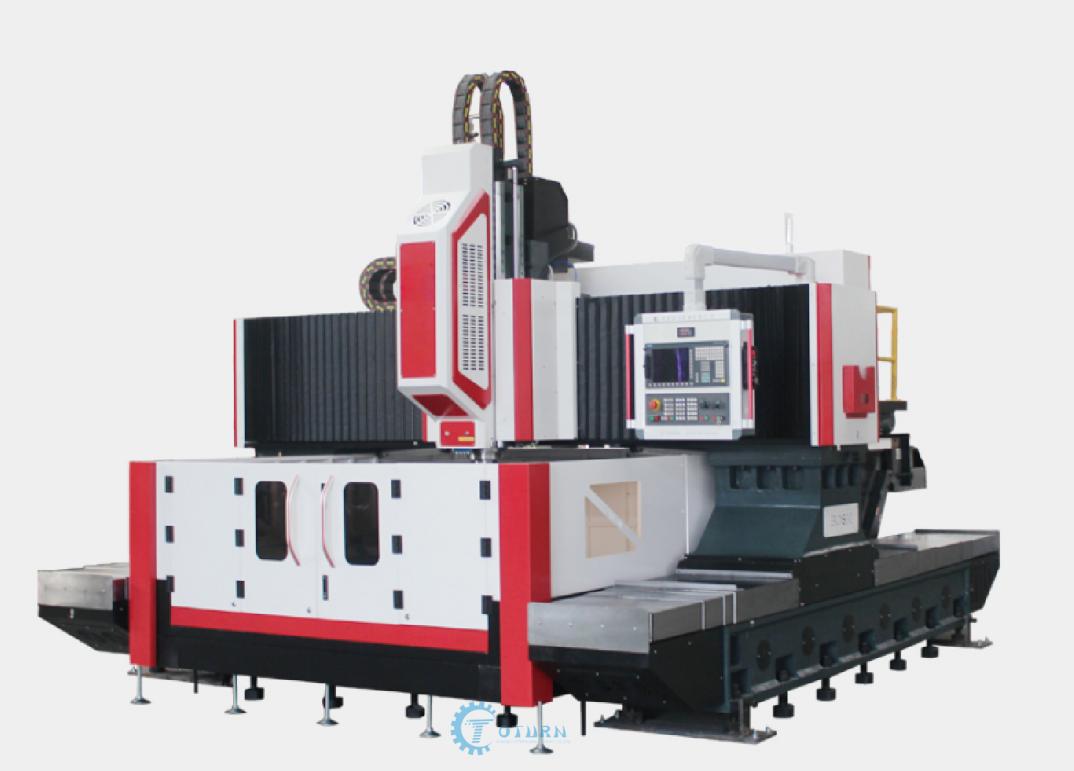
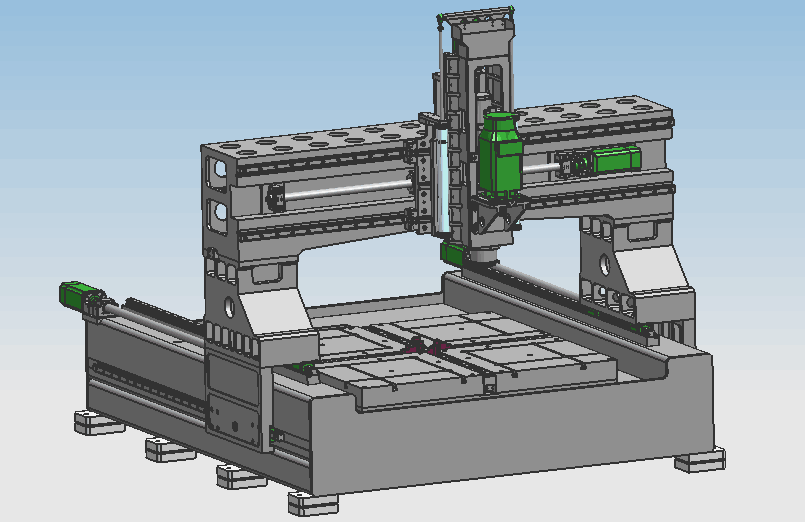
CNC-borr- och fräsmaskinutrustningsstruktur
1. Säng:
Bädden är en integrerad strukturdel, färdigställd genom sekundär glödgningsbehandling, med god dynamisk och statisk styvhet och ingen deformation. Arbetsbordet har en gjutstruktur, och det finns ett T-spår med en rimlig ytbehandlingslayout på planet, som används för att klämma fast arbetsstycket. Drivsystemet använder en AC-servomotor och ett precisionskulskruvpar för att driva på båda sidor för att få gantryt att röra sig i X-axelns riktning. Justerbara bultar är fördelade på bäddens bottenyta, vilket enkelt kan justera nivån på bäddens arbetsbord.
2. Mobil portal:
Den rörliga portalen är gjuten och bearbetad av gråjärn (HT250), och ett par rullande linjärstyrningar med ultrahög kapacitet är installerade på portalens framsida. Precisionskulskruvparet och servomotorn får drivhuvudets slid att röra sig i Y-axelns riktning, och borrhuvudet är installerat på drivhuvudets slid. Portalens rörelse åstadkoms genom rotation av kulskruven som drivs av servomotorn via precisionskopplingen.
3. Flytta glidande sadel:
Glidsadeln är en precisionsgjutjärnskonstruktion. Glidsadeln är utrustad med två CNC-styrskenor med ultrahög belastning, en uppsättning precisionskulskruvpar och en högprecisionsplanetväxel ansluten till servomotorn för att driva borrhuvudet. Genom att röra sig i Z-axelns riktning kan borrhuvudet snabba framåt, arbeta framåt, snabba bakåt, stoppa och andra åtgärder. Den har funktioner för automatisk spånbrytning, spånborttagning och paus.
4. Borrhuvud
Borrhuvudet använder en dedikerad servospindelmotor, som drivs av en tandad synkronremsretardation för att öka vridmomentet och driva en dedikerad precisionsspindel. Spindeln använder de främre fyra och de bakre två sex raderna japanska vinkelkontaktlager för att uppnå steglös hastighetsändring. Spindeln är utrustad med ett pneumatiskt verktygsbytessystem för att göra verktygsbytet snabbt och enkelt, och matningen drivs av en servomotor och en kulskruv. X-, Y- och Z-axlarna kan länkas och använda halvsluten slingstyrning för att realisera linjära och cirkulära interpoleringsfunktioner.
BorraMaskin fördel
1. Vatten ut ur spindeln:
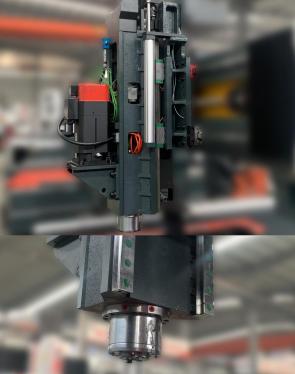
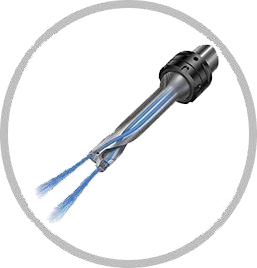
Den använder Taiwans Jianchun-vattenutloppsspindel och högeffektsservospindelmotor för att driva spindeln genom synkron remdeceleration med kugghjul för att öka vridmomentet. Kan använda höghastighets U-borr (våldsam borr) och kärnborr med mittvattenbearbetning.
2. Klämma
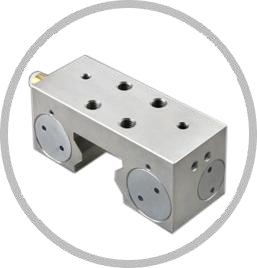
X- och Y-axlarna är utrustade med högpresterande funktionella komponenter som används tillsammans med en klämma och ett rullande linjärstyrningspar. Med hjälp av kilblocksprincipen har den funktionerna att fixera gantryt, positionera exakt, förhindra vibrationer och förbättra styvheten. Strukturen är kompakt och kraftfull.
3. Linjärstyrning och kulskruv
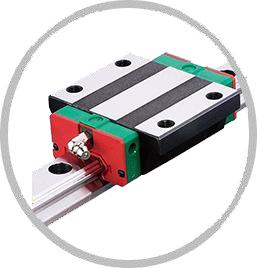
Den använder Taiwans linjära styrskena av märket Shangyin och kulskruv av märket TBI. Styrskenorna på båda sidor av maskinbädden är installerade vertikalt och parallellt, och kraften är jämn, vilket säkerställer stabil bearbetning och drift av maskinen.
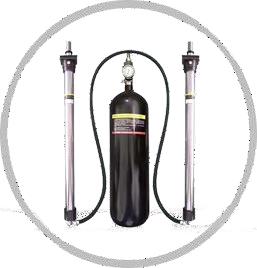
4. Balanseringscylinder för krafthuvud
Det finns två balanscylindrar ovanför motorhuvudet för att balansera maskinhuvudets vikt. Under bearbetningen blir maskinhuvudet stabilare, hålets jämnhet förbättras och slitaget på Z-axelns skruv minskas.
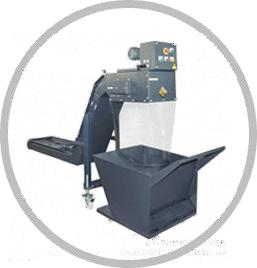
5. System för borttagning av spån
Det finns en kedjeformad spåntransportör på baksidan av maskinverktyget. Använd med en högtrycksspruta för att snabbt spola ner järnspån i spåntransportören, som transporterar järnspånen, vilket sparar tid vid manuell rengöring av järnspån och minskar arbetskraften. Spåntransportören är utrustad med en vätskenivålarmlampa som automatiskt larmar när skärvätskan är otillräcklig.
Modellrekommendation
BOSM1600*1600 Självcentrerande CNC-borr- och fräsmaskin
BOSM1600*1600-typ höghastighetCNC-borrning och fräsning för gantrymaskinhar ett effektivt bearbetningsslag på 1600*1600, vilket är en kostnadseffektiv utrustning. Maskinen har ett självcentrerande arbetsbord med fyra käftar, vilket gör det enklare och snabbare att spänna fast ringarbetsstycken. Den maximala borrningen är 50. Den kan använda höghastighetsborrning för invändig vattenutlopp, fräsning av plan, fräsning av spår och annan bearbetning. Utrustningen kan utrustas med ett verktygsmagasin för att realisera flera processer i en fastspänning.
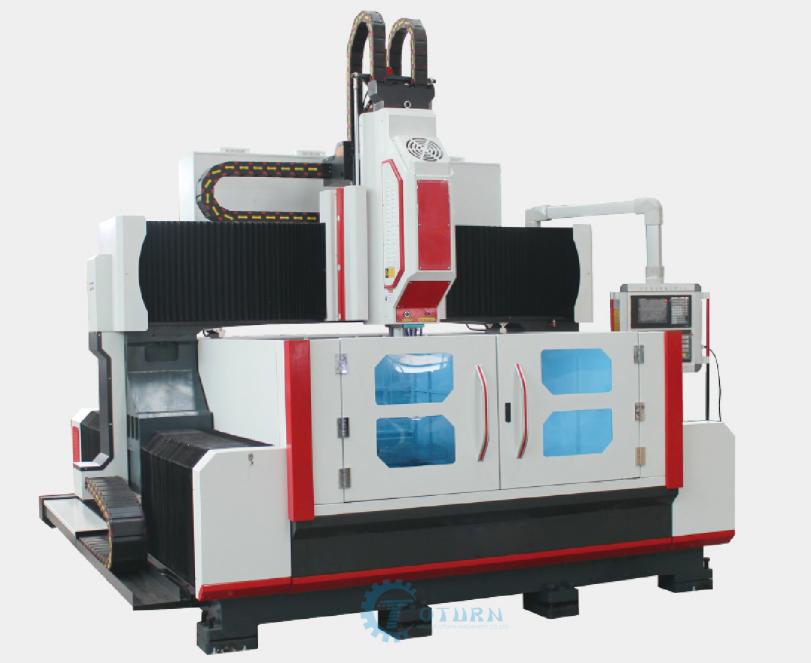
BOSM2500*2500 Självcentrerande CNC-borr- och fräsmaskin
BOSM-2525 Helgjuten portal av delad typCNC höghastighetborrmaskin Serien används huvudsakligen för högeffektiv borrning av stora plattor, vindkraftskonstruktionsdelar, skivor, konstruktionsdelar för verkstadsmaskiner, ventiler, rörplåtar och andra arbetsstycken inom det effektiva området. Fräsning. Borrning av genomgående hål och bottenhål kan realiseras på enskilda materialdelar och kompositmaterial. Maskinens bearbetningsprocessen styrs digitalt och driften är mycket bekväm. Förutom konventionella modeller kan de även utformas och anpassas efter användarnas faktiska behov.
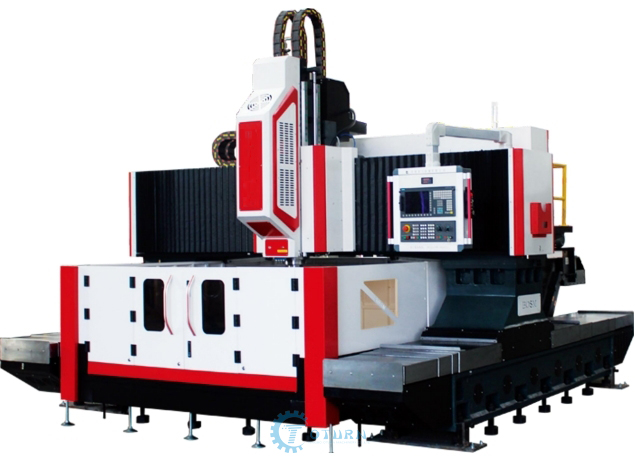
CNC automatisk borrmaskinanvänds för närvarande i stor utsträckning inom ventilindustrin, flänsindustrin, explosionssäker elindustri, vindkraftsindustrin, textilmaskinindustrin, byggmaskinindustrin, bearbetningsindustrin, bilindustrin etc.
För kunder som bearbetar runda produkter som flänsar, ringar, vridstöd, rörplåtar etc. är ytterdiametern mindre än 2,2 m, indexcirkeln är inom 2 m i diameter och öppningen är inom 50 mm. Problemet för kunder av denna typ av produkt ligger i fastspänningstiden. Mer än bearbetningstiden, traditionell bearbetningsutrustning, såsomCNC-portalfräsningeller radialborr, använd klämman för att klämma fast materialet efter lastning och använd sedan kantfinnaren eller använd det professionella verktyget för att testa bordet för att hitta mittpunkten, vilket förbrukar tid och effektivitet.
BOSM-serienborramaskinär konstruerad med ett fast arbetsbord och en rörlig portal. Den använder en egenutvecklad självcentrerande chuck med fyra käftar och stor slaglängd, vilket löser problemet med små hydrauliska eller pneumatiska käftar på marknaden. Stora arbetsstycken kommer att träffa käftarna vid lyftning. Vid skador på chucken är arbetsbänken försedd med en remsformad strukturplatta, och fastspänningen centreras automatiskt samtidigt, vilket löser problemet med tidskrävande fastspänning.
De fyra käftarna på arbetsbänken har en avtagbar stil. Efter demontering är arbetsbänken fortfarande en konventionell plattform med T-spår, vilket förbättrar dess användningsområde för bearbetning av andra arbetsstycken utanför cirkeln. BOSMborr CNC-maskinär utrustad med en styrskenklämma, extremt hög öppnings- och stängningsresponstid på 0,06 sekunder, vilket förbättrar bearbetningsnoggrannheten och klämkraften, och löser det tidigare problemet med spindelvibrationer och verktygslivslängd. Z-axelns dubbelbalanserade cylinder, dragkedjans olja och gas separerad från elektricitet, stabil och styv struktur, elskåpets balk är bakåtriktad för enkel transport, systembomstilen är enkel att använda, förankringsbultar kan användas efter landning och nivellering.
BOSMautomatisk borrmaskin har förbättrat och uppgraderat pelarbalkens huvuddel. Efter att pelaren har bytts ut förbättras den vattentäta plåten avsevärt, den vattentäta effekten är mer idealisk och utseendet och designen kan förskönas mer.
BOSM tillverkning av CNC-borrmaskinerär utrustad med ett centralt vattenfiltreringssystem och vattentrycket är relativt högt. Strukturen på den bakre skärmaskinen på denna modell är inte lätt att rengöra järnskäret framtill. Den är utrustad med en biltvättpistol för att spola järnskäret bakåt.
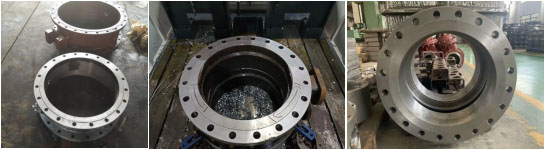
Ventilindustrin
Flänsindustrin
Explosionssäker elindustri
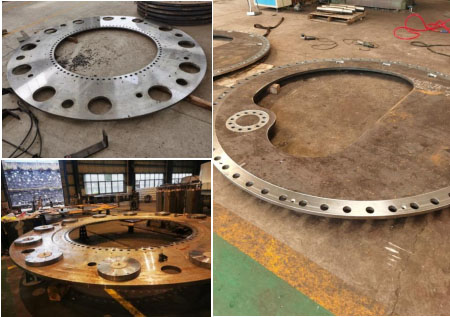
Vindkraftsindustrin
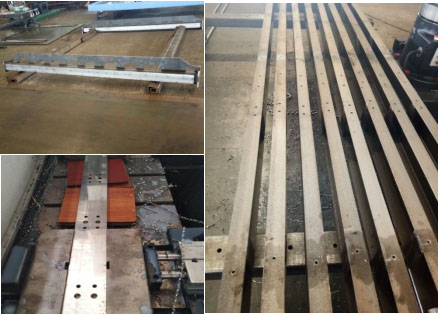
Textilmaskinindustrin
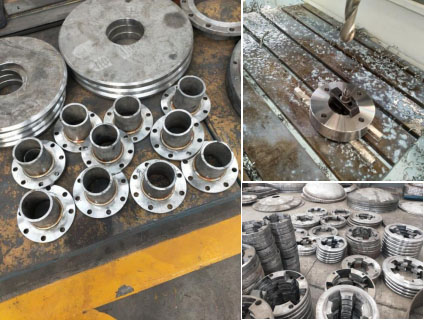
Maskinbearbetningsindustrin
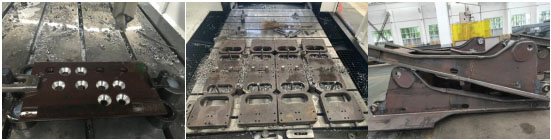
Byggmaskinindustrin
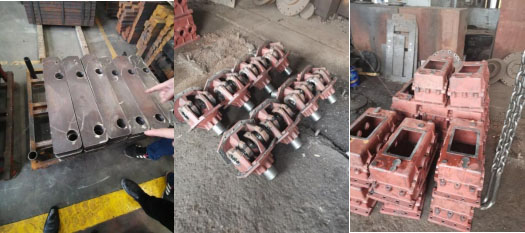
Bilindustrin
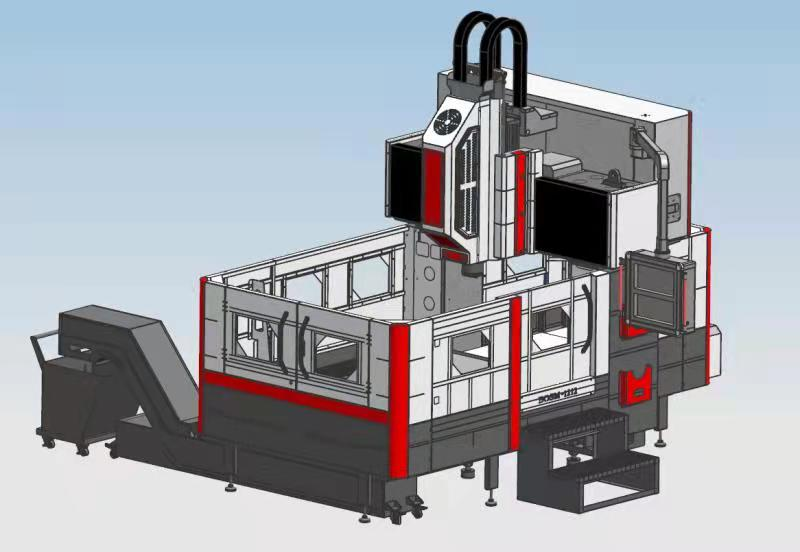
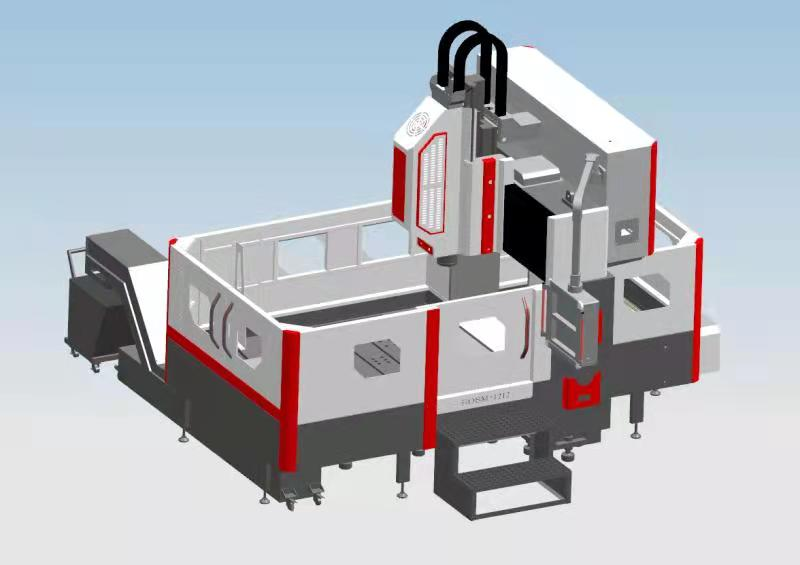
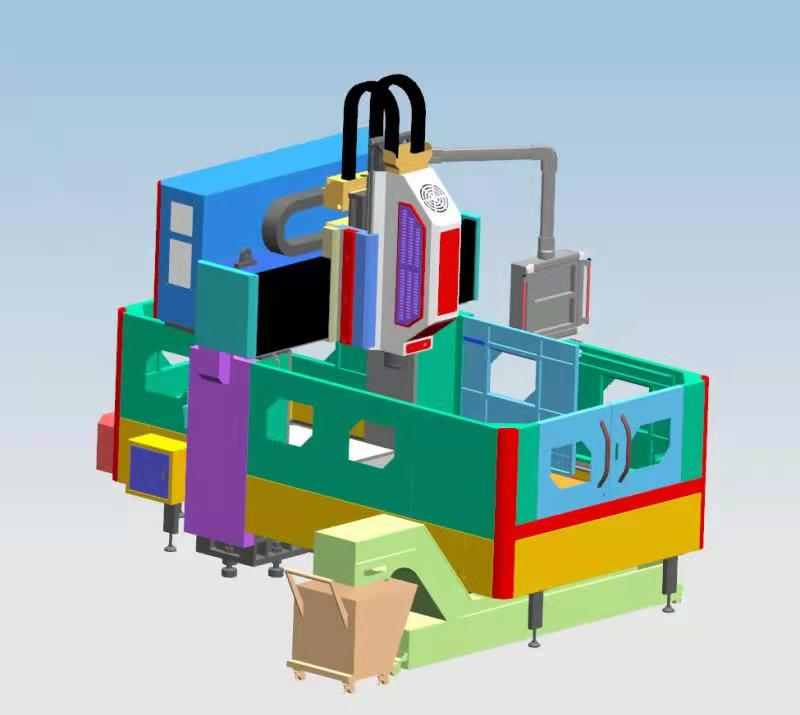
BOSM-fabriken integrerar ständigt marknaden och utvecklar nya modeller för att minimera produktions- och tillverkningskostnader. Den har ett bredare utbud av bearbetningsfunktioner, kombinerat med borrningserfarenhet och optimerade fräsfunktioner. Till exempel den fasta balk BOSM-DPH1212portalfräsningvi har utvecklat och designat för närvarande. För de som behöver borra och fräsa med en bearbetningsbredd på 1200 mm eller mindre, en ekonomisk portalborr- och fräsmaskinsom inte kan bearbetas bortom bredden på VMC850-bearbetningscentret på marknaden kan realisera kundernas fräsbaserade bearbetning. Modeller i termer av processer.
BOSM-DPH1212-modellen möjliggör snabb lyftning och transport, bredden kan lastas in i containern och den kan snabbt sättas ner och användas hos kunden. Definieras som en allround borr- ochfräsningFör att säkerställa maskinens noggrannhet och styvhet, är det nödvändigt att säkerställa den treaxliga styrningen. Den treaxliga styrningen kommer att använda rullstyrningar av Taiwans märke, slipskruvar och arbetsbordet för finslipning av slipmaskinen för att säkerställa maskinens prestanda.
BOSM-DPH1212 portalfräsning med fast balk strävar efter marknader där bredden på fleroperationscentret inte kan lösas, och bearbetningsprodukterna är slösaktiga vid stor portalfräsning. Till exempel 1 mCNC-portalbearbetningscenterpå marknaden riktar vi oss till ett stort antalCNC-borrning, fräsning och borrning. Marknadsefterfrågan på bearbetning, det finns också en marknad som löser problemet med grovbearbetning av formtypsgravering och fräsning av elektromekaniska spindlar.
Publiceringstid: 20 september 2021