


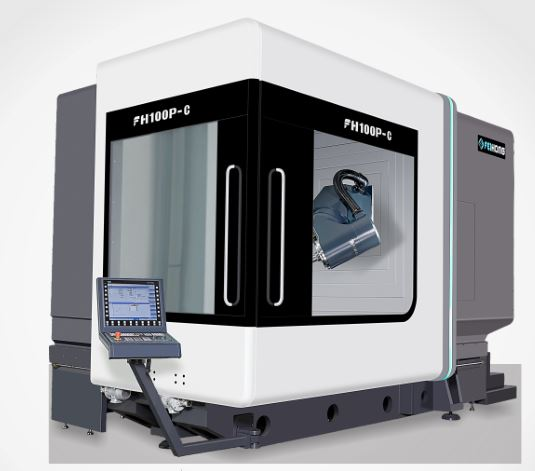
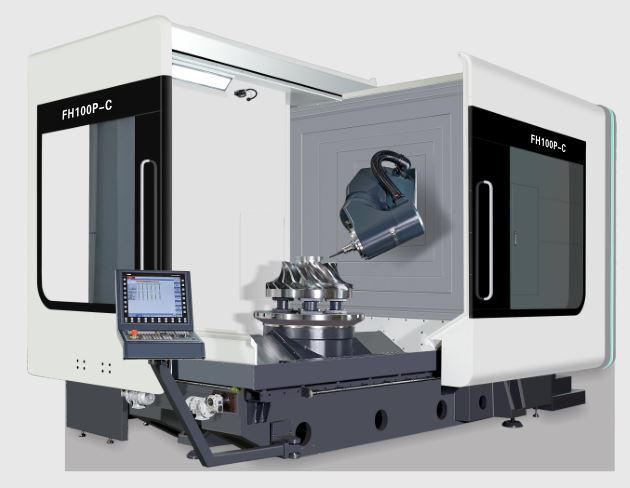
5 axlar simultan fräsning svarvning 100P-C
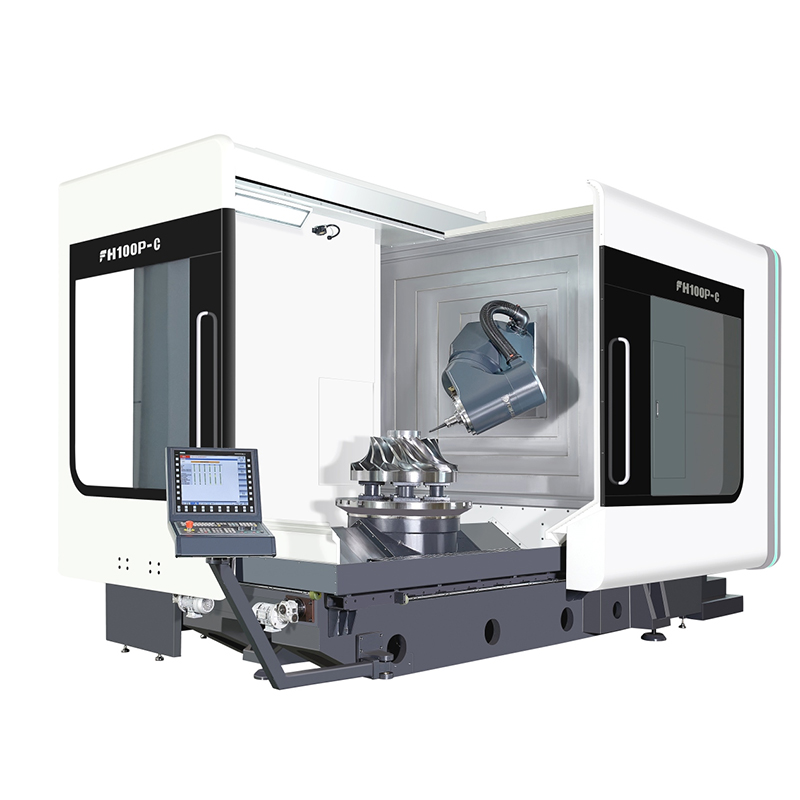
Leveransomfattning
Funktionstabell för standardtillbehör (se regulatorns funktion för den elektriska styrdelen)
1. Siemens 840DSL-styrenhet
2. Märkesägt femaxligt multifunktionssvänghuvud
3. Elektrisk spindel DGZX-24012/34B2-KFHWVJS
4. HSK-A100 automatiskt verktygsbytessystem med 40 verktygsmagasin
5. X/Y/Z ihålig kylkulskruvdrift
6. 7 linjära rullar (3 för X-axeln, 2 för Y/Z-axeln) — BOSCH REXROTH
7. X/Y/Z treaxlig helt sluten optisk linjal
8. Temperaturkontrollenhet för elbox
9. Spindelkylare
10. Spiralformad spånrullningsanordning och bakre järnspåntransportör järnspånvagn
11. Vatten från spindelns centrum, ringformad vattenspray
12. Blås luft i mitten av spindeln och blås luft i ringen.
13. Månskäran med fem axlar blåser vatten och månskäran blåser luft.
14. 1 typ av säkerhetsspärr för fram- och sidodörrar
15. Spindelcirkulationskylningsanordning.
16. Vattentät arbetslampa med lysrör
17. Hydraulisk stationsanordning
18. Renishaw OMP60 infraröd sondenhet
19. Renishaw Laser Tool Setter
20. Central centraliserad automatisk matningssmörjanordning
21. Rengöring av vattenpistol och luftgränssnitt på manöversidan
22. Skärvätskans kylsystem
23. Heltäckande skyddande plåt
24. Operationsruta
25. Elboxen är utrustad med en luftkonditionering
26. Siemens elektronisk handratt
27. Fotmanövrerad spindelverktygsfrigöringsbrytare
28. Nivelleringsplattor och fundamentbultar
29. Justeringsverktyg och verktygslådor
30. Teknisk manual
Parameter
| Punkt | Universitetet | FH100P-C |
| X-axelns rörelse | mm | 1000 |
| Y-axelns rörelse | mm | 1150 |
| Z-axelns rörelse | mm | 1000 |
| Avstånd från spindelns nos till arbetsbordets yta | mm | 160-1160 |
| Horisontellt fräshuvud | mm | 30-1030 |
| Matnings-/snabb rörelsehastighet | m/min | 40 |
| Matningskraft | KN | 10 |
| Rotationsbord (C-axel) | ||
| Arbetsbordets storlek | mm | Ø1050 |
| Max. bordbelastning (fräs) | kg | 4000 |
| Max. bordbelastning (vridning) | kg | 3000 |
| Rotray-bord | varvtal | 45 |
| Fräs-/svarvbord för woking (kompoundfräsning och svarvning) | varvtal | 500 |
| Minsta delningsvinkel | ° | 0,001 |
| Nominellt vridmoment | Nm | 1330 |
| Maximalt vridmoment | Nm | 2630 |
| CNC-svängfräshuvud (B-axel) | ||
| Svängningsområde (0=Vertikalt/180=Nivå) | ° | -15~180 |
| Snabb rörelse och matningshastighet | varvtal | 103 |
| Minsta delningsvinkel | ° | 0,001 |
| Nominellt vridmoment | Nm | 1050 |
| Maximalt vridmoment | Nm | 2130 |
| Spindel (svarvning och fräsning) | ||
| Spindelhastighet | varvtal | 10000 |
| Spindelkraft | Kw | 42/58 |
| Spindelmoment | Nm | 215/350 |
| Spindelkon |
| HSKA100 |
| Avstånd från spindelcentrum till balkstyrningsyta | mm | 1091,5 |
| Modell | Enhet | FH100P-C |
| Verktygsmagasin | ||
| Verktygsgränssnitt |
| HSKA100 |
| Verktygsmagasinets kapacitet | PCS | 40 |
| Max verktygsdiameter/längd/vikt |
| Ø135/300/12 |
| Verktygsbyte (Verktyg till) | S | 2 |
| Mätanordning | ||
| Infraröd sond | Rensishaw OMP60 | |
| Verktygsdetekteringsinstrument i arbetsbearbetningsområde | Rensishaw NC4F230 | |
| Bearbetningskapacitet | ||
| Max borrdiameter (medelstort stål) |
| Ø50 |
| Max. gängdiameter (medelstor stål) |
| M40 |
| Max.fräsdiameter (medelstort stål) |
| 250 |
| Noggrannhet (ISO230-2 och VDI3441) | ||
| X/Y/Z-positioneringsnoggrannhet | mm | 0,006 |
| X/Y/Z-repetitionsnoggrannhet | mm | 0,004 |
| B/C-positioneringsnoggrannhet |
| 8" |
| B/C Repeterbar positioneringsnoggrannhet | 4" | |
| Kontrollsystem |
| Siemens840D |
| Maskinhöjd (allmän maskin) | mm | 3650 |
| Upptagen yta för huvudmaskin (L*B) | mm | 5170x3340 |
| Upptaget område för verktygsmagasin (L*B) | mm | 1915x1400 |
| Upptagen yta för spåntransportör (L*B) | mm | 3120x1065 |
| Upptaget område för vattentank (L*B) | mm | 1785x1355 |
| Totalt ockuperat område för att komplettera maskinen (L*B) | mm | 6000x3750 |
| Maskinvikt | Kg | 21000 |
CNC-maskinkontroller
| Kontrollsystem | Siemens 840DSL (motor och drivning) | ||
| Antal kontrollaxlar | 5-axlig simultanfräsning med samtidig svarvning (NC-axel + spindel, BC-axel) | ||
| Samtidig styrning av 5 axlar Samtidig fräsning med svarvning | positioneringsaxel | Standard X, Y, Z, B, C | |
| interpolation | rak linje | X-, Y-, Z-, B-, C-axlar (X, Y, Z, B, C kan kompenseras) | |
| båge | X-, Y-, Z-, B-, C-axlar (X, Y, Z, B, C kan kompenseras) | ||
| Minsta instruktionsenhet | 0,001µm | ||
| minsta styrenhet | 0,1 nm | ||
| Visa | 19LCD-skärm | ||
| Motor | Trippel överbelastningskapacitet med absolutkodare (kodarpositionen går aldrig förlorad) | ||
| Extern kommunikationsfunktion | Ethernet- och RS232C-gränssnitt | ||
| Driftläge | MDI, Auto, Manuell, Handratt, Ursprung (absolut), REPOS | ||
| programmatiskt | Online ISO-språkredigerare | ||
| Maximal lagringskapacitet för PLC-programmering | 2048 kB | ||
| Interpoleringsfunktion | Raka linjer, cirklar genom och igenom mittpunkter, spiraler, fina ytor, höga hastighetsinställningar etc. | ||
| Antal verktygsoffseter | 512 grupper | ||
| Handrattförstoring | 0,1/0,01/0,001 mm | ||
| Minsta inställning och förflyttning av enheter | 1um/X,Y,Z | ||
| datasparande | Minnesdata kommer aldrig att förloras när strömmen avstängs | ||
| matningshastighet | 0%–150% | ||
| Snabbförstoring framåt | 0%–100% | ||
| Ingångs- och utgångsgränssnitt | Ethernet- och RS232C-gränssnitt, CF-kort, USB-lagringsbackup | ||
| visningsspråk | kinesiska och engelska | ||
Standardkonfigurationskvantitet
| No | Tillbehörsnamn | enhet | Antal |
| 1 | fotpedalbrytare | uppsättning | 1 |
| 2 | Hydraulisk klämmekanism | uppsättning | 1 |
| 3 | Centraliserad smörjanordning | uppsättning | 1 |
| 4 | kylsystem | uppsättning | 1 |
| 5 | arbetslampa | uppsättning | 1 |
| 6 | Trefärgat ljus | uppsättning | 1 |
| 7 | horisontell bro | Styck | 1 |
| 8 | Maskinverktygsfästen | uppsättning | 1 |
| 9 | Standardverktygspaket | uppsättning | 1 |
| 10 | säkerhetsdörrlås | uppsättning | 1 |
| 11 | grundsats | uppsättning | 1 |
| 12 | Montera justeringsverktyget | uppsättning | 1 |
| 13 | Stel gängning och spindelpositionering med flera punkter | uppsättning | 1 |
| 14 | Skruvtransportör och automatisk spånborttagningsmaskin | uppsättning | 1 |
| 15 | Standardhydraulsystem | uppsättning | 1 |
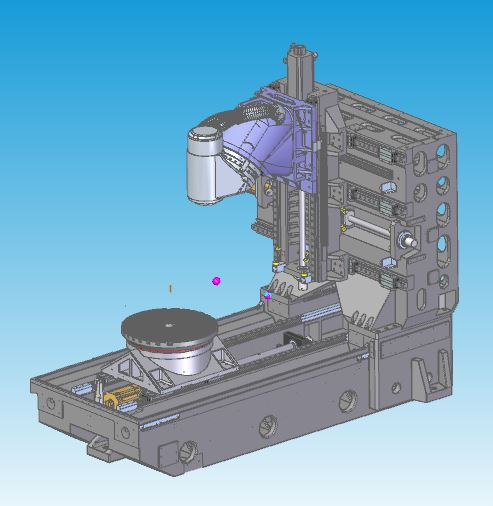
Designfunktioner | Bästa mekaniska trådgjutningsanalysdesign
Termosymmetrisk gjutstruktur i full lådtyp, med högkvalitativt gjutjärn av Meehanna-kvalitet
Härdning och naturlig åldrandebehandling för att eliminera inre stress
Strukturell egenfrekvensvibration eliminerar stress i materialbearbetningen
Stor yta med hög styvhet i pelaren och hel vägg, vilket effektivt förbättrar styvheten samt den statiska och dynamiska noggrannheten.
Treaxlig ihålig kylskruvdrift
CNC-svängfräshuvud (B-axel)
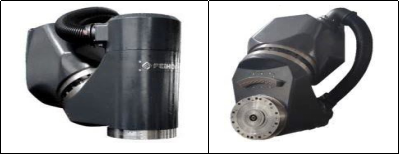
Designfunktioner
Inbyggd DD-motor med noll transmissionskedja och ingen glappdesign
Höga accelerationsegenskaper
Det kortaste avståndet mellan spindelns verktygsnospunkt och den strukturella stödpunkten ger maximal skärstyvhet
Större YRT-lager ökar styvheten
Utrustad med HEIDENHAIN högprecisionsrotationskodarmätningssystem, helt sluten styrning för att säkerställa bästa noggrannhet
Spindel- och B-axelkylsystemdesign för att minska värmeöverföring
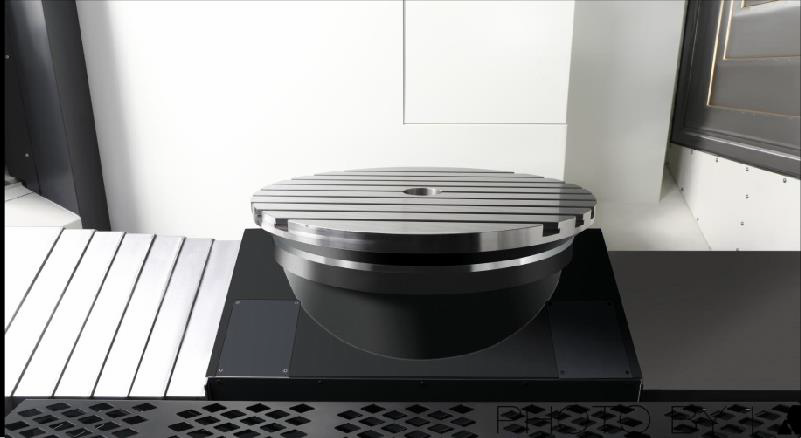
Rotationsbord (C-axel)
Designfunktioner
Inbyggd DD-motor med noll transmissionskedja och ingen glappdesign
Höga accelerations- och retardationsresponsegenskaper
Större YRT-lager ökar styvheten
Stort nominellt drivmoment, positionering och bearbetning med bordspositionering och klämanordning
Möt de två bearbetningsbehoven för fräsning och svarvning, minska hanteringen av arbetsstycket och förbättra produktnoggrannheten
Utrustad med HEIDENHAIN högprecisionsrotationskodarmätningssystem, helt sluten styrning för att säkerställa bästa noggrannhet
Kylsystemdesign för att minska värmeöverföring
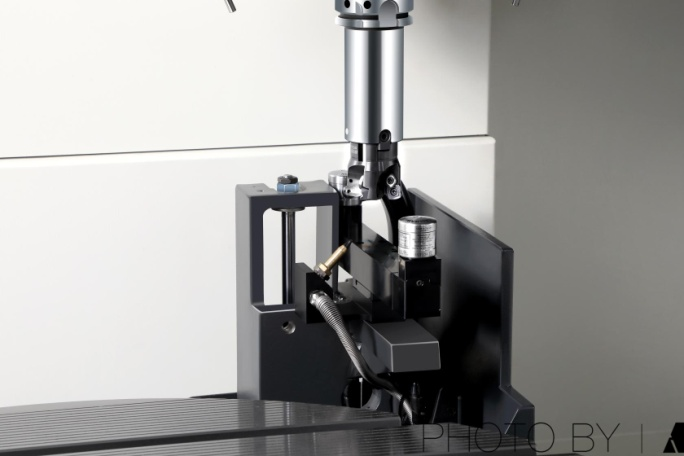
Lyftbar verktygssättare
Designfunktioner
Utrustad med Ransishaw NC4F230 beröringsfri laserverktygsinställare för högre precision
Automatisk verktygsinställning på maskinen, automatisk uppdatering av verktygskompensation
Verktygsinställningsanordningen kan höjas och sänkas för att spara utrymme på bearbetningsytan.
Helt förseglad plåtkonstruktion skyddar verktygssättaren från vatten och järnspån under bearbetning
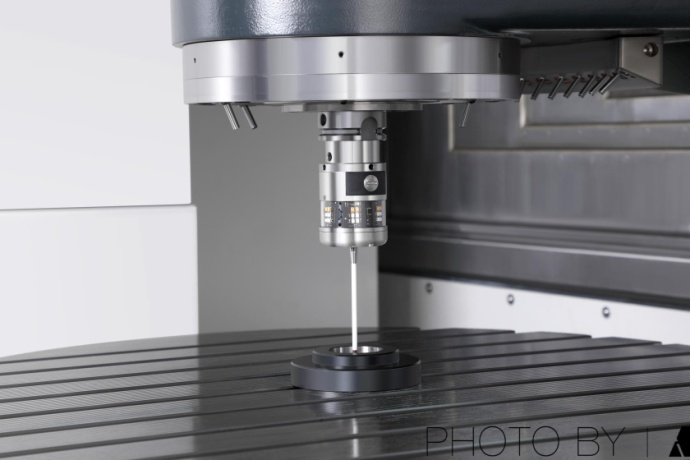
Infraröd sond
Designfunktioner
Utrustad med Ransishaw OMP60 optisk beröringsprob
Justering av arbetsstycket och storleksinspektion på maskinen, minska manuella inspektionsfel, förbättra produktnoggrannheten och bearbetningseffektiviteten
90 % besparing av assistancetid på maskinen
Produktkategorier
-

VC-serien CNC-bearbetningscenter med hög styvhet med ...
-

HP-serien horisontell rörlig kolumnlinjär styrning...
-

HT-serien horisontell rörlig kolumnlinjär styrning...
-

VS-serien fyrspårig tung CNC-bearbetningsmaskin...
-

V-serien CNC-bearbetningscenter med hög styvhet
-

X-serien CNC-bearbetningscenter med dubbla kolumner
-

Horisontell 5-axlig CNC-bearbetningscentral TKG1600
-

CNC vertikal svarvning och fräsning av kompositcentr...
-

Höghastighets CNC-bearbetningscenter GM-serien
-

Höghastighets CNC-fräsning GT-serien
-

Dubbelspindel CNC-svarv SK32
-

CNC vertikal bearbetningscentral RFTV510 för hjul...