


5-axlig vertikal bearbetningscentral med svarvfunktion
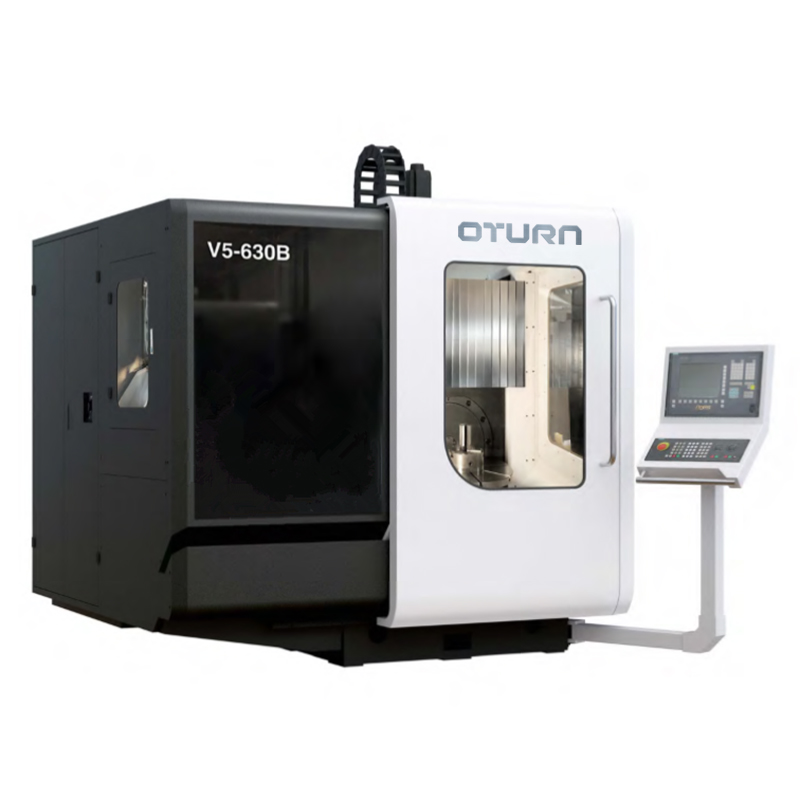
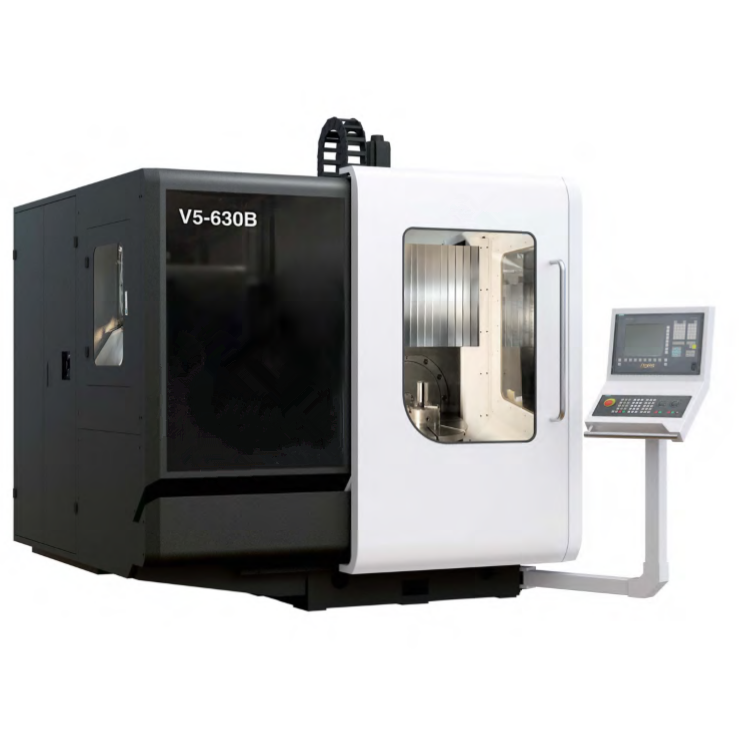
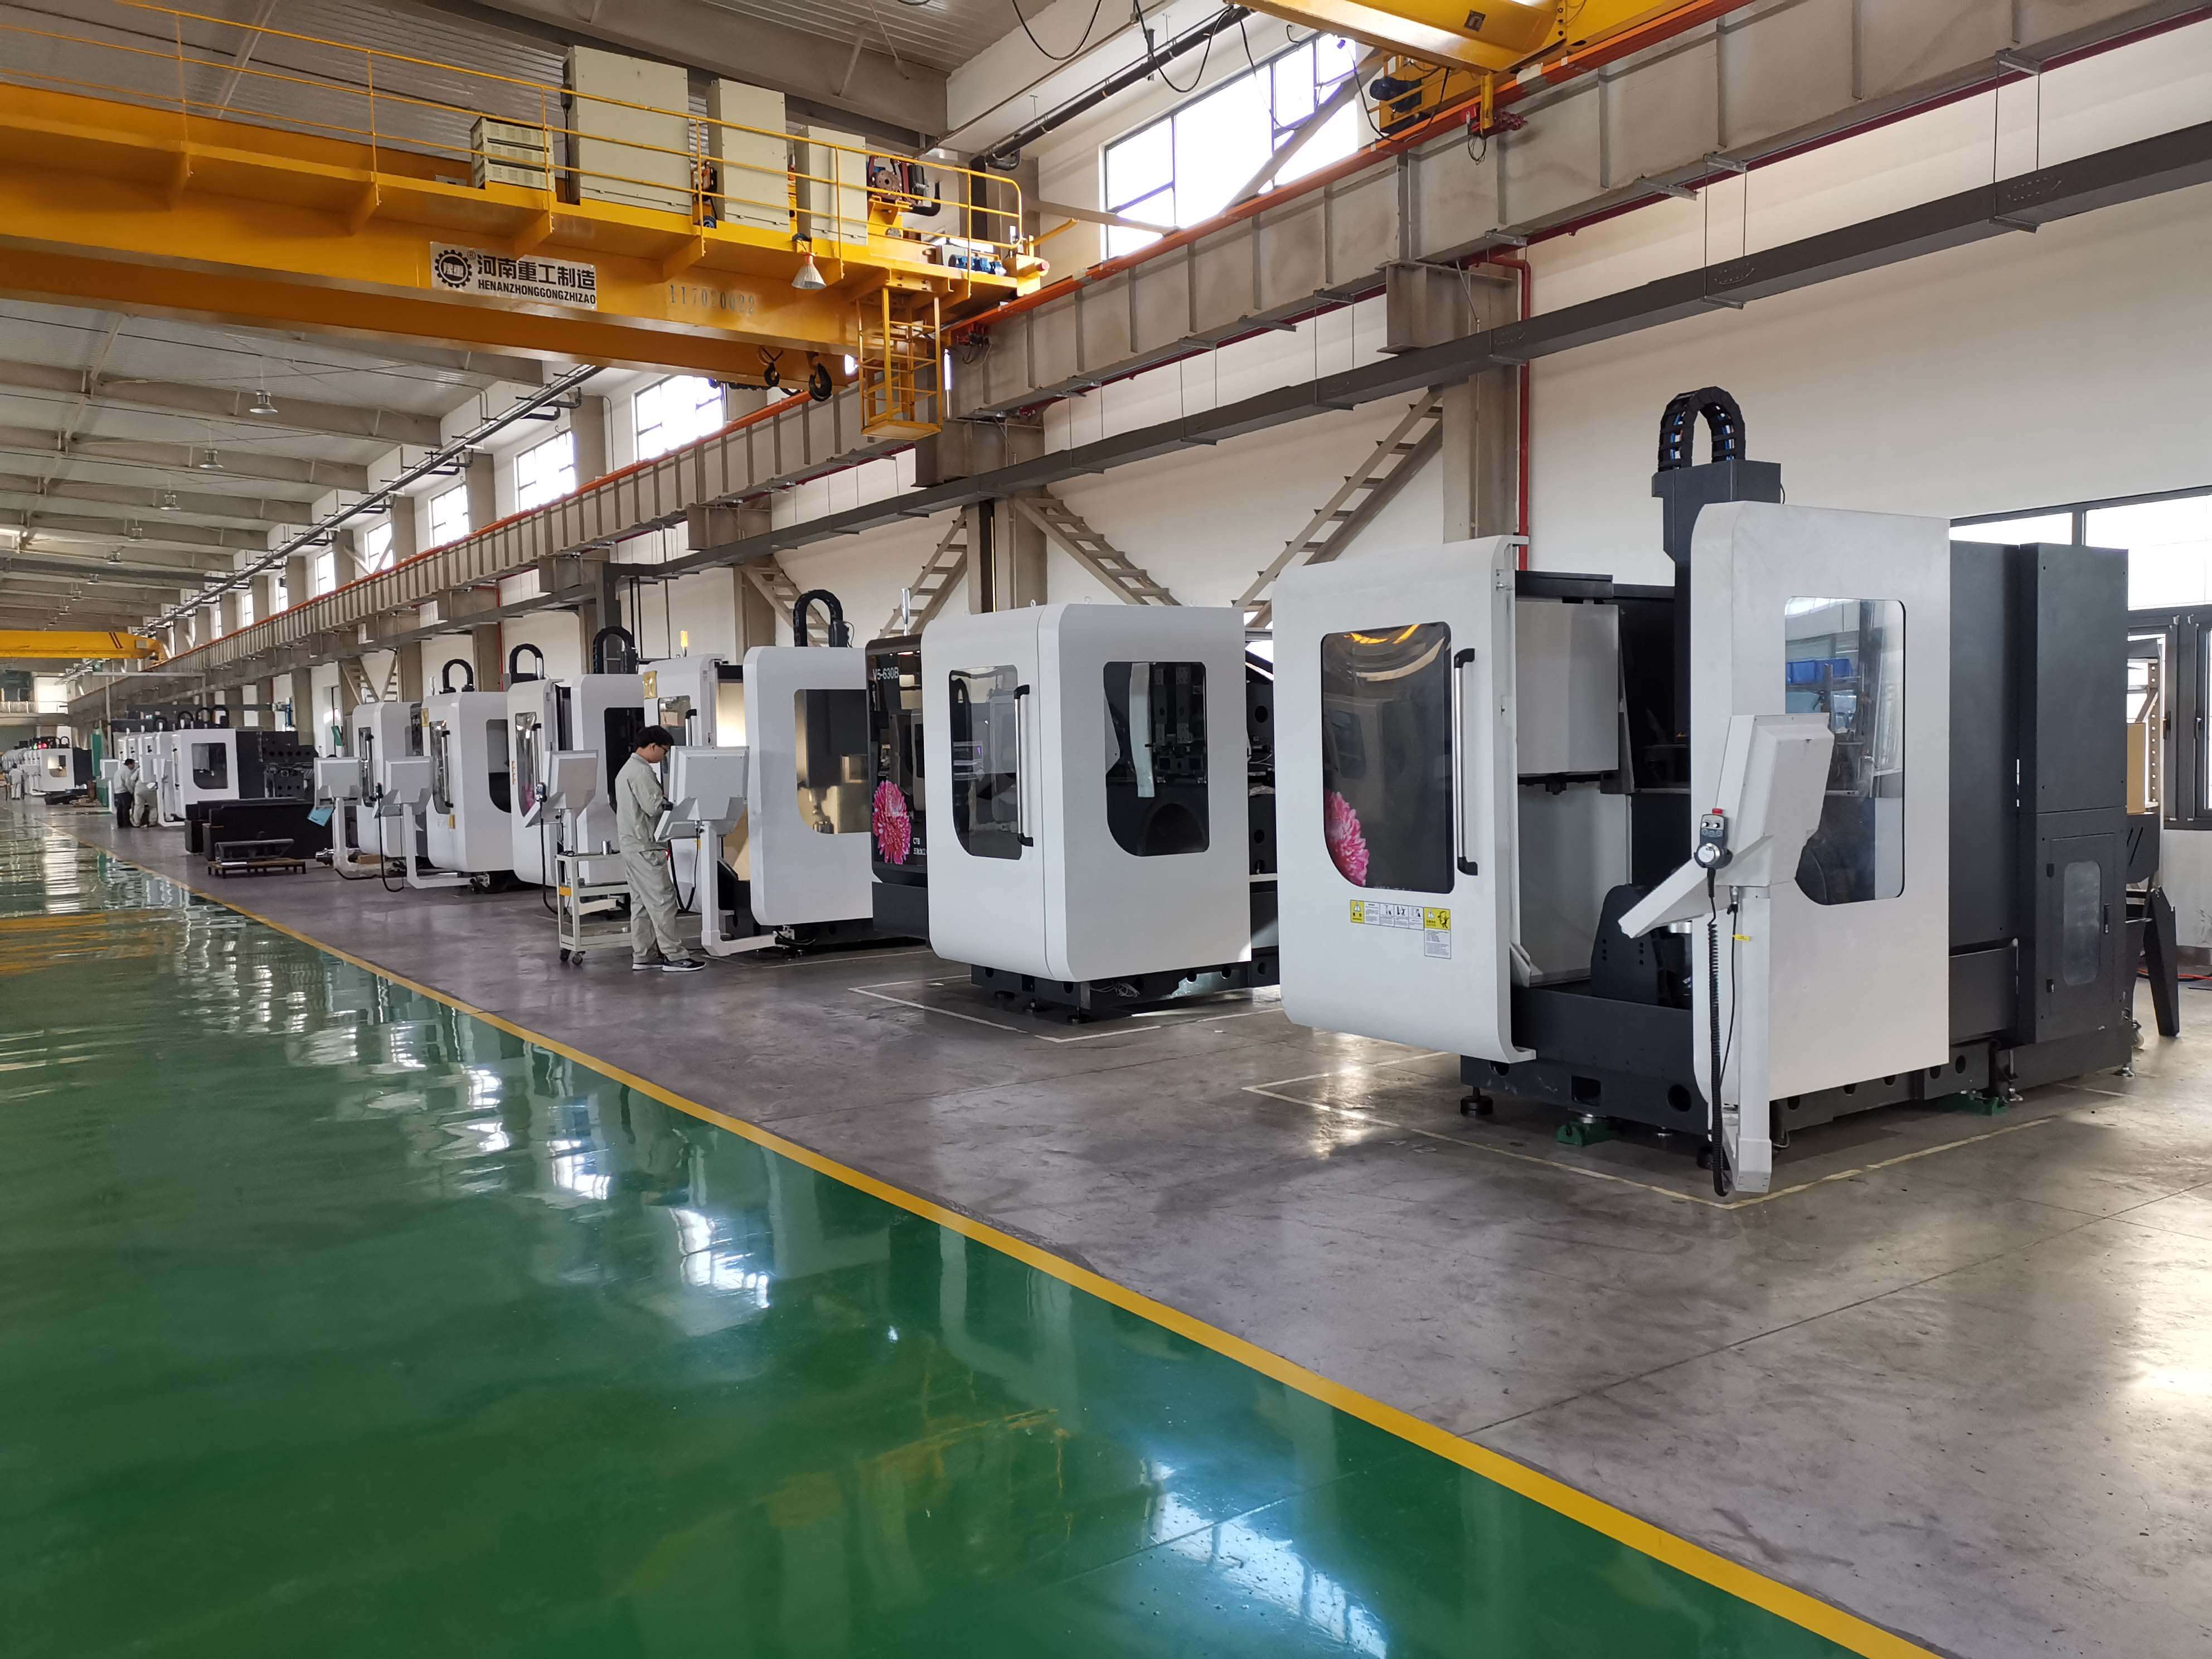
Femaxlig vertikal bearbetningscentral
V5-630B femaxlig bearbetningscentral använder en stabil C-formad struktur, kolonnen är fixerad på bädden, glidplattan rör sig i sidled längs kolonnen (X-riktning), glidsätet rör sig i längdriktningen (Y-riktning) och spindeldockan rör sig vertikalt längs glidsätet (Z-riktning). Arbetsbordet använder den egenutvecklade direktdrivna enarmsvaggan, och olika prestandaindikatorer har nått internationellt avancerad nivå.
CNC-styrenhet: Siemens 840D
Maskinstrukturlayout:
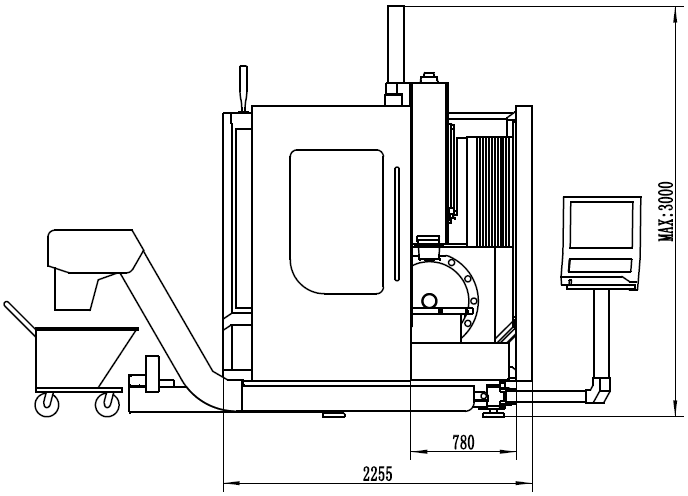
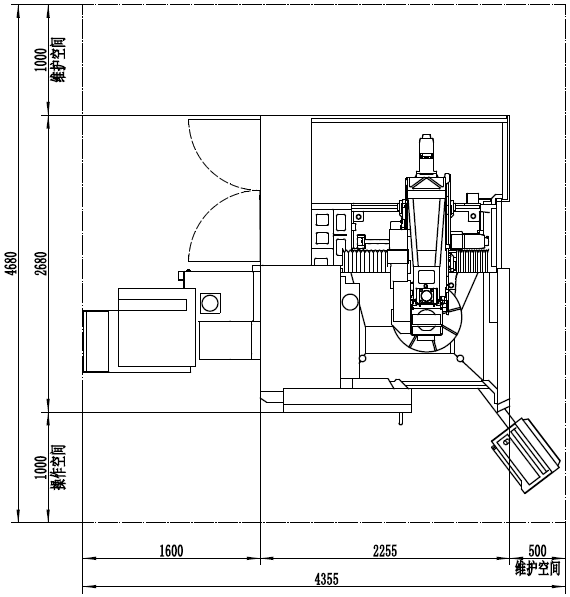
Matningssystem
X-, Y- och Z-axlarna använder linjärstyrningar med ultrahög styvhet och högprecision samt högpresterande kulskruvar, med låg dynamisk och statisk friktion, hög känslighet, låga höghastighetsvibrationer, krypfri drift vid låg hastighet, hög positioneringsnoggrannhet och utmärkt servodriftprestanda.
X-, Y- och Z-axelservomotorer är direkt anslutna till högprecisionskulskruvar via kopplingar, vilket minskar antalet mellanlänkar, vilket ger gapfri transmission, flexibel matning, noggrann positionering och hög transmissionsprecision.
Z-axelns servomotor har en bromsfunktion. Vid strömavbrott kan den automatiskt hålla bromsen för att hålla motoraxeln tätt så att den inte kan rotera, vilket spelar en roll i säkerhetsskyddet.
Elektrisk spindel
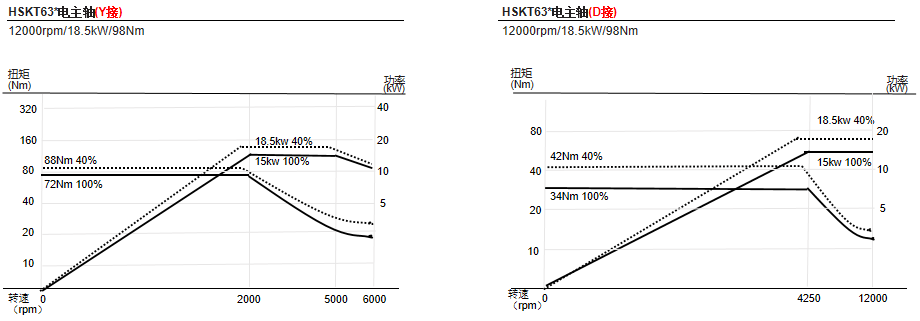
Den motoriserade spindeln använder den egenutvecklade motoriserade spindeln HSKT63 med inbyggd ändtandplatta, som kan uppnå den sammansatta funktionen för svarvning och fräsning. Änden är utrustad med en ringsprutfog för att kyla verktyget. Steglös hastighetsreglering, inbyggd högprecisionskodare, kan uppnå riktningsnoggrant stopp och styv gängning.
Skivspelare
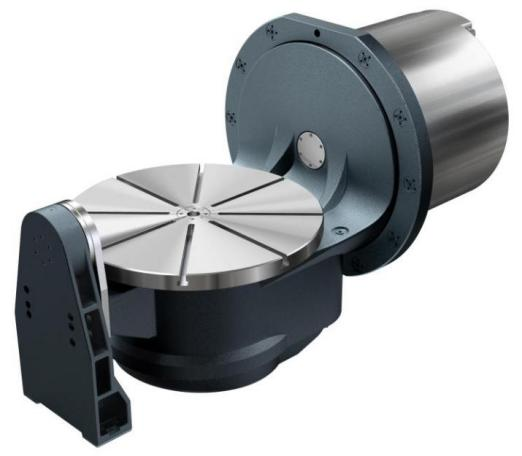
Den egenutvecklade direktdrivna skivspelaren är utrustad med en högprecisionsabsolutkodare och kyls av en vattenkylare vid en konstant temperatur. Den har fördelarna med hög styvhet, hög precision och hög dynamisk respons. Arbetsbordet använder 8-14 mm radiella T-spår, den maximala belastningen är 500 kg (horisontellt), 300 kg (vertikalt) och den maximala arbetsstyckets diameter är¢650.
Verktygsmagasin
Verktygsmagasinet använder HSKA63 manipulatorskivverktygsmagasin, som rymmer 24verktyg.
Helt slutet återkopplingssystemm
Linjära axlar för X, Y och Z är utrustade med Renishaws absolutvärdesgitterskalor; roterande bord för B och C är utrustade med HEIDENHAINs absolutvärdesvinkelkodare i RCN2000-serien för att realisera fullständig återkoppling med sluten slinga för 5 matningsaxlar.ggaranterad hög precision och hög precisionsretention.
Kyl- och pneumatiskt system
Utrustad med kylpump med stort flöde och vattentank för att ge tillräcklig kylning för verktyg och arbetsstycken. Huvuddockans ändyta är utrustad med kylmunstycken, vilka styrs via M-kod eller kontrollpanel.
Utrustad med vattenkylare för konstant temperaturkylning, för att säkerställa att den elektriska spindeln och den direktdrivna skivspelaren är i gott skick och kan köras effektivt under lång tid.
Det pneumatiska systemet använder pneumatiska komponenter för att filtrera och utför funktionerna att rengöra och blåsa spindelns koniska hål, lufttäta spindellagret, vrida verktygshållaren i verktygsmagasinet och blåsa gitterlinjalen.
Centraliserat smörjsystem
Glidblocket på styrskenan och muttern på kulskruven smörjs alla med tunt fett, och smörjningen tillförs regelbundet och kvantitativt för att säkerställa kulskruvens och styrskenans noggrannhet och stabilitet.
Olje-luft-smörjsystem
Den elektriska spindeln är utrustad med en importerad olje- och gassmörjanordning, som kan smörja och kyla spindeln helt. Sensorn kan ge larm om onormal smörjning, vilket effektivt kan säkerställa att spindeln kan arbeta stabilt med hög hastighet under lång tid.
Arbetsstycksmätningssystem
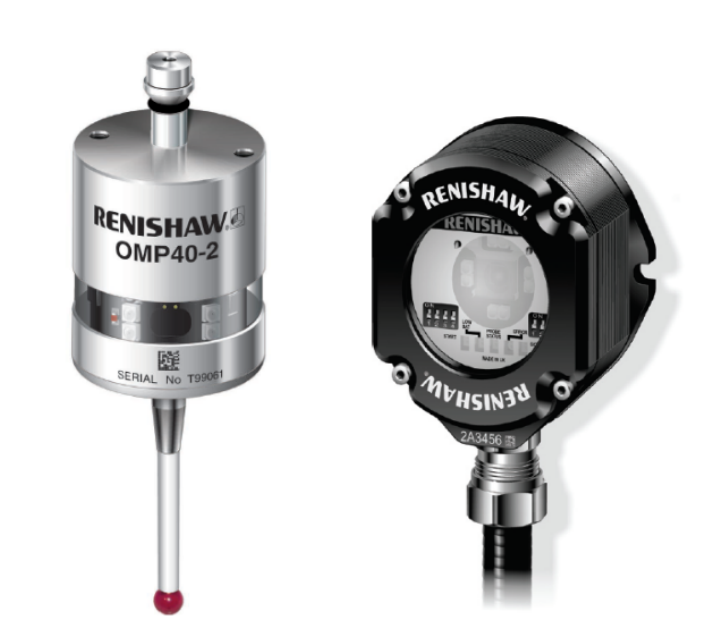
Demaskinär utrustad med Renishaw OMP40 optisk prob, som används tillsammans med OMI-2-mottagaren, vilken har stark motståndskraft mot ljusinterferens, falsk utlösning och stötar, och mätningens envägsrepeterbarhet är mindre än eller lika med 1 µm (480 mm/min mäthastighet, med 50 mm mätnål), är den tillämpliga driftstemperaturen 5 °C till 55 °C.
Verktygsmätningssystem
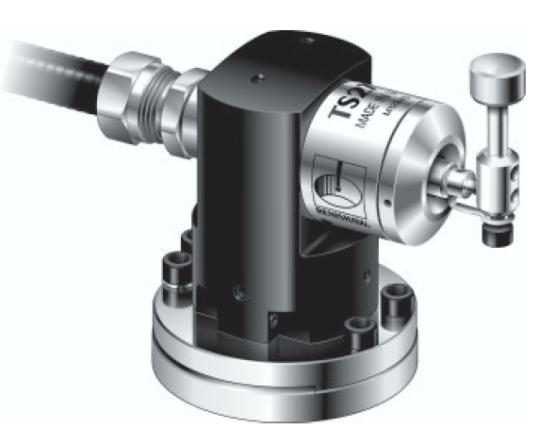
Maskinen är utrustad med Renishaws verktygsmätsystem TS27R, vilket möjliggör brottdetektering av olika verktyg och snabb mätning av verktygslängd och diameter.
Femaxlig precisionskalibreringsfunktion
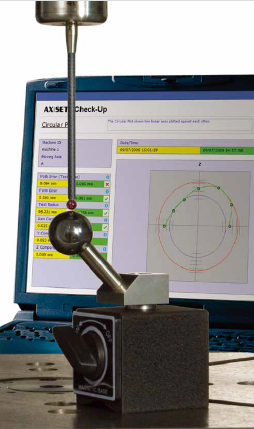
Maskinen är utrustad med Renishaws AxiSet Check-Up roterande axellinjekontrollsats, i kombination med arbetsstycksmätningssystemet OMP40, vilket möjliggörmaskinanvändare att snabbt och noggrant kontrollera roterande axlars skick och identifiera problem orsakade av förändringar i temperatur och fuktighet,maskinkollisioner eller slitageproblem, kan snabbt justera och lokalisera prestandakontroller, jämföra och övervaka hur komplexamaskins förändring över tid.
Maskinskydd
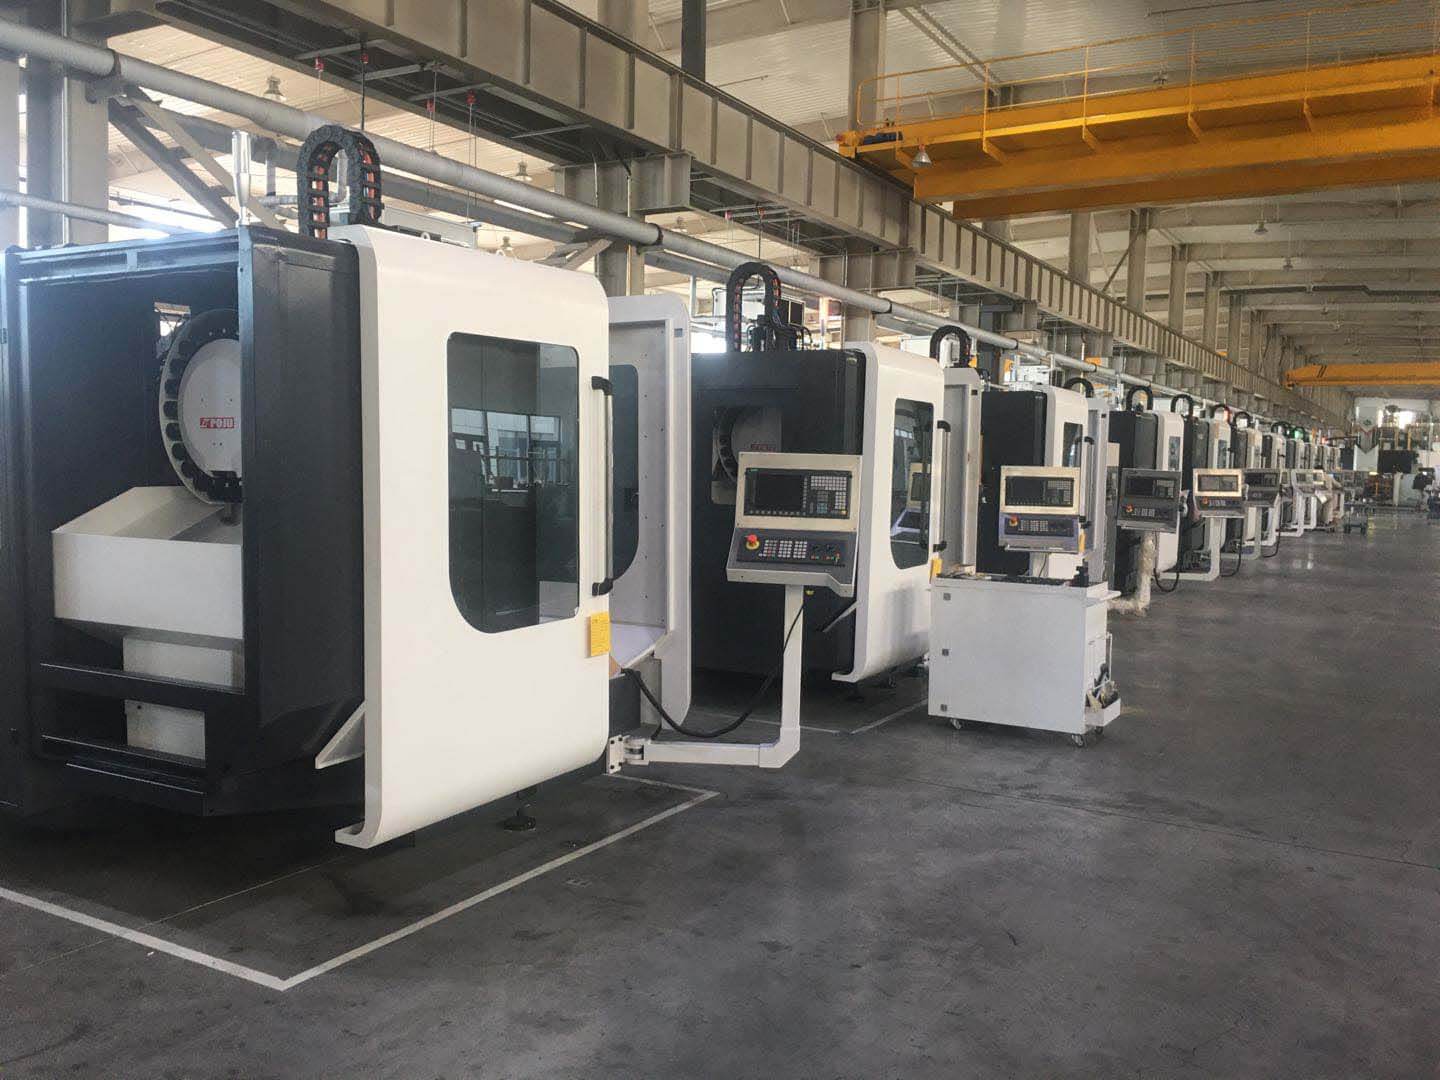
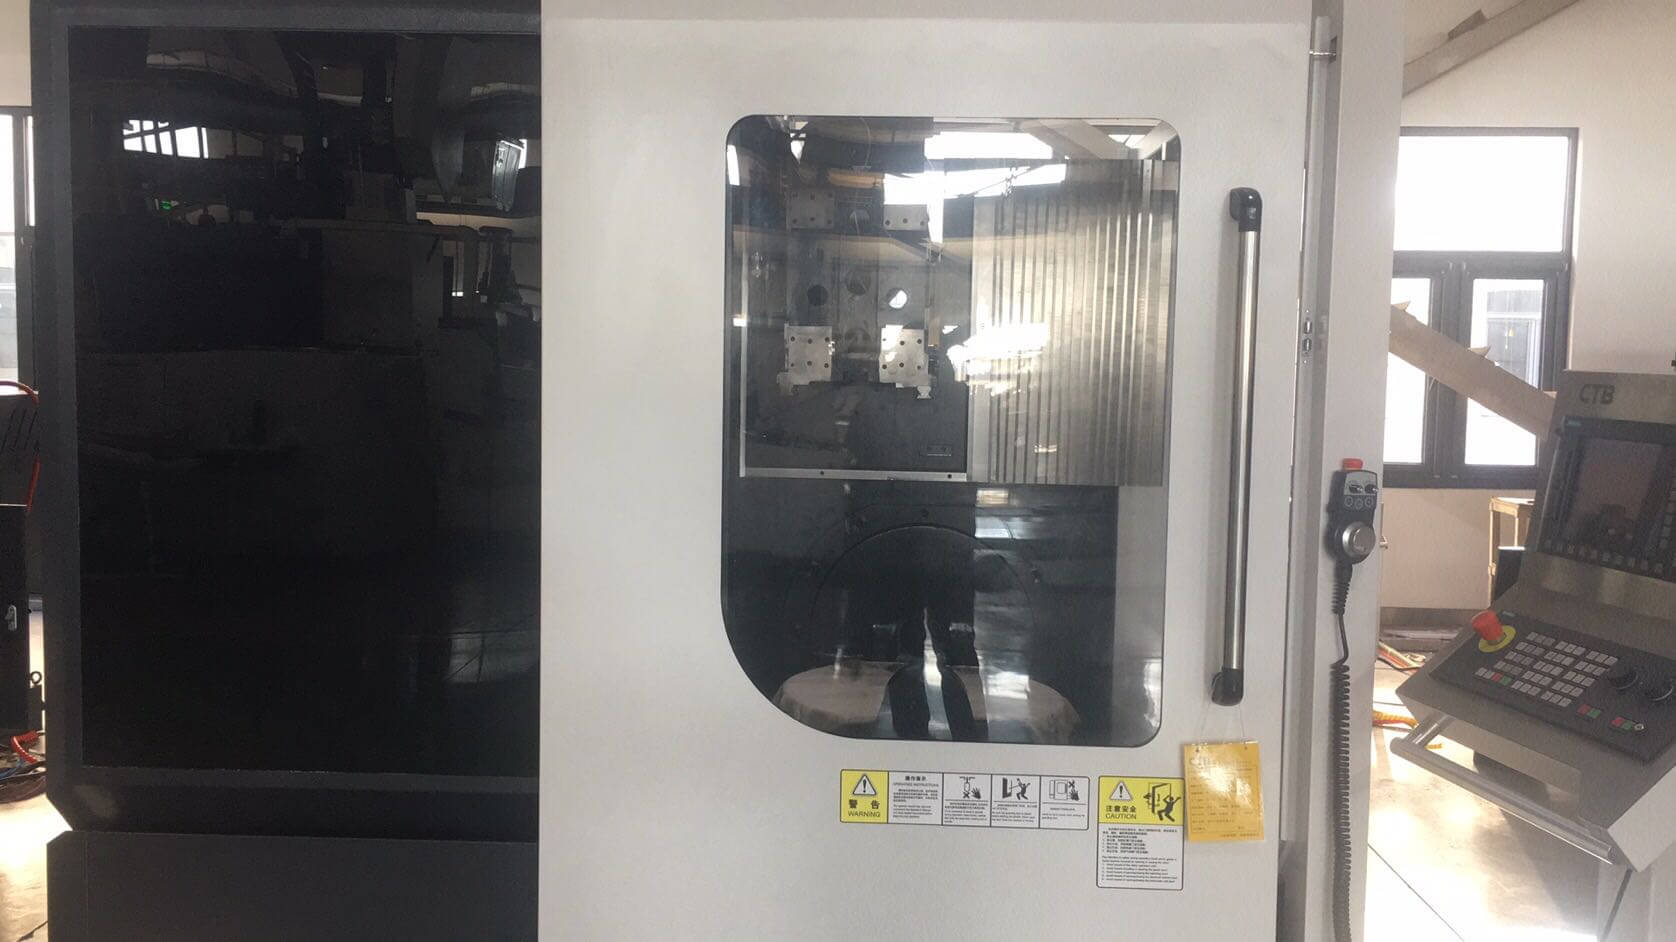
Maskinen har ett integrerat skyddskåpa som uppfyller säkerhetsstandarder för att förhindra stänk av kylvätska och spån, vilket garanterar säker drift och ett tilltalande utseende. Maskinens X-riktning är utrustad med ett armerat skyddskåpa som effektivt kan skydda styrskenan och kulskruven.
Maskinens arbetsförhållanden
(1) Strömförsörjning: 380V±10 % 50 Hz±1HZ trefas växelström
(2) Omgivningstemperatur: 5℃-40℃
(3) Bästa temperatur: 22℃±2℃
(4) Relativ luftfuktighet: 20–75 %
(5) Luftkällans tryck: 6±1 bar
(6) Luftflöde: 500 l/min
Huvudspecifikation
| Punkt | Enhet | Specifikation | |
| Arbetsbord | Warbetsbordets diameter | mm | φ630 |
| Maximal horisontell belastning | kg | 500 | |
| Maximal vertikal belastning | kg | 300 | |
| T-spår | mm | 8X14 | |
| Bearbetning räckvidd | Avstånd mellan spindelns ändyta och arbetsbordets ändyta(Max) | mm | 550 |
| Avstånd mellan spindelns ändyta och arbetsbordets ändyta(Min) | mm | 150 | |
| X-axeln | mm | 600 | |
| Y-axeln | mm | 450 | |
| Z-axeln | mm | 400 | |
| B-axeln | ° | -35°~+110° | |
| C-axeln | ° | 360° | |
| Axel | Konhål | CTB | HSKA63 |
| Nominell hastighet | varvtal | 2000 | |
| Maximal hastighet | Nm | 12000 | |
| Utgående vridmoment S1/S6 | Nm | 72/88 | |
| Spindelmotorns effekt S1/S6 | kW | 15/18,5 | |
| Axel | X-axel Snabbtransporthastighet | m/min | 36 |
| Y-axel Snabbtransporthastighet | m/min | 36 | |
| Z-axelnsSnabbförflyttningshastighet | m/min | 36 | |
| B-axel Max.hastighet | varvtal | 80 | |
| C-axelsMax.hastighet | varvtal | 800 | |
|
| X/Y/Z-axelns motoreffekt | KW | 2.2 |
|
| B/C-axelns motoreffekt | KW | 13,3/30 |
|
| B-axel Nominellt vridmoment | Nm | 2540 |
|
| C-axel Nominellt vridmoment | Nm | 400 |
| Verktygsmagasin | Typ |
| Skivtyp |
| Verktygsvalsmetod |
| Dubbelriktad val av närmaste verktyg | |
| Kapacitet | T | 24 | |
| Max.verktygslängd | mm | 300 | |
| Max.verktygsvikt | kg | 8 | |
| Max.skärskivans diameter(Full Verktyg) | mm | φ80 | |
| Maximal diameter på skärskivan (Intilliggande tomt verktyg) | mm | φ150 | |
| Noggrannhet | Tillämpningskriterier |
| GB/T20957.4 (ISO10791-4) |
| Positioneringsnoggrannhet (X/Y/Z) | mm | 0,008 | |
| positioneringsnoggrannhet (B/C) |
| 6"/6" | |
| Upprepad positioneringsnoggrannhet (X/Y/Z) | mm | 0,006 | |
|
| Upprepad positioneringsnoggrannhet (B/C) |
| 4"/4" |
| Vikt | kg | 6500 | |
| Kapacitet | KVA | 45 | |
| Maskinstorlek | mm | 4350×4000×3000 | |
Standardkonfigurationer
| 1. Huvudkomponenter (inklusive bädd, kolonn, glidplatta, glidsäte, spindellåda) |
| 2. X-, Y-, Z-matningssystem med tre axlar |
| 3. Skivspelare med en arm BC630-4400T-42540T-800/800-50/80-RCNS |
| 4. Elektrisk spindel HSKT63 |
| 5. Elektriskt styrsystem (inklusive elskåp, effektmodul, servomodul, PLC, manöverpanel, display, handhållen enhet, elskåp, luftkonditionering etc.) |
| 6. Hydraulsystem |
| 7. Pneumatiskt system |
| 8. Centraliserat smörjsystem |
| 9. Olje-luft-smörjsystem |
| 10. Vattenkylare |
| 11. Spåntransportör, vattentank, spånuppsamlare |
| 12. Rivlinjal |
| 13. Rälsskydd |
| 14. maskinens övergripande skyddshölje |
| 15. Mätningssystem för arbetsstycke |
| 16. Verktygsinställningsinstrument |
| 17. Precisionskalibreringsfunktion med fem axlar |
| Maskinfiler certifikat Packlista 1 uppsättning maskinmanualer (elektronisk version) Maskinens säkerhetskopieringsdata 1 uppsättning (U-disk) 840D larmdiagnosmanual 1 uppsättning (elektronisk version) 840D Fräsningsmanual 1 (elektronisk version) 840D programmeringsmanual grundläggande del 1 (elektronisk version) |
Huvudkonfigurationer
| Namn | Stämpla | Anmärkning |
| X/Y/Z-axelmotor och drivning | Siemens |
|
| Energikedja | igus |
|
| Skruvlager | NSK/NACHI |
|
| Linjära styrningar | TACK |
|
| Verktygsmagasin | Okada |
|
| Centraliserad smörjning | dal |
|
| Kulskruv | TACK |
|
| Pneumatiska komponenter | SMC |
|
| Elektrisk luftkonditioneringsskåp | flyga tillsammans |
|
| vattenkylare | flyga tillsammans |
|
| gitterlinjal | Renishaw |
|
| Arbetsstycksmätningssystem | Renishaw |
|
| Verktygsmätningssystem | Renishaw |
|
Standardtillbehör
| Tillbehörsnamn | Specifikation | Kvantitet |
| Maskinmadrassjärn |
| 4 uppsättningar |
| ringar | M20 | 2 stycken |
| ringar | M30 | 2 stycken |
| hängslen | 5T×2,85 m | 1 |
| hängslen | 5T×2,8 m | 1 |
| hängslen | 5T×3,75 m | 1 |
| hängslen | 5T×3,8 m | 1 |
| Torx-nyckel med öppen ände | 22 | 1 |
| Insexnyckel | 10 | 1 |
| Insexnyckel | 12 | 1 |
| T-mutter | M12 | 4 |
| Spindelhållare |
| 1 |
| X-axelmontering |
| 1 |
| Y-axelfixering |
| 1 |
Tack för din uppmärksamhet!
Produktkategorier
-

VC-serien CNC-bearbetningscenter med hög styvhet med ...
-

HP-serien horisontell rörlig kolumnlinjär styrning...
-

HT-serien horisontell rörlig kolumnlinjär styrning...
-

VS-serien fyrspårig tung CNC-bearbetningsmaskin...
-

V-serien CNC-bearbetningscenter med hög styvhet
-

X-serien CNC-bearbetningscenter med dubbla kolumner
-

Horisontell 5-axlig CNC-bearbetningscentral TKG1600
-

CNC vertikal svarvning och fräsning av kompositcentr...
-

Höghastighets CNC-bearbetningscenter GM-serien
-

Höghastighets CNC-fräsning GT-serien
-

Dubbelspindel CNC-svarv SK32
-

CNC vertikal bearbetningscentral RFTV510 för hjul...