


CNC höghastighets 5-axlig GMH-2035-Q
Introduktion av 5-axlig maskin
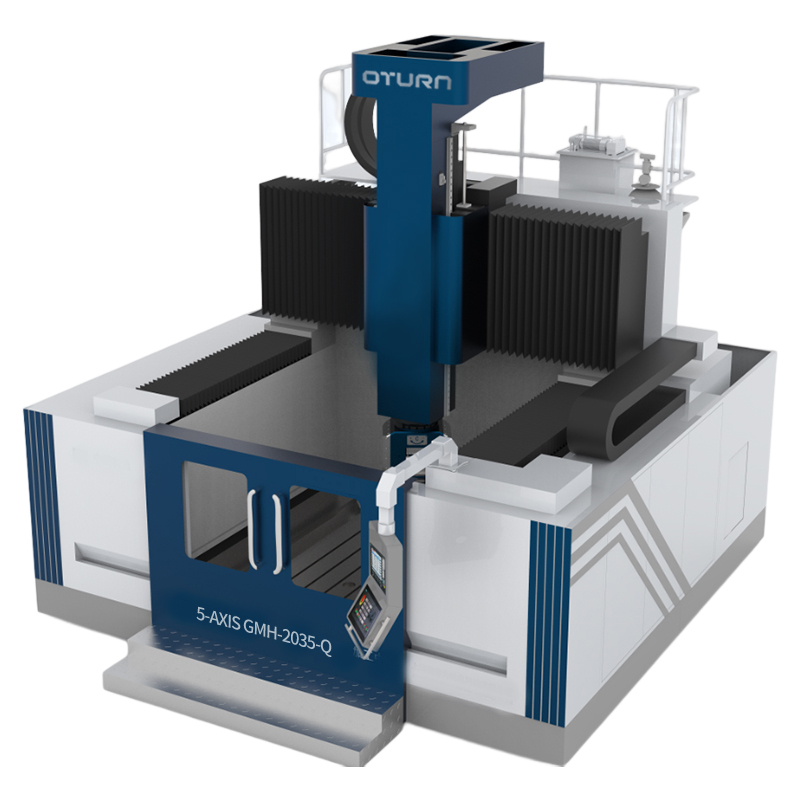
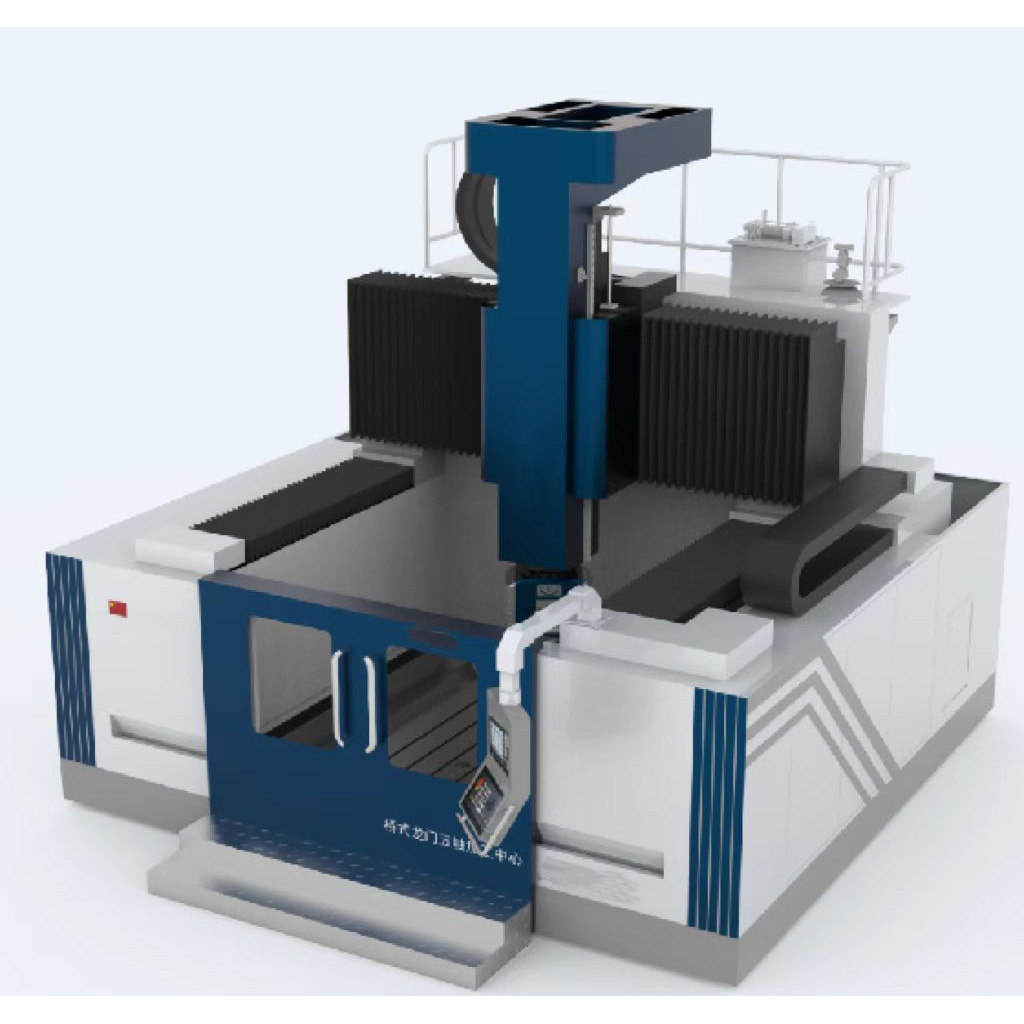
Höghastighetsbroliknande femaxlig bearbetningscentral, den övergripande layouten av verktygsmaskinen använder en upphöjd broliknande portalstruktur, så att de tre huvudsakliga rörliga delarna i den tunga maskinverktyget har den lättaste vikten, den minsta drivkraften och snabbare dynamisk servorespons. Bädden och arbetsbordet som bär skärvikten är integrerade i ett, inte bara den övergripande strukturen är kompakt, utrymmesutnyttjandet är högt, utan även styvheten och noggrannheten hos verktygsmaskinen förbättras, och installation och transport är bekväma. Styrstödet för den stora balken använder designen av dubbelsidiga enkla höghållfasta styrskenor med flera skjutreglar, vilket undviker överpositionering av de stora slaglängdsstyrdelarna och kraven på hög precisionsbearbetning av stora grunddelar. Med högprecisionsfemaxligt fräshuvud använder huvudaxeln höghastighets dubbelsvänghuvud, vilket kan uppnå högpresterande fräsning och höghastighetsfinish under femaxlig länkning. Hög spindelhastighet, hög precision och god precisionshållning, olje- och ångsmörjning, forcerad cirkulationskylning.
Antalet huvudaxlar i höghastighetsbryggans femaxliga bearbetningscenter är uppdelat i linjära axlar som X-axel, Y-axel, Z-axel, roterande axel, C-axel och A-axel. Kopplingen av fem axlar kompletterar bearbetningen av arbetsstycken i rymdkurvor och komplexa ytor, djupborrning, kavitetsurtagningar och konisk bearbetning på komplexa ytor, samt effektiv och högkvalitativ bearbetning av specialformade komplexa delar.
Axel
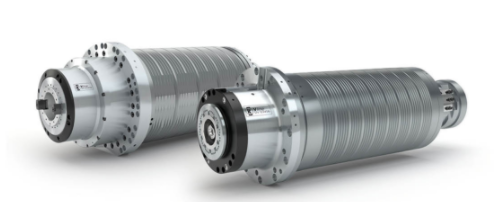
Den femaxliga portalbearbetningscentralen kan utrustas med tre olika motoriserade spindlar: hög, medium och låg. Maximal hastighet kan nå 20 000 rpm, spindeleffekten är 25 kW och det maximala vridmomentet kan nå 30,8 Nm. Verktygshållaren är HSK-A63; verktyget är hydrauliskt uppburet och verktygets fastspänningssystem har en stor hållkraft; det långa verktyget har ett vattenutlopp från spindelns mitt för att kyla bearbetningspunkten, vilket ytterligare förbättrar bearbetningsnoggrannheten; skärkraften är stor, skäreffektiviteten är hög, bearbetningstiden är kort och produktionsenergieffektiviteten är god, vilket i princip täcker alla marknadsbehov!
5-axligt huvud
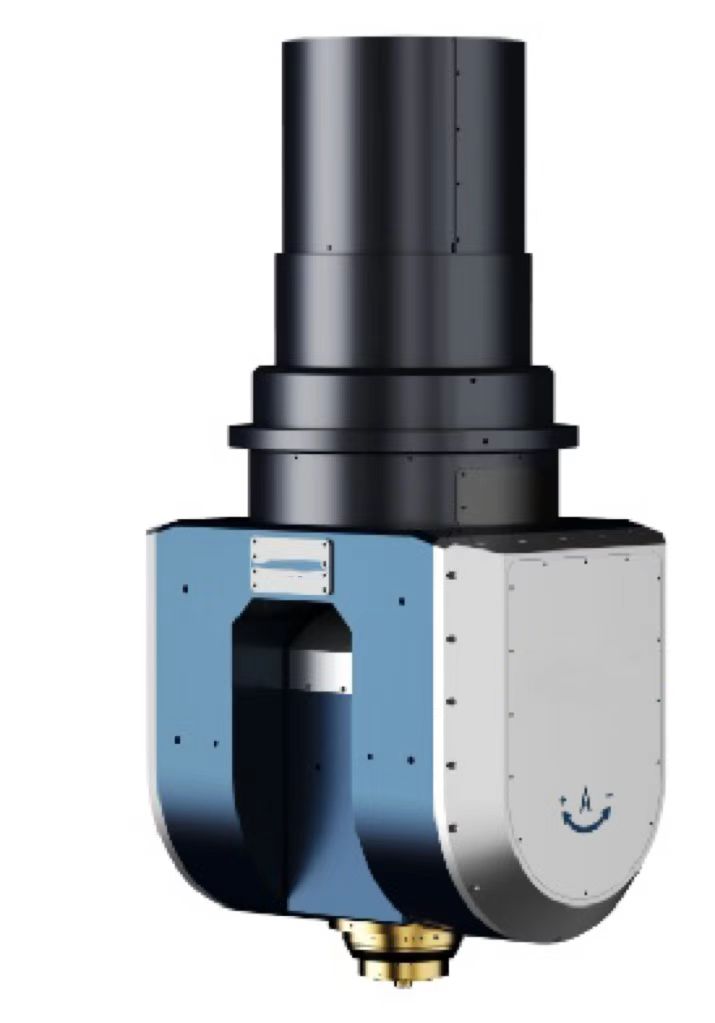
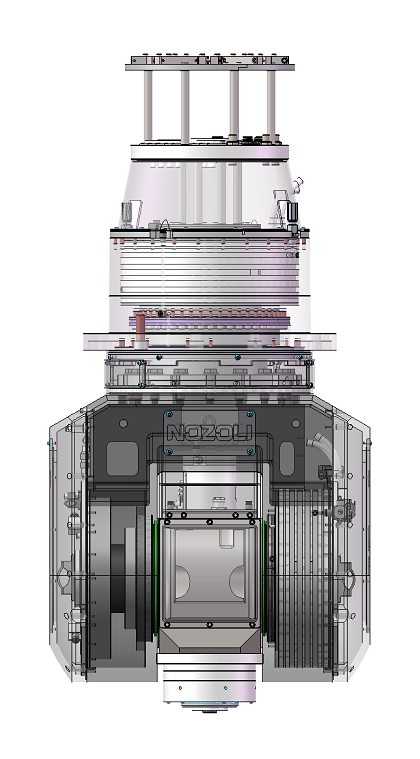
Dubbelarmat femaxligt huvud säkrat med permanentmagnetisk motormekanism med högt vridmoment;
Med hög precisionsvinkelkodare;
Och en mycket känslig passiv klämmekanism;
Det femaxliga huvudet med en solid och stabil övergripande gaffelstruktur har en kompakt struktur, god styvhet och utmärkt flexibilitet;
Den löser perfekt den multipla felsökning och fastspänning som krävs för att ompositionera arbetsstycket i komplexa vinklar och minskar positioneringsfelet. Den är lämplig för produkter med komplex delform och höga precisionskrav. Den kan slutföra bearbetning av krökta ytor i olika vinklar i en fastspänning och förbättra produktionseffektiviteten. Personlig konfiguration, högprecisionsmodulär design, för att uppnå omfattande expansionsfunktioner.
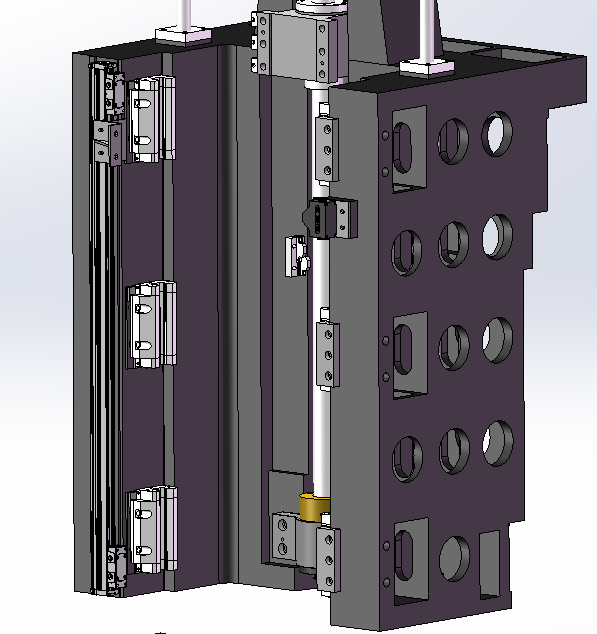
Bädden, pelaren, balken, glidsätet och kolven i höghastighetsbearbetningscentret av bryggtyp med fem axlar är gjutna, vilket säkerställer tillräcklig bearbetningsstyvhet och är lämpliga för arbetsstyckets egenskaper. De är tunnväggiga svetsade delar och arbetsstycket är långt. Skärförhållandena är goda, metallavverkningshastigheten är hög, spänningen som genereras av arbetsstyckets skärning är liten och arbetsstyckets ytkvalitet är god; samtidigt är den snabba rörelsehastigheten hög och hjälptiden krävs mindre. Vinkelbearbetning, ytbearbetning, effektiviserad bearbetning. Hela maskinen är omgiven av skydd, verktygsmaskinen har automatisk spånborttagningsfunktion och är utrustad med vattenkylningsfunktion. Verktygsmaskinen har ett vackert utseende, är bekväm att använda och underhålla.
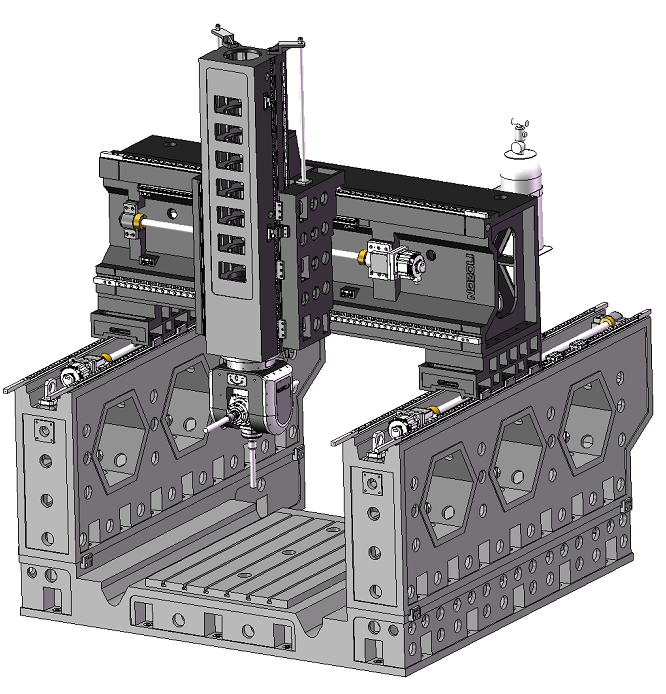
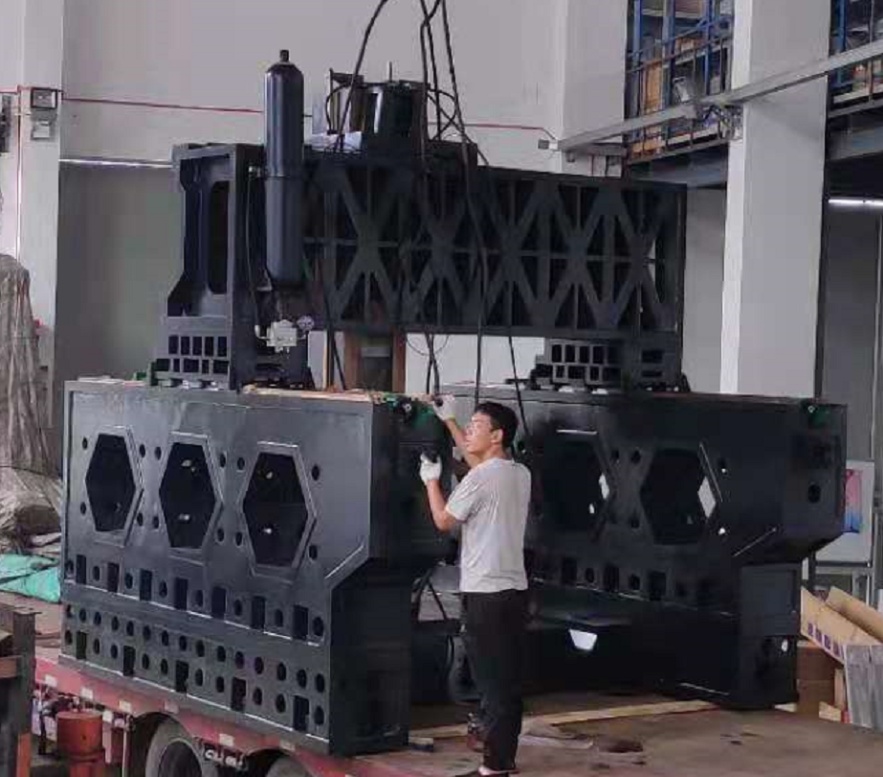
X-styrskenform: kolonnen är utrustad med fyra 35 mm kraftiga linjära styrskenor med rullar. Den kan uppfylla de höga kraven på styvhet och hållfasthet för portalramen, och kan också uppfylla de tekniska fördelarna med låg friktionskoefficient, snabb rörelsehastighet och lång livslängd; smörjmetod: oljesmörjning; trådtjockleksmärke: Taiwan Shangyin eller samma kvalitetsmärke;
(2) X-axeldrift: Efter att AC-servomotorn har använts för att öka och minska hastigheten, driver den precisionskulskruven med 50 mm diameter att rotera för att realisera vänster och höger matning av skateboarden; Smörjmetod: oljesmörjning; Skruvmärke: Taiwan Shangyin eller samma kvalitetsmärke;
(3) Utrustad med dubbel högprecisionsvåg med heltäckande slingor; vågmärke: Spaniens FAGOR eller samma kvalitetsmärke;
(4) Skydd för styrskenan: Läderhåligheten används för att skydda mot främmande föremål från att komma in och kontaminera styrskenan. Skyddshöljet har ett vackert utseende och en rimlig struktur.
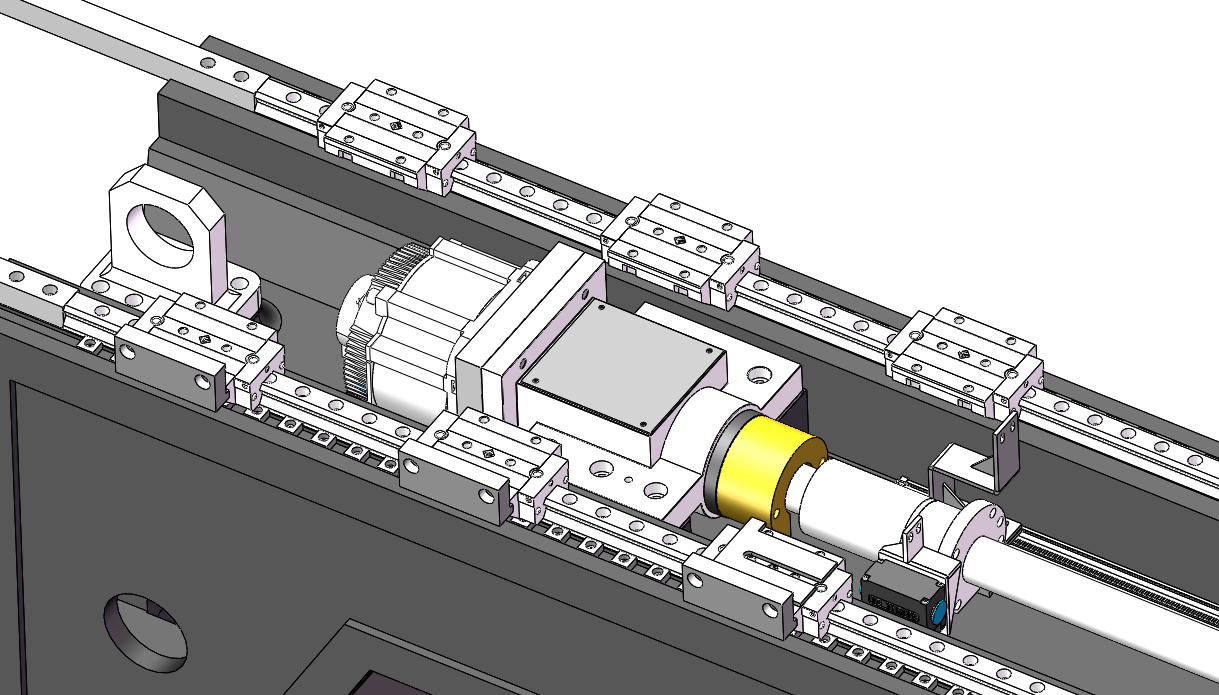
(1) Styrskenans form: Y-axeln använder två 55-tums kraftiga linjärstyrskenor som styr- och lastbärande spår för slidens laterala och horisontella rörelse. Den kan uppfylla de tekniska kraven för höghastighetsfinish och låghastighets tung skärning. Smörjmetod: oljesmörjning. Trådtjocklek: Taiwan Shangyin eller samma kvalitetsmärke;
(2) Y-axeldrift: Efter att AC-servomotorn har använts för att öka och minska hastigheten, driver den precisionskulskruven med 50 mm diameter att rotera för att åstadkomma vänster och höger matning av glidplattan. Smörjmetod: oljesmörjning. Skruvmärke: Taiwan Shangyin eller samma märke;
(3) Utrustad med högprecisionsvåg med heltäckande slingor; vågmärke: Spaniens FAGOR eller samma kvalitetsmärke;
(4) Skydd för styrskenan: Läderhåligheten används för att skydda mot främmande föremål från att komma in och kontaminera styrskenan. Skyddshöljet har ett vackert utseende och en rimlig struktur.
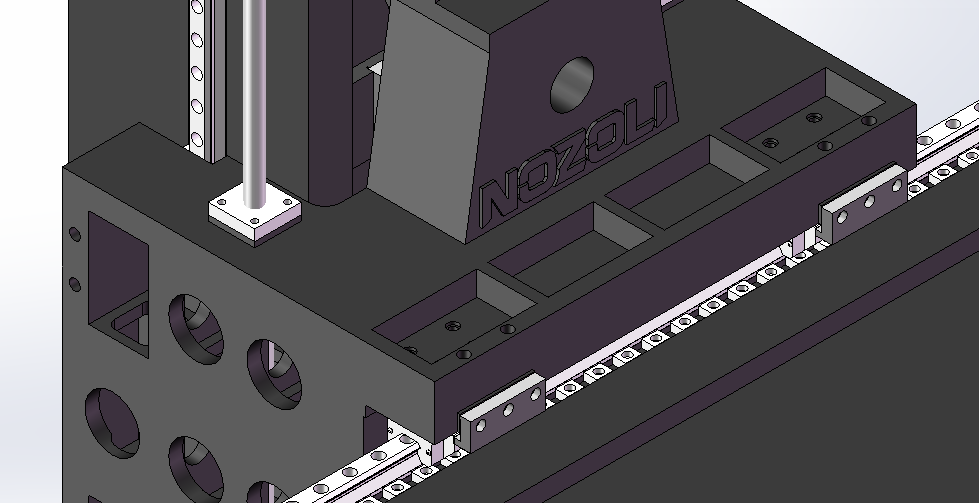
(1) Styrskenans form: Z-axeln använder två 45 tunga linjära styrskenor med rullar som styr- och lastbärande spår för kolvens upp- och nedrörelse; Smörjmetod: oljesmörjning; Trådtjocklek: Taiwan Shangyin eller samma kvalitetsmärke;
(2) Z-axeldrift: Efter att AC-servomotorn har använts för att höja och sänka hastigheten, driver den precisionskulskruven med 50 mm diameter att rotera för att uppnå vertikal matning av Z-axeln; smörjmetod: oljesmörjning; skruvmärke: Taiwan Shangyin eller samma märke;
(3) Utrustad med dubbel högprecisionsvåg med heltäckande slingor; vågmärke: Spaniens FAGOR eller samma kvalitetsmärke.
CNC-styrenhet: Siemens 840Dsl
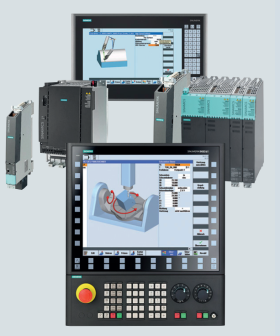
Maskinens CNC-system är en Sinumerik 840 sl från SIEMENS.
Medan CNC-systemets grundläggande konfiguration uppfylls, garanteras följande speciella krav
Minsta styrenhet: linjär axel ≤0,001 mm, roterande axel ≤0,001°
Grafisk simuleringsfunktion
Funktion för retardation av hörn
Spiralinterpolering
Fräsningsfunktion
Master-slave-kontrollauktorisering
Med 15-tums skärm
Med MCP 398C operatörspanel
Inklusive 72/48 IO-kort
NX10.3 expansionsaxelmodul
DMC20 navmodul
datainsamling
Tillhandahåll relevant information via OPCUA eller 485 eller programvara på högre nivå för att realisera informationssamkoppling med användarutrustning, inklusive men inte begränsat till:
Utrustningens driftdata (hastighet, matningskraft, verktygsnamn, verktygshållarens längd, spindelkraftvärde, programnamn och version, larmlogg, manöverpanelens logg, processparametrar för koordinatsystemets nollpunktsförskjutning, etc.)
Enhetsnamn, programvaruversion, programnamn och version av det program som körs just nu
Utrustningens driftsstatus (inklusive men inte begränsat till start som inte fungerar, fungerar, avstängning och felstatus) och kan ge varningar om utrustningsfel, detektering av strömförbrukning etc.
PLC-körningsstatus
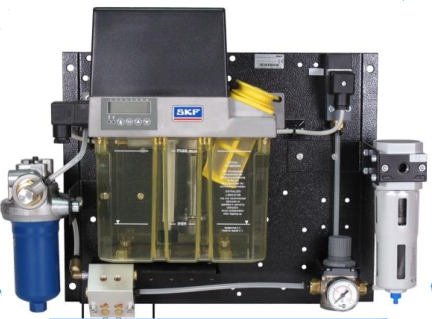
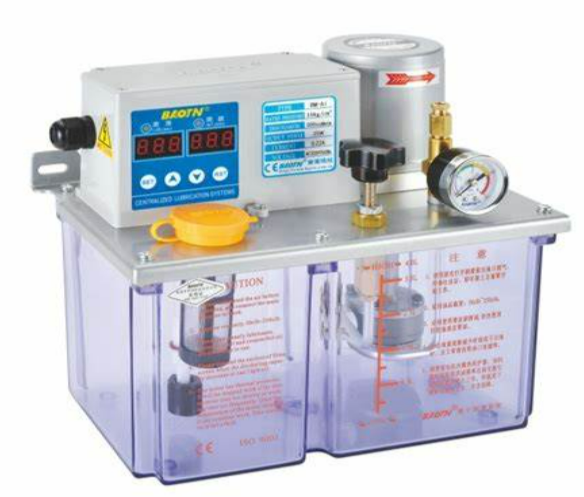
Smörjsystem; denna maskin använder gruppoberoende oljeförsörjningsteknik
(1) Ett oberoende automatiskt oljetillförsel- och smörjsystem används för X-, Y- och Z-axelns styrskena, ledarskruv och kuggstång. Skruvlagret är fettsmort.
(2) Huvudaxelns olje- och gassmörjning/automatisk tunn oljesmörjning är ett tids- och kvantitativt automatiskt läge, åtgärden styrs automatiskt av det numeriska styrsystemet och kan detekteras och larmas. Smörjpumpsmärken är valfria: SKF olje-luftsmörjning/Proton eller liknande märken
Hydrauliskt system
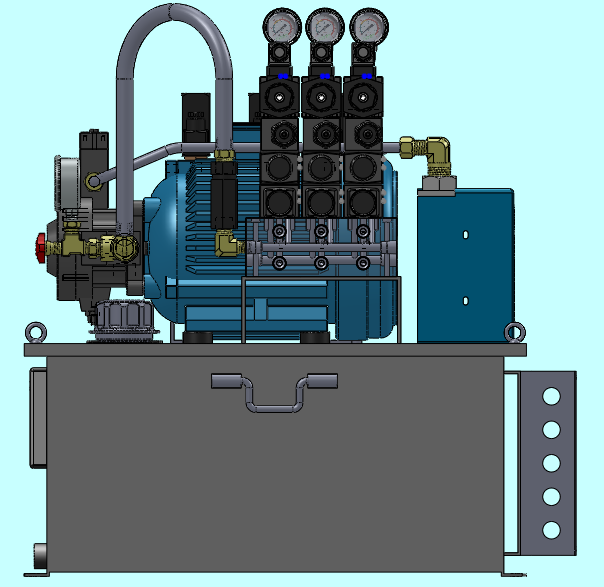
(1) Denna maskin är utrustad med ett oberoende hydraulsystem.
(2) Maskinverktyget är utrustat med en separat hydraulisk pumpstation, och hydraulsystemet är utrustat med ett antal säkerhetsövervakningsanordningar, såsom oljenivålarm, temperaturlarm, larm för backflödesblockering och larm för lägsta arbetstryck, för att säkerställa att maskinverktyget arbetar under olika säkra förhållanden, vilket förbättrar operatörernas säkerhetsskydd.
(3) Märke för hydrauliska stationer: välkänt i landet
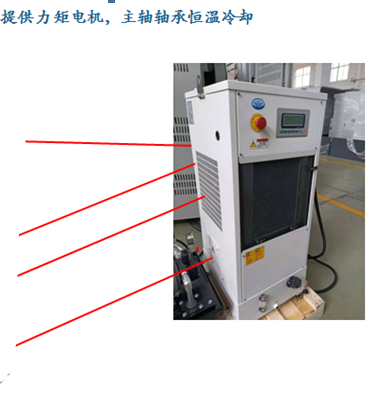
(1) Skärande externt kylsystem, vid spindelns nos, närmare verktyget, för en mer perfekt kylningspunkt, vilket effektivt styr skärtemperaturen, så att bearbetningen kan uppfylla kraven på högre precision.
(2) Separera kylvatten för att kyla det femaxliga femlänkade huvudet och huvudaxeln
Vattenkylare märke: inhemskt högkvalitativt märke Tongfei-kylning eller samma märke
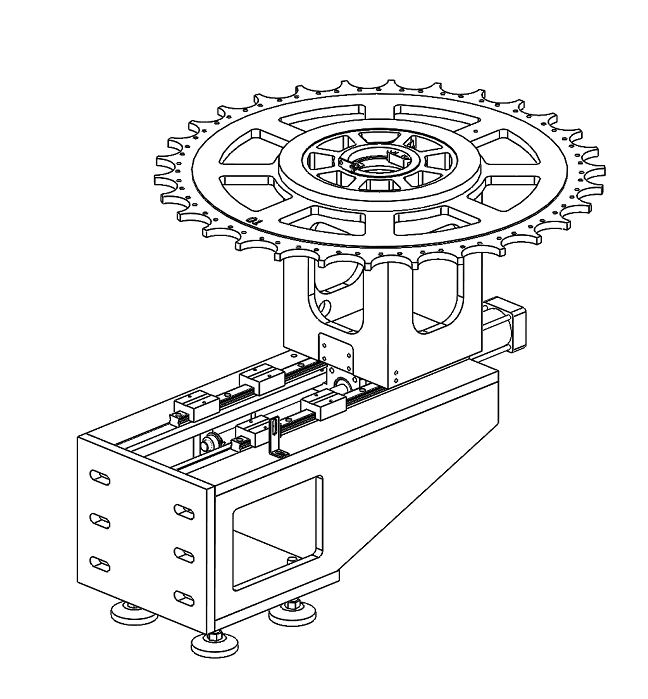
Horisontellt verktygsmagasin - tvåvägs framåt och bakåt godtyckligt - 24/32T verktygsmagasinmärke: Taiwanfinansierat företag Desu/Okada eller liknande märken
Dräneringsspåren på båda sidor och basen är integrerade gjutna, och läckageförebyggande effekten är god;
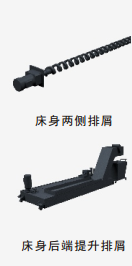
Spiralspåntransportörerna på båda sidor av bearbetningsområdet transporterar snabbt järnflisorna som genereras av höghastighetsbearbetningen till lyftspåntransportören, vilket minskar termisk deformation och deformation av maskinverktyget och säkerställer maskinverktygets noggrannhet och stabilitet.
Teknisk information
| MODELL | GMH-2035-Q |
| Arbetsbordets storlek (mm) | 2000*3000 |
| X-axelns rörelse (mm) | 3500 |
| Y-axelns rörelse (mm) | 2500 |
| Z-axelns rörelse (mm) | 1000 |
| Gantrybredd (mm) | 3100 |
| Avstånd mellan spindelns ändyta och arbetsbord (mm) | 50-1050 |
| Spindelhastighet (rpm) | 20000 |
| Spindelhållare | HSK-A63 |
| C-axelns rotationsområde (°) | ±300 |
| A-axelns rotationsområde (°) | ±110 |
| Arbetsbänkbelastning (t/m2) | 5 |
Standardkonfiguration
| System | Siemens |
| Verktygsmagasin | Horisontellt verktygsmagasin HSK-A63-30T |
| System för borttagning av spån | Kedjeformad spåntransportör + vagn*2 |
| Smörjsystem | Automatiskt fettsmörjningssystem |
| Kylsystem | Ringspray/elskåpsluftkonditionering/oljekylare |
| Hydrauliskt system | Tillfredsställ kvävebalanscylinderns/spindelns lösa brotsch |
| Mätsystem | Laserverktygsinställare/rubinprob |
| Gitterlinjal | Högprecisionsgitterlinjal |
| Bilaga | LED-belysning |
| Trefärgat ljus | |
| luftgevär | |
| vattenpistol |
| Siemens 840Dsl CNC-system | Tyskland |
| X-, Y-, Z-matningsservomotorer | Siemens Tyskland |
| XYZ Servo Drive | Siemens Tyskland |
| AC-servospindelmotor | Siemens Tyskland |
| Femaxligt femlänkat huvud | Shanghai |
| Kulskruv | HIWIN eller motsvarande märke |
| Linjär rullstyrning | HIWIN eller motsvarande märke |
| Varje axelskruvlager | Japanska NSK eller motsvarande märke |
| Koppling | Taiwan eller motsvarande märke |
| Spiralskärare | Shanghai |
| Skydd för styrskenor för maskinverktyg | Shanghai |
| Oljepump och centralsmörjsystem | Proton eller SKF eller motsvarande |
| Närhetsbrytare, mellanrelä | Omron/Schneider eller motsvarande |
| handpulsgenerator | Systemleverantörens utsedda tillverkare/eller motsvarande varumärke |
| Axel | INNA eller motsvarande |
| Maskinverktyg för stor gjutning | Shanghai |
| Yttre skydd av plåt för maskinverktyg | Shanghai |
| Maskinverktygsbultar, komplett sats för horn | Shanghai |
| Hydrauliskt system | känd i Kina |
| Arbetsbelysning och varningslampor | känd i Kina |
| Spindelkolvbalansmekanism | känd i Kina |
| Spindelkylsystem och vattenförsörjningssystem | känd i Kina |
| Vanliga underhållsverktyg | känd i Kina |
| Mekanisk instruktionsmanual | |
| Elektrisk instruktionsmanual | |
| Certifiering | |
| Packlista | |
| Elschema | |
| Systemets bruksanvisning | |
| Systemunderhållsmanual | |
| Systemparametermanual | |
| Tabell för systemfabriksparametrar | |
| Grundritning | Tillhandahålls efter att avtalet trätt i kraft |
| Manual för temperaturregulator i kontrollboxen |
Tack för din uppmärksamhet!
Produktkategorier
-

VC-serien CNC-bearbetningscenter med hög styvhet med ...
-

HP-serien horisontell rörlig kolumnlinjär styrning...
-

HT-serien horisontell rörlig kolumnlinjär styrning...
-

VS-serien fyrspårig tung CNC-bearbetningsmaskin...
-

V-serien CNC-bearbetningscenter med hög styvhet
-

X-serien CNC-bearbetningscenter med dubbla kolumner
-

Horisontell 5-axlig CNC-bearbetningscentral TKG1600
-

CNC vertikal svarvning och fräsning av kompositcentr...
-

Höghastighets CNC-bearbetningscenter GM-serien
-

Höghastighets CNC-fräsning GT-serien
-

Dubbelspindel CNC-svarv SK32
-

CNC vertikal bearbetningscentral RFTV510 för hjul...