


Dubbelspindel CNC-svarv 208-serien


Produktvideo
Produktkonfiguration
Introduktion
TornDdesignPprestanda
Den integrerade positiva Y-axelstrukturen är mycket styv, robust och har bättre prestanda än interpolerings-Y-axeln.
· Jämnare och smidigare bearbetning av plankonturer
· Enklare att bearbeta sammansatta böjda ytor och konturer
Jämfört med "interpolering Y" har "positiv Y" uppenbara fördelar vid planfräsning. Y-axelns "positiva Y"-rörelse är vinkelrät mot X-axeln och är en enaxlig rörelse. Y-axelns "interpolering Y"-rörelse syftar till att interpolera en rak linje genom samtidig rörelse av X-axeln och Y-axeln. Jämfört med "positiv Y" för planhet i fräsplanet är bearbetningen av "positiv Y"-axeln uppenbarligen ljus och jämn.
DirektDflodSsynkronEelektriskStapp
Hög styvhet, högt vridmoment, högre effektivitet, bättre ytbehandling, mer exakt indexering.
Alla större CNC-maskindelar är tillverkade av gjutjärn HT300 med extremt stark stötdämpningsförmåga.
Funktioner hos verktygsmaskiner med direktdrivna elektriska spindlar
●Positioneringsnoggrannhet för magnetisk ringkodare (sinus och cosinus): 20 bågsekunder,
C-axelns indexeringsnoggrannhet: 40 bågsekunder
● Snabb start-stopp-responshastighet, vilket sparar maskinbearbetningstid och effektivt förbättrar produktionskapaciteten
● Liten skärbelastning, energibesparing och strömbesparing, bättre skydd av verktygsmaskiner och förlängd livslängd
● Eliminerar effektivt spindelvibrationer, ger god balanseringseffekt, bra finish och förbättrar arbetsstyckenas ytfinish
(Fördelar med svarvning istället för slipning, utseende vid hård svarvning, ytjämnhet Ra 0,2 μm)
· Spindelmotorn är utrustad med ett kylsystem för att dämpa påverkan av termisk förskjutning och säkerställa att spindeln fortsätter att arbeta vid en konstant temperatur.
(Nosändens utkastningsnoggrannhet är inom 0,002 mm, vilket säkerställer en mer stabil noggrannhet)
· Bakmonterad direktdriven synkron spindel, bekvämare installation och underhåll
· A2-5: 7016AC - två fram, två bak
· A2-6: fram NN3020+100BAR10S, bak NN3018
A2-8: främre NN3024+BT022B*2, bak NN3022
Tung-DutyCastIRonBaseAnd Ckomponenter
Alla gjutgods är optimerade med hjälp av finita elementanalys (FEA) för att minska distorsion och stötdämpning vid lyft. Gjutgodset i de största serierna av CNC-svarvar är förstärkt med ribbor för att förbättra styvhet och termisk stabilitet. Kompakta och symmetriska gjutgods av spindeldocka och dubbdocka förbättrar ytterligare styvheten och säkerställer hög positioneringsnoggrannhet och repeterbarhet.
Tekniska specifikationer
| Punkt | Namn | Enhet | 208MS | 208MSY |
| Resa | Max. bäddrotationsdiameter | mm | Φ680 | Φ700 |
| Max. bearbetningsdiameter | mm | Φ370 | Φ300 | |
| Max rotationsdiameter på verktygshållare | mm | Φ300 | Φ300 | |
| Max bearbetningslängd | mm | 420 | 400 | |
| Avståndet mellan två centra | mm | - | - | |
| Stapp Cylinder Chuck | Spindelns nos | ASA | A2-6 | A2-6 |
| Hydraulcylinder/chuck | Tum | 8'' | 8'' | |
| Spindelns genomgående håldiameter | mm | Φ79/66 | Φ79/66 | |
| Max diameter på stånggenomgångshål | mm | Φ65/52 | Φ65/52 | |
| Spindel Max hastighet | varvtal | 4300 | 4300 | |
| Spindelmotorns effekt | kw | 18/22 | 18/22 | |
| Spindelmotorns vridmoment | Nm | 91-227 | 91-227 | |
| Sub-Stapp Cylinder Chuck | Sub-Spindelns nos | ASA | A2-5 | A2-5 |
| Sub-Hydraulcylinder/chuck | Tum | 6" | 6" | |
| Sub-Spindelns genomgående håldiameter | mm | Φ56 | Φ56 | |
| Sub-Max diameter på stånggenomgångshål | mm | Φ46 | Φ46 | |
| Sub-Spindel Max hastighet | varvtal | 5500 | 5500 | |
| Sub-Spindelmotorns effekt | kw | 17,5 | 17,5 | |
| X/ZN/SAxisFbehovPparametrar | X-motoreffekt | kw | 2,5 | 2,5 |
| Y-motorns effekt | kw | - | 1.2 | |
| Z-motorns effekt | kw | 2,5 | 2,5 | |
| Smotorkraft | Kw | 1.2 | 1.2 | |
| Xaxelrörelse | mm | 236 | 204 | |
| Yaxelrörelse | mm | - | 100±50 | |
| Zaxelrörelse | mm | 510 | 492 | |
| Specifikationer för X/Z-axelskena | specifikation | 35 rulle | 35 rulle | |
| Specifikationer för Y-axelskena | specifikation | 25 rullar | 25 rullar | |
| S-axelns rörelse | mm | 600 | 600 | |
| Xaxelns snabba rörelse | Mm/min | 20 | 20 | |
| Zaxelns snabba rörelse | Mm/min | 20 | 20 | |
| Yaxelns snabba rörelse | Mm/min | - | 8 | |
| Saxelns snabba rörelse | Mm/min | 24 | 24 | |
| Servoeffekt TornPparametrar | Typ av krafttorn | / | BMT55 | BMT55 |
| Verktygsstation | / | 12T | 12T | |
| M-motoreffekt | kw | 5,5 | 5,5 | |
| M-axelns motormoment | Nm | 35 | 35 | |
| Max hastighet för krafthuvud | varvtal | 6000 | 6000 | |
| Specifikationer för verktygshållare med ytterdiameter | mm | 25*25 | 25*25 | |
| Specifikationer för verktygshållare med innerdiameter | mm | Φ40 | Φ40 | |
| Närliggande verktygsbytestid | sek | 0,15 | 0,15 | |
| Positioneringsnoggrannhet | / | ±2” | ±2” | |
| Repetera positioneringsnoggrannhet | / | ±1” | ±1” | |
| DubbdockaPparametrar | Programmerbar hydraulisk dubbdocka | / | - | - |
| Max slaglängd för bakdocka | mm | - |
| |
| Ärmdiameter | mm | - |
| |
| Ärmförflyttning | mm | - |
| |
| Ärmkon | / | - |
| |
| Mått | Övergripande dimensioner | m | 2800*2100*1800 | 2700*2400*2000 |
| Maskinvikt ca. | kg | 5900 | 5300 | |
| Andra | Skärvätsketankens volym | L | 150 | 150 |
| Kylvattenpumpens effekt | kw | 0,75 | 0,75 | |
| Hydraulisk enhetsboxvolym | L | 40 | 40 | |
| Hydraulisk oljepump motorkraft | kw | 1,5 | 1,5 | |
| Smörjoljetankens volym | L | 2 | 2 | |
| Automatisk smörjpumpmotoreffekt | kw | 50 | 50 |
Introduktion till konfiguration
EnklareTo Use And MmalmPkraftfull
●Helt uppgraderad design
● Utrustad med HMI
● Utrustad med FANUCs senaste CNC- och servoteknik
●Standardiserad med personliga funktioner
●Utökad minneskapacitet
LätthetOf Use
Förhindra plötsliga maskinstopp genom förebyggande underhåll
● Avancerade funktioner för felprediktion
Lokalisera enkelt felplatsen och förkorta återställningstiden
●Diagnos-/underhållsfunktioner
Hög bearbetningsprestanda
FörkortadCcykelTtid
● Högeffektiv bearbetningsteknik
Uppnå högkvalitativ bearbetning
Teknik för finbearbetning av ytan
●Diagnos-/underhållsfunktion
HögOdriftRåt
Stöd alltid olika operationer på bearbetningsplatsen
●FANUC
PersonligSskärmIs EasiatiskTo Use
●Standardiserad personlig funktion
Initiativ inom IoT-området
●Stöd för ett brett utbud av nätverk på plats
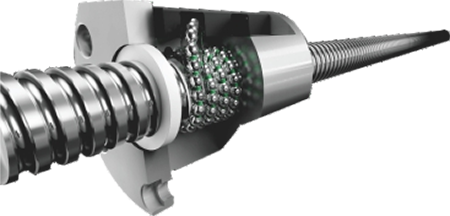
TACKBallaSbesättning
· C3-klass, med högprecisionskulskruv, med mutterförspänning och skruvförspänningsbehandling för att eliminera glapp och temperaturökningsförlängning, vilket visar utmärkt positionerings- och repeterbarhetsnoggrannhet.
· Direktdriven servomotor för att minska glappfel.
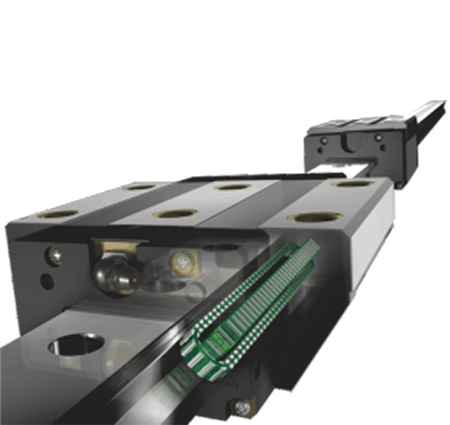
TACKRrullareLi öratGguide
· P-kvalitet ultrahög styvhet SRG precisionskvalitet, linjärstyrning nollspel, bågskärning, fasskärning, ytstrukturen är relativt jämn. Lämplig för höghastighetsdrift, vilket avsevärt minskar den drivande hästkraften som krävs för CNC-verktygsmaskiner.
· Rullning istället för glidning, liten friktionsförlust, känslig respons, hög positioneringsnoggrannhet. Den kan bära lasten i rörelseriktningen samtidigt, och spårets kontaktyta är fortfarande i flerpunktskontakt under belastningen, och skärstyvheten kommer inte att minska.
· Lätt att montera, stark utbytbarhet och enkel smörjstruktur; slitagemängden är mycket liten och livslängden är lång.
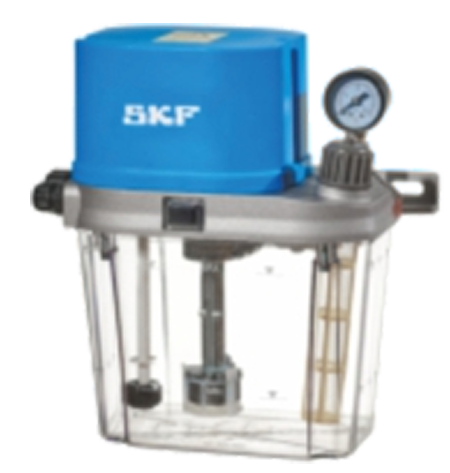
SKFBörhängen/OilningMmaskin
· Automatisk smörjapparat uppfyller behoven hos olika tillämpningar, lämplig för olika arbetsförhållanden, pålitliga produkter, flexibel användning.
· Uppfyller behoven för lagersmörjning i hög temperatur, starka vibrationer och farliga miljöer.
Varje smörjpunkt använder en volymetrisk proportionell fördelare för att styra smörjmängden, och CNC-svarven kan styras av PLC för att noggrant tillföra olja.
TornDdesignPprestanda
Den integrerade positiva Y-axelstrukturen är mycket styv, robust och har bättre prestanda än interpolerings-Y-axeln.
· Jämnare och smidigare bearbetning av plankonturer
· Enklare att bearbeta sammansatta böjda ytor och konturer
Jämfört med "interpolering Y" har "positiv Y" uppenbara fördelar vid planfräsning. Y-axelns "positiva Y"-rörelse är vinkelrät mot X-axeln och är en enaxlig rörelse. Y-axelns "interpolering"-rörelse syftar till att interpolera en rak linje genom samtidig rörelse av X-axeln och Y-axeln. Jämfört med "positiv Y" för planhet i fräsplanet är bearbetningen av "positiv Y"-axeln uppenbarligen ljus och jämn.
DirektDflodSsynkronEelektriskStapp
Hög styvhet, högt vridmoment, högre effektivitet, bättre ytbehandling, mer exakt indexering.
Alla större maskindelar är tillverkade av gjutjärn HT300 med extremt stark stötdämpningsförmåga.
Funktioner hos verktygsmaskiner med direktdrivna elektriska spindlar
●Positioneringsnoggrannhet för magnetisk ringkodare (sinus och cosinus): 20 bågsekunder,
C-axelns indexeringsnoggrannhet: 40 bågsekunder
● Snabb start-stopp-responshastighet, vilket sparar maskinbearbetningstid och effektivt förbättrar produktionskapaciteten
● Liten skärbelastning, energibesparing och strömbesparing, bättre skydd av verktygsmaskiner och förlängd livslängd
● Eliminerar effektivt spindelvibrationer, ger god balanseringseffekt, bra finish och förbättrar arbetsstyckenas ytfinish
(Fördelar med svarvning istället för slipning, utseende vid hård svarvning, ytjämnhet Ra 0,2 μm)
· Spindelmotorn är utrustad med ett kylsystem för att dämpa påverkan av termisk förskjutning och säkerställa att spindeln fortsätter att arbeta vid en konstant temperatur.
(Nosändens utkastningsnoggrannhet är inom 0,002 mm, vilket säkerställer en mer stabil noggrannhet)
· Bakmonterad direktdriven synkron spindel, bekvämare installation och underhåll
· A2-5: 7016AC - två fram, två bak
· A2-6: fram NN3020+100BAR10S, bak NN3018
A2-8: främre NN3024+BT022B*2, bak NN3022
Tung-DutyCastIRonBaseAochCkomponenter
Alla gjutgods är optimerade med hjälp av finita elementanalys (FEA) för att minska distorsion och stötdämpning vid lyft. Gjutgodset i de största svarvarna är förstärkt med ribbor för att förbättra styvhet och termisk stabilitet. Kompakta och symmetriska gjutgods i spindel- och dubbdocka förbättrar ytterligare styvheten och säkerställer hög positioneringsnoggrannhet och repeterbarhet.
| Punkt | Namn | Enhet | 208MS | 208MSY |
| Resa | Max. bäddrotationsdiameter | mm | Φ680 | Φ700 |
| Max. bearbetningsdiameter | mm | Φ370 | Φ300 | |
| Max rotationsdiameter på verktygshållare | mm | Φ300 | Φ300 | |
| Max bearbetningslängd | mm | 420 | 400 | |
| Avståndet mellan två centra | mm | - | - | |
| Axel Cylinder Chuck | Spindelns nos | ASA | A2-6 | A2-6 |
| Hydraulcylinder/chuck | Tum | 8'' | 8'' | |
| Spindelns genomgående håldiameter | mm | Φ79/66 | Φ79/66 | |
| Max diameter på stånggenomgångshål | mm | Φ65/52 | Φ65/52 | |
| Spindel Max hastighet | varvtal | 4300 | 4300 | |
| Spindelmotorns effekt | kw | 18/22 | 18/22 | |
| Spindelmotorns vridmoment | Nm | 91-227 | 91-227 | |
| Subspindel Cylinder Chuck | Subspindelns näsa | ASA | A2-5 | A2-5 |
| Subhydraulisk cylinder/chuck | Tum | 6” | 6” | |
| Subspindelns genomgående håldiameter | mm | Φ56 | Φ56 | |
| Submax. stånggenomgående håldiameter | mm | Φ46 | Φ46 | |
| Max hastighet för subspindel | varvtal | 5500 | 5500 | |
| Subspindelmotorns effekt | kw | 17,5 | 17,5 | |
| Parametrar för matning av X/ZN/S-axeln | X-motoreffekt | kw | 2,5 | 2,5 |
| Y-motorns effekt | kw | - | 1.2 | |
| Z-motorns effekt | kw | 2,5 | 2,5 | |
| S-motorns kraft | Kw | 1.2 | 1.2 | |
| X-axelns rörelse | mm | 236 | 204 | |
| Y-axelns rörelse | mm | - | 100±50 | |
| Z-axelns rörelse | mm | 510 | 492 | |
| Specifikationer för X/Z-axelskena | specifikation | 35 rulle | 35 rulle | |
| Specifikationer för Y-axelskena | specifikation | 25 rulle | 25 rulle | |
| S-axelns rörelse | mm | 600 | 600 | |
| Snabb rörelse på X-axeln | Mm/min | 20 | 20 | |
| Z-axelns snabba rörelse | Mm/min | 20 | 20 | |
| Y-axelns snabba rörelse | Mm/min | - | 8 | |
| S-axelns snabba rörelse | Mm/min | 24 | 24 | |
| Servoeffekt Turretparametrar | Typ av krafttorn | / | BMT55 | BMT55 |
| Verktygsstation | / | 12T | 12T | |
| M-motoreffekt | kw | 5,5 | 5,5 | |
| M-axelns motormoment | Nm | 35 | 35 | |
| Max hastighet för krafthuvud | varvtal | 6000 | 6000 | |
| Specifikationer för verktygshållare med ytterdiameter | mm | 25*25 | 25*25 | |
| Specifikationer för verktygshållare med innerdiameter | mm | Φ40 | Φ40 | |
| Närliggande verktygsbytestid | sek | 0,15 | 0,15 | |
| Positioneringsnoggrannhet | / | ±2” | ±2” | |
| Repetera positioneringsnoggrannhet | / | ±1” | ±1” | |
| Parametrar för dubbdocka | Programmerbar hydraulisk dubbdocka | / | - | - |
| Max slaglängd för bakdocka | mm | - | ||
| Ärmdiameter | mm | - | ||
| Ärmförflyttning | mm | - | ||
| Ärmkon | / | - | ||
| Mått | Övergripande dimensioner | m | 2800*2100*1800 | 2700*2400*2000 |
| Maskinvikt ca. | kg | 5900 | 5300 | |
| Andra | Skärvätsketankens volym | L | 150 | 150 |
| Kylvattenpumpens effekt | kw | 0,75 | 0,75 | |
| Hydraulisk enhetsboxvolym | L | 40 | 40 | |
| Hydraulisk oljepump motorkraft | kw | 1,5 | 1,5 | |
| Smörjoljetankens volym | L | 2 | 2 | |
| Automatisk smörjpumpmotoreffekt | kw | 50 | 50 |
Produktkategorier
-

VC-serien CNC-bearbetningscenter med hög styvhet med ...
-

HP-serien horisontell rörlig kolumnlinjär styrning...
-

HT-serien horisontell rörlig kolumnlinjär styrning...
-

VS-serien fyrspårig tung CNC-bearbetningsmaskin...
-

V-serien CNC-bearbetningscenter med hög styvhet
-

X-serien CNC-bearbetningscenter med dubbla kolumner
-

Horisontell 5-axlig CNC-bearbetningscentral TKG1600
-

CNC vertikal svarvning och fräsning av kompositcentr...
-

Höghastighets CNC-bearbetningscenter GM-serien
-

Höghastighets CNC-fräsning GT-serien
-

Dubbelspindel CNC-svarv SK32
-

CNC vertikal bearbetningscentral RFTV510 för hjul...