


CNC-borr- och fräsmaskin med fast balk
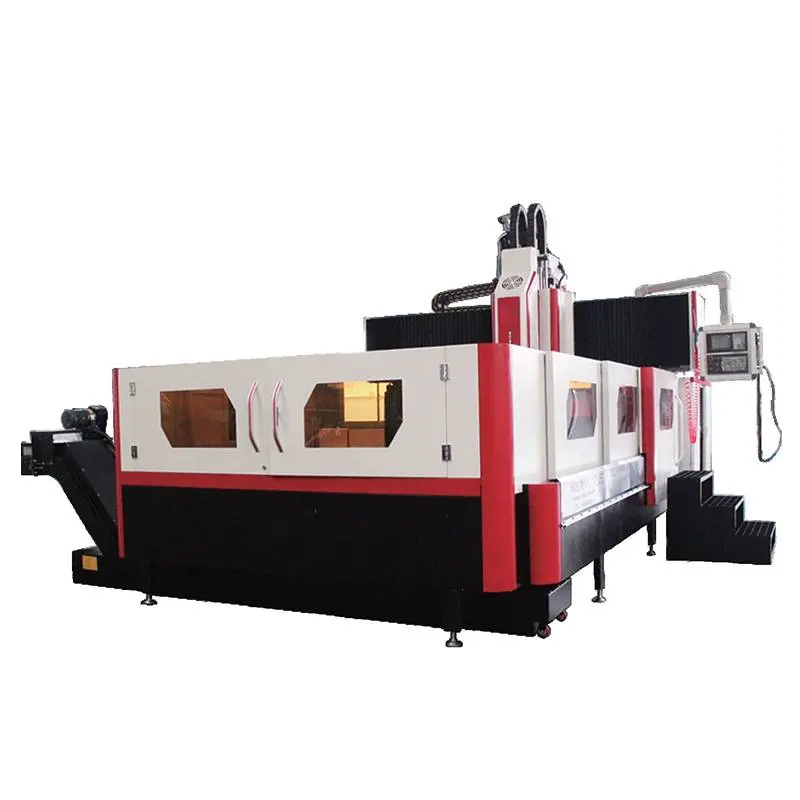
CNC-borr- och fräsmaskin
Maskinfunktion och beskrivning av funktioner
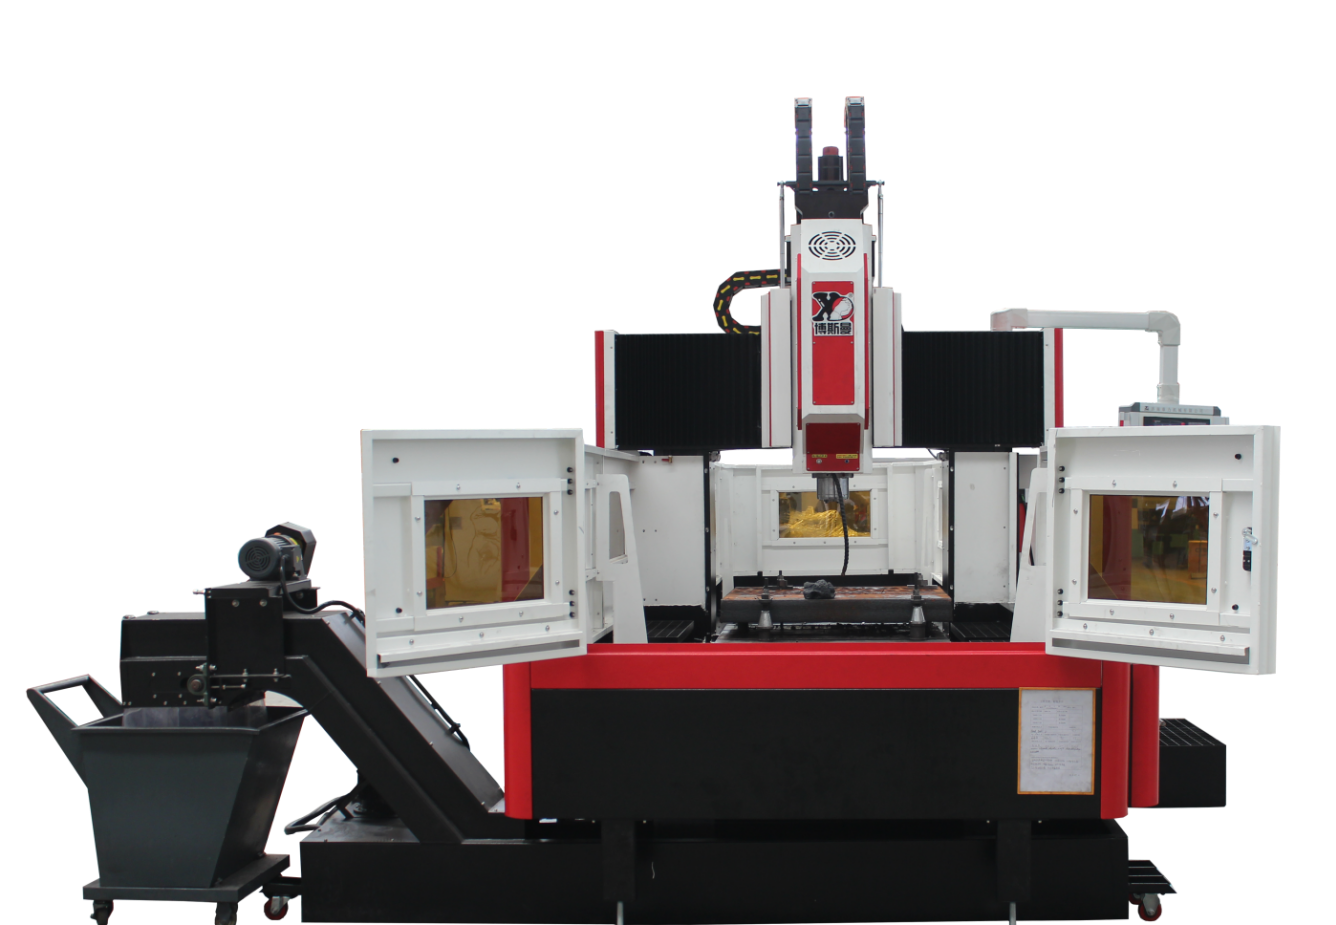
1) CNC-portalborr- och fräsmaskin är en bearbetningsutrustning som integrerar avancerad teknik som maskiner, elektricitet och hydraulik. Den används huvudsakligen för bearbetning av formar, flänsar, ventiler, konstruktionsdelar etc. Den används ofta för grovbearbetning och finbearbetning av komplexa delar som olika plattor, lådor, ramar, formar etc. inom maskintillverkningsindustrin. Denna maskin kan realisera horisontell (Y-axel) och vertikal (Z-axel) rörelse hos det vertikala fräshuvudet och bordet. Treaxlig koppling för längsgående rörelse (X-axel). Flerprocessbearbetning som fräsning, borrning, gängning, brotschning och försänkning kan utföras. Hela maskinen använder en portalramstruktur med hög styvhet och god noggrannhet. Det är det första valet för användare att bearbeta.
2) Maskinens övergripande layout
(1) En portalramskonstruktion med fast balk används, sängen är fast och dubbelpelaren och sängen är sammankopplade med bultar. Arbetsbordet rör sig i X-axeln på sängen, spindeldockan rör sig i Z-riktningen på sadeln och sadeln och spindeldockan rör sig i Y-riktningen på balken.
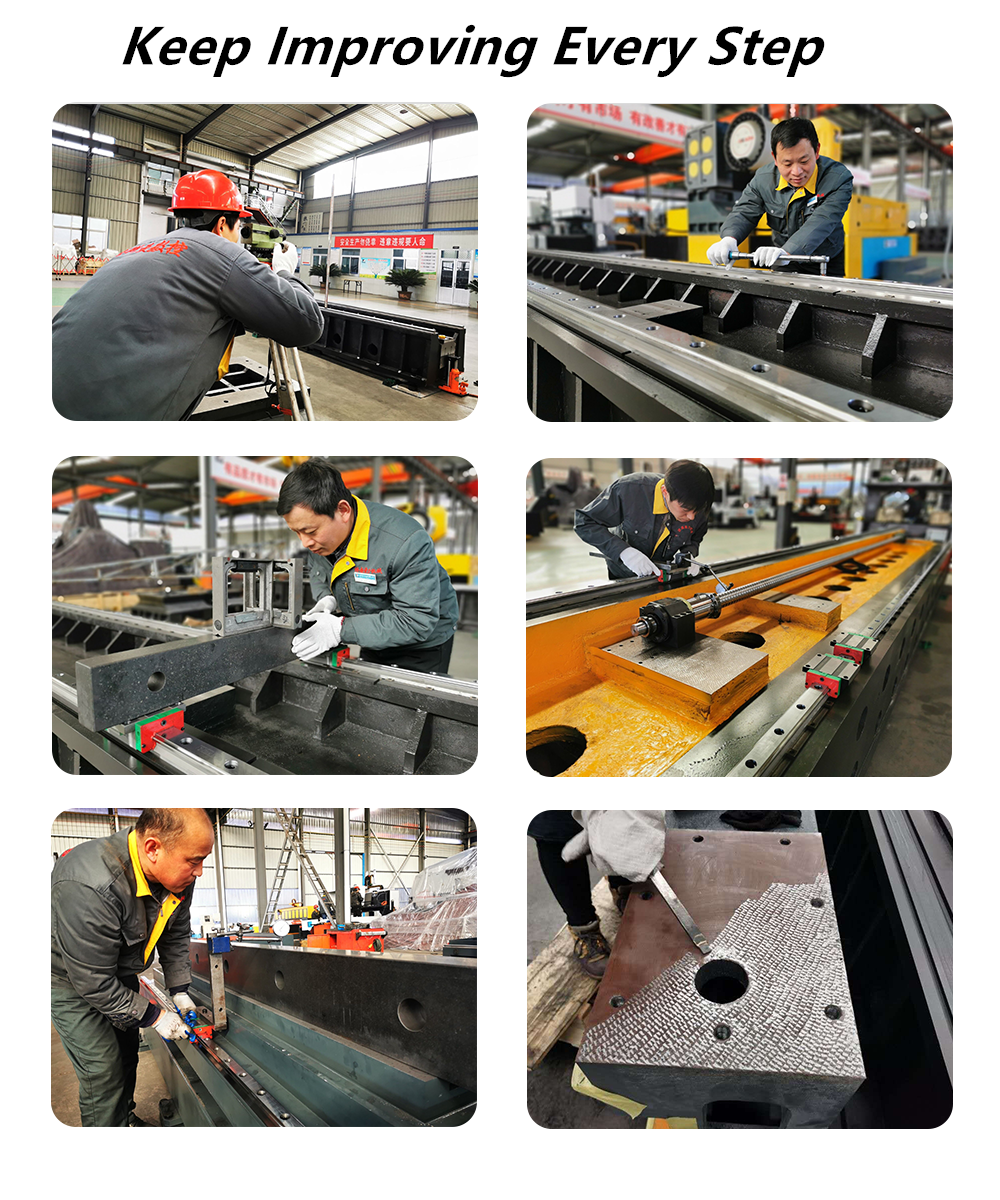
(2) De viktigaste stora delarna av maskinverktyget: bädd, pelare, balk, sadel och spindeldocka är alla tillverkade av höghållfast gjutjärn. Dessa stora delar är optimerade med 3D-datorprogramvara, med rimlig utformning av ribbor och fullständiga värmebehandlingsprocesser för att eliminera kvarvarande spänningar. Detta för att säkerställa att hela maskinen har tillräcklig styrka, styvhet och hög stabilitet, samt vibrationstålighet.
3) Säng-arbetsbänk
(1) Bädden är tillverkad av höghållfast gjutjärnsmaterial HT250, med hjälp av datorstödd tredimensionell optimeringsdesign, ribborna är rimligt arrangerade och dess styvhet och styrka är förbättrad.
(2) X-axelns styrskenor använder importerade kraftiga linjärstyrningar med låg dynamisk och statisk friktionskoefficient, hög bordskänslighet, låg höghastighetsvibration, låg krypning utan krypning, hög positioneringsnoggrannhet och utmärkt servodriftprestanda: samtidigt är lastkapaciteten stor och skärvibrationståligheten god.
(3) X-axeldrivning - servomotorn är ansluten till kulskruven via reduceraren, vilket driver arbetsbordet att röra sig fram och tillbaka på bädden för att realisera X-axelns matningsrörelse och försträcka skruven för att förbättra styvheten.
4) Stråle
(1) Tvärbalken och pelaren är integrerade i portalramens struktur med höghållfast gjutjärnsmaterial HT250, ribborna är rimligt anordnade och har tillräcklig böj- och vridstyvhet.
(2) Strålstyrningsparet använder tung linjär styrning.
(3) Y-axeldrivning - servomotorn är direkt ansluten till kulskruven via kopplingen, och kulskruven driver sadeln att röra sig åt vänster och höger på balken för att realisera Y-axelns matningsrörelse.
5) Huvuddocka
(1) Huvuddockan använder kraftiga rulllinjärstyrningar, som har hög rörelsestyvhet, hög positioneringsnoggrannhet och god stabilitet vid låga hastigheter.
(2) Z-axeldrivning - servomotorn är direkt ansluten till kulskruven via kopplingen, och kulskruven driver spindeldockan så att den rör sig upp och ner på sadeln för att realisera Z-axelmatningen. Z-axelmotorn har en automatisk bromsfunktion. Vid strömavbrott hålls motoraxeln tätt fast för att förhindra att den roterar.
(3) Spindelgruppen använder Taiwan Jianchun höghastighets intern kylspindel med hög precision och hög prestanda. Huvudaxeln griper tag i kniven med fjärilsfjädern på huvudaxeln med spänningskraften som verkar på verktygshandtagets dragspik genom den fyrdelade broschmekanismen, och det lösa verktyget använder pneumatisk metod.
6) Pneumatiskt system
Används för att lossa spindelns verktyg.
7) Maskinskydd
Sängräcket (X-axeln) har ett teleskopiskt skyddslock i rostfritt stål;
Strålstyrningen (Y-axeln) använder flexibelt organskydd.
8) Smörjning
(1) X-, Y- och Z-treaxliga lager är alla smorda.
(2) X-, Y- och Z-styrningar med tre axlar smörjs alla med olja.
(3) X-, Y- och Z-treaxliga kulskruvpar smörjs alla med olja.
9) CNC-system
CNC-systemet är standardutrustat med Beijing Kaiendi-styrsystem och drivsystem, med kompletta funktioner och enkel användning; standard RS-232-kommunikationsgränssnitt, USB-uttag och relaterad programvara.
Filtreringssystem
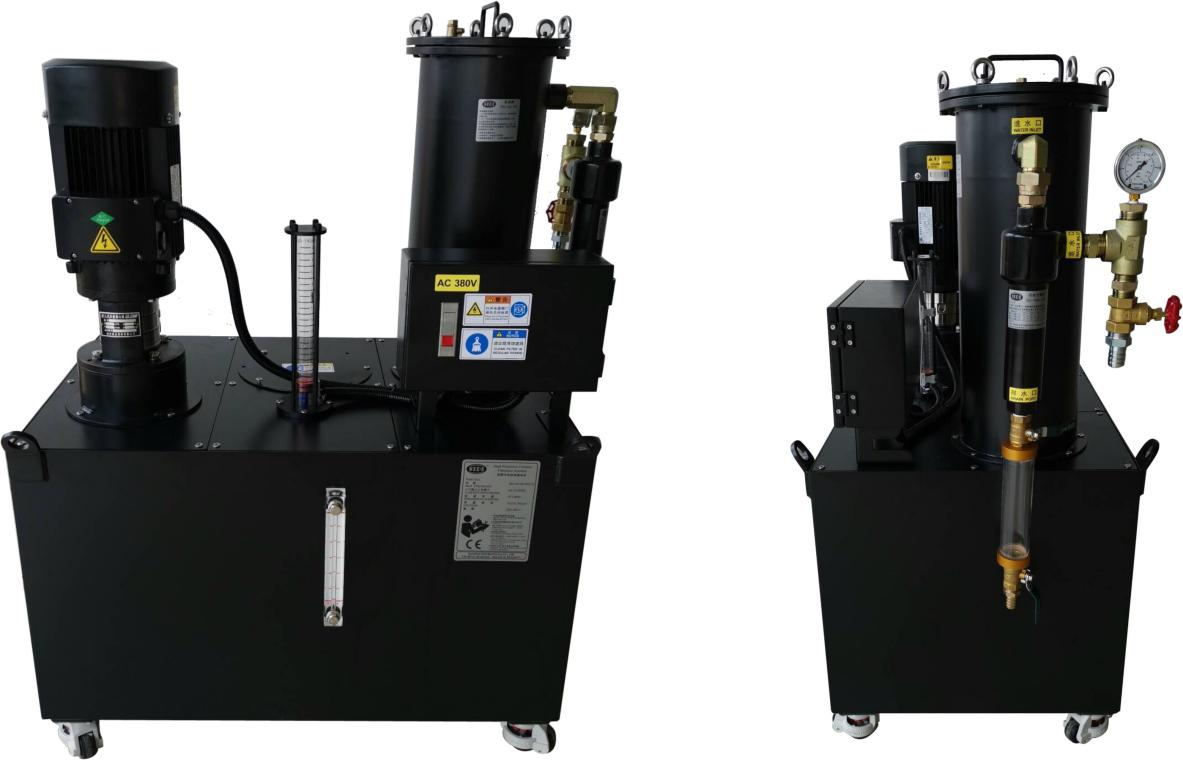
Denna maskin är utrustad med ett centralt vattenfiltersystem som effektivt kan filtrera föroreningar i kylvätskan. Det interna vattenspraysystemet kan förhindra att järnstift trasslar in sig i verktyget under bearbetning, minska verktygsslitage, förlänga verktygets livslängd och förbättra arbetsstyckets ytfinish. Verktygsspetsens högtrycksvattenutloppsstift kan skydda arbetsstyckets yta väl, skydda höghastighetsrotationsleden, förhindra att föroreningar blockerar rotationsleden och förbättra arbetsstyckets övergripande kvalitet och förbättra arbetseffektiviteten. (Observera att bilden är den fysiska bilden av filtersystemet)
Specifikation
| Modell | BOSM-DPH2016 | BOSM-DPH2022 | BOSM-DPH2625 | BOSM-DPH4026 | |
| Arbetsstorlek (mm) | 2000*1600 | 2000*2000 | 2500*2000 | 4000*2200 | |
| Maxlast (kg) | 7000 | 7000 | 7000 | 7000 | |
| T-spår (mm) | 8*22 | 8*22 | 8*22 | 8*22 | |
| Maximal rörelse för bord-X-axeln (mm) | 2200 | 2200 | 2600 | 4000 | |
| Maximal rörelse för bord-Y-axeln (mm) | 1600 | 2200 | 2500 | 2600 | |
| Spindelns maximala slaglängd - Z-axel (mm) | 600 | 600 | 600 | 600/1000 | |
| Avstånd från spindelände till arbetsbord (mm) | Maximal | 800 | 800 | 800 | 800 |
| Minimum | 200 | 200 | 200 | 200 | |
| Tapper (7:24) | BT50 | BT50 | BT50 | BT50 | |
| Spindelhastighet (r/min) | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | |
| Spindelmotorns effekt (kW) | 22 | 22 | 22 | 22 | |
| Max. U-borr (mm) | φ90 | φ90 | φ90 | φ90 | |
| Maximal tappning (mm) | M36 | M36 | M36 | M36 | |
| Skärmatningshastighetsområde | 1~4000 | 1~4000 | 1~4000 | 1~4000 | |
| Snabb rörelse (m/min) | 2008/8/8 | 2008/8/8 | 2008/8/8 | 2008/8/8 | |
| Implementering av nationella standarder GB/T18400.4 (m/min) | ±0,01/1000 mm | ±0,01/1000 mm | ±0,01/1000 mm | ±0,01/1000 mm | |
| Vikt (T) | 16,5 | 21 | 24 | 40 | |
Kvalitetsinspektion
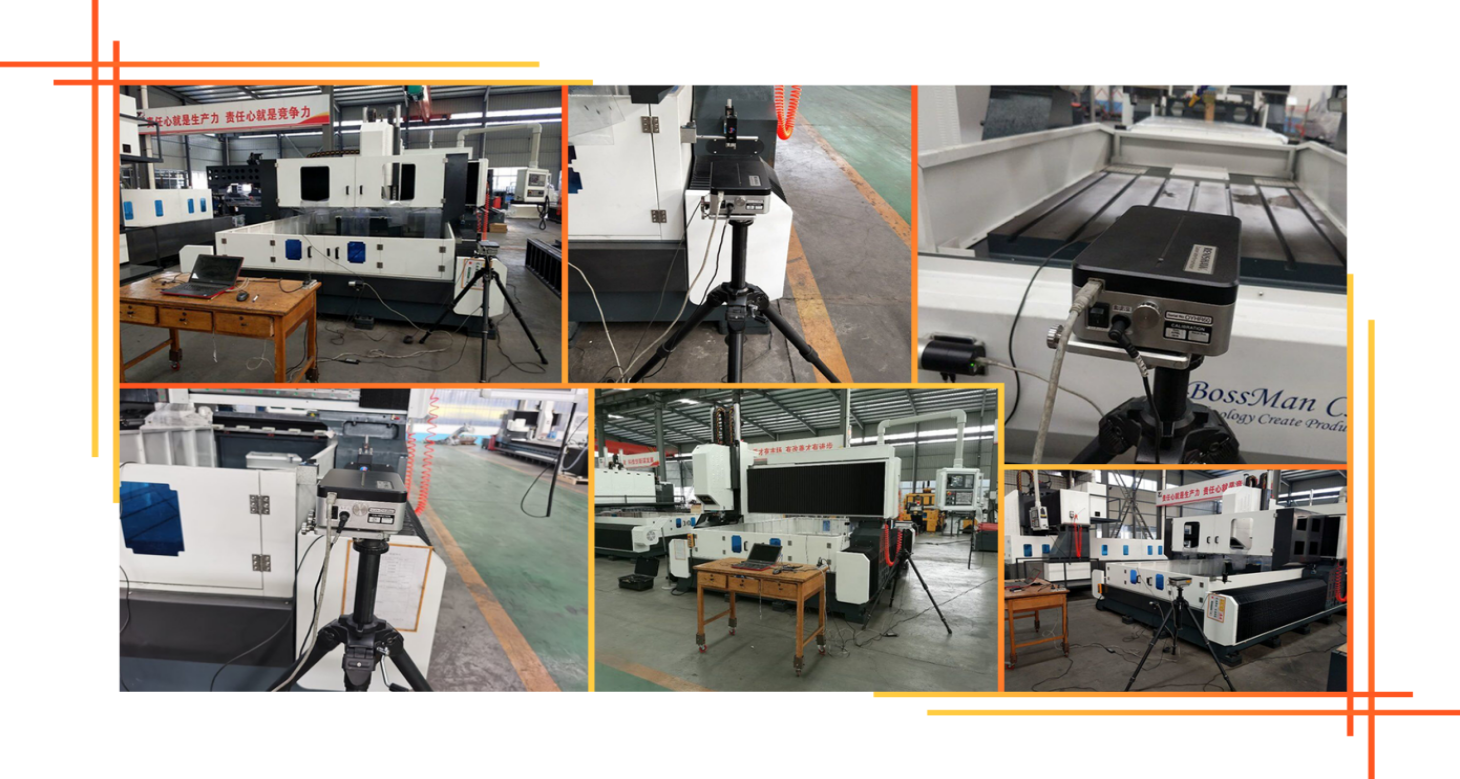
Varje maskin från Bosman är kalibrerad med en laserinterferometer från det brittiska företaget RENISHAW, som noggrant inspekterar och kompenserar för stigningsfel, glapp, positioneringsnoggrannhet och upprepad positioneringsnoggrannhet för att säkerställa maskinens dynamiska, statiska stabilitet och bearbetningsnoggrannhet. . Kulstångstest Varje maskin använder en kulstångstestare från det brittiska företaget RENISHAW för att korrigera den verkliga cirkelnoggrannheten och maskinens geometriska noggrannhet, och utför samtidigt cirkulära skärexperiment för att säkerställa maskinens 3D-bearbetningsnoggrannhet och cirkelnoggrannhet.
Användningsmiljö för maskinverktyg
1.1 Miljökrav för utrustning
Att upprätthålla en konstant omgivningstemperatur är en viktig faktor för precisionsbearbetning.
(1) Tillgänglig omgivningstemperatur är -10℃ ~35 ℃När omgivningstemperaturen är 20℃luftfuktigheten bör vara 40~75 %.
(2) För att hålla maskinverktygets statiska noggrannhet inom det angivna intervallet krävs att den optimala omgivningstemperaturen är 15° C till 25° C med en temperaturskillnad
Den bör inte överstiga± 2 ℃/ 24 timmar.
1.2 Strömförsörjningsspänning: 3-fas, 380V, spänningsfluktuationer inom± 10 %, strömförsörjningsfrekvens: 50 Hz.
1.3 Om spänningen i användningsområdet är instabil bör maskinverktyget vara utrustat med en reglerad strömförsörjning för att säkerställa att maskinverktyget fungerar normalt.
1.4. Maskinverktyget ska ha tillförlitlig jordning: jordledningen är koppartråd, tråddiametern ska inte vara mindre än 10 mm², och jordningsmotståndet är mindre än 4 ohm.
1.5 För att säkerställa utrustningens normala prestanda, om tryckluften från luftkällan inte uppfyller luftkällans krav, bör en uppsättning luftreningsanordningar (avfuktning, avfettning, filtrering) installeras före maskinens luftintag.
1.6. Utrustningen bör hållas borta från direkt solljus, vibrationer och värmekällor, samt borta från högfrekvensgeneratorer, elektriska svetsmaskiner etc. för att undvika maskinfel eller förlust av maskinens noggrannhet.
Före- och efterservice
1) Före service
Genom att studera kundernas förfrågningar och ge feedback till våra ingenjörer ansvarar Bossmans tekniska team för den tekniska kommunikationen med kunderna och formuleringen av lösningar, samt hjälper kunden att välja lämplig bearbetningslösning och lämpliga maskiner.
2) Efter service
A. Maskinen med ett års garanti och betalt livslångt underhåll.
B. Under ettårsgarantiperioden efter att maskinen anlänt till destinationshamnen kommer BOSSMAN att tillhandahålla kostnadsfria och snabba underhållstjänster för olika icke-konstgjorda fel på maskinen, och i tid byta ut alla typer av icke-konstgjorda skadade delar utan kostnad. Fel som uppstår utanför garantiperioden ska repareras till lämplig kostnad.
C. Teknisk support online dygnet runt, via TM, Skype, e-post, för att lösa eventuella frågor i tid. Om detta inte kan lösas kommer BOSSMAN omedelbart att ordna så att en eftermarknadstekniker anländer till platsen för reparation, köparen måste betala för VISA, flygbiljetter och boende.
Kundens webbplats

Produktkategorier
-

VC-serien CNC-bearbetningscenter med hög styvhet med ...
-

HP-serien horisontell rörlig kolumnlinjär styrning...
-

HT-serien horisontell rörlig kolumnlinjär styrning...
-

VS-serien fyrspårig tung CNC-bearbetningsmaskin...
-

V-serien CNC-bearbetningscenter med hög styvhet
-

X-serien CNC-bearbetningscenter med dubbla kolumner
-

Horisontell 5-axlig CNC-bearbetningscentral TKG1600
-

CNC vertikal svarvning och fräsning av kompositcentr...
-

Höghastighets CNC-bearbetningscenter GM-serien
-

Höghastighets CNC-fräsning GT-serien
-

Dubbelspindel CNC-svarv SK32
-

CNC vertikal bearbetningscentral RFTV510 för hjul...