


Höghastighetsportalfräsmaskin
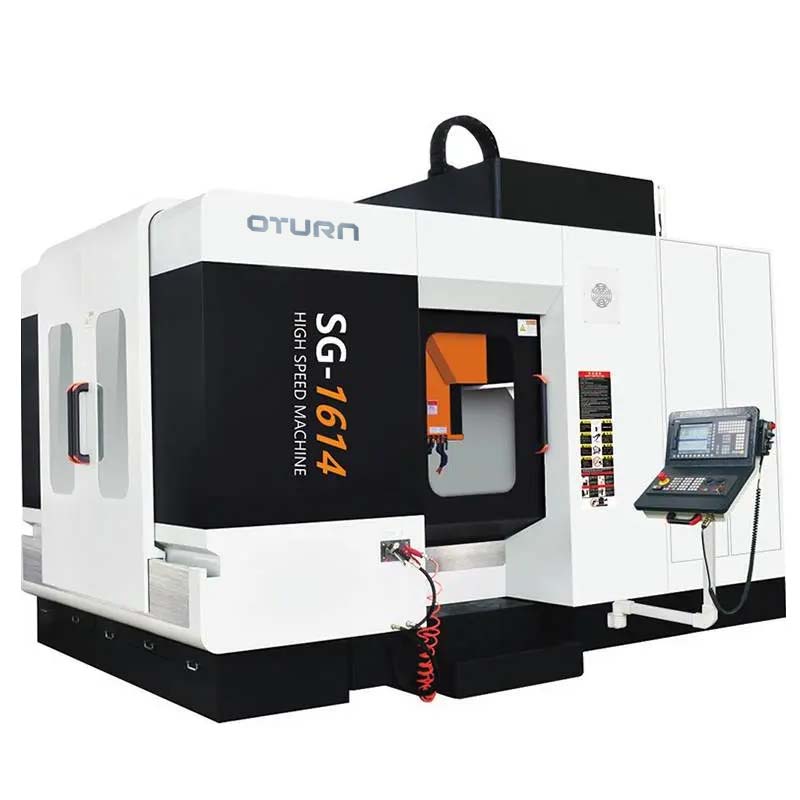
Maskinens funktioner
1. Produktmanual
SG1614 har genomgått företagets unika monteringsprocess och har visat hög precision, hög effektivitet och hög stabilitet på marknaden.
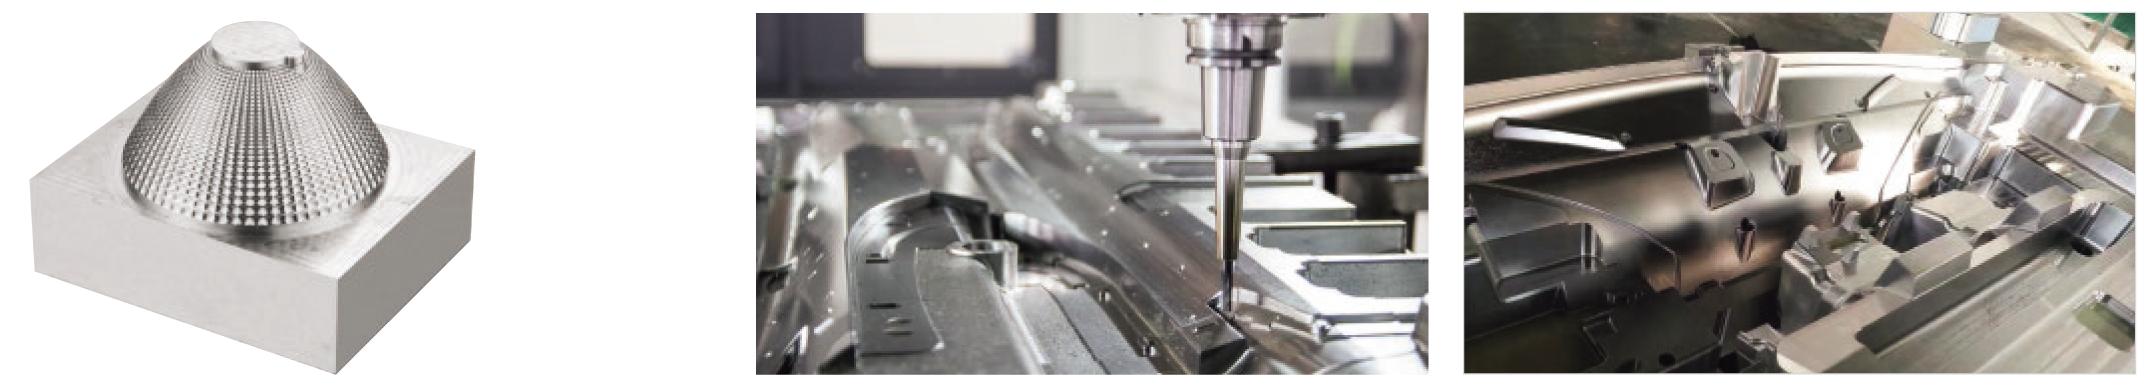
Enastående verktygsmaskiner återspeglas i formtillverkningsindustrin, bilindustrin, medicinsk precisionsutrustning, flygindustrin och andra områden. Med enastående teknik och utmärkta maskinprestanda har de vunnit gott beröm och har fått brett stöd och bekräftelse från nya och gamla kunder. Och förtroende.
2. Introduktion till prestanda
Hög styvhet:
Flygkroppsstrukturen använder en fullt stödd design och datorsimulering
Analys av den fysiska strukturen utförs för de delar som är viktiga att stressa på. Maskinbasen
bär en kraft på 4000 kgf och dess deformation är inom 0,01 mm. Den kan helt motstå
styvhetskrav vid skärning.
Kolonnen använder en integrerad gantrystruktur och förstorar stödytan för att säkerställa spindeln och vertikal höghastighetsdrift, vilket kan öka
bearbetningsstyvhet och stabilitet under hela livslängden. Utrustad med en höghastighetsspindel kan den enkelt uppfylla de höga styvhetsskärkraven för härdat legerat stål.
Hög precision:
Den förstklassiga högprecisionsrulllinjärstyrningen importerad från Tyskland och Taiwan
Kulskruvar används för att säkerställa den geometriska precisionen och positioneringsnoggrannheten för den övergripande strukturen, stabiliteten och livslängden.
Servodrivningen använder ett tyskt förstklassigt märke, vilket är överlägset konkurrenterna inom
samma nivå vad gäller utgående vridmoment och exakt positioneringsnoggrannhet.
Den inbyggda höghastighetsspindeln och den rimliga strukturdesignen säkerställer helt att
Spindeln kan upprätthålla stabil och noggrann drift under kontinuerlig höghastighetsdrift
drift, och kan uppnå hög precision och högglansiga bearbetningseffekter under skärprocessen.
hög effektivitet:
Den maximala driftshastigheten för maskinverktygets treaxliga konstruktion kan nå 24 m/min, och skärhastigheten kan nå intervallet 0-10 m/min, vilket förkortar bearbetningstiden och förbättrar arbetseffektiviteten. Spindeln säkerställer högt vridmoment.
och god noggrannhet och tillförlitlighet under skäroperationen. Under höghastighetsskärförhållanden kan bearbetningsuppgifterna utföras med bättre effektivitet.
Det höghastighetsberäkningssystemet stöder prediktionsfunktionen för bearbetningsprogram med stor kapacitet och kan förutsäga operationsinstruktioner med 250 segment för att säkerställa att det inte blir någon fördröjning vid höghastighetsskärning, vilket kan spara överföringstid och öka bearbetningseffektiviteten med 20 %.
Specifikation
| Punkt | SG1190 | SG1310 | SG1614 | SG2515 |
| X-axelns rörelse (mm) | 1100 | 1300 | 1600 | 2500 |
| Y-axelns rörelse (mm) | 900 | 1000 | 1400 | 1500 |
| Z-axelns rörelse (mm) | 500 | 700 | 760 | |
| Arbetsbordsyta (längd x bredd) (mm) | 1100x900 | 1400x900 | 1700x1300 | 2700x1300 |
| Avstånd från bordsytan till spindelns ändyta (mm) | 330-830 | 250-950 | 200-960 | |
| Dörrbredd (mm) | 1100 | 1410 | 1525 | |
| T-spår (mm) | 5x18x175 | 7x22x185 | 8x22x150 | |
| Maxlast (kg) | 1500 | 2000 | 4000 | 6000 |
| Spindelhastighet | 15000 varv/min (direkt) | |||
| Spindelkona | HSK-A63 | |||
| Spindeleffekt (kW) | 11.7 | 20 | ||
| Flygledning | 24 | |||
| Kontrollsystem | Siemens 828D | |||
| Maskinstorlek (mm) | 3776x2279x2752 | 4031x2280x2752 | 4900x3152x3350 | 7460x4510x3600 |
| Maskinvikt (T) | 8 | 9,5 | 14 | 23 |
Konfigurationer
| Standard | Frivillig |
| Styrsystem: Siemens 828D | Styrsystem: Mitsubishi M80A. FANUC 0i M |
| Spindelkylsystem | Inbyggd spindel 20000 rpm (HSK-A63) |
| Pneumatiskt smörjsystem | Spindelringspraykylning |
| Helkapsling med topplock | CNC-rotationsbord (4:e axeln) |
| 3-färgad signallampa, arbetsbelysning | Arbetsstyckesprob |
| Standardtillbehör | Verktygssättare |
| Vanliga serviceverktyg | Oljeskummare |
| Helix-spåntransportör | Linjär skala |
| Luftkonditionering i elskåp |
Produktkategorier
-

VC-serien CNC-bearbetningscenter med hög styvhet med ...
-

HP-serien horisontell rörlig kolumnlinjär styrning...
-

HT-serien horisontell rörlig kolumnlinjär styrning...
-

VS-serien fyrspårig tung CNC-bearbetningsmaskin...
-

V-serien CNC-bearbetningscenter med hög styvhet
-

X-serien CNC-bearbetningscenter med dubbla kolumner
-

Horisontell 5-axlig CNC-bearbetningscentral TKG1600
-

CNC vertikal svarvning och fräsning av kompositcentr...
-

Höghastighets CNC-bearbetningscenter GM-serien
-

Höghastighets CNC-fräsning GT-serien
-

Dubbelspindel CNC-svarv SK32
-

CNC vertikal bearbetningscentral RFTV510 för hjul...