


Center Drive-svarv för koppling

Introduktion till bearbetning av arbetsstycken
Enligt kundens produktritningar rekommenderar vi SCK205S CNC-svarv med dubbel ände, som klämmer fast kopplingens yttre cirkel och bearbetar både ändytan och den utvändiga avfasningen, det inre hålet och den invändiga avfasningen, samt den invändiga gängan (offsetspännet) samtidigt. Antar API-standarder.
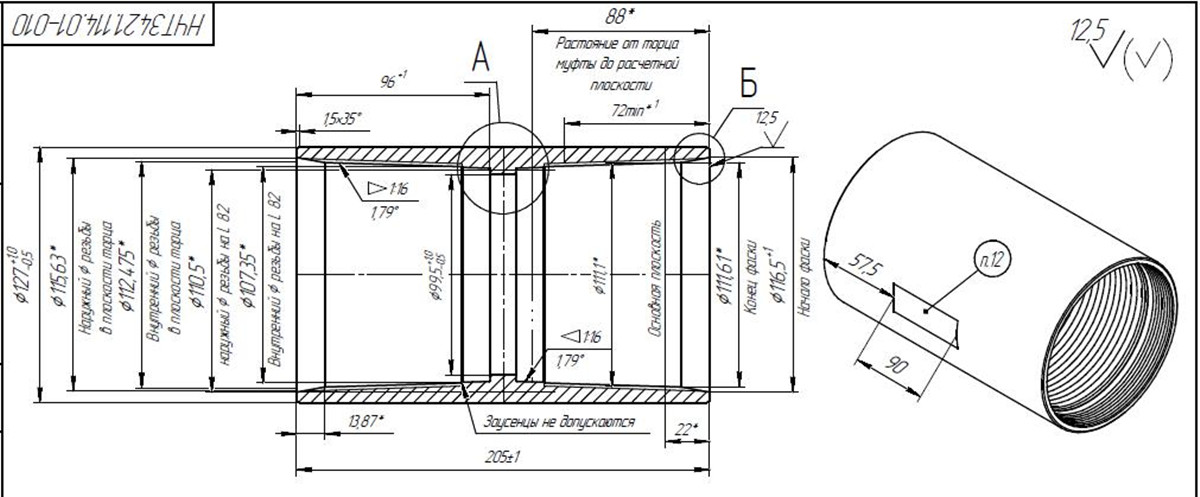
| Artikelnummer | Max.ytterdiameter (mm) | Längd(mm) | Min. innerhål (mm) | Stegspänne (tum) (API-standard) | Markera |
| Mufta OTTM102-D | ∮114 | 190 | ∮88,6 | 4 | |
| Mufta OTTG114-D | ∮127 | 205 | ∮99,5 | 4-1/2 | |
| 127 | ∮141,3 | 210 | ∮110 | 5 | |
| 140 | ∮153,7 | 218 | ∮130 | 5-1/2 | |
| 146 | ∮166 | 218 | ∮139,35 | 5-3/4 | |
| 168 | ∮187,7 | 225 | ∮151 | 6-5/8 | |
| 178 | ∮194,5 | 234 | ∮158 | 7 |
Maskinfunktion
1. Maskinstruktur och egenskaper
■Denna maskin har en 450 graders lutande bäddlayout, vilket har god styvhet och bekväm spånborttagning.
■Huvuddockan integrerar de tre komponenterna i huvudaxelsystemet, fixturen och klämcylindern. Strukturen är kompakt och tillförlitlig, och fixturen är hydrauliskt fastklämd.
För att möta bearbetningsbehoven
av 4 "-7"-kopplingar, lösningen:
Maximal klämdiameter: φ200 mm,
Huvuddockans bredd är 190 mm.
■ Klämman är av spännhylstyp och en justeringsback med en diameter på 2 mm är monterad på den elastiska chucken. Bearbetningsdelarna byts ut. Vid ändring av klämdiametern kan endast justeringsbacken bytas ut.
■ Beroende på bearbetningsdelarna krävs flera borrverktyg. För att undvika verktygsstörningar anpassas revolverhuvudet. Fräshuvudets rotationsdiameter är stor. För att göra revolverhuvudet styvare är revolverhuvudets mittpunkt vald till 125 mm.
Förslag: Välj en grov- och en finborrningsfräs för bearbetning av ändyta, fas och innerhål;
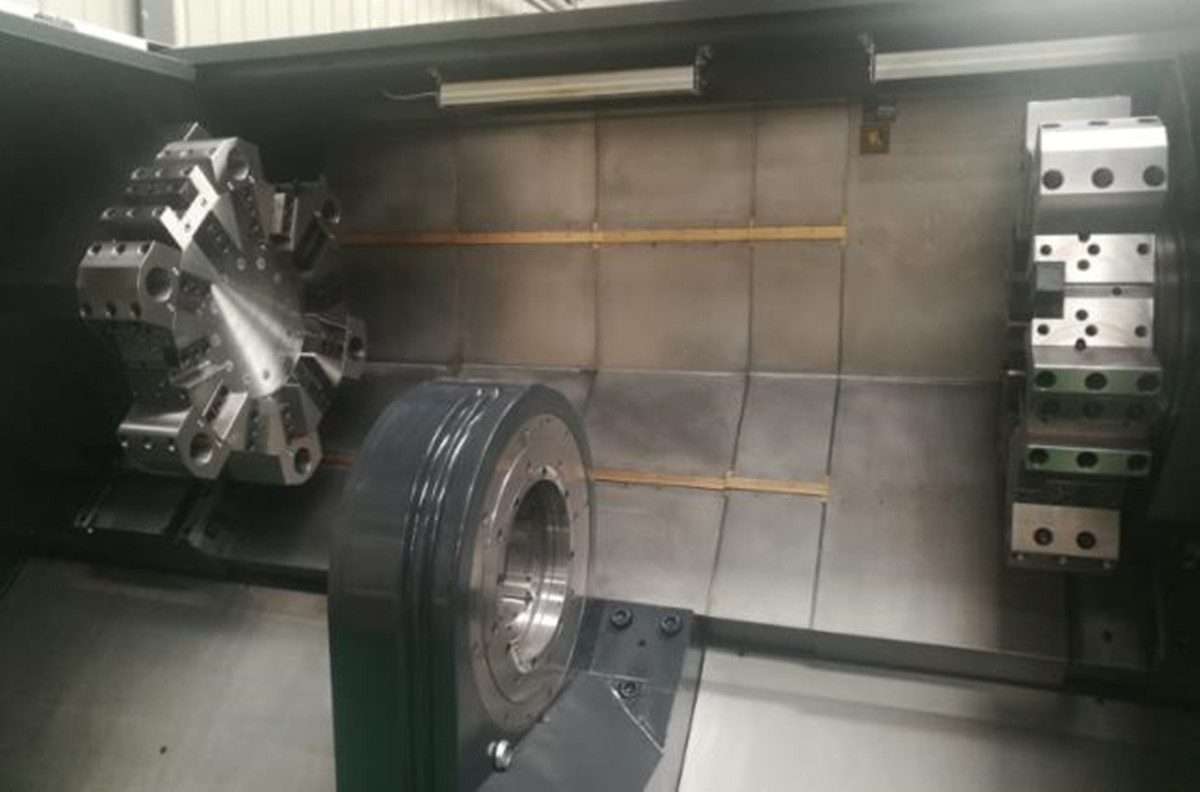
1 excentrisk spänngängskärare för gängbearbetning.
■Maskinverktyget är utrustat med ett tvåkanaligt styrsystem. De två verktygshållarna kan kopplas till spindeln samtidigt eller separat för att slutföra samtidig eller sekventiell bearbetning av båda ändar av detaljen.
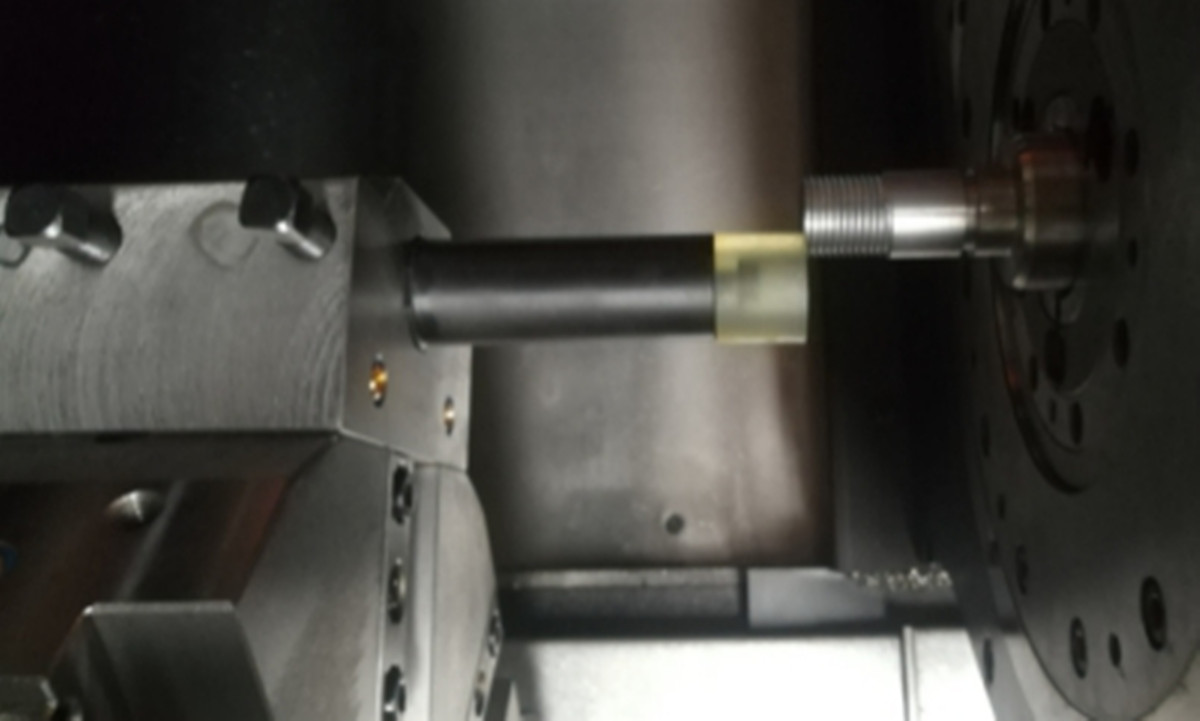
■Axiell positionering av arbetsstycken med hjälp av positioneringsstolpar monterade på skärhuvudet.
■För att bearbeta avböjningsspännet i båda ändar av kopplingen samtidigt, minimera antalet passeringar.
Huvudmotoreffekten i detta fall är en servomotor med bred yta på 18,5 / 22 kW.
Specifikation
| Punkt | Namn | Enhet | Specifikation | Markera | |
| Behandla Räckvidd | Max.svängning över sängen | mm | Φ550 | ||
| Max svängning över rutschkanan | Φ350 | ||||
| Max. klämdiameter | Φ200 | ||||
| Bearbetningslängd | Axel 1000; Rör: 190-400 | ||||
| Spindelhastighet | varv/min | 1200 | |||
| Huvuddocka | Huvuddockens bredd | mm | 190 | ||
| Specifikationer för spindelklämning | Φ114–195 (4–7 tum) | ||||
| Spindelborrning | φ200 | ||||
| Spindelcentrum till markhöjd | 1150 | ||||
| Foder | Resa | X1/X2 | 150/150 | ||
| Z1/Z2 | 480/600 | ||||
| Arbeta framåt | X/Z | mm/varv | 0,001~6 | ||
| Snabbspolning | X/Z | m/min | 16 | ||
| Verktyg | Drivmetod | Roterande servo, hydraulisk låsning |
| ||
| kapacitet | station | Diameter på svarvstång |
| ||
| Utvändig verktygs fyrkantstorlek | mm | Diameter på svarvstång | |||
| Diameter på svarvstång | Φ50 | ||||
| Maskinstorlek | mm | 4900×1850×1900 | |||
| Maskin vikt | Nettovikt | Kg | 6700 | ||
| Bruttovikt | 7700 | ||||
Huvudkonfigurationer
(●:standard; ★:tillval)
| Inga. | Namn | Specifikation | Antal | Stämpla | Ursprung | Markera |
| 1 | Kontrollsystem | FANUC 0i-TF | 1 set | FANUC | Peking | ★ |
| 2 | AC-servomotor | X-axel/Z-axel: 11 Nm | ||||
| 3 | Servomotor | 18,5/22 kW, 307 Nm | ||||
| 4 | Spindellager | 1 set | BÖG | Tyskland | ● | |
| 5 | Servoverktygshållare | AK36125A-8 | 2Set | YTUM | Yantai | ● |
| 6 | Tillbehör för verktygslåda | Hållare för borrverktyg Φ50; Extern verktygshållare□32×32 | 2Set | YTUM | Yantai | ★ |
| 7 | Elastisk chuck | Med 2 specifikationer (baserat på kundens behov) | 1 set | Egenproducerad | Yinchuang | ★ |
| 8 | Justeringsklo | Med 2 specifikationer (baserat på kundens behov) | 1 set | Egenproducerad | Yinchuang | ★ |
| 9 | Kulskruv | X: 4008; Z: 4010 | 2Set | Hiwin | Taiwan | ● |
| 10 | Rullande guide | 2Set | Hiwin | Taiwan | ● | |
| 11 | Skruvlager | 2Set | NSK | Japan | ● | |
| 12 | Centraliserad smörjning | 1 set | TTMN | Yongjia | ● | |
| 13 | Kylpump | 1 set | Inhemsk | Kina | ● | |
| 14 | Hydrauliskt system | 1 set | YCCY | Yinchuang | ● | |
| 15 | Elektriska komponenter | ABB, Omron, etc. | 1 set | Samriskföretag | Kina | ● |
| 16 | Automatisk spånborttagare | 1 set | Yufeng | Yantai | ● | |
| 17 | Trefärgat ljus | 1 set | Inhemsk | Kina | ● | |
| 18 | Slumpmässigt dokument | 1 set | Egenproducerad | Yinchuang | ● | |
| 19 | Slumpmässig bilaga | 1 set | Egenproducerad | Yinchuang | ● |
Produktkategorier
-

VC-serien CNC-bearbetningscenter med hög styvhet med ...
-

HP-serien horisontell rörlig kolumnlinjär styrning...
-

HT-serien horisontell rörlig kolumnlinjär styrning...
-

VS-serien fyrspårig tung CNC-bearbetningsmaskin...
-

V-serien CNC-bearbetningscenter med hög styvhet
-

X-serien CNC-bearbetningscenter med dubbla kolumner
-

Horisontell 5-axlig CNC-bearbetningscentral TKG1600
-

CNC vertikal svarvning och fräsning av kompositcentr...
-

Höghastighets CNC-bearbetningscenter GM-serien
-

Höghastighets CNC-fräsning GT-serien
-

Dubbelspindel CNC-svarv SK32
-

CNC vertikal bearbetningscentral RFTV510 för hjul...