


Centrumdriven svarv för tunnväggiga rör
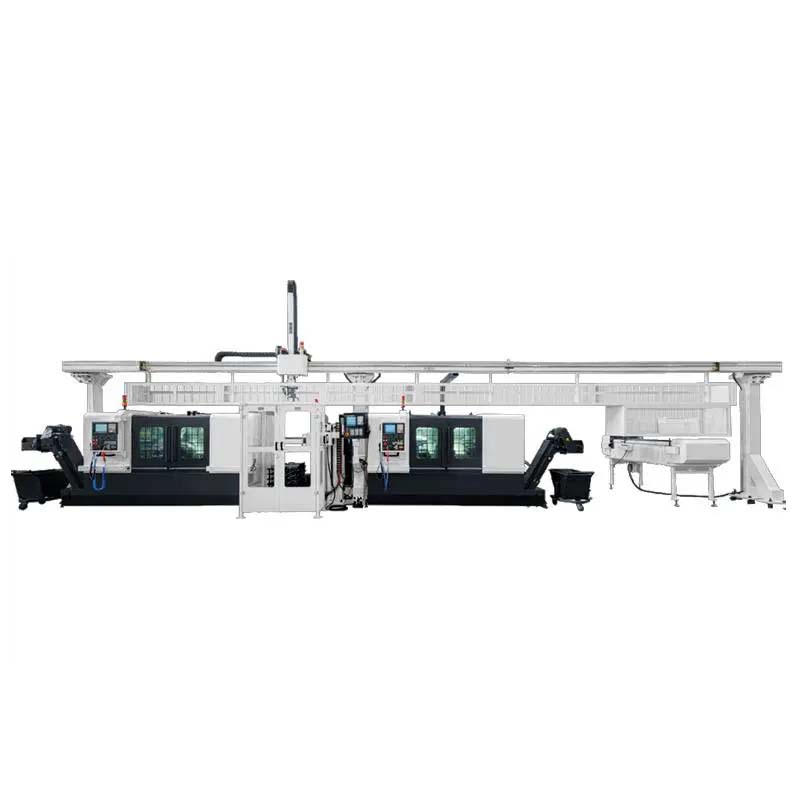
Tunnväggiga rör och rördelar
Tekniklösning
1. Processanalys av bearbetning av tunnväggiga cylindriska delar
Tunnväggiga rör och rördelar har alltid varit en svår punkt vid bearbetning. Till exempel: perforeringspistolens kropp i perforeringsutrustning som används vid borrning i petroleummaskiner, det inre och yttre skalet på stötdämparen i borrhålet, det inre och yttre skalet på oljepumpskyddet, trycktrumman i tryckmaskiner, roterande trumma i textilmaskiner, transportband i transmissionsmaskiner, borr- och sprängutrustning i borrhålet
Det yttre höljet etc. inkluderar naturligtvis även hylsor från militära eller civila kulor.
1.1 Typiska delar
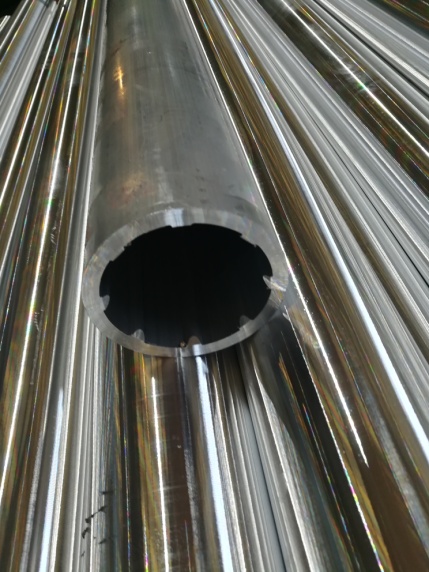
Perforeringskanonens struktur: perforeringskanonens huvudkomponenter är pistolkroppen, pistolhuvudet, pistolens stjärtände, mittleden, detonationstillbehöret, tätningsringen och patronhållaren. De grundläggande prestandakraven för skjutvapnet. Som den huvudsakliga lagerdelen av den formade energiperforatorn är perforeringskanonens mest grundläggande prestanda dess mekaniska hållfasthet. Först när dess mekaniska egenskaper är uppfyllda kan den formade energiperforatorns förmåga och säkerhet vid borrhålsperforering garanteras.
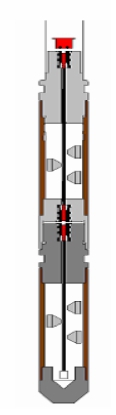
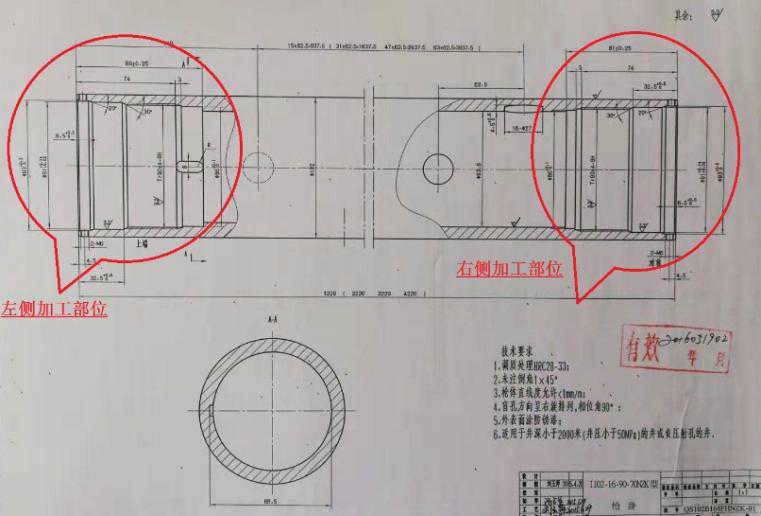
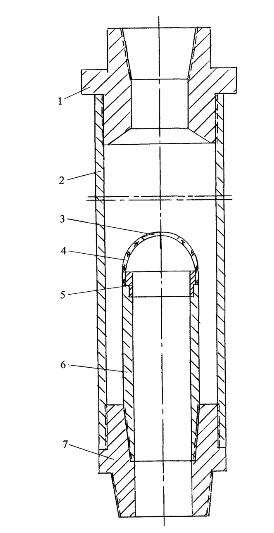
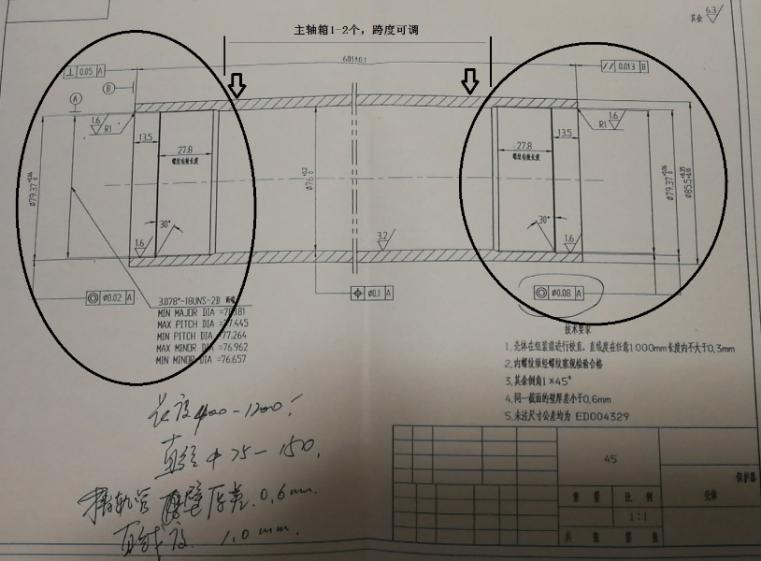
Oljepumpskydd
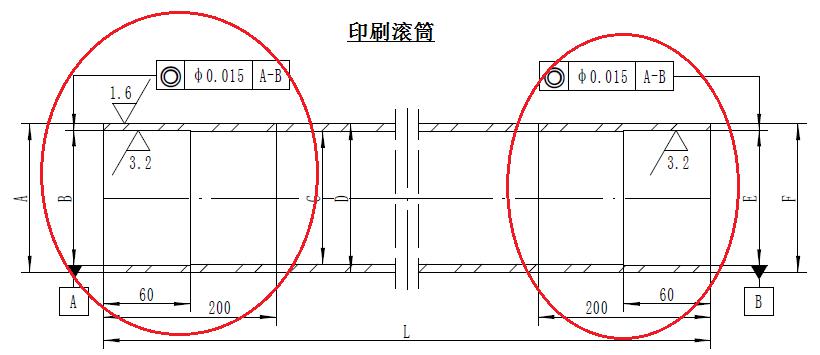
Tryckcylinder
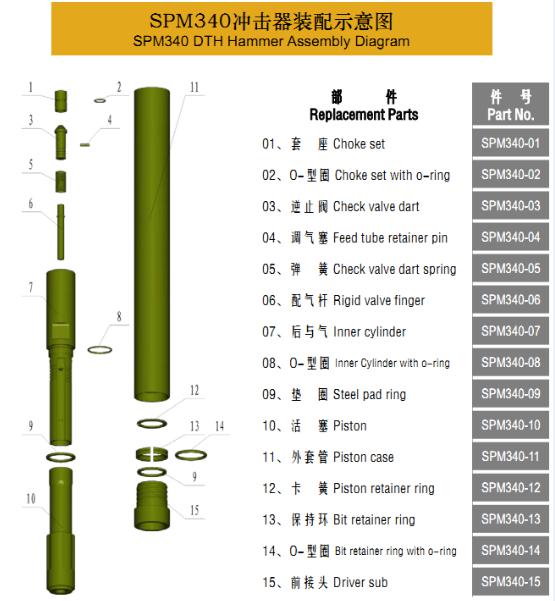
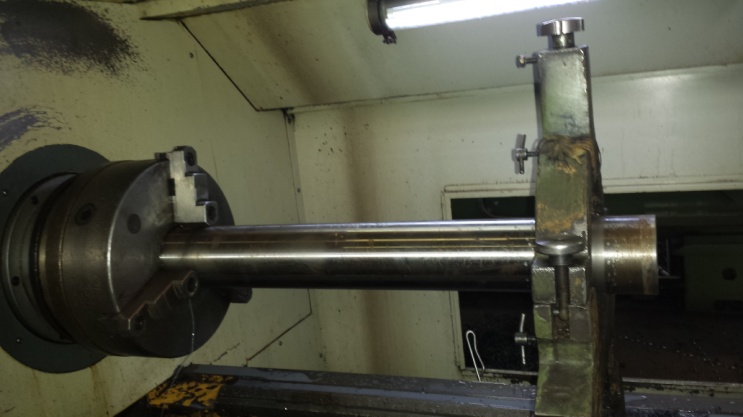
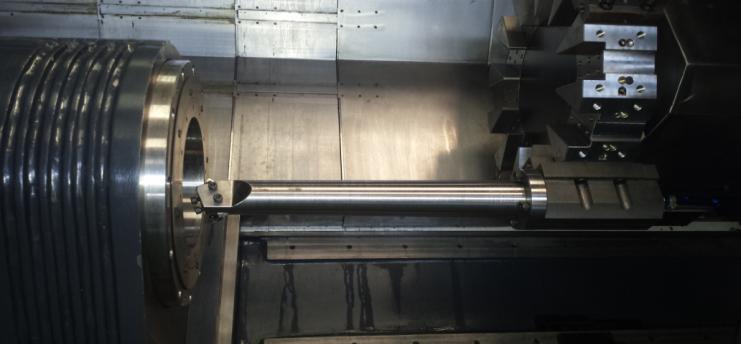
Jämförelse av ny och gammal teknik för bearbetning av slagkroppsskal
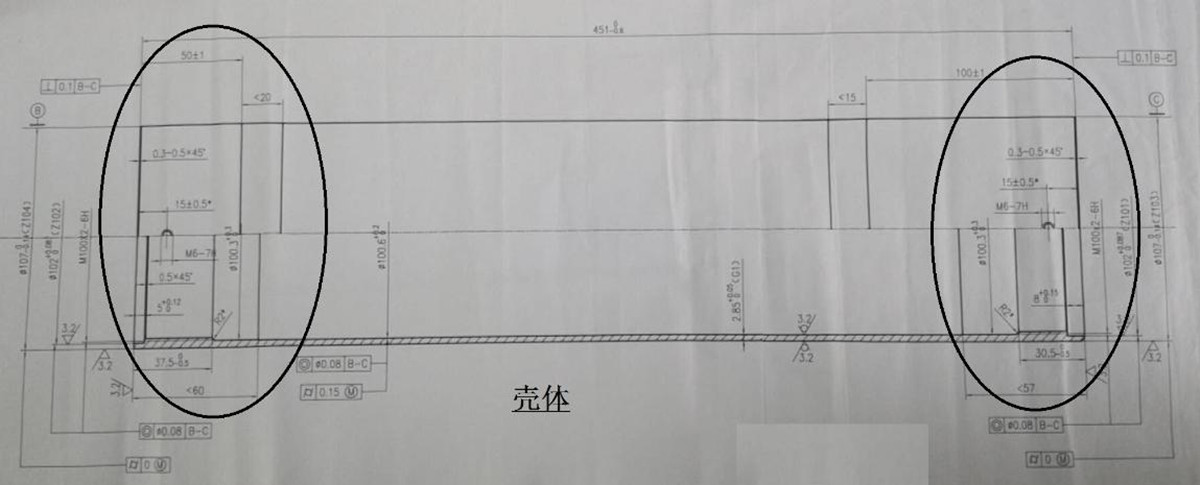
Denna typ av delar har en sak gemensamt: tunnväggiga rör som bildas genom valsning eller spinning bearbetas huvudsakligen i båda ändar, inre hålstopp (för montering), innerhålsgänga (för anslutning), en liten yttercirkel, yttergänga (vid behov), inre och yttre tomma lameller och avfasning.
1.2. Processanalys.
1) Traditionell bearbetningsteknik:
Generellt används ena änden av svarven för fastspänning, och den andra änden använder dubbdockan för att toppa det inre hålet och bilens mittram, sedan används mittramen för att stödja, och sedan finborras det inre hålet i denna ände, bilens ändyta, och bearbetningen som kan krävas för att svarva de yttre cirkeldelarna, eller de fastspänningsdelar som krävs för svarvning och svarvning.
Arbetsstyckets U-sväng: inre stöd eller yttre klämcylinderkropp, dubbdocka som drar åt arbetsstycket, bilens mittramshylsa, mittramsstöd, omborrning av innerhål, bilens ändyta, yttre cirkel.
Om koaxialiteten hos de inre hålen i båda ändar av cylindern är något högre kan bearbetningen upprepas många gånger.
2) Användning av CNC-svarv med dubbla ändar:
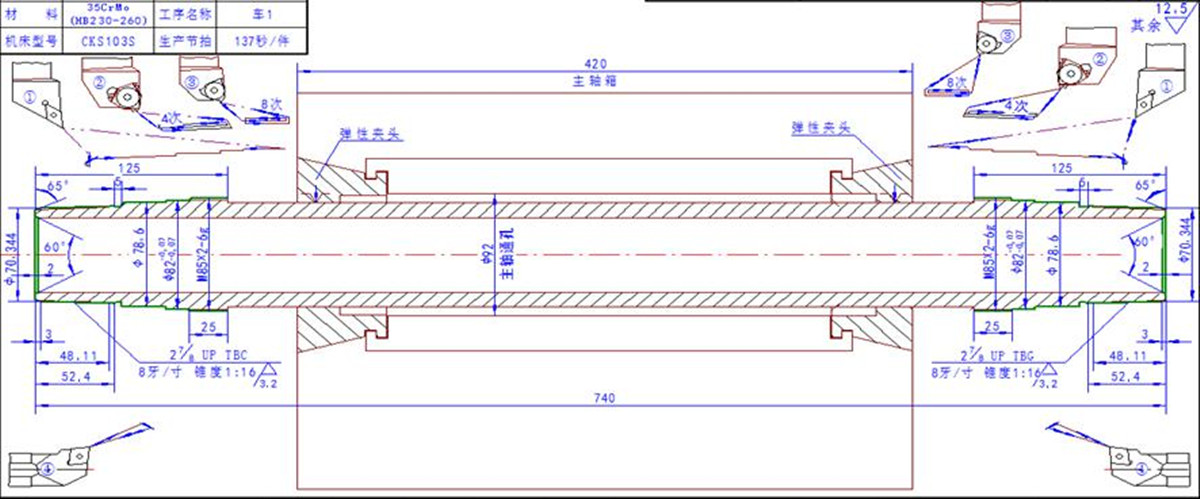
Bearbetningen av ovanstående innehåll kan slutföras med en fastspänning, och båda ändarna kan bearbetas samtidigt, vilket inte bara minskar antalet maskinverktyg, utan också förkortar processflödet och materialhanteringen, och förbättrar produktionseffektiviteten avsevärt. Eftersom båda ändarna bearbetas samtidigt garanteras även arbetsstyckets koaxialitet tillförlitligt.
Mer specifikt: beroende på arbetsstyckets längd kan en eller två spindeldockor användas för att spänna fast arbetsstyckets yttre cirkel. Spänndiametern och spännbredden på spindeldockan bestäms enligt arbetsstyckets diameter och längd. Två roterande revolverhuvuden med 8/12 stationer bearbetar samtidigt ändytan, innerhålet och yttercirkeln i båda ändar. Eftersom antalet verktyg som kan installeras är tillräckligt kan det tillgodose behovet av engångsbearbetning av komplexa delar.
Om den externa fastspänningsdelen av verktygsmaskinen i denna sekvens behöver bearbetas, använd då en verktygsmaskin för att dubbeltoppla de inre hålen i båda ändar av arbetsstycket för att svarva eller slipa den externa cirkeln.
Det finns också kunder som använder en centerlös kvarn för att slipa den yttre cirkeln i förväg, och sedan använder den dubbelsidiga CNC-svarven för att bearbeta de inre hålen och ändytorna i båda ändar enligt processkraven.
3) Lådor med cylindriska delar bearbetade med CNC-svarvar med dubbla ändar:
①Bearbetningscylinder för tryckpress, välj modell SCK208S (med dubbelspindellåda).
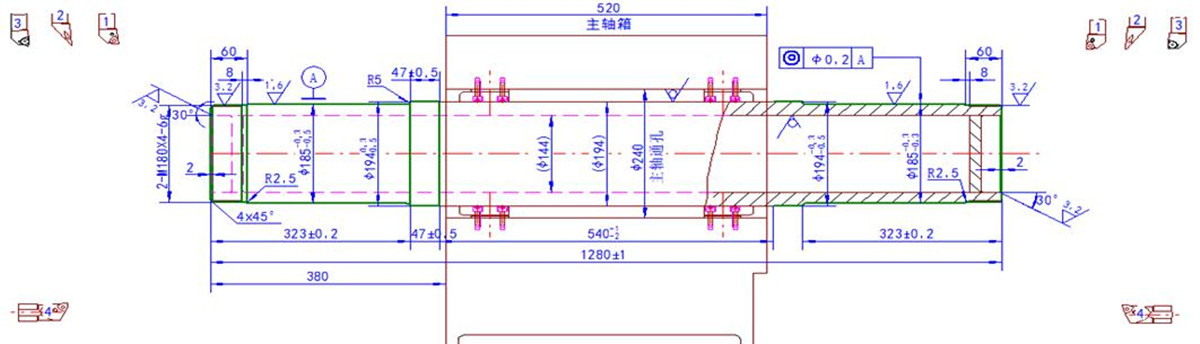
② Modellen SCK309S (enkelt topplock) används för bearbetning av bilens centralaxel.
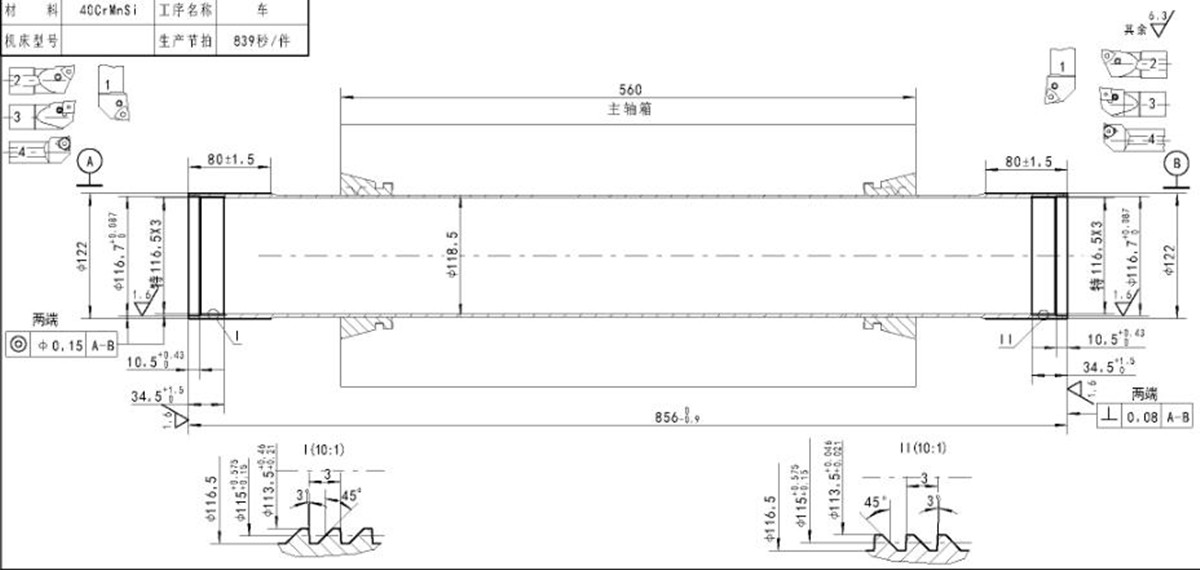
③SCK105S-modellen används för bearbetning av militära tunnväggiga rör.
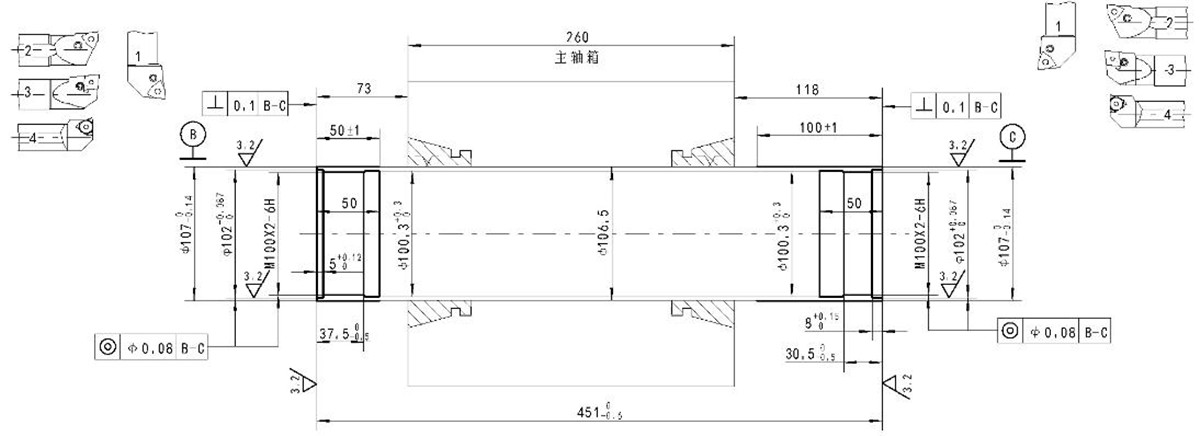
④För bearbetning av militära tunnväggiga rör, välj modellen SCK103S
⑤ SCK105S-modellen är vald för bearbetning av oljerör i petroleummaskiner.
Introduktion till SCK-seriens dubbelsvarv med CNC-ände
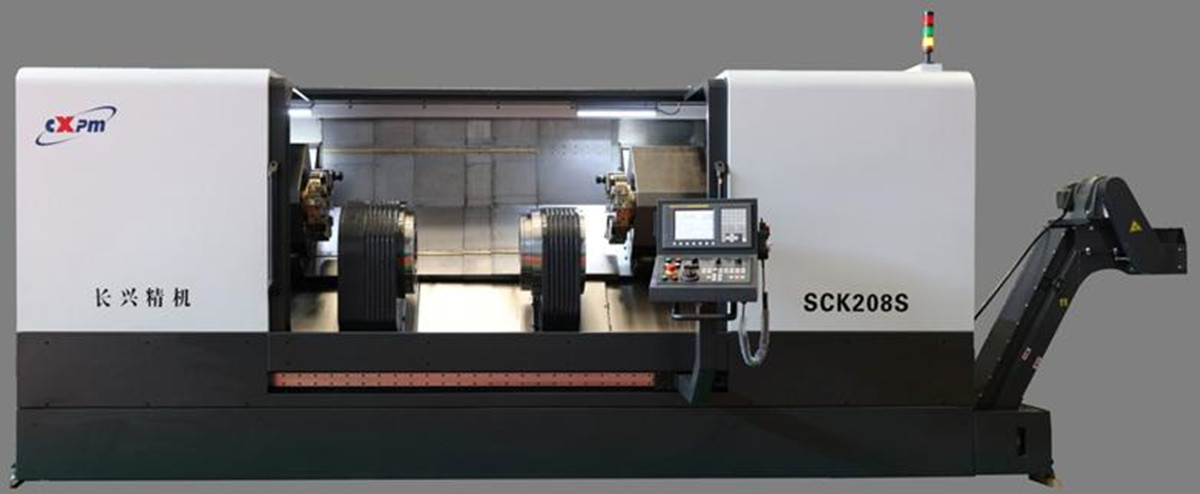
■ En specialiserad CNC-svarv med dubbla ändar är en högeffektiv och precisionsbaserad avancerad tillverkningsutrustning. Den kan samtidigt färdigställa yttercirkeln, ändytan och det inre hålet i arbetsstyckets två ändar i en enda fastspänning. Jämfört med den traditionella processen att fastspänna delarna två gånger och sedan vrida runt, har den fördelarna med hög produktionseffektivitet, god koaxialitet och hög precision hos de bearbetade delarna.
För närvarande finns det mer än 10 typer av modeller, klämdiameter: φ5-φ250 mm, bearbetningslängd: 140-3000 mm; om det är speciellt övervägt för rörskaldelar kan klämdiametern nå φ400 mm.
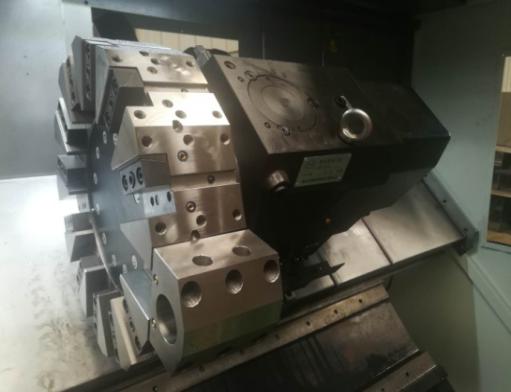
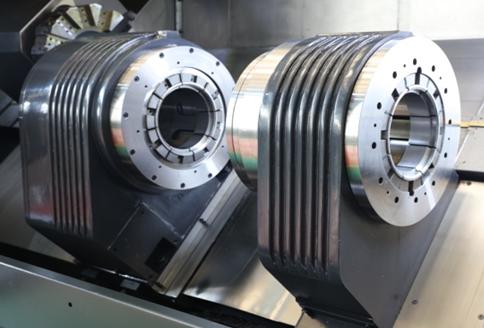
■ Hela maskinen har en 450 graders lutande bäddlayout, vilket ger god styvhet och bekväm spånborttagning. Spindellådan med mellanliggande drivning och klämfunktion är placerad i mitten av bädden, och två verktygsstöd är placerade på båda sidor om spindellådan.
■Med hjälp av ett tvåkanaligt styrsystem kan de två verktygsstöden länkas till spindeln samtidigt eller separat för att slutföra samtidig bearbetning eller sekventiell bearbetning av båda ändar av detaljen.
■ Varje servomatningsaxel använder mycket tystgående kulskruv, och den elastiska kopplingen är direkt ansluten, med lågt brus, hög positioneringsnoggrannhet och hög repetitionspositioneringsnoggrannhet.
■ Beroende på bearbetningslängden för olika arbetsstycken kan 1–2 mellanliggande drivhuvuden utrustas. Bland dessa är den vänstra huvudspindellådan fast, och den högra subspindellådan drivs av servomotorn för att flytta kulskruven i Z-riktningen. Den kan endast använda huvudhuvuddockan för att klämma fast för att slutföra bearbetningen av korta delar; den kan också använda två huvuddockor för att klämma ihop för att slutföra bearbetningen av långa delar.
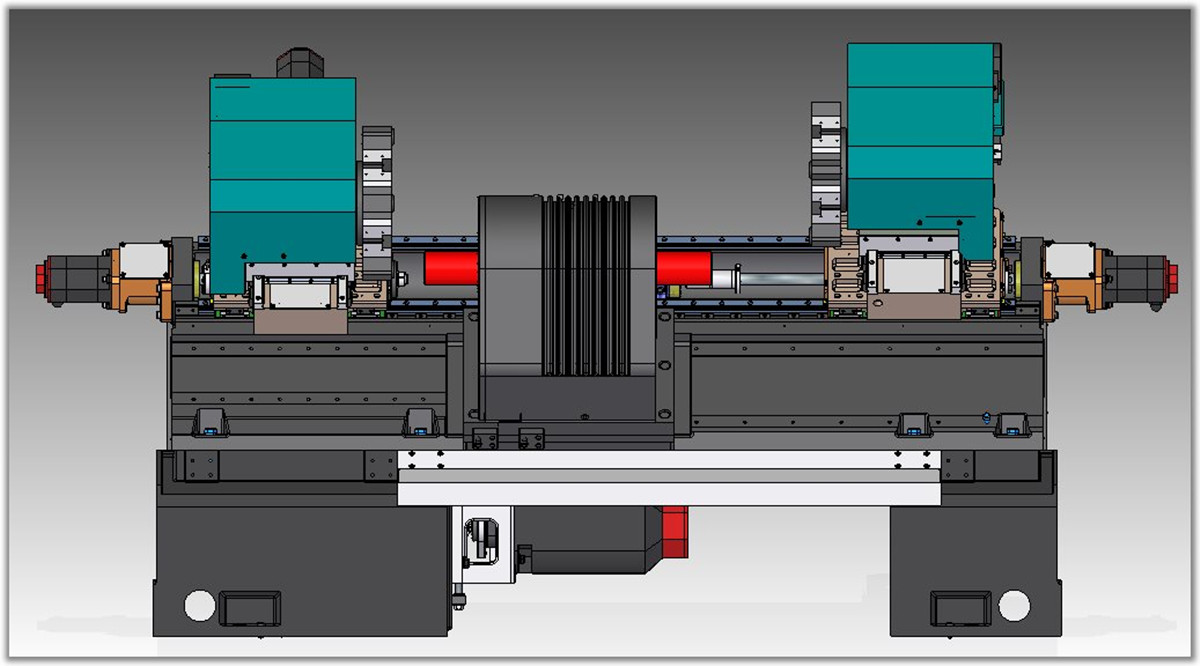

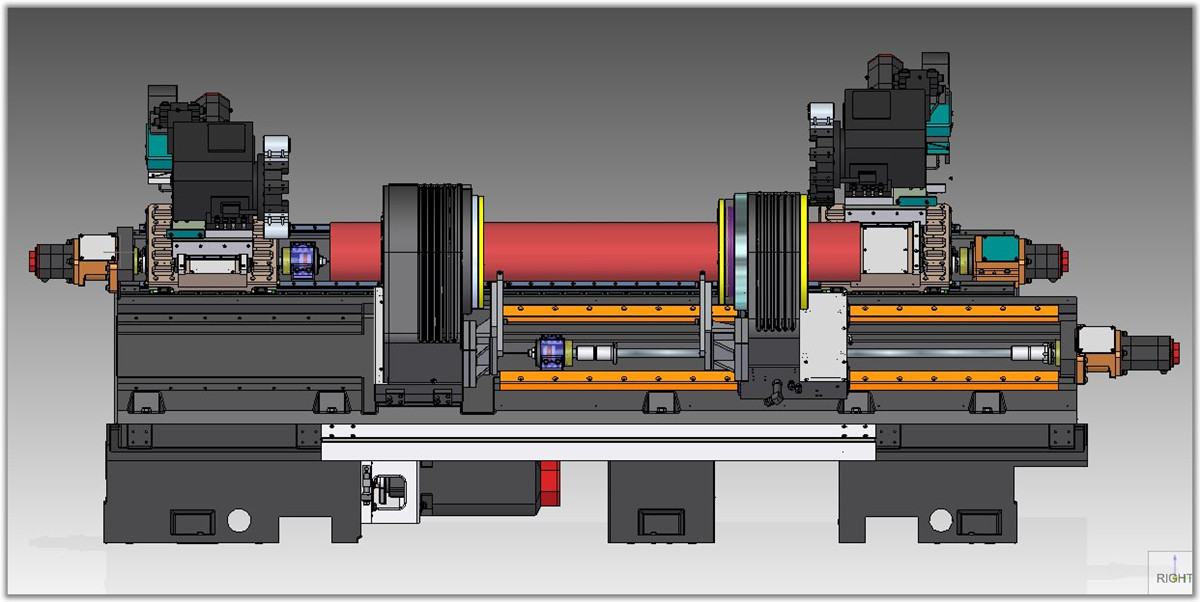
■ Spindellådan integrerar spindelsystemets fem komponenter: klämmor, klämcylinder, oljedistributionssystem och drivanordning, vilket ger en kompakt struktur och tillförlitlig drift. Klämanordningarna är alla hydrauliskt drivna och klämkraften kan uppfylla behoven för maximalt vridmoment.
■ Fixturer installeras i spindellådan. Fixturernas struktur inkluderar en hylsnyckeltyp med en mittklämma och två ändklämmor, och en mittklämma och två ändklämmkäftar.
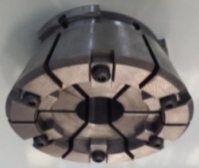
Med tanke på den enkla deformationsförmågan hos fastspänning av tunnväggiga cylindriska delar används vanligtvis spännhylsor. Spännhylsorna drivs av cylinderkolven för att de ska deformeras elastiskt för att lossa eller klämma fast chucken. Deformationen hos den elastiska chucken är 2-3 mm (diameter). Chucken klämmer fast spänndelen av detaljen i hela omkretsriktningen, spännkraften är jämn och deformationen av detaljen är liten. När ytnoggrannheten hos detaljens fastspänningsdel är god, blir det en hög spännnoggrannhet. Samtidigt är det viktigt att minska deformationen av detaljerna för att få ett korrekt överhäng.
■När delarna har en stor diameterspecifikation kan justeringsklon monteras i chuckstrukturen. Justeringsklon är en mjuk klo som är fixerad på klämmans innerdiameter. Före användning har den hög klämnoggrannhet och snabbt och enkelt byte.
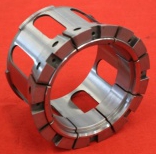
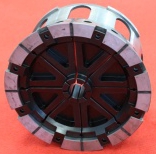
■Maskinen har en modulär design och kan ha en mängd olika strukturer, konfigurationer och funktionella kombinationer enligt användarens krav. Det finns många alternativ för verktygsstödet, såsom radverktygstyp, revolvertyp och motorrevolver. De två verktygsstöden kan kopplas till spindeln samtidigt eller separat för att slutföra samtidig eller sekventiell bearbetning av båda ändarna av detaljen.
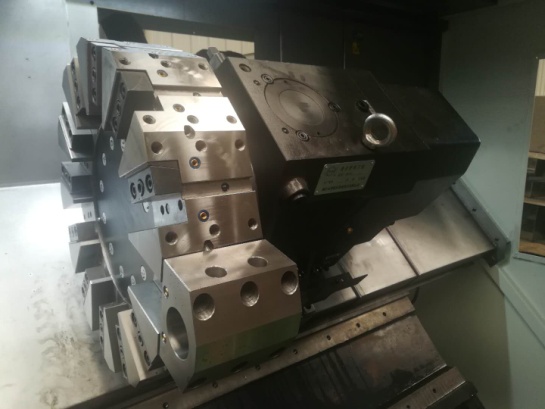
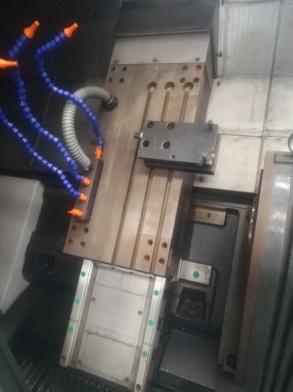
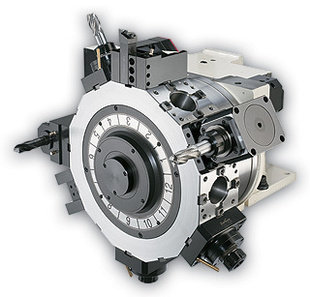
Kombination av verktygshållare: dubbel verktygshållare; dubbelradsverktyg; elverktygshållare; vänsterradsverktyg + högerradsverktyg; vänster verktygshållare + högerradsverktyg.
■Maskinverktyget är helt inkapslat och skyddat, utrustat med automatisk smörjning och automatisk spånborttagning, med god skyddsprestanda, vackert utseende, enkel användning och bekvämt underhåll.
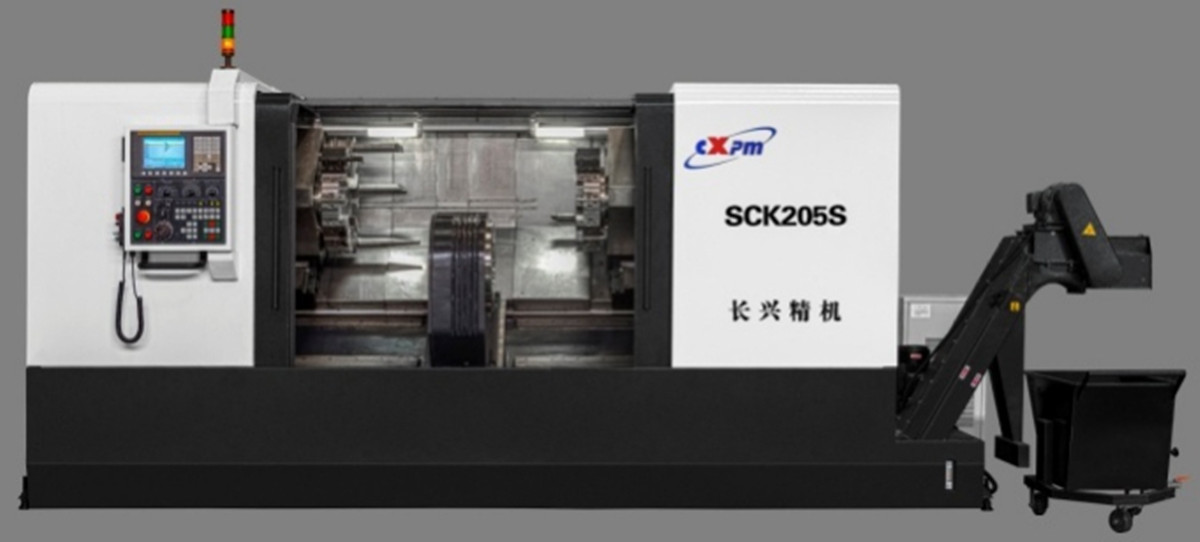
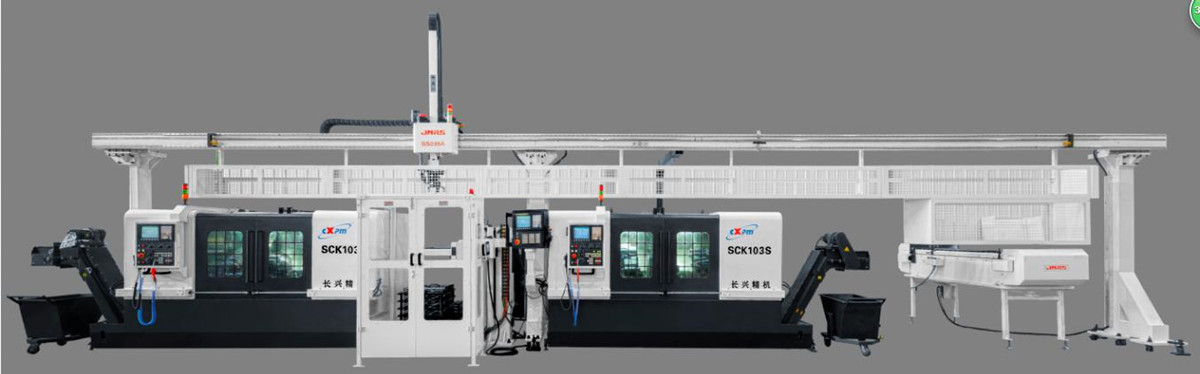
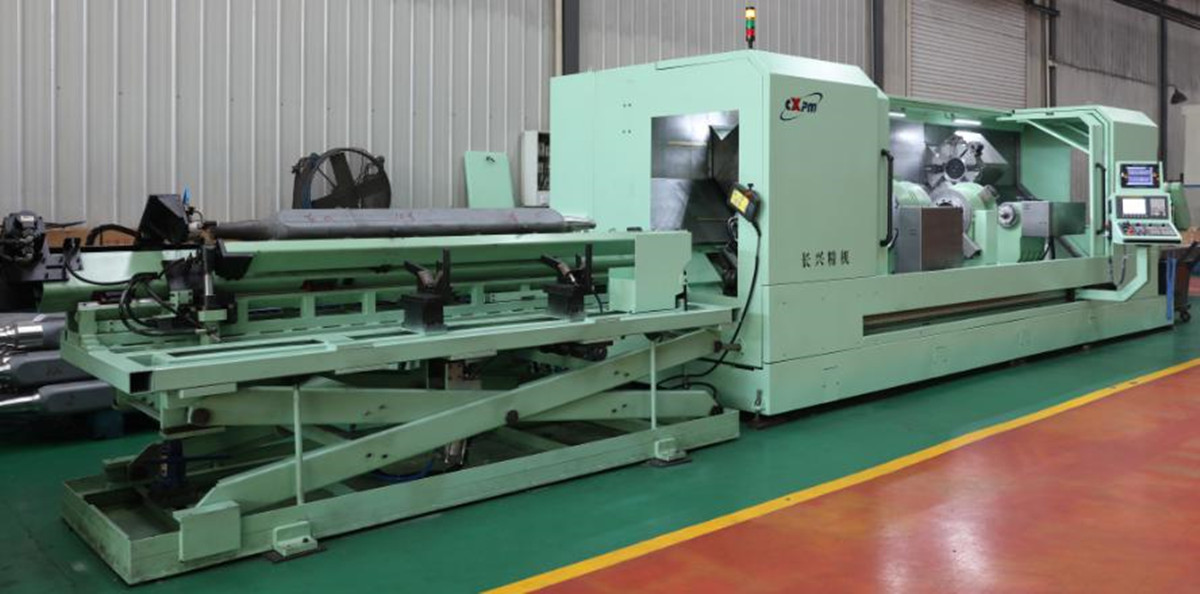
■Maskinverktyget kan utrustas med en stödram, en hjälpanordning för lastning och lossning samt en automatisk lastnings- och lossningsanordning. Se videon och maskinbilderna.
Produktkategorier
-

VC-serien CNC-bearbetningscenter med hög styvhet med ...
-

HP-serien horisontell rörlig kolumnlinjär styrning...
-

HT-serien horisontell rörlig kolumnlinjär styrning...
-

VS-serien fyrspårig tung CNC-bearbetningsmaskin...
-

V-serien CNC-bearbetningscenter med hög styvhet
-

X-serien CNC-bearbetningscenter med dubbla kolumner
-

Horisontell 5-axlig CNC-bearbetningscentral TKG1600
-

CNC vertikal svarvning och fräsning av kompositcentr...
-

Höghastighets CNC-bearbetningscenter GM-serien
-

Höghastighets CNC-fräsning GT-serien
-

Dubbelspindel CNC-svarv SK32
-

CNC vertikal bearbetningscentral RFTV510 för hjul...