


Specifik maskin för vevaxel HG40/50QZ

Produktkonfiguration
Produktöversikt
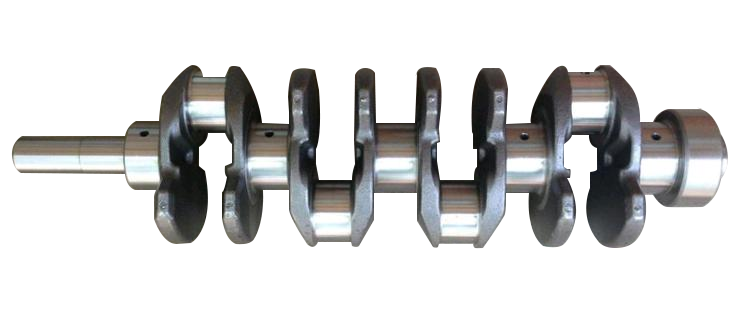
Den specifika maskinen för vevaxel är en CNC-svarv designad för högeffektiv och precisionsbearbetning av vevaxlar, speciellt utvecklad för tillverkningsbehoven inom fordons-, marin- och tung maskinindustri. Genom att integrera samarbetsstyrning av subspindeln, ett dedikerat indexeringsfixtursystem och synkron rotationsteknik möjliggör denna utrustning komplex excentrisk bearbetning av vevaxlar med en och flera vevaxlar, vilket avsevärt förbättrar bearbetningseffektiviteten och den dynamiska stabiliteten för att möta kraven på högprecisionsproduktion av vevaxlar i stora volymer.
Drag
Fleraxligt samarbete och dedikerat fixtursystem:
Utrustad med en subspindel och vevaxelspecifika indexeringsfixturer, vilket möjliggör snabb positionering och exakt fastspänning av vevaxlar med flera slag samtidigt som manuella justeringar minimeras.
Indexeringsmekanismen möjliggör flexibla vinkeljusteringar för att tillgodose olika bearbetningskrav för vevaxlar med en till flera vevaxlar.
Komplex excentrisk bearbetningskapacitet:
Synkron rotationskontroll mellan huvudspindeln och subspindeln säkerställer precisionssvarvning av excentriska vevaxelsektioner, vilket avsevärt förbättrar den dynamiska styvheten under skärning för att förhindra ytdefekter orsakade av vibrationer.
Stöder integrerad bearbetning av vevaxelns vevstaksaxeltappar, huvudtappar och flänsytor, vilket ger utmärkt ytfinish som uppfyller höga precisionsstandarder.
Högstyv struktur och intelligent styrning:
Har en högstyv gjutjärnsbädd i kombination med precisionsstyrningssystem, vilket säkerställer stabilitet och hållbarhet under krävande skärförhållanden.
Integrerat intelligent CNC-system stöder programmering av flera processer och realtidsövervakning, vilket förenklar driften och förbättrar automatiseringen.
Hög effektivitet och flexibel anpassningsförmåga:
Modulär design möjliggör snabba konfigurationsändringar för anpassning till vevaxlar med varierande specifikationer, vilket minskar installationstiden.
Standardiserade automatiserade hjälpfunktioner (t.ex. chiphantering) minimerar manuella ingrepp och optimerar utrustningsutnyttjandet.
Slutsats:
Den är utrustad med speciella fixturer och indexeringsmekanismer för hjälpspindeln och relevanta vevaxlar. Excentrisk bearbetning av enkla och flera vevaxlar är möjlig. Huvudaxeln och hjälphuvudaxeln kan rotera synkront för att öka vevaxelns dynamiska styvhet under skärning.
Applikationer
Branscher:Bilmotorer, marin kraftsystem, tunga verkstadsmaskiner, tillverkning av dieselmotorer.
Typiska scenarier:
Fordon: Fullständig precisionsbearbetning av vevaxlar i personbils-/kommersiella fordonsmotorer.
Marin: Excentrisk svarvning med flera slag och komplex konturformning av stora marina vevaxlar.
Tekniska maskiner: Storvolymsproduktion av kraftiga vevaxlar för grävmaskiner och kranar.
Energiutrustning: Högprecisionsreparation och renovering av vevaxlar till generatorer.
Tekniska specifikationer
| Parameter | Namn | enhet | HG40/50QZ |
| Säng | Sängkonfiguration | / | Sängbotten är en enda enhet med en standardlutning på 45° |
| X/Z-skenform | / | Precisionslinjära rullstyrningar | |
| Arbetsområde | Maximal vriddiameter på sängen | mm | Φ500 |
| Maximal skärdiameter | mm | Axel: φ250, Skiva: φ400 | |
| Maximal bearbetningslängd | mm | 500 | |
| Maximalt spetsavstånd | mm | 590 | |
| Foder | Maximal förflyttning av X/Z-axeln | mm | 220/650 |
| Snabb rörelsehastighet för X/Z-axeln | m/min | 20/20 | |
| Axel | Spindelhuvud | HSK | A2-8 |
| Spindelkona |
| 100# metrisk kon | |
| Spindelns genomgående håldiameter | mm | Φ90 | |
| Maximal spindelhastighet | varv/min | 3000 | |
| Subspindel | Subspindelhuvud | HSK | A2-5 |
| Genomgående håldiameter | mm | Φ46 | |
| Maximal subspindelhastighet | varv/min | 1000 | |
| Chuck | Spindelaxel | Tum | 8″ (ihålig) |
| Subspindel | Tum | 6″ (ihålig) | |
| Torn | Typ av torn | / | 100-8T |
| Specifikation för verktygshållare | mm | □25*25, Verktygshållare för runda hål Φ40 | |
| Borttagning av flisor | Metod för borttagning av flisor |
| Automatisk bakre |
| Huvudmotorns kraft | Spindel servomotorkraft | KW | 11-15 |
| Extern dimension | Längd*Bredd*Höjd | mm | 2550*1730*1840 |
| Vikt | kg | 4300/4700 | |
| Bearbetningsnoggrannhet | Repetitiv positioneringsprecision X/Y | mm | 0,003/0,005 |
| Rundhet | mm | 0,005 | |
| Diameterkonsistens | mm | 0,015/300 | |
| Flathet | mm | 0,015/300 (endast konkav) | |
| Ytjämnhet (aluminium/stål) | Ra | 0,8~1,6 | |
| Skyddsformer | Helt stängt hölje | uppsättning | 1 |
Fleraxligt samarbete och dedikerat fixtursystem:
Utrustad med en subspindel och vevaxelspecifika indexeringsfixturer, vilket möjliggör snabb positionering och exakt fastspänning av vevaxlar med flera slag samtidigt som manuella justeringar minimeras.
Indexeringsmekanismen möjliggör flexibla vinkeljusteringar för att tillgodose olika bearbetningskrav för vevaxlar med en till flera vevaxlar.
Komplex excentrisk bearbetningskapacitet:
Synkron rotationskontroll mellan huvudspindeln och subspindeln säkerställer precisionssvarvning av excentriska vevaxelsektioner, vilket avsevärt förbättrar den dynamiska styvheten under skärning för att förhindra ytdefekter orsakade av vibrationer.
Stöder integrerad bearbetning av vevaxelns vevstaksaxeltappar, huvudtappar och flänsytor, vilket ger utmärkt ytfinish som uppfyller höga precisionsstandarder.
Högstyv struktur och intelligent styrning:
Har en högstyv gjutjärnsbädd i kombination med precisionsstyrningssystem, vilket säkerställer stabilitet och hållbarhet under krävande skärförhållanden.
Integrerat intelligent CNC-system stöder programmering av flera processer och realtidsövervakning, vilket förenklar driften och förbättrar automatiseringen.
Hög effektivitet och flexibel anpassningsförmåga:
Modulär design möjliggör snabba konfigurationsändringar för anpassning till vevaxlar med varierande specifikationer, vilket minskar installationstiden.
Standardiserade automatiserade hjälpfunktioner (t.ex. chiphantering) minimerar manuella ingrepp och optimerar utrustningsutnyttjandet.
Slutsats:
Den är utrustad med speciella fixturer och indexeringsmekanismer för hjälpspindeln och relevanta vevaxlar. Excentrisk bearbetning av enkla och flera vevaxlar är möjlig. Huvudaxeln och hjälphuvudaxeln kan rotera synkront för att öka vevaxelns dynamiska styvhet under skärning.
| Parameter | Namn | enhet | HG40/50QZ |
| Säng | Sängkonfiguration | / | Sängbotten är en enda enhet med en standardlutning på 45° |
| X/Z-skenform | / | Precisionslinjära rullstyrningar | |
| Arbetsområde | Maximal vriddiameter på sängen | mm | Φ500 |
| Maximal skärdiameter | mm | Axel: φ250, Skiva: φ400 | |
| Maximal bearbetningslängd | mm | 500 | |
| Maximalt spetsavstånd | mm | 590 | |
| Foder | Maximal förflyttning av X/Z-axeln | mm | 220/650 |
| Snabb rörelsehastighet för X/Z-axeln | m/min | 20/20 | |
| Axel | Spindelhuvud | HSK | A2-8 |
| Spindelkona | 100# metrisk kon | ||
| Spindelns genomgående håldiameter | mm | Φ90 | |
| Maximal spindelhastighet | varv/min | 3000 | |
| Subspindel | Subspindelhuvud | HSK | A2-5 |
| Genomgående håldiameter | mm | Φ46 | |
| Maximal subspindelhastighet | varv/min | 1000 | |
| Chuck | Spindelaxel | Tum | 8″ (ihålig) |
| Subspindel | Tum | 6″ (ihålig) | |
| Torn | Typ av torn | / | 100-8T |
| Specifikation för verktygshållare | mm | □25*25, Verktygshållare för runda hål Φ40 | |
| Borttagning av flisor | Metod för borttagning av flisor | Automatisk bakre | |
| Huvudmotorns kraft | Spindel servomotorkraft | KW | 11-15 |
| Extern dimension | Längd*Bredd*Höjd | mm | 2550*1730*1840 |
| Vikt | kg | 4300/4700 | |
| Bearbetningsnoggrannhet | Repetitiv positioneringsprecision X/Y | mm | 0,003/0,005 |
| Rundhet | mm | 0,005 | |
| Diameterkonsistens | mm | 0,015/300 | |
| Flathet | mm | 0,015/300 (endast konkav) | |
| Ytjämnhet (aluminium/stål) | Ra | 0,8~1,6 | |
| Skyddsformer | Helt stängt hölje | uppsättning | 1 |
Produktkategorier
-

VC-serien CNC-bearbetningscenter med hög styvhet med ...
-

HP-serien horisontell rörlig kolumnlinjär styrning...
-

HT-serien horisontell rörlig kolumnlinjär styrning...
-

VS-serien fyrspårig tung CNC-bearbetningsmaskin...
-

V-serien CNC-bearbetningscenter med hög styvhet
-

X-serien CNC-bearbetningscenter med dubbla kolumner
-

Horisontell 5-axlig CNC-bearbetningscentral TKG1600
-

CNC vertikal svarvning och fräsning av kompositcentr...
-

Höghastighets CNC-bearbetningscenter GM-serien
-

Höghastighets CNC-fräsning GT-serien
-

Dubbelspindel CNC-svarv SK32
-

CNC vertikal bearbetningscentral RFTV510 för hjul...