


Specifika verktygsmaskiner för ventil HG40/50Q

Produktkonfiguration
Drag
Mångsidig bearbetning:
Stöder svarvning av yttercirklar, ändytor, koniska ytor, svetsspår och cirkelbågar, vilket täcker bearbetningskraven för kärnventilkomponenter.
Högprecisionssvetsbearbetning säkerställer ventilens tätningsprestanda; överlägsen ytfinish (Ra 0,8–1,6) för cirkulära bågar.
Automatiseringskompatibilitet:
Kompatibel med automatiserade system som robotarmar och matningssystem, vilket möjliggör sömlös integration i ventilautomationslinjer för kontinuerlig produktion.
X/Z-axelns snabbtransporthastighet på 20 m/min förbättrar bearbetningseffektiviteten.
Stabilitet och tillförlitlighet:
45° lutande integrerad bäddstruktur förbättrar styvhet och stabilitet för krävande skäroperationer.
Tridirektionell revolverkonstruktion (verktygshållare: □25×25) minskar tiden för verktygsbyte, idealisk för batchbearbetning.
Hög precisionsprestanda:
Maximal spindelhastighet på 3000 r/min med en repeterbar positioneringsnoggrannhet på 0,005 mm (X-axel)/0,008 mm (Z-axel).
Linjärstyrningar och kulskruvdrifter säkerställer bearbetningsstabilitet och långsiktig precisionsbeständighet.
Slutsats:
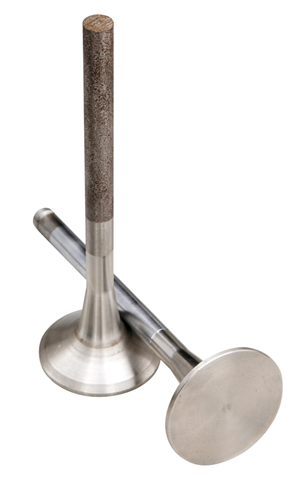
Den är lämplig för svarvning av yttercirkeln, ändytan, den koniska ytan, svetsspåret och den cirkulära bågen på ventiler.
Den kan matchas med olika automationsmekanismer och anslutas till ventilernas automatiserade produktionslinjer.
Applikationer
Branscher:Petrokemi, kraftenergi, varvsindustri, allmänna maskiner.
Scenarier:Precisionsbearbetning i hög volym av kritiska ventilkomponenter (t.ex. kulventiler, slussventiler, sätesventiler), särskilt lämpad för integration i automatiserade produktionslinjer.
Tekniska specifikationer
| Parameter | Namn | enhet | HG40/50Q |
| Säng | Sängkonfiguration | / | 45° lutande säng Integrerad sängbotten |
| Centrumhöjd | Centrumhöjd | mm | 350 |
| Arbetsområde | Maximal vriddiameter på sängen | mm | φ420 |
| Skenans spännvidd X/Z | mm | X:240/Z:320 | |
| Maximal vriddiameter | mm | Skiva: φ350, Axel: φ280 | |
| Maximal bearbetningslängd | mm | 500 | |
| Foder | Maximal förflyttning av X-axeln (tväraxeln) | mm | 220 |
| Snabb rörelsehastighet för X/Z-axeln | m/min | 20/20 | |
| Linjär styrbredd (X/Z-axel) | mm | X:35/Z:35 | |
| Kulskruvsenhet (X/Z-axel) | mm | X:3210/Z:4010 | |
| Axel | Spindelhuvudets specifikationer | HSK | A2-6 |
| Spindelborrningskona | / | 80# metrisk kon | |
| Spindelns genomgående håldiameter | mm | φ65 | |
| Spindelkast | mm | 0,005 | |
| Maximal spindelhastighet | varv/min | 3000 | |
| Torn | Typ av torn |
| Tredelat knivbord 1 st |
| Specifikation för verktygshållare | mm | □25*25 | |
| Spindeldrift | Kompatibelt styrsystem | uppsättning | 1 |
| Huvudmotorns effekt | Spindel servomotorkraft | kw | 7,5 |
| Metod för borttagning av flisor | manuellt manövrerad | ||
| Vikt |
| kg | 3150 |
| Bearbetningsnoggrannhet | Repetitiv positioneringsprecision X/Z | mm | 0,005/0,008 |
| Rundhet | mm | 0,005 | |
| Diameterkonsistens | mm | 0,015/300 | |
| Flathet | mm | 0,02/300 (endast konkav) | |
| Ytjämnhet (aluminium/stål) | Ra | 0,8~1,6 | |
| Skyddande skydd | Helkåpa med skjutdörr | uppsättning | 1 |
Mångsidig bearbetning:
Stöder svarvning av yttercirklar, ändytor, koniska ytor, svetsspår och cirkelbågar, vilket täcker bearbetningskraven för kärnventilkomponenter.
Högprecisionssvetsbearbetning säkerställer ventilens tätningsprestanda; överlägsen ytfinish (Ra 0,8–1,6) för cirkulära bågar.
Automatiseringskompatibilitet:
Kompatibel med automatiserade system som robotarmar och matningssystem, vilket möjliggör sömlös integration i ventilautomationslinjer för kontinuerlig produktion.
X/Z-axelns snabbtransporthastighet på 20 m/min förbättrar bearbetningseffektiviteten.
Stabilitet och tillförlitlighet:
45° lutande integrerad bäddstruktur förbättrar styvhet och stabilitet för krävande skäroperationer.
Tridirektionell revolverkonstruktion (verktygshållare: □25×25) minskar tiden för verktygsbyte, idealisk för batchbearbetning.
Hög precisionsprestanda:
Maximal spindelhastighet på 3000 r/min med en repeterbar positioneringsnoggrannhet på 0,005 mm (X-axel)/0,008 mm (Z-axel).
Linjärstyrningar och kulskruvdrifter säkerställer bearbetningsstabilitet och långsiktig precisionsbeständighet.
Slutsats:
Den är lämplig för svarvning av yttercirkeln, ändytan, den koniska ytan, svetsspåret och den cirkulära bågen på ventiler.
Den kan matchas med olika automationsmekanismer och anslutas till ventilernas automatiserade produktionslinjer.
| Parameter | Namn | enhet | HG40/50Q |
| Säng | Sängkonfiguration | / | 45° lutande säng Integrerad sängbotten |
| Centrumhöjd | Centrumhöjd | mm | 350 |
| Arbetsområde | Maximal vriddiameter på sängen | mm | φ420 |
| Skenans spännvidd X/Z | mm | X:240/Z:320 | |
| Maximal vriddiameter | mm | Skiva: φ350, Axel: φ280 | |
| Maximal bearbetningslängd | mm | 500 | |
| Foder | Maximal förflyttning av X-axeln (tväraxeln) | mm | 220 |
| Snabb rörelsehastighet för X/Z-axeln | m/min | 20/20 | |
| Linjär styrbredd (X/Z-axel) | mm | X:35/Z:35 | |
| Kulskruvsenhet (X/Z-axel) | mm | X:3210/Z:4010 | |
| Axel | Spindelhuvudets specifikationer | HSK | A2-6 |
| Spindelborrningskona | / | 80# metrisk kon | |
| Spindelns genomgående håldiameter | mm | φ65 | |
| Spindelkast | mm | 0,005 | |
| Maximal spindelhastighet | varv/min | 3000 | |
| Torn | Typ av torn | Tredelat knivbord 1 st | |
| Specifikation för verktygshållare | mm | □25*25 | |
| Spindeldrift | Kompatibelt styrsystem | uppsättning | 1 |
| Huvudmotorns effekt | Spindel servomotorkraft | kw | 7,5 |
| Metod för borttagning av flisor | manuellt manövrerad | ||
| Vikt | kg | 3150 | |
| Bearbetningsnoggrannhet | Repetitiv positioneringsprecision X/Z | mm | 0,005/0,008 |
| Rundhet | mm | 0,005 | |
| Diameterkonsistens | mm | 0,015/300 | |
| Flathet | mm | 0,02/300 (endast konkav) | |
| Ytjämnhet (aluminium/stål) | Ra | 0,8~1,6 | |
| Skyddande skydd | Helkåpa med skjutdörr | uppsättning | 1 |
Produktkategorier
-

VC-serien CNC-bearbetningscenter med hög styvhet med ...
-

HP-serien horisontell rörlig kolumnlinjär styrning...
-

HT-serien horisontell rörlig kolumnlinjär styrning...
-

VS-serien fyrspårig tung CNC-bearbetningsmaskin...
-

V-serien CNC-bearbetningscenter med hög styvhet
-

X-serien CNC-bearbetningscenter med dubbla kolumner
-

Horisontell 5-axlig CNC-bearbetningscentral TKG1600
-

CNC vertikal svarvning och fräsning av kompositcentr...
-

Höghastighets CNC-bearbetningscenter GM-serien
-

Höghastighets CNC-fräsning GT-serien
-

Dubbelspindel CNC-svarv SK32
-

CNC vertikal bearbetningscentral RFTV510 för hjul...